- Turbo
- Blog
An ESD pallet is a reusable logistics platform intended to move electrostatic-discharge-sensitive materials without introducing an uncontrolled packaging layer. Selection is not simply a choice between black and ordinary plastic. Buyers must define the ESD function, load case, deck and runner geometry, equipment interface, cleaning method, route outside or inside an ESD protected area, and the evidence required from the supplier. The pallet also works with boxes, trays, bags, stretch materials, racks, and lift equipment, so its performance cannot be judged in isolation. This guide provides a practical specification, qualification, incoming-inspection, and RFQ framework for electronics factories and warehouses.
Define the pallet’s role in the material route
Start by mapping every transfer from receiving to line-side use. Record whether sensitive devices are sealed in protective packaging, exposed in trays, or carried inside conductive containers. A pallet under closed shielding packages performs a different role from one carrying exposed assemblies inside an EPA. The required packaging boundary must remain intact during forklift pickup, staging, storage, and unpacking.
Also identify the uncontrolled portions of the route. A material described as conductive or dissipative does not automatically provide electrostatic shielding. NASA workmanship guidance treats transport, grounding, and protective packaging as coordinated controls. Define which layer supplies physical support, which limits charge generation, and which provides any required field shielding.

Separate ESD behavior from load performance
The electrical claim and the mechanical rating answer different questions. Ask for a declared test method, conditioning, test locations, acceptance criteria, and traceable results for the supplied material. Do not approve a pallet from color or resin name alone. Additives, contamination, wear, humidity, and production variation may affect measured behavior.
Mechanical qualification must address the real load: uniformly distributed cartons behave differently from point loads, drums, racks, or containers with small feet. Confirm static storage, dynamic handling, racking support, impact, deck deflection, runner integrity, and the intended lift direction with the responsible packaging engineer. Never copy an attractive load number from another pallet geometry.
Match deck and runner geometry to equipment
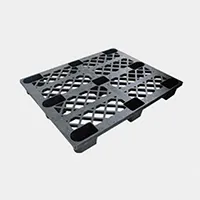
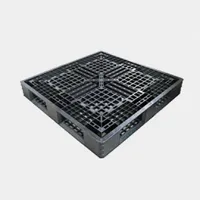
Review pallet width, length, height, entry direction, fork opening, runner pattern, deck openings, edge lips, and nesting or stacking behavior. Check all forklifts, pallet jacks, conveyors, lifts, racks, and automated systems that will touch the pallet. Small dimensional differences can create unsafe fork engagement or unstable conveyor travel.
Closed decks can reduce the chance of small items falling through and may simplify some cleaning tasks, while open decks may reduce mass and improve drainage. The correct choice depends on contamination controls and the load. Ribbing, anti-slip features, rims, and retaining edges should be reviewed with the actual boxes or totes rather than from a catalogue image.
Control every layer above the pallet
An ESD pallet does not correct an uncontrolled load. Ordinary stretch film, insulating straps, nonqualified foam, loose labels, or damaged boxes can remain charge-generating materials near sensitive hardware. List each packaging layer and decide whether it is inside or outside the protection boundary.
Confirm how loads are bonded, grounded, enclosed, or separated where required by the facility control plan. If the pallet is used only as a mechanical carrier for closed protective packages, state that limitation. If it is expected to participate in a conductive path, verify contacts and interfaces in the loaded configuration rather than measuring an isolated clean surface.
Plan cleaning, inspection and retirement
Document an approved cleaning method and verify compatibility before release. Residue, dust, oils, and aggressive chemicals can change both handling and electrical behavior. Cleaners should not be adopted from a generic plastic-care procedure without checking the pallet material, workplace requirements, and ESD plan.
Create visual retirement criteria for cracked runners, excessive deck deformation, damaged lips, exposed sharp edges, embedded contamination, illegible identification, and repairs that change construction. Define the ESD retest interval from risk, use frequency, environment, historical variation, and the organization’s control program rather than assuming indefinite performance.
Tabela doboru i kwalifikacji
| Route question | Dlaczego to ma znaczenie | Dowody do zażądania |
|---|---|---|
| Inside or outside an EPA? | Determines the protective packaging boundary | Route map and package configuration |
| What load and support pattern? | Controls deflection and structural risk | Load drawing and handling trial |
| Which handling equipment? | Controls fork entry and conveyor fit | Interface dimensions and trial |
| What ESD function is claimed? | Prevents vague “anti-static” approval | Test method, conditions and results |
| How is it cleaned and reused? | Affects contamination and lifecycle performance | Approved procedure and inspection criteria |
Przeprowadź kontrolowaną próbę pierwszego wyrobu
Użyj udokumentowanej próbki reprezentującej proponowaną konstrukcję produkcyjną. Porównaj ją z aktualnie zatwierdzonym elementem, jeśli taki istnieje. Zarejestruj identyfikację, rewizję, partię dostawcy, warunki środowiskowe, sprzęt, operatorów oraz spostrzeżenia. Próba powinna obejmować przyjmowanie, magazynowanie, przygotowanie, normalne użytkowanie, czyszczenie (jeśli dotyczy) oraz utylizację lub zwrot. Przerwij próbę, jeśli element uszkodzi produkt, spowoduje zanieczyszczenie, będzie zakłócał pracę sprzętu lub będzie w sprzeczności z procedurą ESD lub procedurą bezpieczeństwa.
Oddziel kryteria zaliczenia od obserwacji. Wymiary, etykietowanie, dopasowanie, jakość wykonania, dowody materiałowe i zachowanie funkcjonalne mogą wymagać różnych kontroli. Rozwiąż odstępstwa przed zatwierdzeniem wielkości produkcyjnych oraz zachowaj kontrolowany rysunek, raport i próbkę zatwierdzenia. Wymagaj powiadomienia dostawcy przed zmianą źródła materiału, dodatku, kleju, konstrukcji, narzędzi, procesu lub krytycznego wymiaru.
Kontrola wejściowa i bieżąca
- Dopasuj pozycję, rewizję rysunku, ilość, numer partii dostawcy oraz etykietę opakowania do zamówienia.
- Sprawdź pod kątem zanieczyszczeń, uszkodzeń, wad wykonania, nieprawidłowych wymiarów oraz braku identyfikacji.
- Przeprowadź uzgodnione pobieranie próbek i weryfikację przy użyciu udokumentowanej metody oraz skalibrowanego sprzętu, tam gdzie wymagany jest pomiar.
- Poddać kwarantannie niewyjaśnione zmiany koloru, zapachu, struktury, lepkości, dopasowania, nawinięcia, geometrii lub wydajności.
- Prowadź ewidencję odbiorów i powiązuj reklamacje lub awarie z wadliwą partią.
- Przejrzyj specyfikację w przypadku zmiany produktu, sprzętu, trasy, metody czyszczenia lub planu kontroli.
Lista kontrolna zapytania ofertowego (RFQ) dla kupujących
Określ zastosowanie, granicę zabezpieczenia, interfejs urządzenia lub części, wymiary i tolerancje, konstrukcję materiałową, wymaganą funkcję, metodę badań i kryteria akceptacji, wymagania dotyczące czystości i jakości wykonania, pakowanie, etykietowanie, identyfikowalność, wielkość próby, oczekiwania dotyczące pierwszego artykułu, dokumentację, powiadamianie o zmianach oraz wielkość dostawy. Odnieś się do SWESD anti-static logistics pallet product dla aktualnie wyświetlanego typu produktu i użyj Centrum produktów SWESD aby skoordynować to z powiązanym sprzętem przeładunkowym.
Poproś dostawcę o wymienienie założeń i wyłączeń. Unikaj kopiowania niezweryfikowanych twierdzeń z katalogu do kontrolowanej specyfikacji. Limity techniczne, certyfikaty i oświadczenia o zgodności powinny zostać zweryfikowane pod kątem faktycznie dostarczonego przedmiotu oraz zastosowania po stronie kupującego.
Porównaj próby w tych samych warunkach
Przydatne porównanie zmienia tylko jedną decyzję naraz. Dla każdego kandydata należy użyć tych samych reprezentatywnych części, operatorów, sprzętu, trasy, przygotowania do czyszczenia oraz okresu obserwacji. Próbki należy oznakować, aby osoby przeprowadzające przegląd nie pomyliły tożsamości dostawcy, rewizji ani kolejności testów. Tam, gdzie jest to praktyczne, należy uwzględnić obecnie zatwierdzony element jako punkt odniesienia. Należy rejestrować zarówno poprawne zachowanie, jak i pracę niezbędną do jego osiągnięcia, taką jak dodatkowa regulacja, wielokrotne czyszczenie, wolniejsza obsługa lub interwencja operatora.
Nie łącz wniosków dotyczących instalacji elektrycznych, mechanicznych, czystości oraz handlowych w jedną ogólną ocenę. Kandydat może pasować, ale nie mieć sprawdzalnych dowodów materialnych lub posiadać mocną dokumentację, ale słabo wypadać przy maszynie. Zachowaj odrębne kryteria zaliczenia dla bezpieczeństwa, kontroli ESD, ochrony produktu, kompatybilności sprzętowej, zanieczyszczeń, użyteczności, dokumentacji oraz kosztów cyklu życia. Każda poważna usterka powinna zostać rozwiązana, a nie ukryta za wysoką średnią oceną.
Porównanie handlowe powinno uwzględniać koszt zakończonego i zaakceptowanego procesu, a nie tylko cenę za sztukę. Należy uwzględnić nakład pracy na inspekcję, czas przełączania, odpady, czyszczenie, wymianę, ryzyko przestojów, logistykę zwrotów, dokumentację oraz wpływ niespójnych partii. Czynniki te nie uzasadniają wymyślania deklaracji dotyczącej żywotności; pomagają kupującemu zaprojektować próbę, która mierzy warunki rzeczywiście generujące koszty.
Powiązane zasoby planowania SWESD
- planning combined trolley, box, and rack transport
- defining load requirements for ESD transport carts
- selecting the corrugated boxes used above a pallet
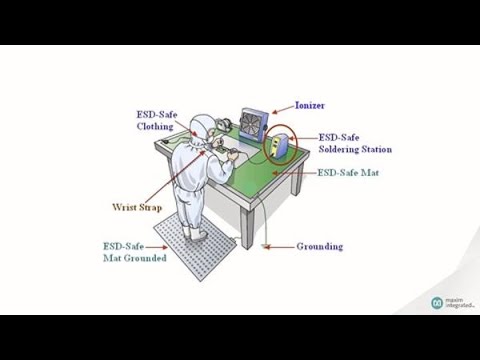
Educational video: Fundamentals of Electrostatic Discharge by Maxim Integrated
This electronics education video explains the discharge risk that an ESD logistics system is intended to control. The written guide remains complete without the video.
Open this video from Maxim Integrated on YouTube.
Często zadawane pytania
Is a black plastic pallet automatically ESD safe?
No. Color is not evidence. Approve the declared function using a relevant method, documented conditions, traceable results, and the supplied construction.
Can an ESD pallet replace shielding packaging?
Not automatically. A pallet can support controlled logistics, but shielding requirements must be met by a qualified packaging system for the actual route.
What should be tested first?
Confirm equipment fit and representative load behavior, then perform the agreed ESD verification at defined locations and conditions.
When should a pallet be retired?
Retire or quarantine it when structural damage, deformation, contamination, unauthorized repair, lost traceability, or failed verification violates the approved criteria.



Napisz odpowiedź