- Turbo
- Blog
Un ESD pallet is a reusable logistics platform intended to move electrostatic-discharge-sensitive materials without introducing an uncontrolled packaging layer. Selection is not simply a choice between black and ordinary plastic. Buyers must define the ESD function, load case, deck and runner geometry, equipment interface, cleaning method, route outside or inside an ESD protected area, and the evidence required from the supplier. The pallet also works with boxes, trays, bags, stretch materials, racks, and lift equipment, so its performance cannot be judged in isolation. This guide provides a practical specification, qualification, incoming-inspection, and RFQ framework for electronics factories and warehouses.
Define the pallet’s role in the material route
Start by mapping every transfer from receiving to line-side use. Record whether sensitive devices are sealed in protective packaging, exposed in trays, or carried inside conductive containers. A pallet under closed shielding packages performs a different role from one carrying exposed assemblies inside an EPA. The required packaging boundary must remain intact during forklift pickup, staging, storage, and unpacking.
Also identify the uncontrolled portions of the route. A material described as conductive or dissipative does not automatically provide electrostatic shielding. NASA workmanship guidance treats transport, grounding, and protective packaging as coordinated controls. Define which layer supplies physical support, which limits charge generation, and which provides any required field shielding.

Separate ESD behavior from load performance
The electrical claim and the mechanical rating answer different questions. Ask for a declared test method, conditioning, test locations, acceptance criteria, and traceable results for the supplied material. Do not approve a pallet from color or resin name alone. Additives, contamination, wear, humidity, and production variation may affect measured behavior.
Mechanical qualification must address the real load: uniformly distributed cartons behave differently from point loads, drums, racks, or containers with small feet. Confirm static storage, dynamic handling, racking support, impact, deck deflection, runner integrity, and the intended lift direction with the responsible packaging engineer. Never copy an attractive load number from another pallet geometry.
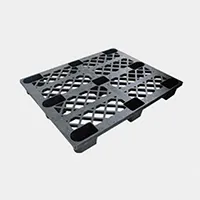
Match deck and runner geometry to equipment
Review pallet width, length, height, entry direction, fork opening, runner pattern, deck openings, edge lips, and nesting or stacking behavior. Check all forklifts, pallet jacks, conveyors, lifts, racks, and automated systems that will touch the pallet. Small dimensional differences can create unsafe fork engagement or unstable conveyor travel.
Closed decks can reduce the chance of small items falling through and may simplify some cleaning tasks, while open decks may reduce mass and improve drainage. The correct choice depends on contamination controls and the load. Ribbing, anti-slip features, rims, and retaining edges should be reviewed with the actual boxes or totes rather than from a catalogue image.
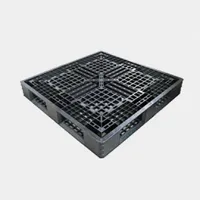
Control every layer above the pallet
An ESD pallet does not correct an uncontrolled load. Ordinary stretch film, insulating straps, nonqualified foam, loose labels, or damaged boxes can remain charge-generating materials near sensitive hardware. List each packaging layer and decide whether it is inside or outside the protection boundary.
Confirm how loads are bonded, grounded, enclosed, or separated where required by the facility control plan. If the pallet is used only as a mechanical carrier for closed protective packages, state that limitation. If it is expected to participate in a conductive path, verify contacts and interfaces in the loaded configuration rather than measuring an isolated clean surface.
Plan cleaning, inspection and retirement
Document an approved cleaning method and verify compatibility before release. Residue, dust, oils, and aggressive chemicals can change both handling and electrical behavior. Cleaners should not be adopted from a generic plastic-care procedure without checking the pallet material, workplace requirements, and ESD plan.
Create visual retirement criteria for cracked runners, excessive deck deformation, damaged lips, exposed sharp edges, embedded contamination, illegible identification, and repairs that change construction. Define the ESD retest interval from risk, use frequency, environment, historical variation, and the organization’s control program rather than assuming indefinite performance.
Tabla de selección y calificación
| Route question | Por qué importa | Evidencia a solicitar |
|---|---|---|
| Inside or outside an EPA? | Determines the protective packaging boundary | Route map and package configuration |
| What load and support pattern? | Controls deflection and structural risk | Load drawing and handling trial |
| Which handling equipment? | Controls fork entry and conveyor fit | Interface dimensions and trial |
| What ESD function is claimed? | Prevents vague “anti-static” approval | Test method, conditions and results |
| How is it cleaned and reused? | Affects contamination and lifecycle performance | Approved procedure and inspection criteria |
Realice una prueba piloto controlada del primer artículo
Utilice una muestra documentada que represente la construcción de producción propuesta. Compárela con el artículo aprobado actual, cuando exista uno. Registre la identificación, la revisión, el lote del proveedor, las condiciones ambientales, el equipo, los operadores y las observaciones. Una prueba debe cubrir la recepción, el almacenamiento, la preparación, el uso normal, la limpieza cuando corresponda, y la eliminación o devolución. Detenga la prueba si el artículo daña un producto, crea contaminación, interfiere con el equipo o entra en conflicto con el procedimiento de seguridad o ESD.
Separe los criterios de aprobación de las observaciones. Las dimensiones, el etiquetado, el ajuste, la mano de obra, la evidencia material y el comportamiento funcional pueden requerir verificaciones diferentes. Resuelva las desviaciones antes de aprobar las cantidades de producción y conserve el plano controlado, el informe y la muestra de aprobación. Exija la notificación al proveedor antes de cualquier cambio en la fuente de material, aditivo, adhesivo, construcción, herramental, proceso o dimensión crítica.
Inspección de entrada y control continuo
- Empareje el artículo, la revisión del plano, la cantidad, el lote del proveedor y la etiqueta de embalaje con el pedido.
- Inspeccione en busca de contaminación, daños, mala calidad de mano de obra, dimensiones incorrectas e identificación faltante.
- Realice el muestreo y la verificación acordados con un método documentado y equipos calibrados cuando se requiera medición.
- Ponga en cuarentena los cambios inexplicables en color, olor, textura, pegajosidad, ajuste, bobinado, geometría o rendimiento.
- Mantenga registros de aceptación y vincule las quejas o fallas al lote afectado.
- Revise la especificación cuando cambie el producto, el equipo, la ruta, el método de limpieza o el plan de control.
Lista de verificación de solicitud de cotización (RFQ) para compradores
Establecer la aplicación, el límite de protección, la interfaz del equipo o pieza, las dimensiones y tolerancias, la construcción del material, la función requerida, el método de prueba y los criterios de aceptación, los requisitos de limpieza y mano de obra, el embalaje, el etiquetado, la trazabilidad, la cantidad de muestra, las expectativas del primer artículo, la documentación, la notificación de cambios y la cantidad de entrega. Hacer referencia a la SWESD anti-static logistics pallet product para el tipo de producto mostrado actualmente, y usar el Centro de productos SWESD para coordinarlo con el equipo de manipulación relacionado.
Pida al proveedor que enumere las suposiciones y excepciones. Evite copiar afirmaciones de catálogo no verificadas en una especificación controlada. Los límites técnicos, las certificaciones y las declaraciones de conformidad deben revisarse en función del artículo suministrado real y de la aplicación del comprador.
Compare las muestras bajo las mismas condiciones
Una comparación útil cambia una decisión a la vez. Utilice las mismas piezas representativas, operadores, equipos, ruta, preparación de limpieza y período de observación para cada candidato. Etiquete las muestras para que los revisores no confundan la identidad del proveedor, la revisión o la secuencia de prueba. Cuando sea práctico, incluya el artículo actualmente aprobado como línea base. Registre tanto el comportamiento exitoso como el trabajo necesario para lograrlo, como un ajuste adicional, limpieza repetida, manipulación más lenta o intervención del operador.
No combine las conclusiones eléctricas, mecánicas, de limpieza y comerciales en una puntuación vaga. Un candidato puede encajar bien pero carecer de evidencia material rastreable, o tener una documentación sólida pero un desempeño pobre en la máquina. Mantenga criterios de aprobación separados para la seguridad, el control de ESD, la protección del producto, la compatibilidad del equipo, la contaminación, la usabilidad, la documentación y el costo del ciclo de vida. Cualquier fallo grave debe resolverse en lugar de ocultarse con una puntuación promedio alta.
La comparación comercial debe utilizar el costo de un proceso completado y aceptado, no solo el precio por pieza. Incluya el esfuerzo de inspección, el tiempo de cambio, el desperdicio, la limpieza, el reemplazo, el riesgo de tiempo de inactividad, la logística de devolución, la documentación y el efecto de los lotes inconsistentes. Estos factores no justifican inventar una afirmación de vida útil; ayudan al comprador a diseñar una prueba que mida las condiciones que realmente generan costo.
Recursos de planificación de SWESD relacionados
- planning combined trolley, box, and rack transport
- defining load requirements for ESD transport carts
- selecting the corrugated boxes used above a pallet
Educational video: Fundamentals of Electrostatic Discharge by Maxim Integrated
This electronics education video explains the discharge risk that an ESD logistics system is intended to control. The written guide remains complete without the video.
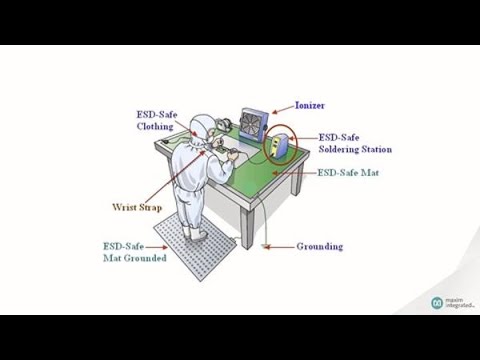
Open this video from Maxim Integrated on YouTube.
Preguntas frecuentes
Is a black plastic pallet automatically ESD safe?
No. Color is not evidence. Approve the declared function using a relevant method, documented conditions, traceable results, and the supplied construction.
Can an ESD pallet replace shielding packaging?
Not automatically. A pallet can support controlled logistics, but shielding requirements must be met by a qualified packaging system for the actual route.
What should be tested first?
Confirm equipment fit and representative load behavior, then perform the agreed ESD verification at defined locations and conditions.
When should a pallet be retired?
Retire or quarantine it when structural damage, deformation, contamination, unauthorized repair, lost traceability, or failed verification violates the approved criteria.
Referencias autorizadas
Publicación reciente
-

-
 Test de resistencia superficial de la bandeja JEDEC: geometría, contacto y informe22 de octubre de 2026
-

Dejar un comentario