- Turbo
- Blog
An ESD pallet is a reusable logistics platform intended to move electrostatic-discharge-sensitive materials without introducing an uncontrolled packaging layer. Selection is not simply a choice between black and ordinary plastic. Buyers must define the ESD function, load case, deck and runner geometry, equipment interface, cleaning method, route outside or inside an ESD protected area, and the evidence required from the supplier. The pallet also works with boxes, trays, bags, stretch materials, racks, and lift equipment, so its performance cannot be judged in isolation. This guide provides a practical specification, qualification, incoming-inspection, and RFQ framework for electronics factories and warehouses.
Define the pallet’s role in the material route
Start by mapping every transfer from receiving to line-side use. Record whether sensitive devices are sealed in protective packaging, exposed in trays, or carried inside conductive containers. A pallet under closed shielding packages performs a different role from one carrying exposed assemblies inside an EPA. The required packaging boundary must remain intact during forklift pickup, staging, storage, and unpacking.
Also identify the uncontrolled portions of the route. A material described as conductive or dissipative does not automatically provide electrostatic shielding. NASA workmanship guidance treats transport, grounding, and protective packaging as coordinated controls. Define which layer supplies physical support, which limits charge generation, and which provides any required field shielding.

Separate ESD behavior from load performance
The electrical claim and the mechanical rating answer different questions. Ask for a declared test method, conditioning, test locations, acceptance criteria, and traceable results for the supplied material. Do not approve a pallet from color or resin name alone. Additives, contamination, wear, humidity, and production variation may affect measured behavior.
Mechanical qualification must address the real load: uniformly distributed cartons behave differently from point loads, drums, racks, or containers with small feet. Confirm static storage, dynamic handling, racking support, impact, deck deflection, runner integrity, and the intended lift direction with the responsible packaging engineer. Never copy an attractive load number from another pallet geometry.
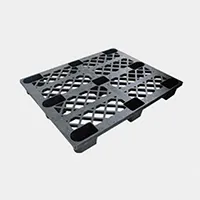
Match deck and runner geometry to equipment
Review pallet width, length, height, entry direction, fork opening, runner pattern, deck openings, edge lips, and nesting or stacking behavior. Check all forklifts, pallet jacks, conveyors, lifts, racks, and automated systems that will touch the pallet. Small dimensional differences can create unsafe fork engagement or unstable conveyor travel.
Closed decks can reduce the chance of small items falling through and may simplify some cleaning tasks, while open decks may reduce mass and improve drainage. The correct choice depends on contamination controls and the load. Ribbing, anti-slip features, rims, and retaining edges should be reviewed with the actual boxes or totes rather than from a catalogue image.
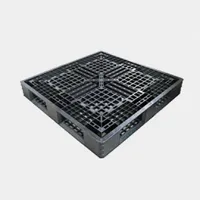
Control every layer above the pallet
An ESD pallet does not correct an uncontrolled load. Ordinary stretch film, insulating straps, nonqualified foam, loose labels, or damaged boxes can remain charge-generating materials near sensitive hardware. List each packaging layer and decide whether it is inside or outside the protection boundary.
Confirm how loads are bonded, grounded, enclosed, or separated where required by the facility control plan. If the pallet is used only as a mechanical carrier for closed protective packages, state that limitation. If it is expected to participate in a conductive path, verify contacts and interfaces in the loaded configuration rather than measuring an isolated clean surface.
Plan cleaning, inspection and retirement
Document an approved cleaning method and verify compatibility before release. Residue, dust, oils, and aggressive chemicals can change both handling and electrical behavior. Cleaners should not be adopted from a generic plastic-care procedure without checking the pallet material, workplace requirements, and ESD plan.
Create visual retirement criteria for cracked runners, excessive deck deformation, damaged lips, exposed sharp edges, embedded contamination, illegible identification, and repairs that change construction. Define the ESD retest interval from risk, use frequency, environment, historical variation, and the organization’s control program rather than assuming indefinite performance.
Auswahl- und Qualifikationstabelle
| Route question | Warum es wichtig ist | Anzufordernde Beweismittel |
|---|---|---|
| Inside or outside an EPA? | Determines the protective packaging boundary | Route map and package configuration |
| What load and support pattern? | Controls deflection and structural risk | Load drawing and handling trial |
| Which handling equipment? | Controls fork entry and conveyor fit | Interface dimensions and trial |
| What ESD function is claimed? | Prevents vague “anti-static” approval | Test method, conditions and results |
| How is it cleaned and reused? | Affects contamination and lifecycle performance | Approved procedure and inspection criteria |
Führen Sie einen kontrollierten Erstmusterversuch durch
Verwenden Sie ein dokumentiertes Muster, das die vorgeschlagene Fertigungskonstruktion darstellt. Vergleichen Sie es mit dem aktuell genehmigten Artikel, sofern ein solcher existiert. Erfassen Sie Identifikation, Revision, Lieferantencharge, Umgebungsbedingungen, Ausrüstung, Bediener und Beobachtungen. Ein Testlauf sollte den Wareneingang, die Lagerung, die Vorbereitung, den normalen Gebrauch, gegebenenfalls die Reinigung sowie die Entsorgung oder Rückgabe abdecken. Brechen Sie den Testlauf ab, wenn der Artikel ein Produkt beschädigt, eine Kontamination verursacht, die Ausrüstung beeinträchtigt oder im Widerspruch zu den ESD- oder Sicherheitsverfahren steht.
Trennen Sie die Bestehens-Kriterien von den Beobachtungen. Dimensionen, Kennzeichnung, Passform, Verarbeitung, Materialnachweis und funktionales Verhalten erfordern möglicherweise unterschiedliche Prüfungen. Beheben Sie Abweichungen, bevor Sie Produktionsmengen freigeben, und bewahren Sie die kontrollierte Zeichnung, den Prüfbericht und das Freigabemuster auf. Verlangen Sie eine Benachrichtigung des Lieferanten vor jeder Änderung der Materialquelle, des Zusatzstoffs, des Klebstoffs, der Konstruktion, des Werkzeugs, des Prozesses oder einer kritischen Dimension.
Eingangskontrolle und laufende Überprüfung
- Gleichen Sie den Artikel, die Zeichnungsrevision, die Menge, das Lieferantenlos und das Verpackungsetikett mit der Bestellung ab.
- Auf Verunreinigung, Beschädigung, mangelhafte Verarbeitung, falsche Abmessungen und fehlende Kennzeichnung prüfen.
- Führen Sie die vereinbarte Probenahme und Verifizierung mit einer dokumentierten Methode und kalibrierten Geräten durch, sofern eine Messung erforderlich ist.
- Unterteilen Sie ungeklärte Veränderungen in Farbe, Geruch, Beschaffenheit, Klebrigkeit, Passform, Wicklung, Geometrie oder Leistung unter Quarantäne.
- Führen Sie Abnahmeprotokolle und verknüpfen Sie Reklamationen oder Ausfälle mit dem betroffenen Los.
- Überprüfen Sie die Spezifikation, wenn sich das Produkt, die Ausrüstung, die Route, die Reinigungsmethode oder der Kontrollplan ändern.
Anfrage-Checkliste für Einkäufer
Geben Sie die Anwendung, die Schutzgrenze, die Geräte- oder Teileschnittstelle, die Abmessungen und Toleranzen, die Materialbeschaffenheit, die geforderte Funktion, das Prüfverfahren und die Annahmekriterien, die Reinheits- und Verarbeitungsanforderungen, die Verpackung, die Kennzeichnung, die Rückverfolgbarkeit, die Musterstückzahl, die Erwartungen an den Erstmusterprüfbericht, die Dokumentation, die Änderungsmitteilung und die Liefermenge an. Verweisen Sie auf die SWESD anti-static logistics pallet product für den aktuell angezeigten Produkttyp, und verwenden Sie die SWESD Produktzentrum um es mit zugehörigen Fördergeräten zu koordinieren.
Fordern Sie den Lieferanten auf, Annahmen und Ausnahmen aufzuführen. Vermeiden Sie es, unüberprüfte Katalogangaben in eine kontrollierte Spezifikation zu übernehmen. Technische Grenzen, Zertifizierungen und Konformitätserklärungen sollten anhand des tatsächlich gelieferten Artikels und der Anwendung des Käufers überprüft werden.
Vergleichen Sie die Proben unter denselben Bedingungen
Ein nützlicher Vergleich ändert jeweils nur eine Entscheidung. Verwenden Sie für jeden Kandidaten dieselben repräsentativen Teile, Bediener, Geräte, Routen, Reinigungsvorbereitungen und Beobachtungszeiträume. Kennzeichnen Sie die Muster so, dass Prüfer nicht die Identität des Lieferanten, die Revision oder die Testreihenfolge verwechseln. Nehmen Sie, wo immer dies praktikabel ist, den derzeit genehmigten Artikel als Ausgangsbasis hinzu. Dokumentieren Sie sowohl das erfolgreiche Verhalten als auch den Aufwand, der erforderlich war, um dieses zu erreichen, wie etwa zusätzliches Justieren, wiederholtes Reinigen, langsamere Handhabung oder Eingriffe des Bedieners.
Fassen Sie elektrische, mechanische, Sauberkeits- und wirtschaftliche Schlussfolgerungen nicht zu einer vagen Punktzahl zusammen. Ein Kandidat passt möglicherweise gut, es fehlen jedoch nachvollziehbare materielle Belege, oder er verfügt über starke Dokumentationen, schneidet aber an der Maschine schlecht ab. Behalten Sie getrennte Bestehenskriterien für Sicherheit, ESD-Schutz, Produktschutz, Anlagenkompatibilität, Kontamination, Bedienbarkeit, Dokumentation und Lebenszykluskosten bei. Jeder harte Fehler sollte behoben statt durch eine hohe Durchschnittspunktzahl kaschiert werden.
Der kommerzielle Vergleich sollte die Kosten eines abgeschlossenen und akzeptierten Prozesses heranziehen, nicht nur den Stückpreis. Berücksichtigen Sie den Prüfaufwand, die Rüstzeit, Ausschuss, die Reinigung, den Ersatz, das Ausfallrisiko, die Rückhollogistik, die Dokumentation sowie die Auswirkungen inkonsistenter Chargen. Diese Faktoren rechtfertigen keine Erfindung einer Lebensdauerbehauptung; sie helfen dem Käufer, einen Test zu entwerfen, der die Bedingungen misst, die tatsächlich Kosten verursachen.
Verwandte SWESD-Planungsressourcen
- planning combined trolley, box, and rack transport
- defining load requirements for ESD transport carts
- selecting the corrugated boxes used above a pallet
Educational video: Fundamentals of Electrostatic Discharge by Maxim Integrated
This electronics education video explains the discharge risk that an ESD logistics system is intended to control. The written guide remains complete without the video.
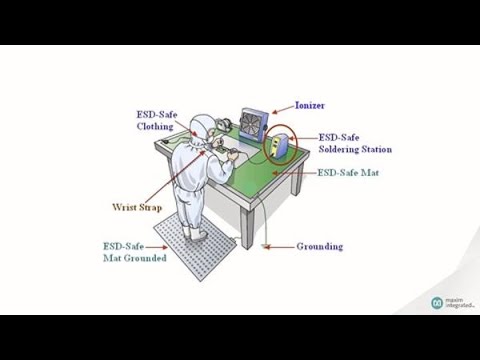
Open this video from Maxim Integrated on YouTube.
Häufig gestellte Fragen
Is a black plastic pallet automatically ESD safe?
No. Color is not evidence. Approve the declared function using a relevant method, documented conditions, traceable results, and the supplied construction.
Can an ESD pallet replace shielding packaging?
Not automatically. A pallet can support controlled logistics, but shielding requirements must be met by a qualified packaging system for the actual route.
What should be tested first?
Confirm equipment fit and representative load behavior, then perform the agreed ESD verification at defined locations and conditions.
When should a pallet be retired?
Retire or quarantine it when structural damage, deformation, contamination, unauthorized repair, lost traceability, or failed verification violates the approved criteria.
Maßgebliche Referenzen
Neuester Beitrag
-
 ESD-Box-Verformungsprüfung: Passgenauigkeit vor dem Auspacken messen22. Oktober 2026
-

-

Schreiben Sie eine Antwort