- Tăng áp
- Blog
A tấm gạt mực in stencil là cuộn vật liệu tiêu hao được sử dụng bởi hệ thống làm sạch mặt dưới của máy in SMT để loại bỏ kem hàn và chất bẩn khỏi mặt nạ hàn (stencil). Cuộn giấy phù hợp phải vừa vặn với máy, tiến giấy ổn định, tương thích với quy trình làm sạch khô, hút chân không hoặc làm sạch ướt của máy in, đồng thời không để lại xơ vải, không bị rách, không xung khắc với dung môi hoặc bị bão hòa sớm. Chỉ riêng tên model máy in là chưa đủ vì đường kính lõi, chiều rộng, chiều dài, chiều quấn, các lỗ hút chân không và thông số cài đặt của quy trình có thể khác nhau. Tài liệu hướng dẫn này cung cấp cho các kỹ sư quy trình và bộ phận thu mua một phương pháp kiểm soát để xác định thông số, chạy thử, kiểm tra và mua sắm các cuộn giấy lau mặt nạ hàn mà không cần dựa vào những tuyên bố mơ hồ như “vạn năng” hay “không xơ vải”.”
Bắt đầu với máy in và cuộn giấy hiện tại đã được phê duyệt
Ghi lại nhà sản xuất và kiểu máy in, mã số cuộn hiện tại, chiều rộng màng, chiều dài cuộn, vật liệu lõi, đường kính trong của lõi, đường kính ngoài tổng thể, chiều cuộn, phương pháp gắn, và bất kỳ giao diện hút chân không nào. Đo một cuộn đã được phê duyệt và so sánh với sách hướng dẫn của máy thay vì chỉ dựa vào bảng đối chiếu của nhà cung cấp.
Xác nhận khoảng hở khi lắp đặt và trong suốt toàn bộ quá trình cuộn. Một cuộn ban đầu có thể vừa vặn nhưng có thể bị kẹt khi cuộn tiến về phía trước, bị ống lồng, bị nhăn, chạy lệch quỹ đạo, hoặc kích hoạt tình trạng hết cuộn một cách không chính xác. Quá trình thử nghiệm cần bao gồm cả thao tác lắp và tháo cuộn bởi những người vận hành bình thường.

Ghép vật liệu với trình tự vệ sinh
Quy trình làm sạch dưới mặt nạ hàn có thể sử dụng phương pháp lau khô, hút chân không, làm ẩm hoặc kết hợp do người phụ trách quy trình lựa chọn. Băng vải phải vận chuyển dung dịch làm sạch đã được phê duyệt khi sử dụng, tiếp xúc đồng đều với mặt nạ hàn và tách ra khỏi máy mà không bị rách hoặc để lại xơ vải.
Hỏi về cấu trúc vật liệu và các biện pháp kiểm soát độ đồng nhất có liên quan. “Không dệt” mô tả một họ vật liệu rộng lớn, không phải là kết quả quy trình được đảm bảo. Khả năng thấm hút, độ bền, độ dày, kết cấu bề mặt, chất lượng mép cắt, lực căng cuộn và độ sạch có thể ảnh hưởng đến hiệu quả lau. Xác thực toàn bộ chu trình với hỗn hợp nhão, lưới thép (stencil), máy in và dung dịch đã phê duyệt thực tế.
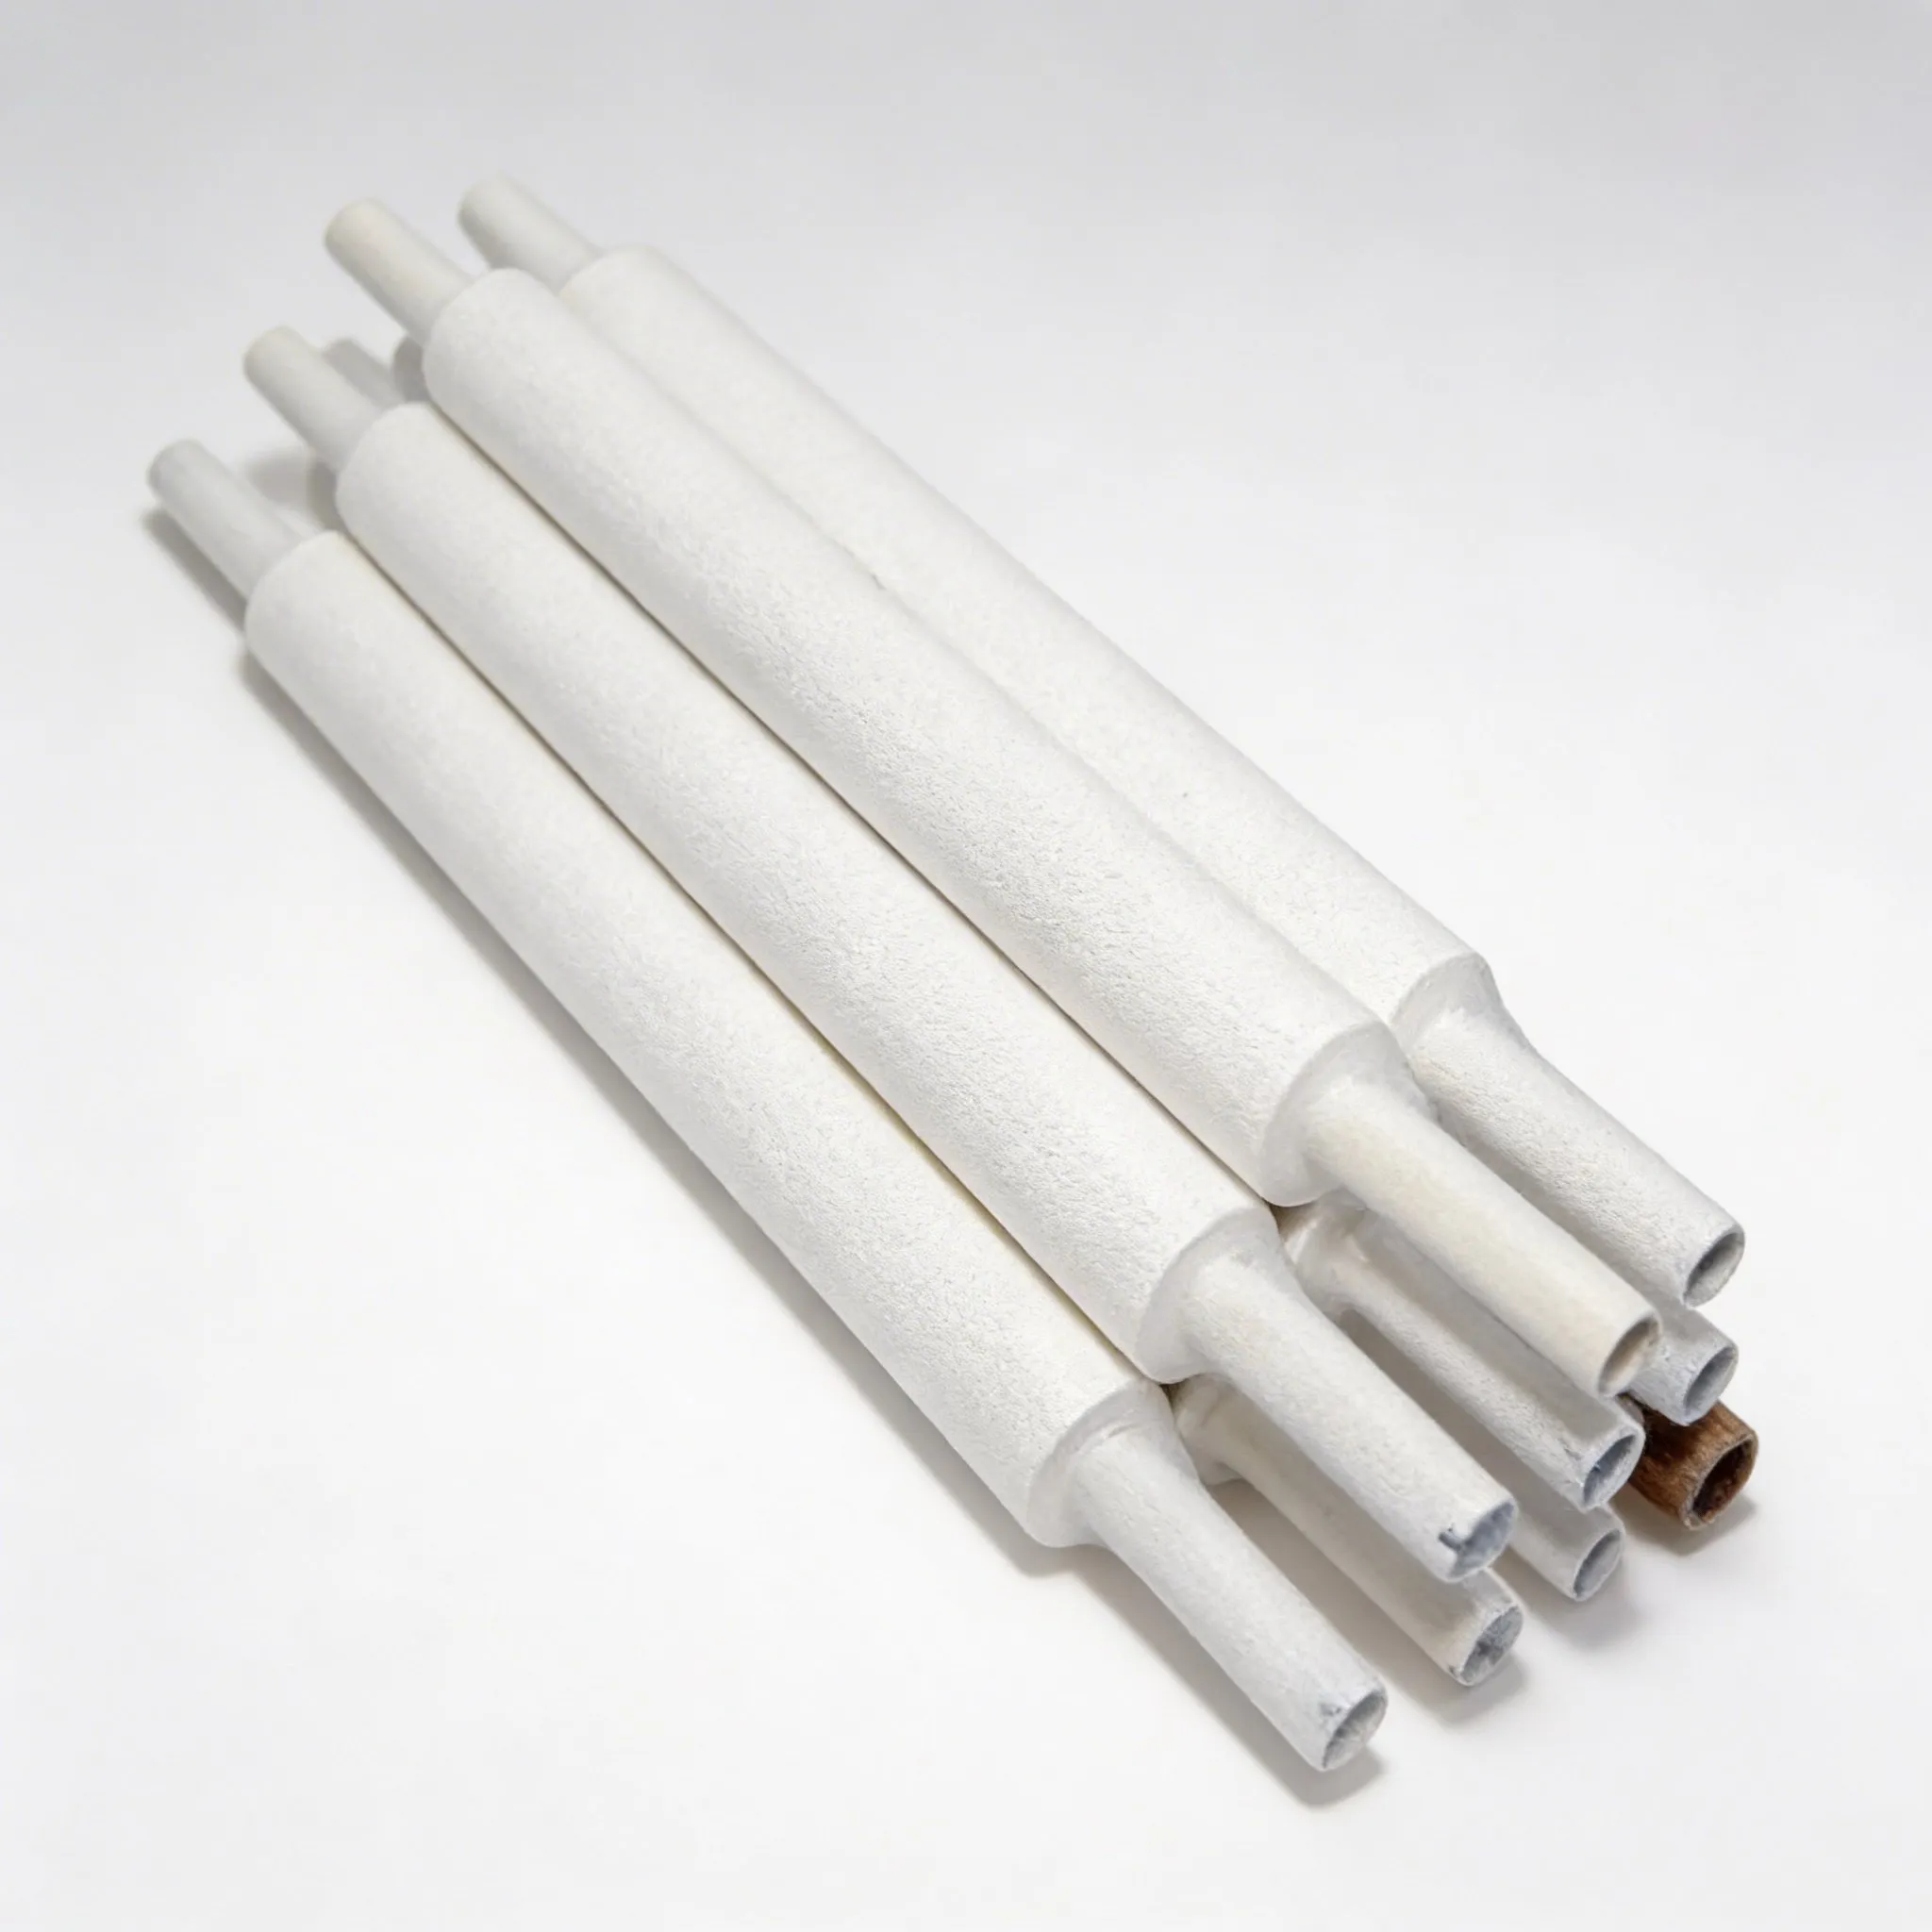
Đánh giá xơ vải, mảnh vụn và cặn bẩn trong quy trình
Nhà cung cấp có thể mô tả một tấm khăn lau là không có xơ vải, nhưng người mua vẫn cần một phương pháp nghiệm thu có thể quan sát được. Kiểm tra các cạnh, bề mặt màng, bụi lõi, xơ vải rời, các điểm nối, nếp nhăn, chất gây ô nhiễm và bao bì. Trong quá trình thử nghiệm, hãy kiểm tra mặt dưới của lưới lọc, khu vực máy in, đường chân không và các bảng mạch in xem có mảnh vụn bị chuyển sang hay không.
Cặn bẩn có thể bắt nguồn từ kem hàn, dung dịch vệ sinh, vật liệu cuộn, bao bì hoặc cài đặt không chính xác. Hãy điều tra nguồn gốc trước khi thay đổi tần suất lau hoặc dùng thêm dung dịch. Hướng dẫn vệ sinh của IPC nhấn mạnh vào việc kiểm soát quy trình và độ sạch sẽ; vật tư tiêu hao không thể bù đắp cho việc bảo trì kém hoặc hóa chất vệ sinh không phù hợp.
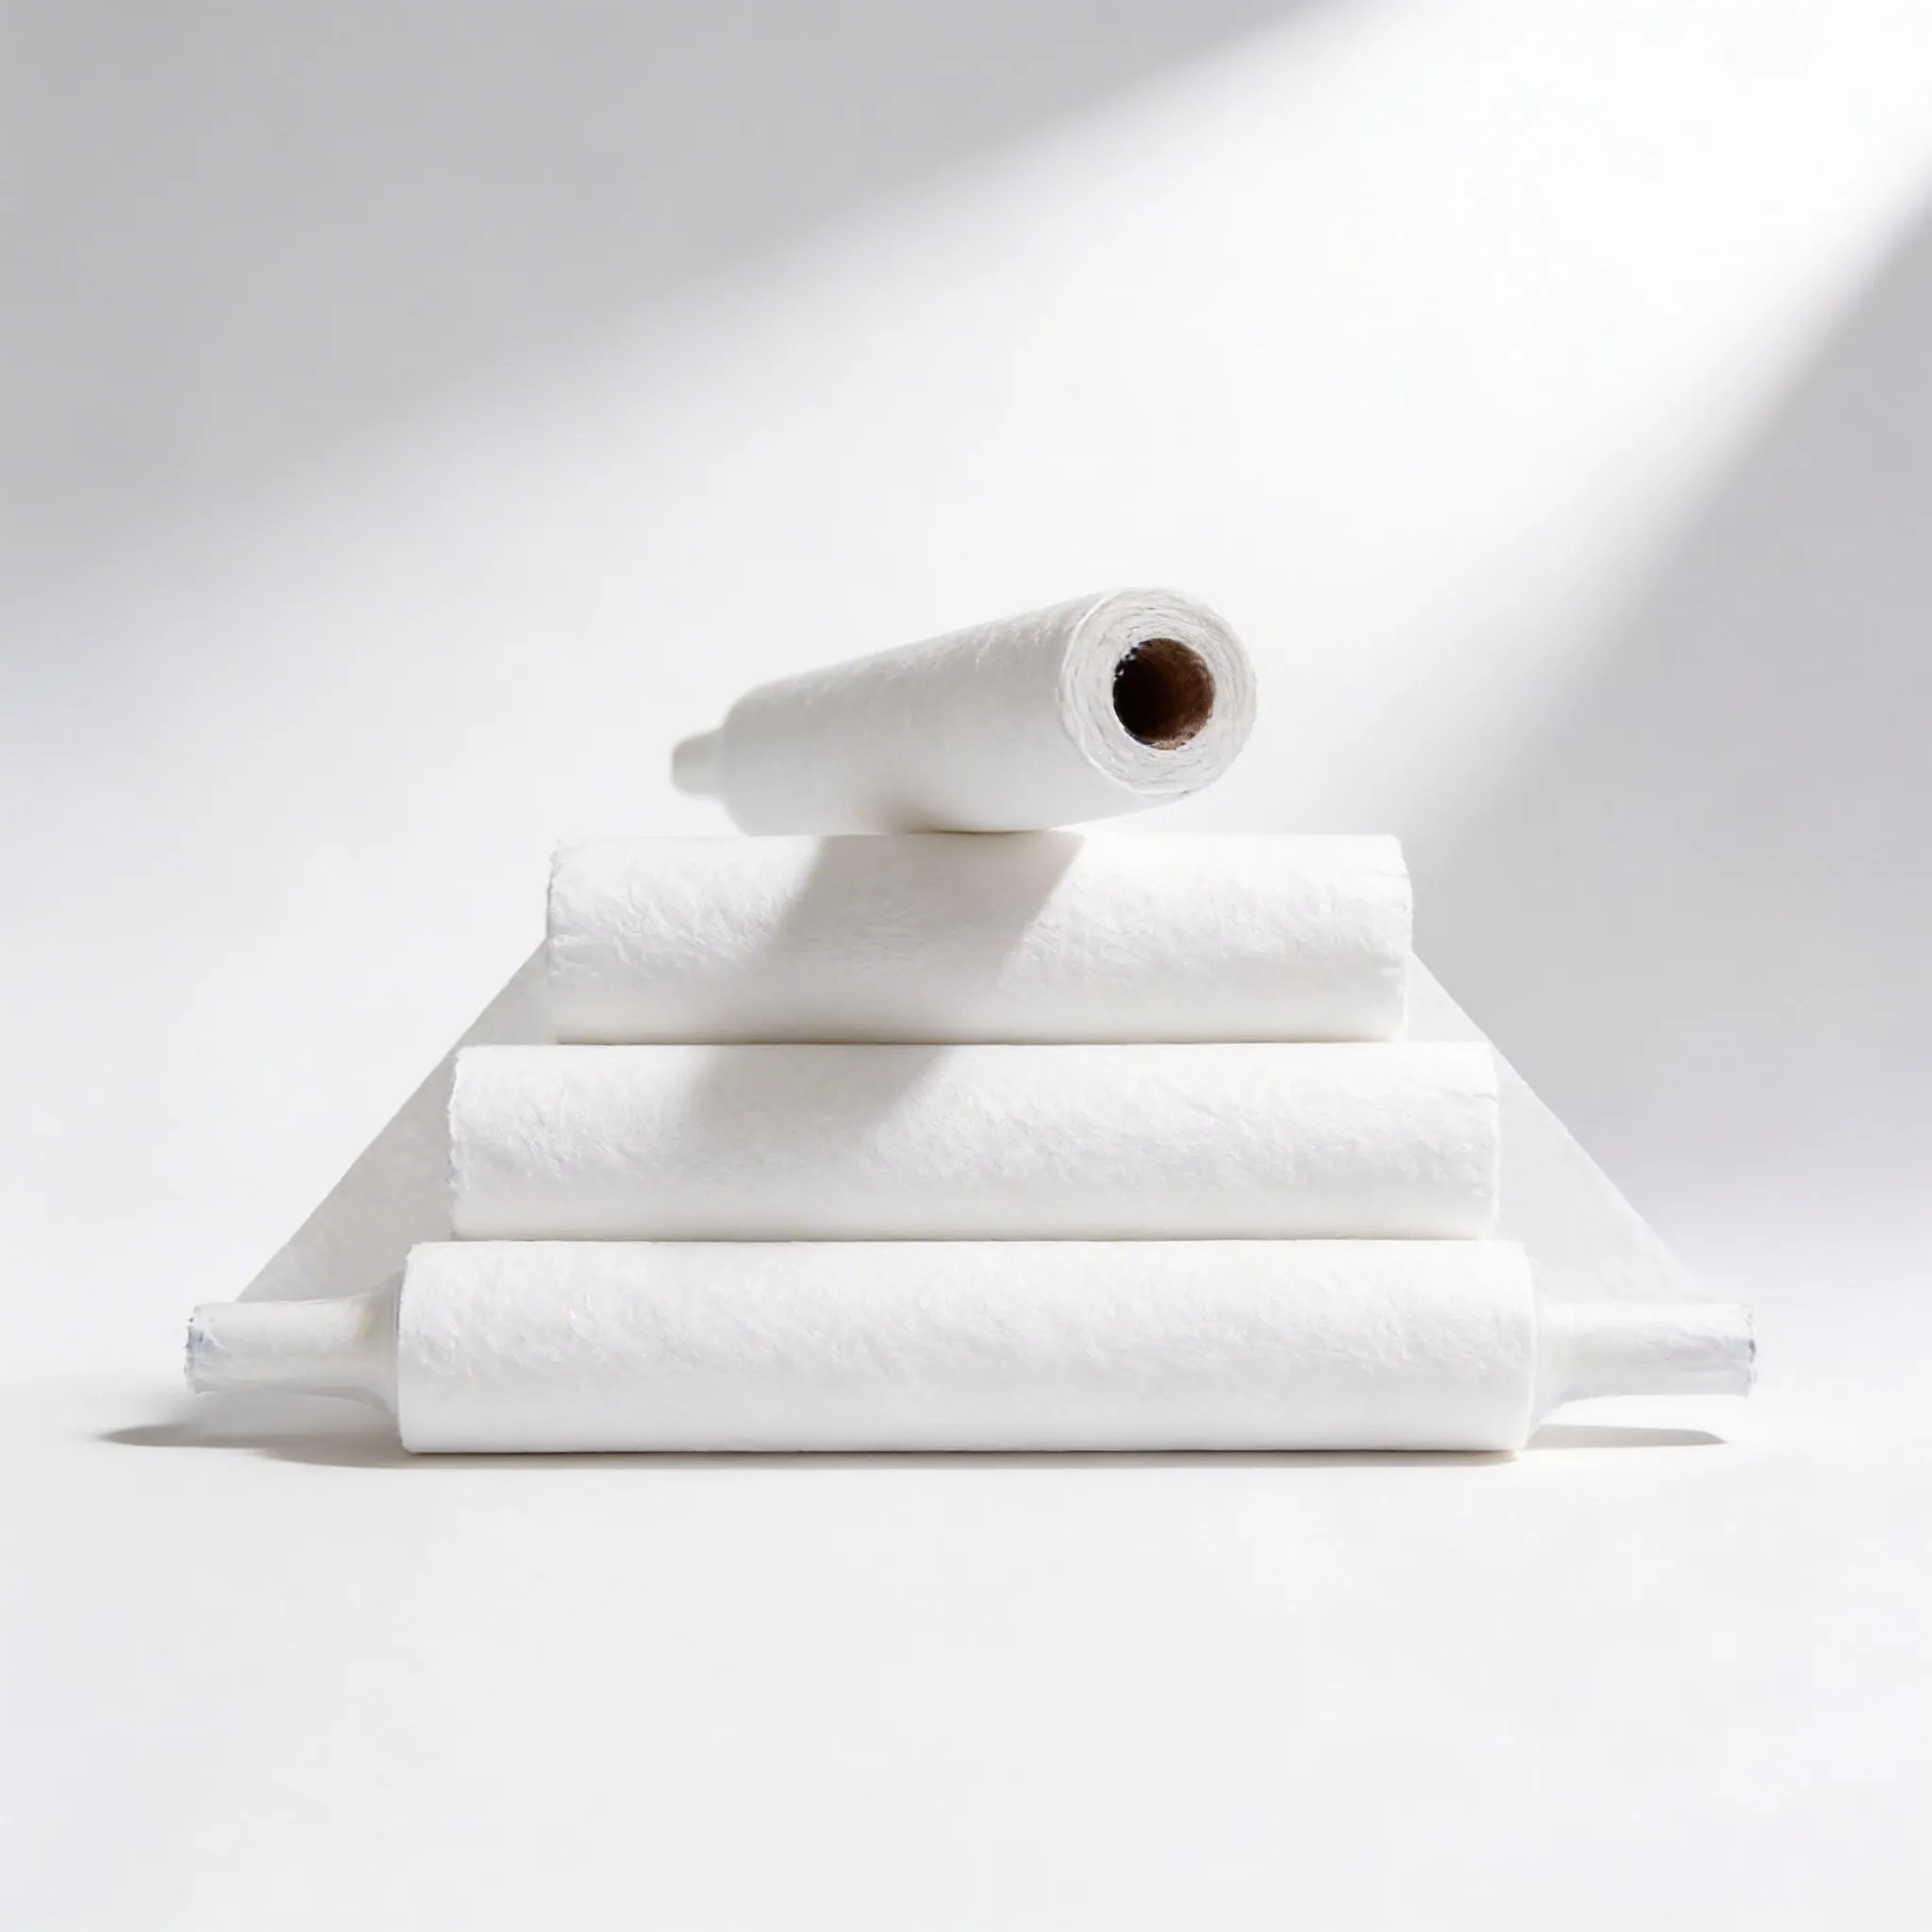
Xác thực kết quả in thay vì chỉ xóa hình thức hiển thị
Mục đích của việc vệ sinh mặt dưới là để in ổn định, chứ không đơn giản chỉ là cuộn in trông sạch sẽ hơn. Xác định các quan sát thử nghiệm như tình trạng lỗ, hiện tượng lem nhão kem hàn, nhiễm bẩn mặt dưới, sự tiến của vật liệu, hành vi của chân không, cảnh báo, sự can thiệp của người vận hành và kiểm tra bản in ở công đoạn sau. Sử dụng các chỉ số quy trình đã được thiết lập của nhà máy nếu có sẵn.
Chạy đủ số chu kỳ để quan sát hành vi tải và lăn bình thường. So sánh với đường cơ sở đã phê duyệt trong các cài đặt được kiểm soát. Tránh hứa hẹn về việc giảm phổ quát các khiếm khuyết hoặc tần suất vệ sinh; chất hàn nhão, thiết kế lỗ khẩu, môi trường, cài đặt máy in, giá đỡ bảng mạch và việc bảo trì đều ảnh hưởng đến kết quả.
Kiểm soát lưu trữ, lắp đặt và chuyển đổi
Giữ các cuộn trong bao bì bảo vệ cho đến khi sử dụng và tuân thủ các điều kiện bảo quản đã được phê duyệt. Xác định độ tương thích của máy in, lô của nhà cung cấp, ngày nhận và trạng thái. Ngăn bề mặt cuộn và lõi tiếp xúc với sàn nhà hoặc bàn làm việc không được kiểm soát trong quá trình lắp đặt.
Hướng dẫn chuyển đổi: 1. Hướng quấn: Kiểm tra và cài đặt chính xác chiều quay và hướng quấn của cuộn. 2. Cách gắn: Gắn vật liệu mới vào lõi hoặc cuộn thu một cách an toàn và đúng kỹ thuật. 3. Đường chạy màng (Web path): Đảm bảo màng đi qua các con lăn, trục dẫn và thiết bị định hình đúng sơ đồ quy định mà không bị lệch. 4. Lực căng (Tension): Điều lập lực căng ở các vùng xả, kéo và thu phù hợp với loại vật liệu để tránh giãn hoặc đứt màng. 5. Cài đặt hệ thống hút chân không (Vacuum setup): Bật và kiểm tra lực hút của hệ thống để giữ cố định màng hoặc hỗ trợ quá trình nối đầu cuộn. 6. Bước tiến ban đầu (Initial advance): Chạy thử và cho màng tiến về phía trước với tốc độ chậm để đảm bảo màng phẳng và ổn định trước khi chạy tốc độ cao. 7. Xử lý phế liệu (Disposal): Thu gom và vứt bỏ vật liệu thừa hoặc phế phẩm vào đúng thùng chứa quy định. Đào tạo người vận hành: Yêu cầu dừng máy và tiến hành cách ly (quarantine) ngay lập tức đối với các cuộn vật liệu có lõi bị bẹp, mép bị hư hỏng, bị nhăn, bị nhiễm bẩn, sai khổ rộng, hoặc có độ quấn không đồng đều.
Bảng lựa chọn và sơ tuyển
| Lĩnh vực RFQ | Cần chỉ rõ điều gì | Cách xác minh |
|---|---|---|
| Khả năng tương thích của máy in | Nhà sản xuất, kiểu máy và số tham chiếu được phê duyệt | Lắp đặt và chạy thử toàn bộ |
| Hình học con lăn | Chiều rộng, chiều dài, lõi và đường kính tối đa | Phép đo đầu vào |
| Thiết kế web | Chất liệu, các lớp và điều kiện cạnh | Tuyên bố và kiểm tra của nhà cung cấp |
| Chế độ làm sạch | Lau khô, hút bụi, lau ướt hoặc theo trình tự được phê duyệt | Thử nghiệm tương đương sản xuất |
| Sự sạch sẽ | Tiêu chí về xơ sợi, tạp chất, cặn dư và bao bì | Kiểm tra trực quan và quy trình |
| Truy xuất nguồn gốc | Nhận diện bộ phận, phiên bản và lô hàng | Nhãn và hồ sơ tiếp nhận |
Chạy thử nghiệm sản phẩm mẫu đầu tiên có kiểm soát
Sử dụng mẫu đã được ghi chép đại diện cho quá trình thi công sản xuất đề xuất. So sánh nó với hạng mục hiện tại đã được phê duyệt nếu có. Ghi lại nhận dạng, phiên bản, lô nhà cung cấp, điều kiện môi trường, thiết bị, người vận hành và các quan sát. Một đợt thử nghiệm nên bao gồm khâu tiếp nhận, lưu trữ, chuẩn bị, sử dụng bình thường, làm sạch nếu có, và xử lý hoặc trả lại. Dừng thử nghiệm nếu hạng mục làm hỏng sản phẩm, tạo ra sự ô nhiễm, cản trở thiết bị, hoặc xung đột với quy trình ESD hoặc an toàn.
Tách biệt các tiêu chí đạt chuẩn khỏi các quan sát. Kích thước, nhãn mác, độ vừa vặn, tay nghề chế tác, bằng chứng vật liệu và hành vi chức năng có thể yêu cầu các kiểm tra khác nhau. Giải quyết các sai lệch trước khi phê duyệt số lượng sản xuất, đồng thời lưu giữ bản vẽ được kiểm soát, báo cáo và mẫu phê duyệt. Yêu cầu nhà cung cấp thông báo trước khi có bất kỳ thay đổi nào đối với nguồn vật liệu, chất phụ gia, chất kết tinh, kết cấu, dụng cụ, quy trình hoặc kích thước quan trọng.
Kiểm tra đầu vào và kiểm soát thường xuyên
- Khớp mặt hàng, lần sửa đổi bản vẽ, số lượng, lô của nhà cung cấp và nhãn bao bì với đơn hàng.
- Kiểm tra sự ô nhiễm, hư hỏng, tay nghề kém, kích thước không chính xác và thiếu nhận diện.
- Tiến hành lấy mẫu và xác minh theo thỏa thuận bằng một phương pháp có tài liệu hướng dẫn và thiết bị hiệu chuẩn trong trường hợp yêu cầu đo lường.
- Cách ly các thay đổi không rõ nguyên nhân về màu sắc, mùi, kết cấu, độ dính, độ vừa vặn, kiểu quấn, hình học hoặc hiệu suất.
- Lưu giữ hồ sơ nghiệm thu và liên kết các khiếu nại hoặc lỗi với lô hàng bị ảnh hưởng.
- Xem xét lại đặc tả kỹ thuật khi có thay đổi về sản phẩm, thiết bị, tuyến đường, phương pháp vệ sinh hoặc kế hoạch kiểm soát.
Danh sách kiểm tra RFQ dành cho người mua
Nêu rõ ứng dụng, ranh giới bảo vệ, giao diện thiết bị hoặc bộ phận, kích thước và dung sai, cấu trúc vật liệu, chức năng yêu cầu, phương pháp thử nghiệm và tiêu chuẩn chấp nhận, các yêu cầu về độ sạch và tay nghề, bao bì, nhãn mác, khả năng truy xuất nguồn gốc, số lượng mẫu, kỳ vọng về sản phẩm mẫu đầu tiên (first-article), tài liệu, thông báo thay đổi, và số lượng giao hàng. Tham chiếu Sản phẩm khăn lau bản in SMT SWESD cho loại sản phẩm hiện đang hiển thị, và sử dụng Trung tâm sản phẩm SWESD để phối hợp nó với các thiết bị xử lý liên quan.
Yêu cầu nhà cung cấp liệt kê các giả định và ngoại lệ. Tránh sao chép các tuyên bố chưa được xác minh từ catalogue vào một thông số kỹ thuật được kiểm soát. Các giới hạn kỹ thuật, chứng nhận và tuyên bố tuân thủ cần được xem xét đối với mặt hàng thực tế được cung cấp và ứng dụng của bên mua.
So sánh các mẫu dưới cùng điều kiện
Một phép so sánh hữu ích chỉ thay đổi một quyết định tại một thời điểm. Sử dụng các bộ phận đại diện, thao tác, thiết bị, tuyến đường, bước chuẩn bị làm sạch và khoảng thời gian quan sát giống nhau cho mỗi ứng dụng viên. Dán nhãn các mẫu để người đánh giá không nhầm lẫn danh tính nhà cung cấp, phiên bản hoặc trình tự thử nghiệm. Khi thực tế cho phép, hãy đưa mặt hàng hiện đang được phê duyệt vào làm đường cơ sở. Ghi lại cả hành vi thành công lẫn công sức cần thiết để đạt được điều đó, chẳng hạn như điều chỉnh thêm, làm sạch lặp lại, xử lý chậm hơn hoặc sự can thiệp của người vận hành.
Không gộp các kết luận về điện, cơ khí, độ sạch và thương mại thành một điểm số chung chung. Một ứng viên có thể phù hợp nhưng thiếu bằng chứng vật lý có thể truy xuất, hoặc có tài liệu mạnh nhưng vận hành kém trên máy. Duy trì các tiêu chí đạt riêng biệt cho an toàn, kiểm soát ESD, bảo vệ sản phẩm, khả năng tương thích của thiết bị, độ nhiễm bẩn, khả năng sử dụng, tài liệu và chi phí vòng đời. Bất kỳ lỗi nghiêm trọng nào cũng phải được giải quyết thay vì bị che giấu bởi điểm trung bình cao.
So sánh thương mại nên sử dụng chi phí của một quy trình hoàn chỉnh và được nghiệm thu, không chỉ là giá trên từng sản phẩm. Cần tính đến công sức kiểm tra, thời gian chuyển đổi, phế liệu, vệ sinh, thay thế, rủi ro dừng máy, logistics thu hồi, tài liệu, và ảnh hưởng của các lô hàng không đồng nhất. Các yếu tố này không biện minh cho việc bịa đặt ra một tuyên bố về tuổi thọ dịch vụ; chúng giúp người mua thiết kế một cuộc thử nghiệm nhằm đo lường các điều kiện thực sự tạo ra chi phí.
Các tài nguyên lập kế hoạch SWESD liên quan
- so sánh vật liệu lau phòng sạch và ESD
- đang xác thực các vật tư SMT tuân thủ ESD
- xây dựng danh sách vật tư SMT đạt chuẩn ESD
Video giáo dục: Quy trình in kem hàn SMT IPC và các lỗi thường gặp
Video đào tạo quy trình này cho thấy bối cảnh in kem hàn mà việc làm sạch mặt dưới stencil phải hoạt động. Hướng dẫn bằng văn bản vẫn hoàn chỉnh mà không cần video.
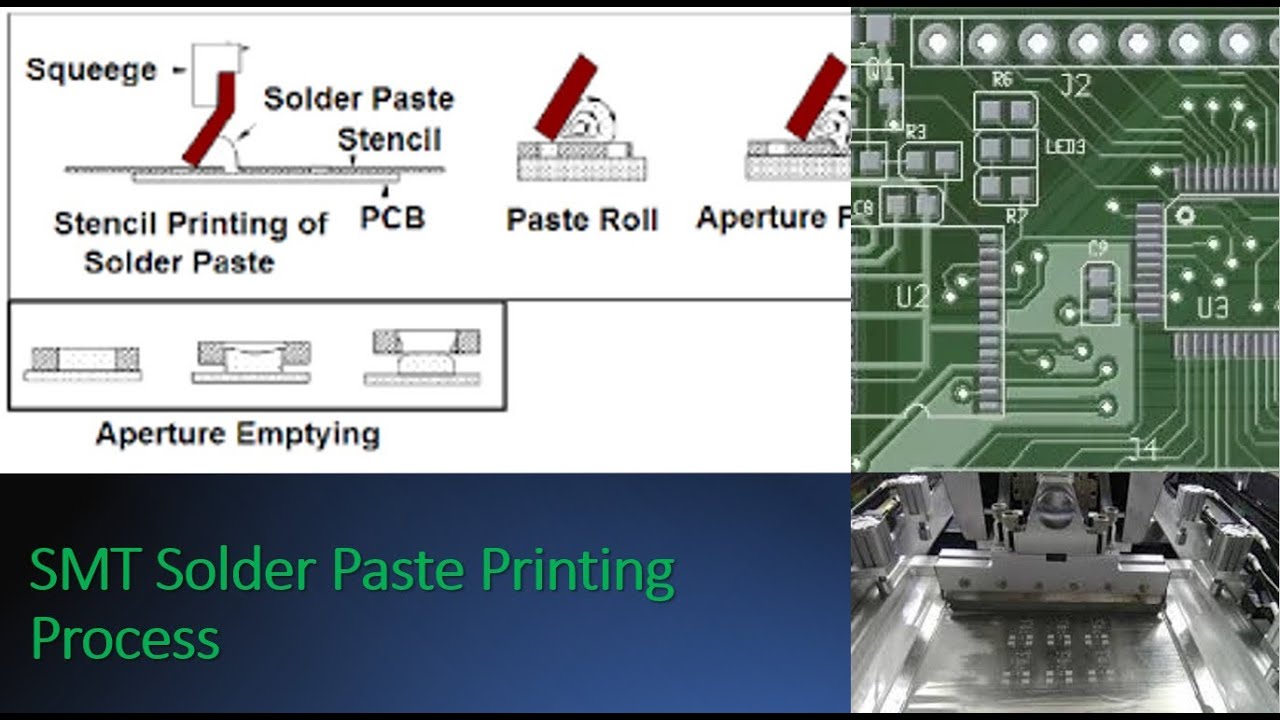
Mở video này từ Lean Six Sigma Training trên YouTube.
Các câu hỏi thường gặp
Cuộn giấy lau mặt nạ hàn có phải là loại vạn năng không?
Không. Khổ máy in, lõi, chiều rộng, chiều quấn, giao diện hút chân không, cấu trúc màng và các cài đặt quy trình phải khớp với ứng dụng đã được phê duyệt.
Không dính bụi có nghĩa là không có hạt nào không?
Xem “không xơ vải” là một tuyên bố của nhàευ cung cấp vẫn cần có phương pháp nghiệm thu và xác minh tương đương với sản xuất.
Một cuộn vật liệu mới nên được nghiệm thu như thế nào?
Kiểm tra hình học và việc lắp đặt, chạy quy trình làm sạch đã được phê duyệt, quan sát độ lệch màng và hoạt động hút chân không, đồng thời so sánh kết quả khuôn in và in với mức cơ sở được kiểm soát.
Người mua có thể chỉ dựa vào độ thấm hút để lựa chọn không?
Không. Độ bền, độ dày, kết cấu, độ sạch, khả năng tương thích với dung môi, chất lượng mép cắt, cách cuộn và hành vi của máy cũng quan trọng.
Tài liệu tham khảo có thẩm quyền
Bài đăng gần đây
-
 Kiểm tra độ lệch của hộp ESD: Đo kích thước phù hợp trước khi phát hành22 tháng 10 năm 2026
-
 Kiểm tra điện trở bề mặt khay JEDEC: Hình dạng, tiếp xúc và báo cáo22 tháng 10 năm 2026
-

Để lại phản hồi