- Turbo
- Blog
A limpiador de esténcil es el rollo consumible utilizado por el sistema de limpieza inferior de una impresora SMT para eliminar la pasta de soldadura y la contaminación de la plantilla. El rollo correcto debe encajar físicamente en la máquina, avanzar de manera confiable, funcionar con la secuencia de limpieza en seco, con vacío o en húmedo de la impresora, y evitar pelusa, desgarros, incompatibilidad con solventes o saturación prematura. El modelo de impresora por sí solo no es suficiente porque el núcleo, el ancho, la longitud, la dirección de bobinado, las aberturas de vacío y la configuración del proceso pueden diferir. Esta guía ofrece a los ingenieros de procesos y compradores una forma controlada de especificar, probar, inspeccionar y comprar rollos de limpieza de plantillas sin depender de afirmaciones vagas como “universal” o “sin pelusa”.”
Comience con la impresora y el rollo aprobado existente
Registre el fabricante y el modelo de la impresora, el número de pieza del rollo actual, el ancho de banda, la longitud del rollo, el material del núcleo, el diámetro interior del núcleo, el diámetro exterior total, la dirección de bobinado, el método de fijación y cualquier interfaz de vacío. Mida un rollo aprobado y compárelo con el manual de la máquina en lugar de confiar únicamente en una referencia cruzada del proveedor.
Confirme el espacio libre en la instalación y durante todo el rollo. Un rollo que inicialmente encaja puede atascarse a medida que avanza, crear efecto telescópico, arrugarse, desviarse o activar una condición de fin de rollo incorrectamente. Incluya la carga y extracción por parte de operadores normales en la prueba.

Relaciona el material con la secuencia de limpieza
La limpieza bajo plantilla puede utilizar limpieza en seco, vacío, humectación o combinaciones seleccionadas por el responsable del proceso. El rollo debe transportar el líquido de limpieza aprobado cuando se use, hacer contacto con la plantilla de manera consistente y desprenderse de la máquina sin romperse ni dejar fibras.
Solicite el material de construcción y los controles de consistencia pertinentes. “No tejido” describe una amplia familia, no un resultado de proceso garantizado. La absorbencia, la resistencia, el grosor, la textura superficial, la calidad de los bordes, la tensión del rollo y la limpieza pueden influir en el comportamiento de limpieza. Valide la secuencia completa con la pasta real, el esténcil, la impresora y el líquido aprobado.
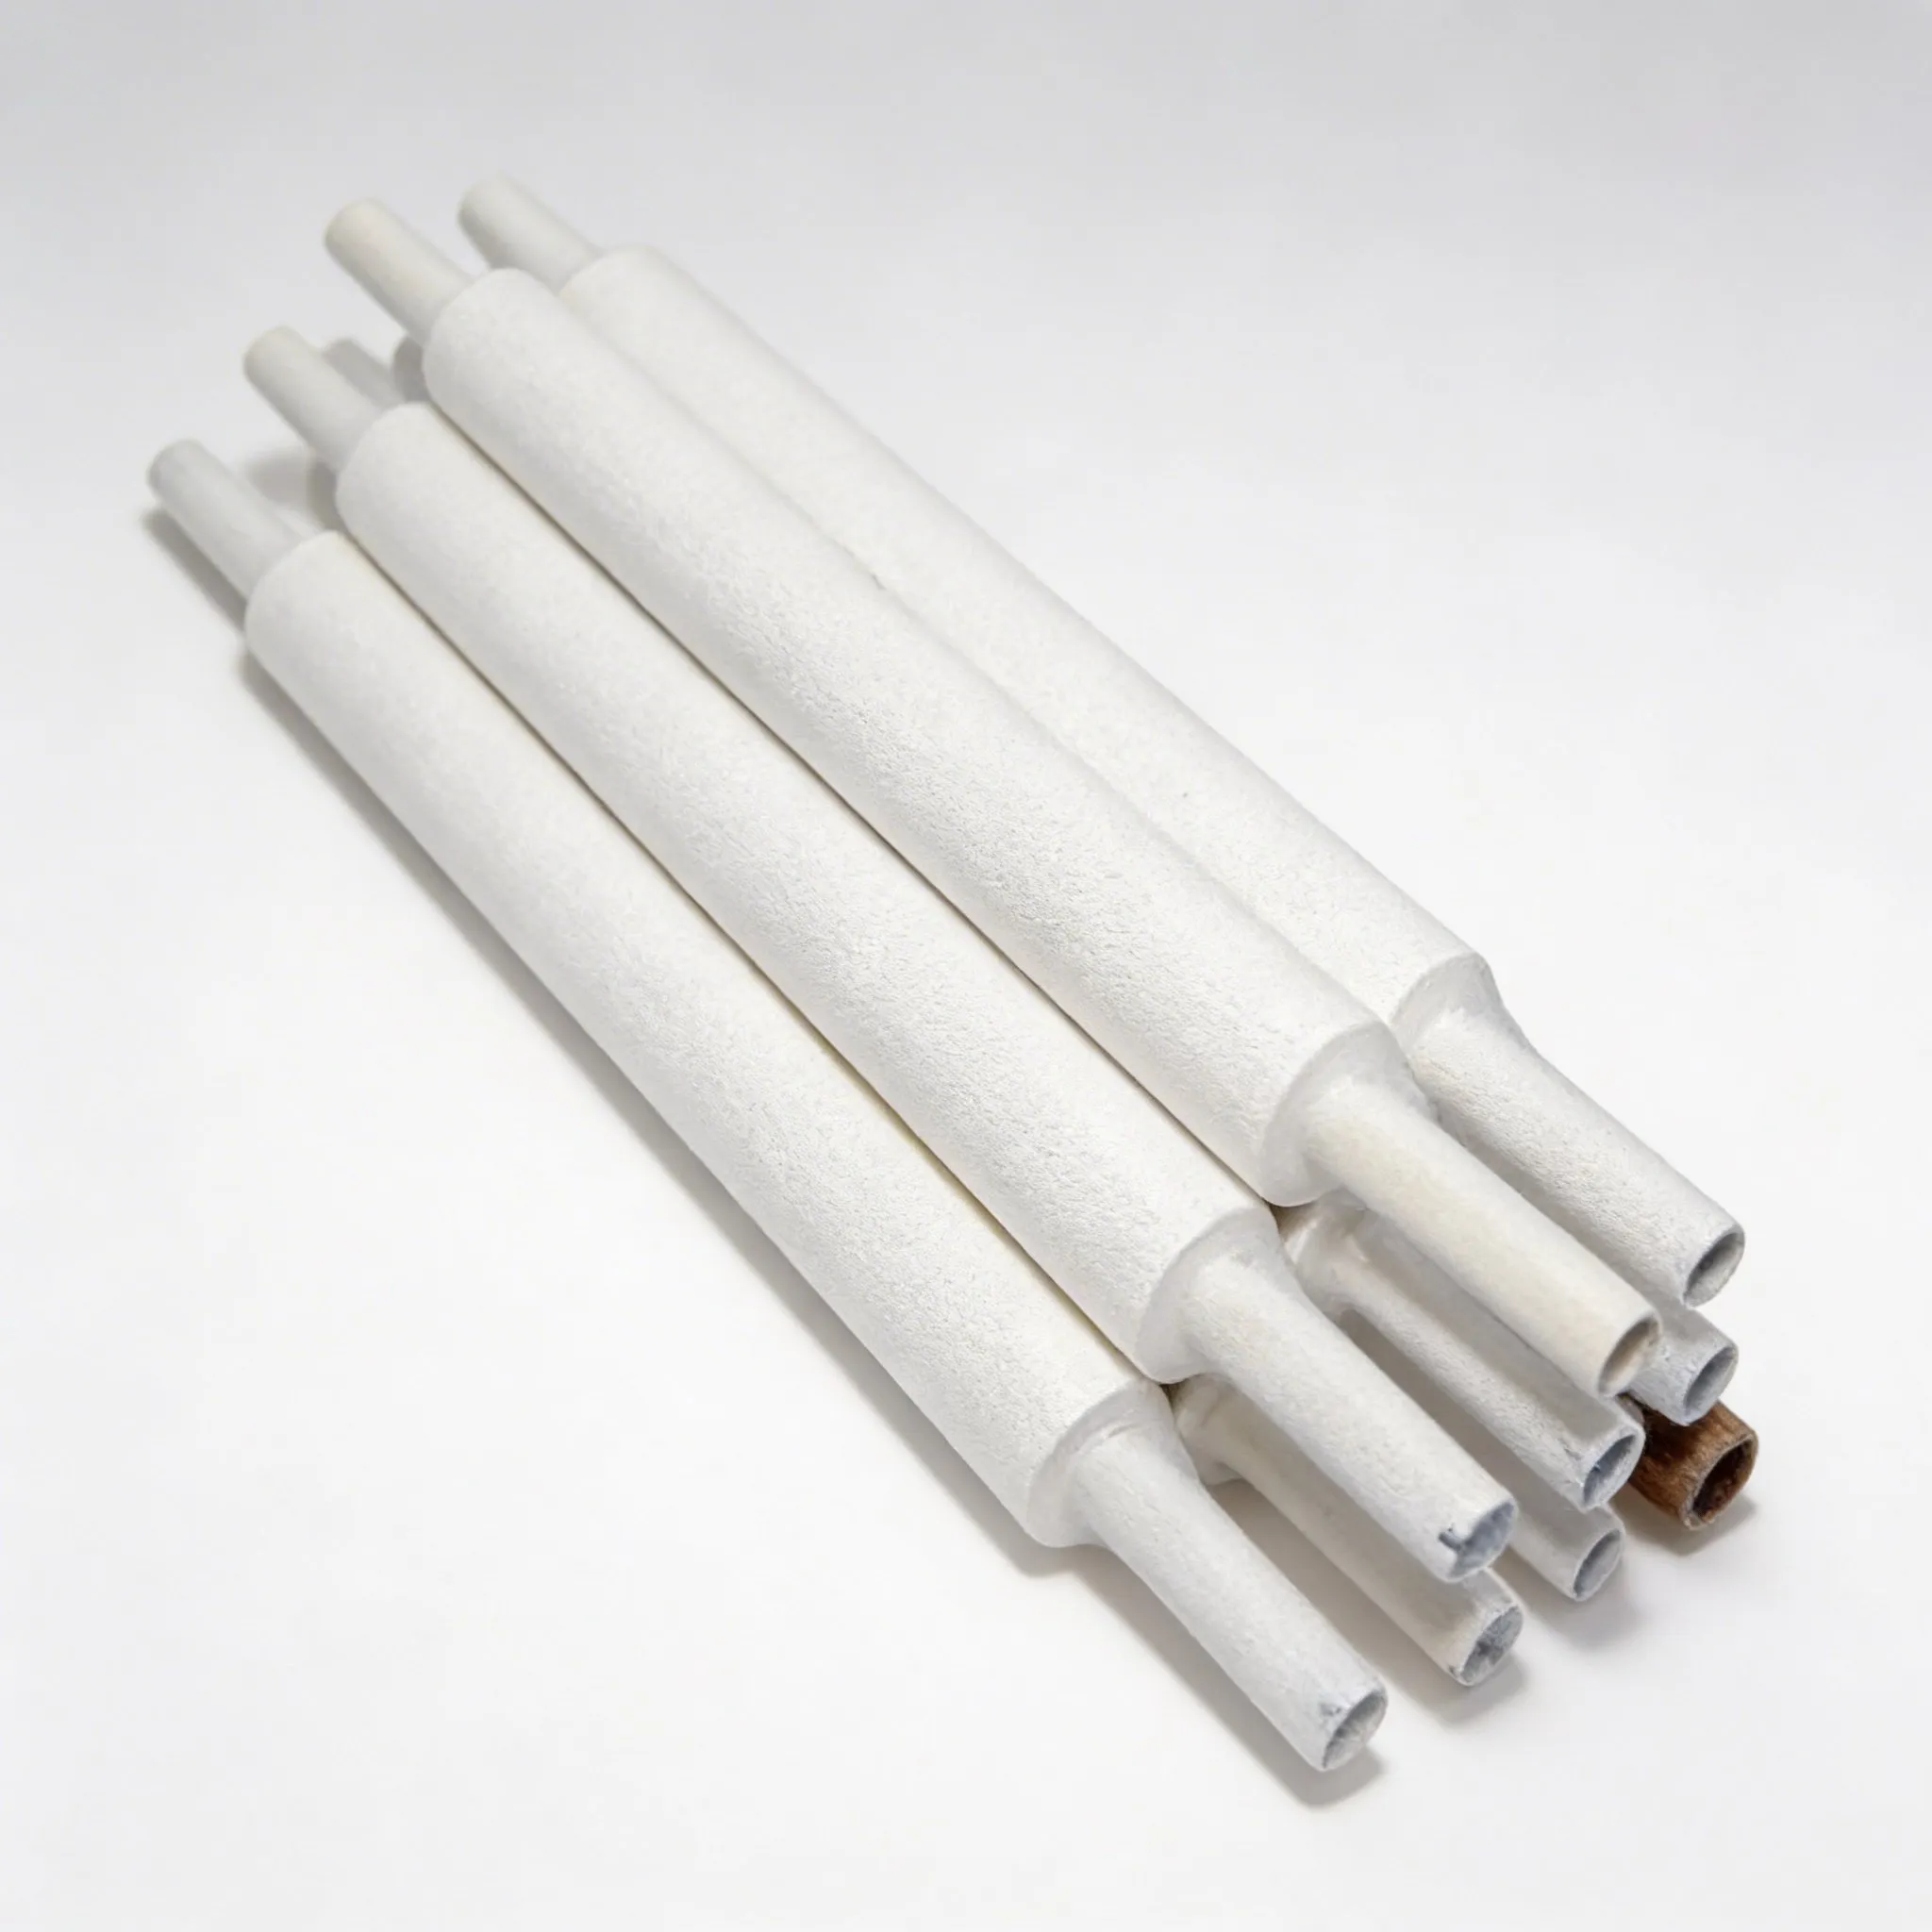
Evaluar la pelusa, los residuos y los restos en el proceso
Un proveedor puede describir un paño como libre de pelusa, pero el comprador aún necesita un método de aceptación observable. Inspeccione los bordes, la superficie del tejido, el polvo del núcleo, las fibras sueltas, los empalmes, las arrugas, la contaminación y el empaque. Durante la prueba, examine la parte inferior del esténcil, el área de la impresora, la ruta de vacío y las placas impresas en busca de residuos transferidos.
Los residuos pueden provenir de pasta, líquido de limpieza, material de banda, embalaje o configuraciones incorrectas. Investigue la fuente antes de cambiar la frecuencia de limpieza o aplicar más líquido. La guía de limpieza de IPC enfatiza el control de procesos y la limpieza; un consumible no puede compensar un mantenimiento deficiente o una química de limpieza inadecuada.
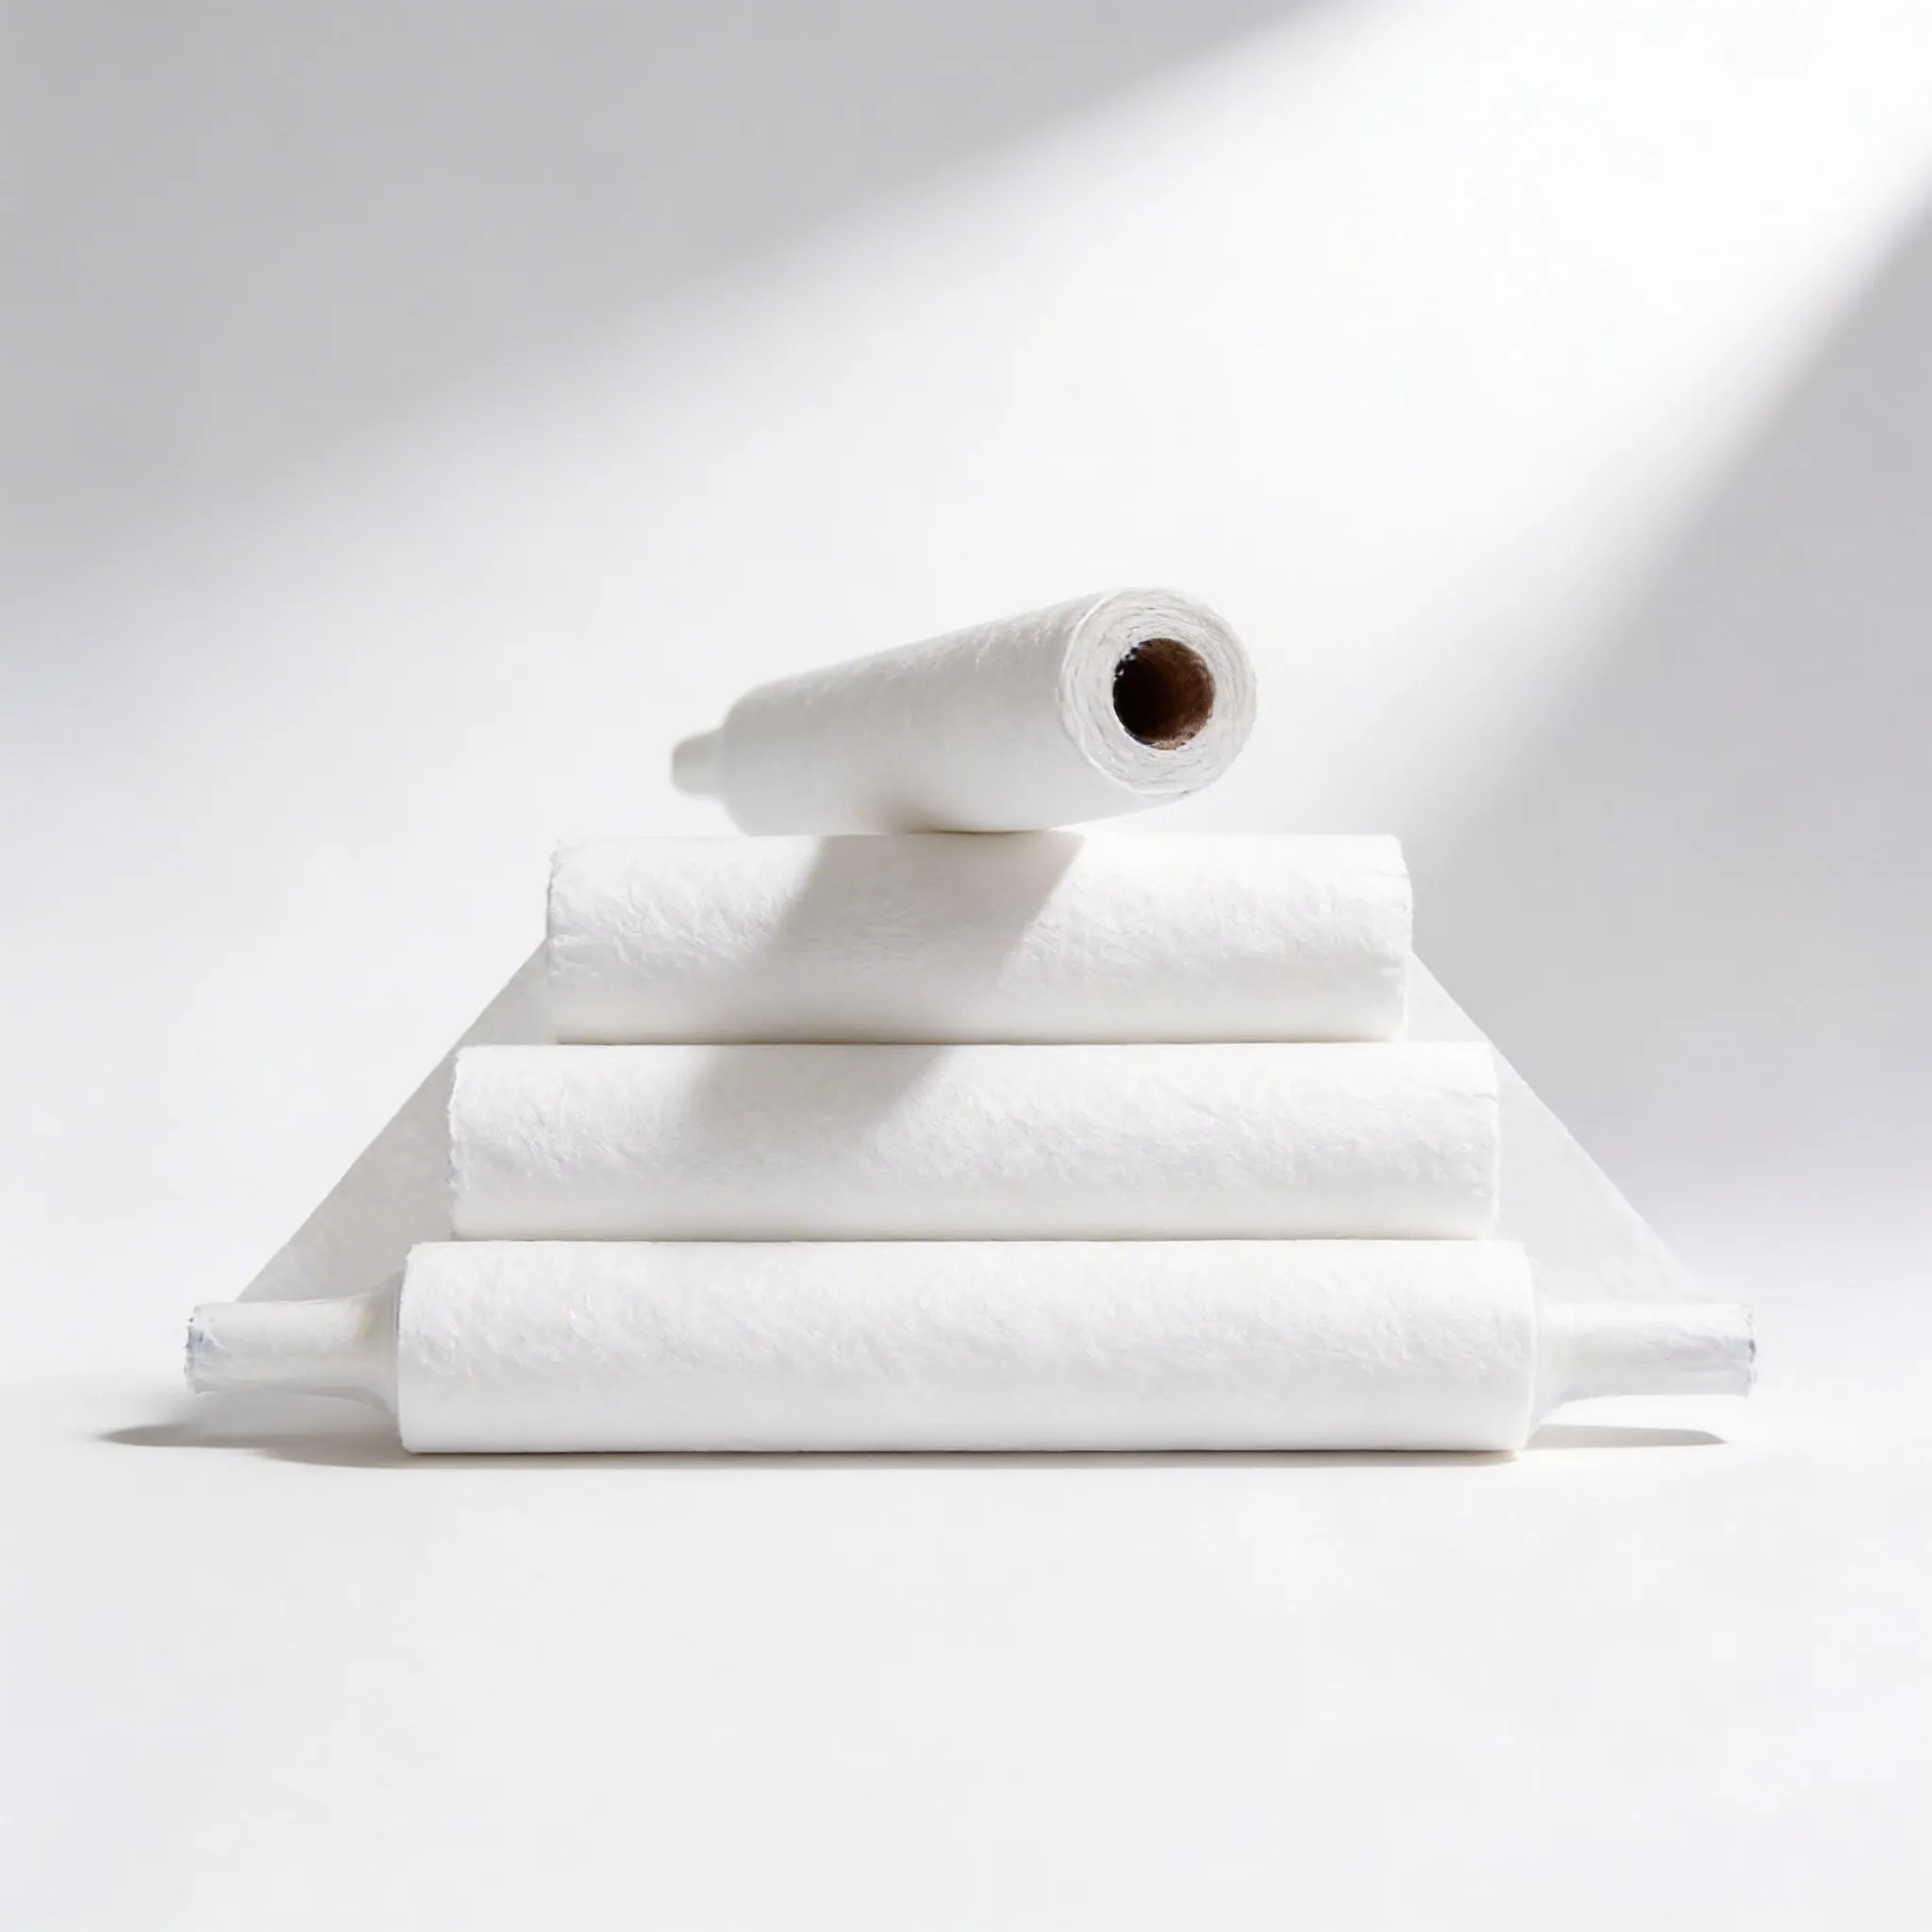
Validar los resultados de impresión en lugar de solo la apariencia de la limpieza
El propósito de la limpieza del reverso es lograr una impresión estable, no simplemente un rollo visualmente más limpio. Defina las observaciones de la prueba, tales como la condición de la abertura, el esparcimiento de pasta, la contaminación del reverso, el avance de la banda, el comportamiento del vacío, las alarmas, la intervención del operador y la inspección de impresión posterior. Utilice las métricas de proceso establecidas en la planta cuando estén disponibles.
Ejecute suficientes ciclos para observar el comportamiento normal de carga y rodadura. Compare con la línea de base aprobada en condiciones controladas. Evite prometer una reducción universal de defectos o de la frecuencia de limpieza; la pasta, el diseño de la abertura, el entorno, la configuración de la impresora, el soporte de la placa y el mantenimiento influyen en el resultado.
Control de almacenamiento, instalación y cambio
Mantenga los rollos en su embalaje protector hasta su uso y siga las condiciones de almacenamiento aprobadas. Identifique la compatibilidad de la impresora, el lote del proveedor, la fecha de recepción y el estado. Evite que la superficie del rollo y el núcleo entren en contacto con suelos o bancos no controlados durante la instalación.
Instrucción de cambio: Establecer la dirección de bobinado, el método de fijación, la trayectoria de la banda, la tensión, la configuración del vacío, el avance inicial y la disposición de los desperdicios. Se instruye a los operadores para que detengan y pongan en cuarentena las bobinas que presenten mandriles aplastados, bordes dañados, arrugas, contaminación, ancho incorrecto o un bobinado inconsistente.
Tabla de selección y calificación
| Campo de RFQ | Qué especificar | Cómo verificar |
|---|---|---|
| Compatibilidad de impresoras | Fabricante, modelo y referencia homologada | Instalación y prueba de rollo completo |
| Geometría de rodadura | Ancho, longitud, núcleo y diámetro máximo | Medición entrante |
| Construcción web | Material, capas y condición de los bordes | Declaración e inspección del proveedor |
| Modo de limpieza | Seco, aspirado, húmedo o secuencia aprobada | Prueba equivalente a producción |
| Limpieza | Criterios de fibra, residuos, restos y envasado | Inspección visual y de procesos |
| Trazabilidad | Identificación de pieza, revisión y lote | Registro de etiquetas y recepción |
Realice una prueba piloto controlada del primer artículo
Utilice una muestra documentada que represente la construcción de producción propuesta. Compárela con el artículo aprobado actual, cuando exista uno. Registre la identificación, la revisión, el lote del proveedor, las condiciones ambientales, el equipo, los operadores y las observaciones. Una prueba debe cubrir la recepción, el almacenamiento, la preparación, el uso normal, la limpieza cuando corresponda, y la eliminación o devolución. Detenga la prueba si el artículo daña un producto, crea contaminación, interfiere con el equipo o entra en conflicto con el procedimiento de seguridad o ESD.
Separe los criterios de aprobación de las observaciones. Las dimensiones, el etiquetado, el ajuste, la mano de obra, la evidencia material y el comportamiento funcional pueden requerir verificaciones diferentes. Resuelva las desviaciones antes de aprobar las cantidades de producción y conserve el plano controlado, el informe y la muestra de aprobación. Exija la notificación al proveedor antes de cualquier cambio en la fuente de material, aditivo, adhesivo, construcción, herramental, proceso o dimensión crítica.
Inspección de entrada y control continuo
- Empareje el artículo, la revisión del plano, la cantidad, el lote del proveedor y la etiqueta de embalaje con el pedido.
- Inspeccione en busca de contaminación, daños, mala calidad de mano de obra, dimensiones incorrectas e identificación faltante.
- Realice el muestreo y la verificación acordados con un método documentado y equipos calibrados cuando se requiera medición.
- Ponga en cuarentena los cambios inexplicables en color, olor, textura, pegajosidad, ajuste, bobinado, geometría o rendimiento.
- Mantenga registros de aceptación y vincule las quejas o fallas al lote afectado.
- Revise la especificación cuando cambie el producto, el equipo, la ruta, el método de limpieza o el plan de control.
Lista de verificación de solicitud de cotización (RFQ) para compradores
Establecer la aplicación, el límite de protección, la interfaz del equipo o pieza, las dimensiones y tolerancias, la construcción del material, la función requerida, el método de prueba y los criterios de aceptación, los requisitos de limpieza y mano de obra, el embalaje, el etiquetado, la trazabilidad, la cantidad de muestra, las expectativas del primer artículo, la documentación, la notificación de cambios y la cantidad de entrega. Hacer referencia a la producto limpiador de esténciles SMT SWESD para el tipo de producto mostrado actualmente, y usar el Centro de productos SWESD para coordinarlo con el equipo de manipulación relacionado.
Pida al proveedor que enumere las suposiciones y excepciones. Evite copiar afirmaciones de catálogo no verificadas en una especificación controlada. Los límites técnicos, las certificaciones y las declaraciones de conformidad deben revisarse en función del artículo suministrado real y de la aplicación del comprador.
Compare las muestras bajo las mismas condiciones
Una comparación útil cambia una decisión a la vez. Utilice las mismas piezas representativas, operadores, equipos, ruta, preparación de limpieza y período de observación para cada candidato. Etiquete las muestras para que los revisores no confundan la identidad del proveedor, la revisión o la secuencia de prueba. Cuando sea práctico, incluya el artículo actualmente aprobado como línea base. Registre tanto el comportamiento exitoso como el trabajo necesario para lograrlo, como un ajuste adicional, limpieza repetida, manipulación más lenta o intervención del operador.
No combine las conclusiones eléctricas, mecánicas, de limpieza y comerciales en una puntuación vaga. Un candidato puede encajar bien pero carecer de evidencia material rastreable, o tener una documentación sólida pero un desempeño pobre en la máquina. Mantenga criterios de aprobación separados para la seguridad, el control de ESD, la protección del producto, la compatibilidad del equipo, la contaminación, la usabilidad, la documentación y el costo del ciclo de vida. Cualquier fallo grave debe resolverse en lugar de ocultarse con una puntuación promedio alta.
La comparación comercial debe utilizar el costo de un proceso completado y aceptado, no solo el precio por pieza. Incluya el esfuerzo de inspección, el tiempo de cambio, el desperdicio, la limpieza, el reemplazo, el riesgo de tiempo de inactividad, la logística de devolución, la documentación y el efecto de los lotes inconsistentes. Estos factores no justifican inventar una afirmación de vida útil; ayudan al comprador a diseñar una prueba que mida las condiciones que realmente generan costo.
Recursos de planificación de SWESD relacionados
- comparación de materiales de limpieza para ESD y salas limpias
- verificando suministros SMT compatibles con ESD
- creando una lista de suministros SMT compatible con ESD
Video educativo: Proceso de impresión de pasta IPC SMT y defectos comunes
Este video de capacitación sobre el proceso muestra el contexto de la impresión de pasta de soldadura en el que debe operar la limpieza de la parte inferior del esténcil. La guía escrita sigue estando completa sin el video.
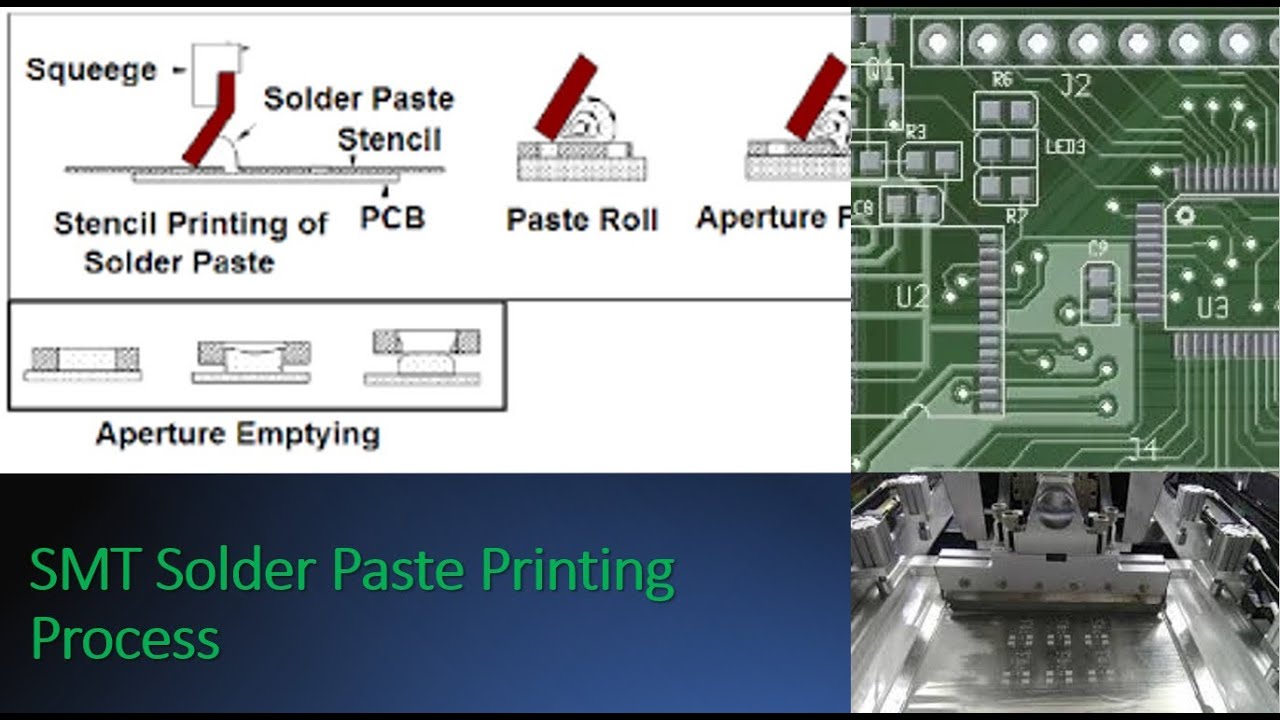
Abre este video de Lean Six Sigma Training en YouTube.
Preguntas frecuentes
¿Son universales los rollos de limpieza de esténciles?
No. El ajuste de la impresora, el núcleo, el ancho, el bobinado, la interfaz de vacío, la construcción de la banda y los parámetros del proceso deben coincidir con la aplicación aprobada.
¿Significa libre de pelusa cero partículas?
Trate “libre de pelusa” como una afirmación del proveedor que aún requiere un método de aceptación y una verificación equivalente a la producción.
¿Cómo se debe calificar un rollo nuevo?
Verifique la geometría y la instalación, ejecute la secuencia de limpieza aprobada, observe el seguimiento de la banda y el comportamiento de la aspiración, y compare los resultados de la plantilla y de la impresión con la línea de base controlada.
¿Puede un comprador elegir únicamente por la capacidad de absorción?
No. La resistencia, el grosor, la textura, la limpieza, la compatibilidad con disolventes, la calidad de los bordes, el bobinado y el comportamiento en la máquina también son importantes.
Referencias autorizadas
Publicación reciente
-

-
 Test de resistencia superficial de la bandeja JEDEC: geometría, contacto y informe22 de octubre de 2026
-

Dejar un comentario