- Turbo
- Blog
A stencilwisser is de verbruiksrol die wordt gebruikt door het onderreinigen-systeem van een SMT-printer om soldeerpasta en verontreiniging van het sjabloon te verwijderen. De juiste rol moet fysiek in de machine passen, betrouwbaar voorwaarts bewegen, werken met de droge, vacuüm- of natreinigingscyclus van de printer, en pluisjes, scheuren, oplosmiddelonverenigbaarheid of te vroeg verzadigen voorkomen. Het printermodel alleen is niet genoeg omdat de kern, breedte, lengte, wikkelrichting, vacuümopeningen en procesinstellingen kunnen verschillen. Deze gids biedt procesingeniurs en inkopers een gecontroleerde manier om sjabloonwissrollen te specificeren, testen, inspecteren en kopen zonder te vertrouwen op vage beweringen zoals universeel of pluisvrij.“
Begin bij de printer en de reeds goedgekeurde rol
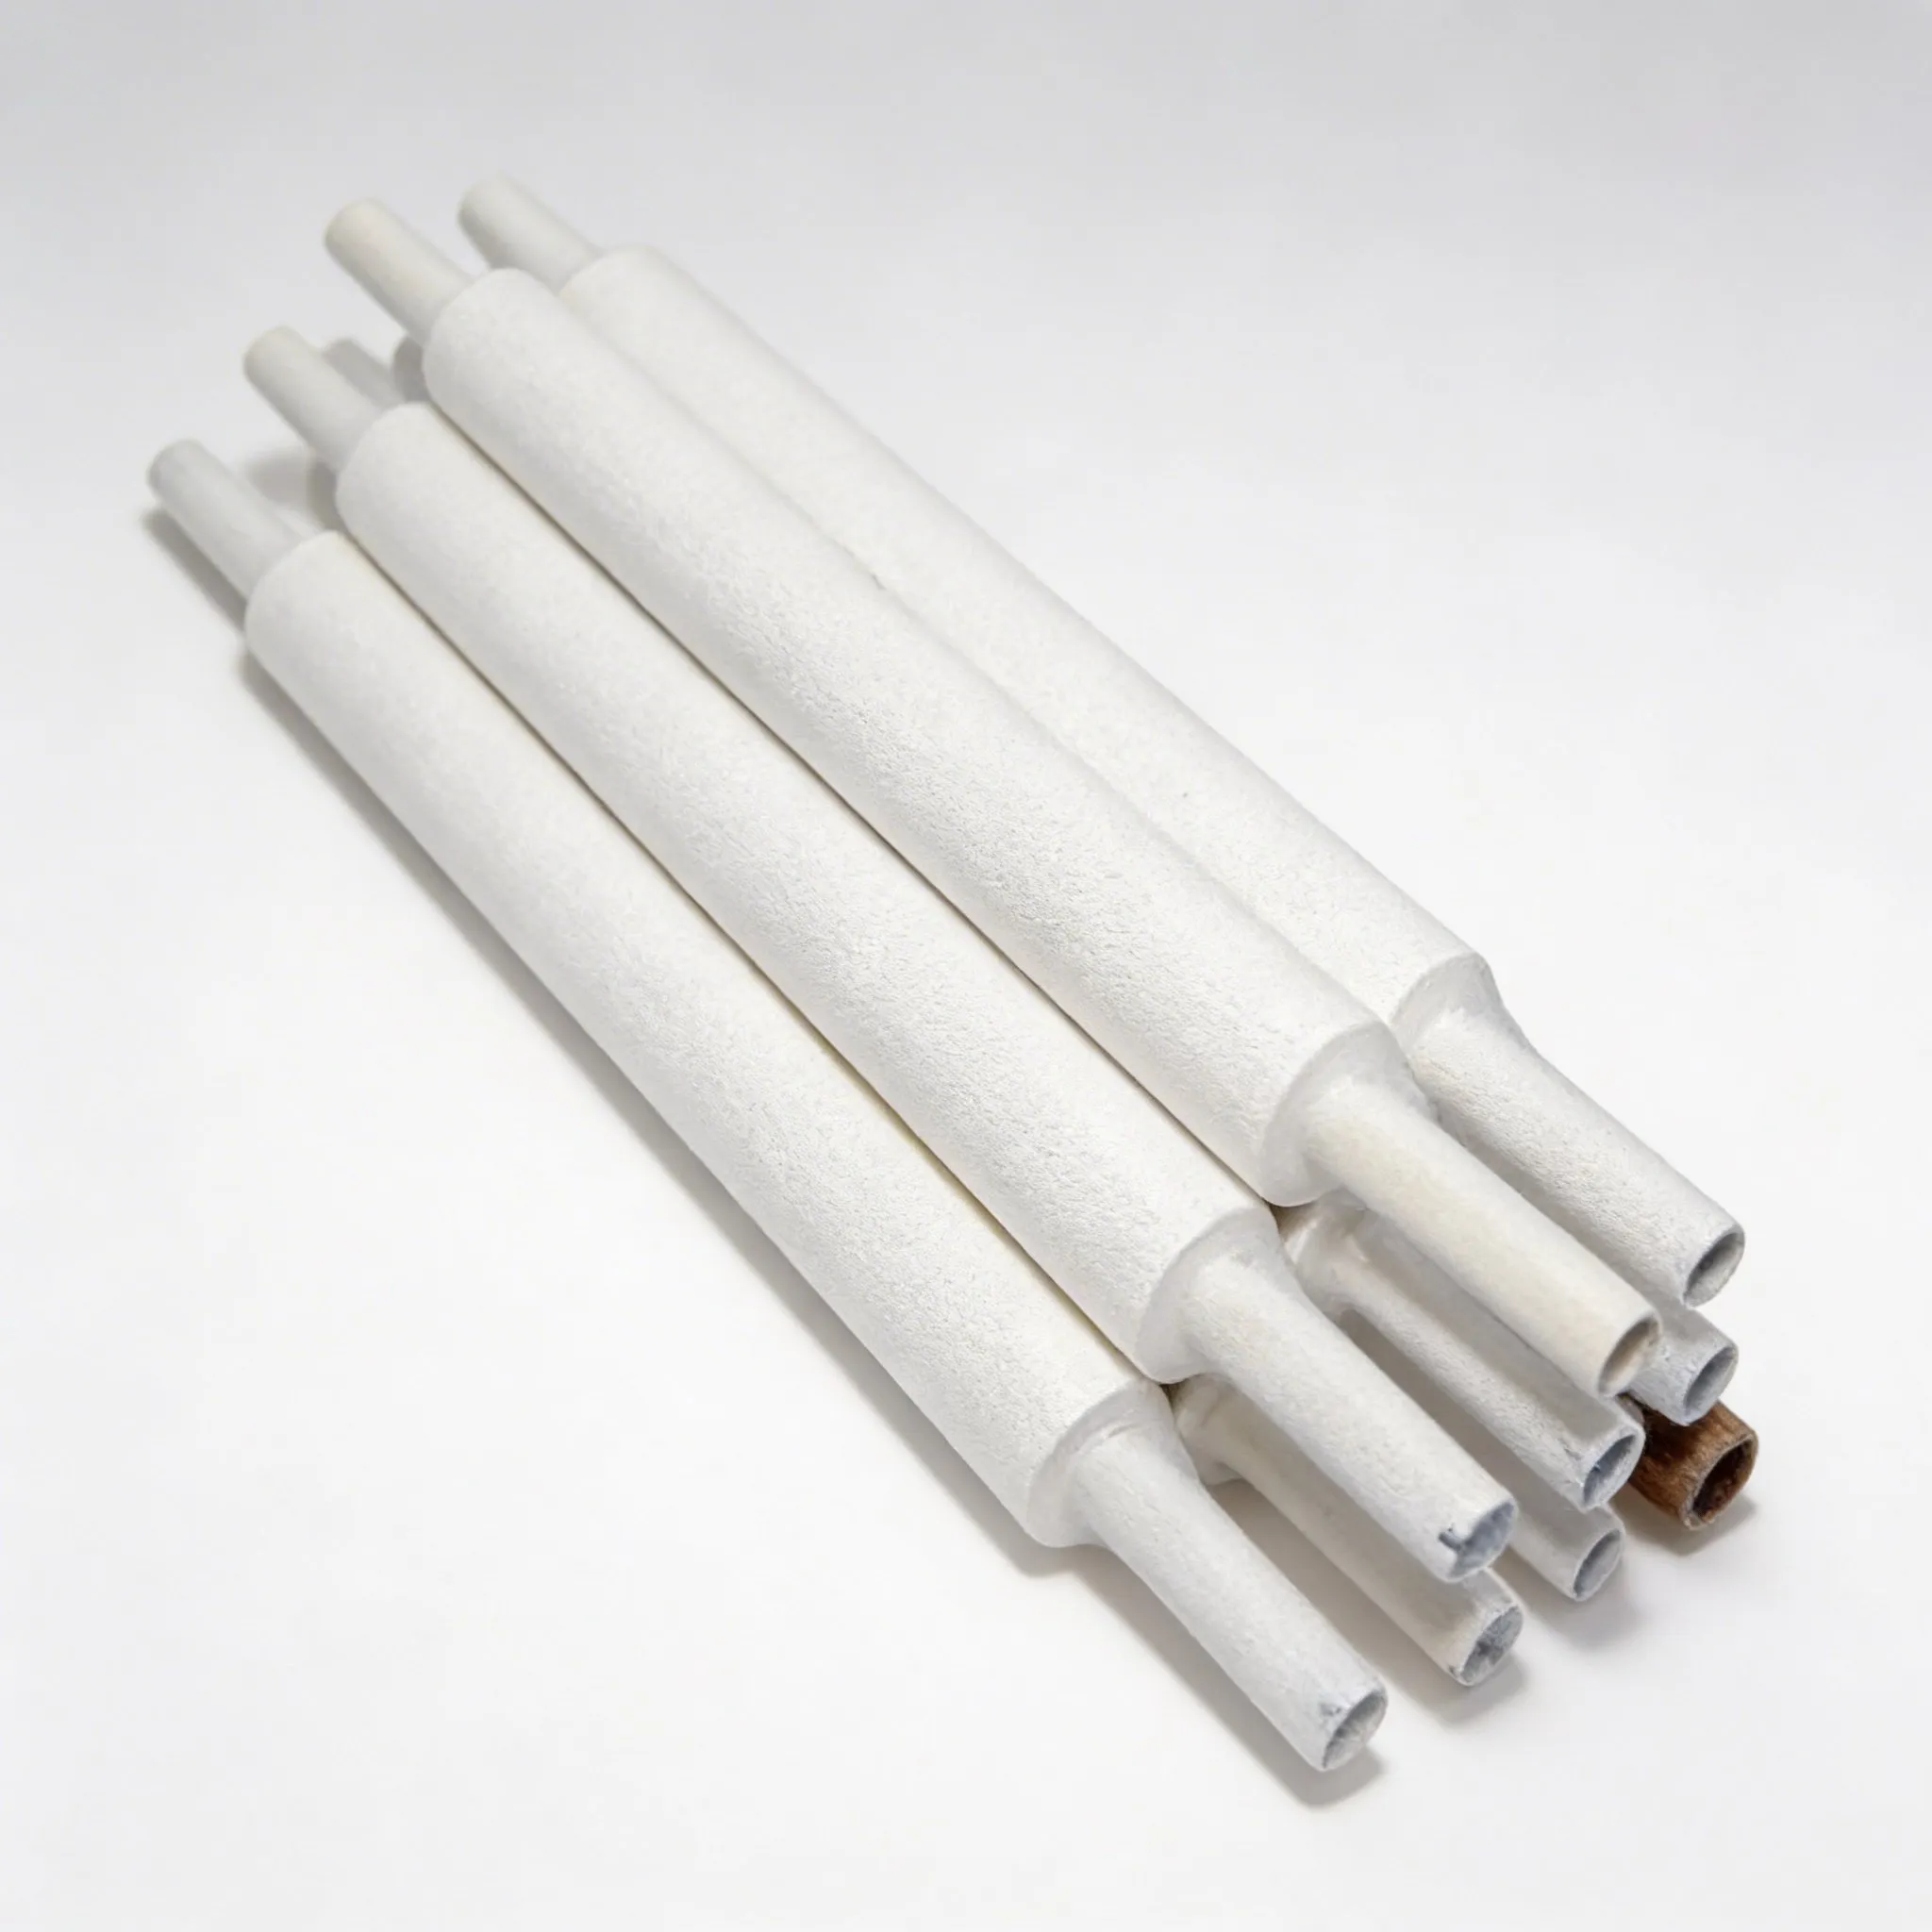
Noteer fabrikant en model van de printer, het huidige artikelnummer van de rol, de baanbreedte, de rollengte, het kernmateriaal, de binnendiameter van de kern, de totale buitendiameter, de wikkelrichting, de bevestigingsmethode en eventuele vacuümaansluiting. Meet een goedgekeurde rol op en vergelijk deze met de handleiding van de machine in plaats van alleen te vertrouwen op een kruisverwijzing van een leverancier.
Bevestig dat er voldoende speling is bij de installatie en over de volledige rol. Een rol die aanvankelijk past, kan vastlopen na verloop van tijd, telescoperen, kreuken, van het spoor afwijken of ten onrechte een bijna-lege-rol-melding activeren. Neem het laden en verwijderen door normale operators op in de proef.

Koppel het materiaal aan de reinigingsvolgorde
Reiniging onder de sjabloon kan gebruikmaken van droog afvegen, vacuüm, bevochtiging of combinaties die door de proceseigenaar zijn geselecteerd. Het doek moet de goedgekeurde reinigingsvloeistof waar gebruikt transporteren, consistent contact maken met het sjabloon en loskomen van de machine zonder te scheuren of vezels achter te laten.
Vraag naar de materiaalsamenstelling en relevante consistentiecontroles. “Nonwoven” beschrijft een brede familie, geen gegarandeerd procesresultaat. Absorptievermogen, sterkte, dikte, oppervlaktetextuur, randkwaliteit, roltspanning en reinheid kunnen het afveeggedrag beïnvloeden. Valideer de volledige sequentie met de daadwerkelijke pasta, het sjabloon, de printer en de goedgekeurde vloeistof.
Beoordeel pluis, vuil en residu in het proces
Een leverancier kan een poetsdoek of wiper pluisvrij noemen, maar de koper heeft nog steeds een waarneembare acceptatiemethode nodig. Inspecteer randen, web-oppervlak, stof in de kern, losse vezels, lasverbindingen, kreukels, verontreiniging en verpakking. Onderzoek tijdens de proefperiode de onderkant van de sjabloon, het printergebied, het vacuüm-pad en bedrukte printplaten op overgedragen vuil.
Restanten kunnen afkomstig zijn van pasta, reinigingsvloeistof, webmateriaal, verpakking of onjuiste instellingen. Onderzoek de bron voordat u de wisdrempel wijzigt of meer vloeistof aanbrengt. De IPC-reinigingsrichtlijn benadrukt procesbeheersing en netheid; een verbruiksartikel kan geen slecht onderhoud of een ongeschikte reinigingschemie compenseren.
Valideer printresultaten in plaats van alleen het uiterlijk van de wiper
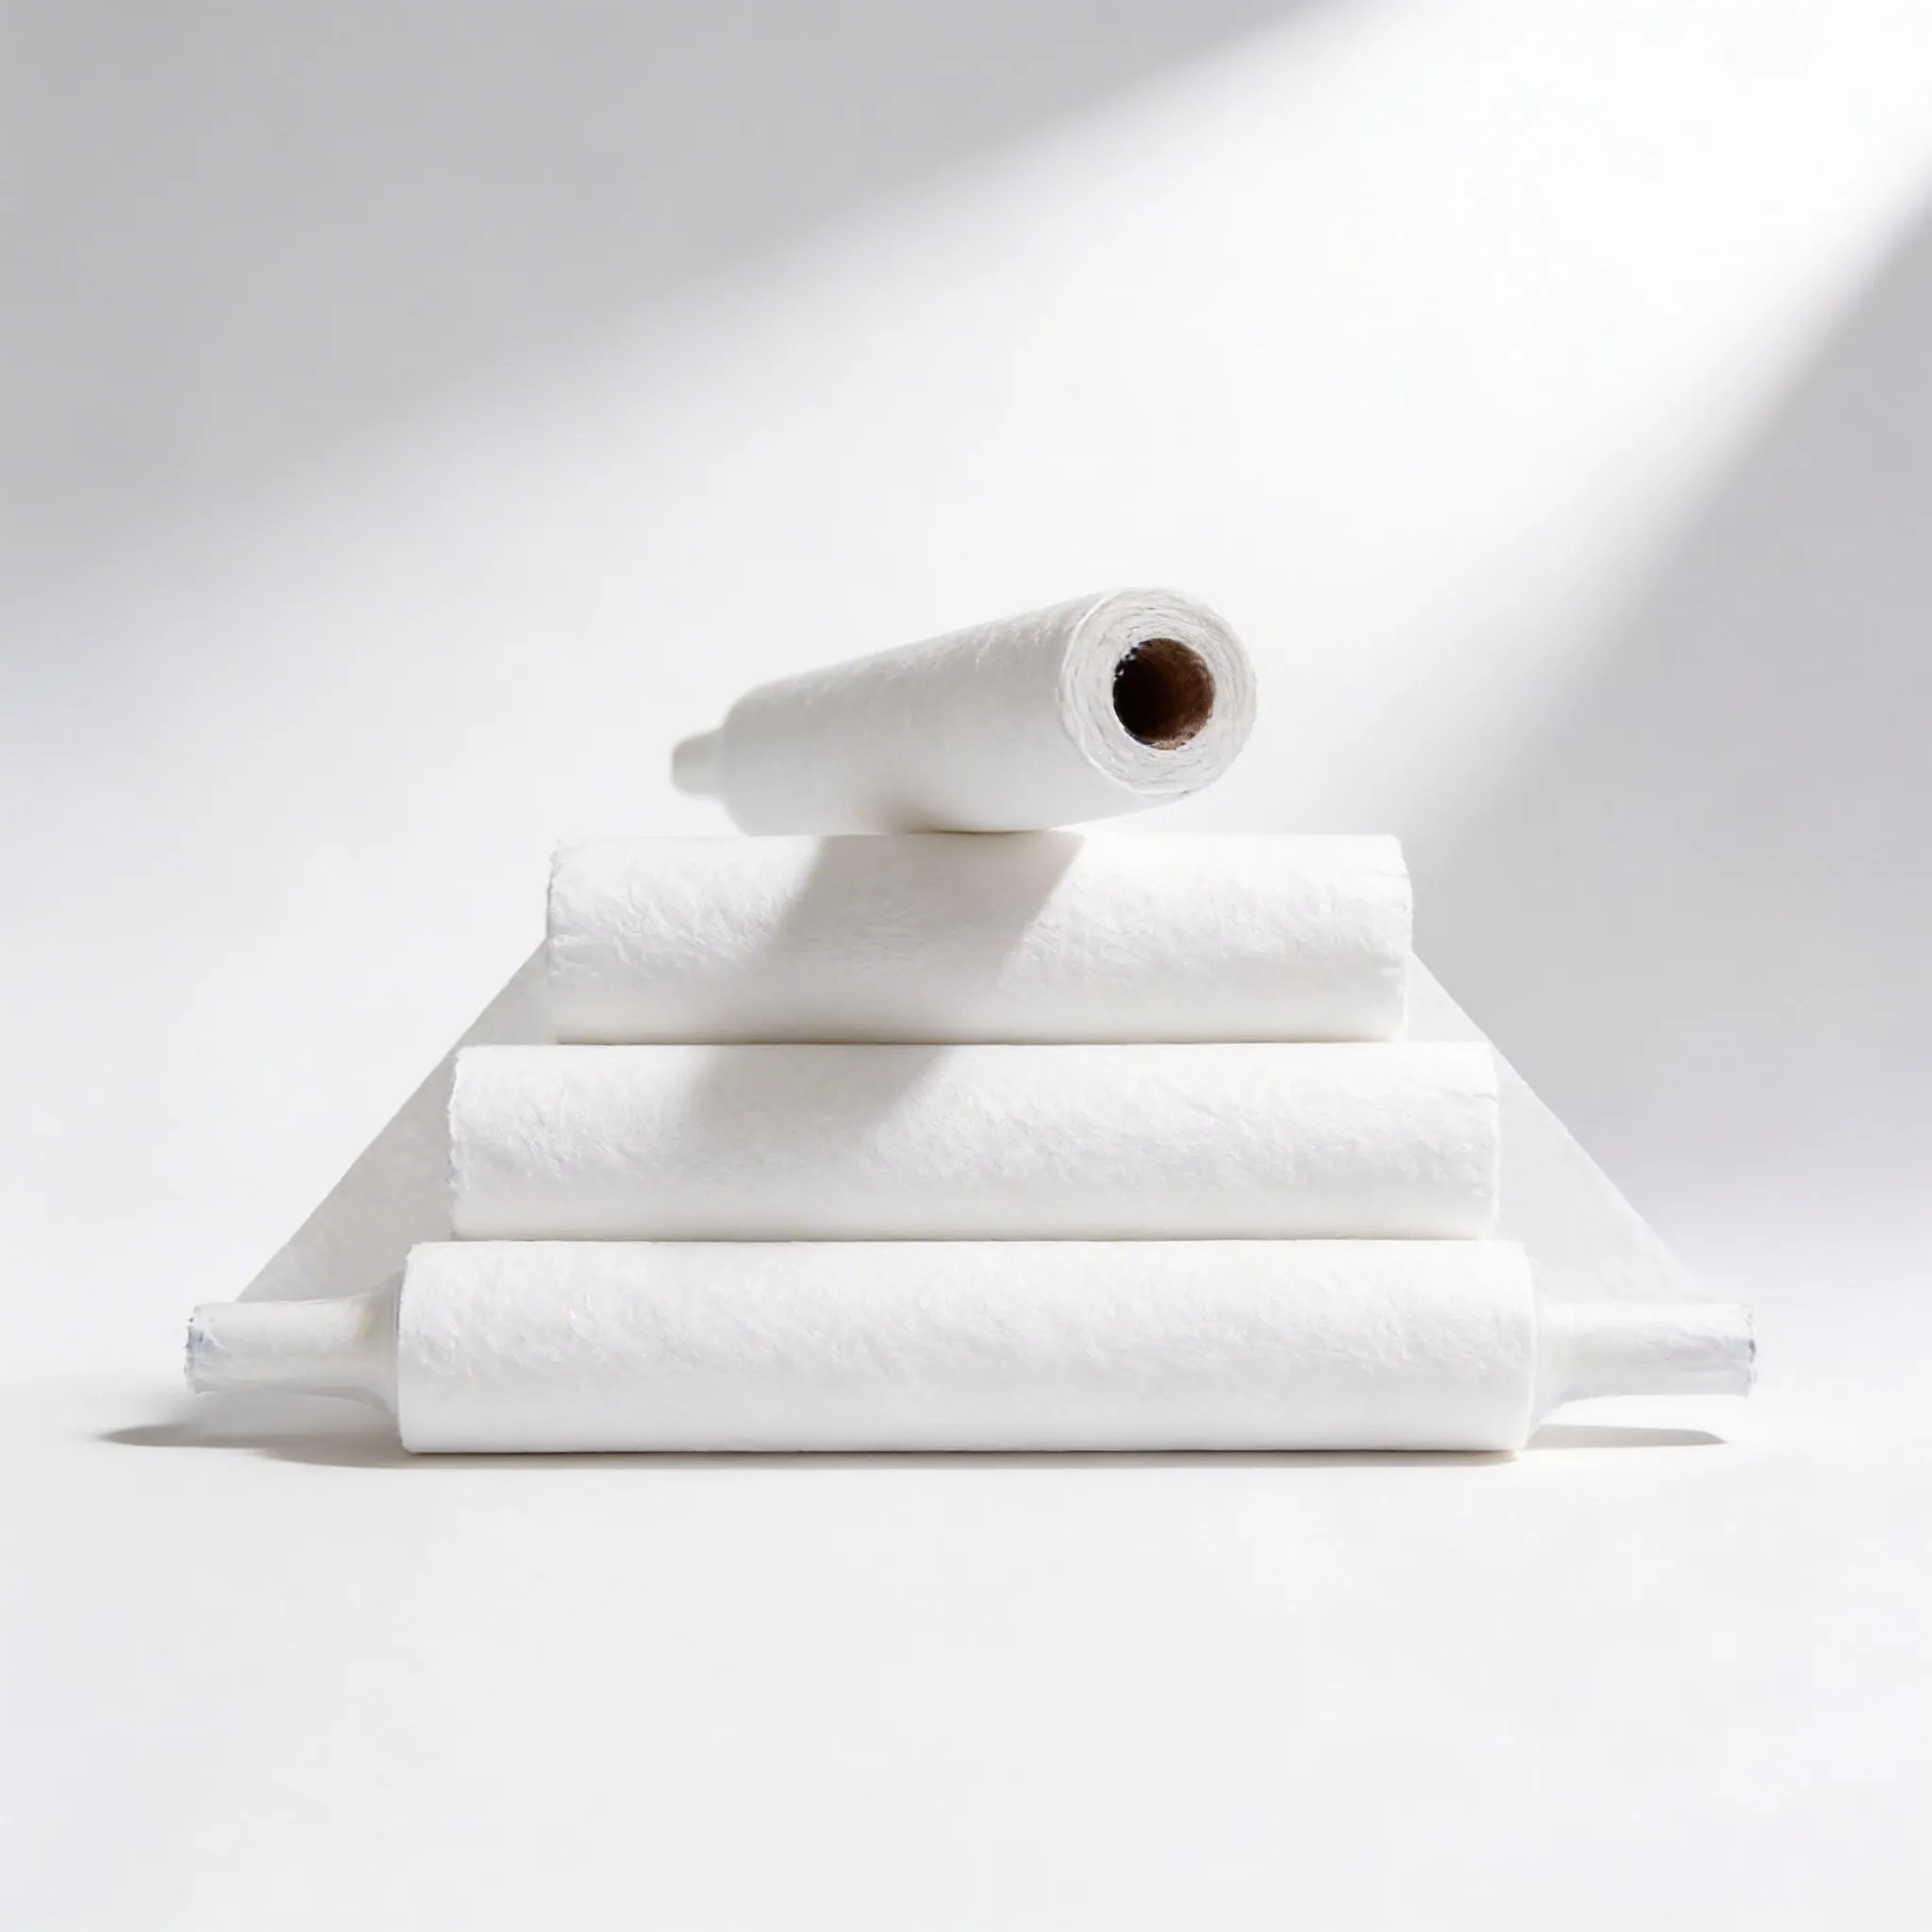
Het doel van de onderzijde reiniging is stabiel printen, niet simpelweg een visueel schonere rol. Definieer proefwaarnemingen zoals openingstoestand, pastasmearing, vervuiling aan de onderzijde, baantransport, vacuümgedrag, alarmen, operator-ingrepen en downstream printinspectie. Maak hierbij gebruik van de gevestigde procesmetrieken van de locatie waar deze beschikbaar zijn.
Voer voldoende cycli uit om het normale laad- en rolgedrag te observeren. Vergelijk dit met de goedgekeurde baseline onder gecontroleerde omstandigheden. Vermijd het beloven van een universele vermindering van defecten of reinigingsfrequentie; pasta, apertuurontwerp, omgeving, printerinstellingen, bordondersteuning en onderhoud beïnvloeden allemaal het resultaat.
Beheer van opslag, installatie en ombouw
Bewaar rollen in hun beschermende verpakking tot gebruik en volg de goedgekeurde opslagvoorwaarden. Identificeer de compatibiliteit met de printer, het leverancierslot, de ontvangstdatum en de status. Voorkom dat het rolvruandoppervlak en de kern in contact komen met onbeheerde vloeren of werkbanken tijdens de installatie.
Omstelinstructie Controleer bij elke wissel de wikkeltrichting, de bevestiging, het banenverloop, de spanning, de vacuüminstelling, de initiële toevoer en de afvoer van afvalmateriaal. Train operators om rollen met gekneusde kernen, beschadigde randen, kreukels, verontreiniging, een onjuiste breedte of een onregelmatige wikkeling direct te stoppen en in quarantaine te plaatsen.
Selectie- en kwalificatietabel
| Offerteaanvraagveld | Wat te specificeren | Hoe te verifiëren |
|---|---|---|
| Printercompatibiliteit | Fabrikant, model en goedgekeurde referentie | Installatie en volledige testrit |
| Rolgeometrie | Breedte, lengte, kern en maximale diameter | Inkomende meting |
| Webbouw | Materiaal, lagen en randafwerking | Leveranciersverklaring en inspectie |
| Reinigingsmodus | Droog, stofzuigen, nat of goedgekeurde volgorde | productie-equivalente proef |
| Netheid | Criteriën voor vezels, vuil, residu en verpakking | Visuele inspectie en procesinspectie |
| Herkomstbepaling | Identificatie van onderdeel, revisie en lotnummer | Etiket en ontvangstregister |
Voer een gecontroleerde nulserieproef uit
Gebruik een gedocumenteerd monster dat de voorgestelde productieconstructie vertegenwoordigt. Vergelijk dit met het huidige goedgekeurde item, indien dat aanwezig is. Leg identificatie, revisie, leverancierspartij, omgevingsomstandigheden, apparatuur, operators en observaties vast. Een proef moet ontvangst, opslag, voorbereiding, normaal gebruik, reiniging waar van toepassing, en afvoer of retour omvatten. Stop de proef als het item een product beschadigt, verontreiniging veroorzaakt, interfereert met apparatuur, of in conflict is met de ESD- of veiligheidsprocedure.
Scheid goedkeuringscriteria van observaties. Afmetingen, etikettering, pasvorm, vakmanschap, materiële bewijzen en functioneel gedrag kunnen verschillende controles vereisen. Los afwijkingen op voordat productiehoeveelheden worden goedgekeurd, en bewaar de gecontroleerde tekening, het rapport en het goedkeuringsmonster. Vereist melding door de leverancier voorafgaand aan een wijziging in materiaalbron, additief, lijm, constructie, gereedschap, proces of kritische afmeting.
Inkomende inspectie en doorlopende controle
- Controleer of het artikel, de revisie van de tekening, de hoeveelheid, de leverancierslot en het verpakkingsetiket overeenkomen met de bestelling.
- Inspecteren op verontreiniging, beschadiging, slechte afwerking, onjuiste afmetingen en ontbrekende identificatie.
- Voer de overeengekomen bemonstering en verificatie uit met een gedocumenteerde methode en gekalibreerde apparatuur waar meting vereist is.
- Quarantaine onverklaarbare veranderingen in kleur, geur, textuur, kleverigheid, pasvorm, wikkeling, geometrie of prestaties.
- Houd acceptatieregistraties bij en koppel klachten of storingen aan de betreffende lotgrootte.
- Herzie de specificatie wanneer het product, de apparatuur, de route, de reinigingsmethode of het beheersplan verandert.
Offerteaanvraagchecklist voor kopers
Vermeld de toepassing, beschermingsgrens, uitrusting- of onderdeelinterface, afmetingen en toleranties, materiaalsamenstelling, vereiste functie, testmethode en acceptatiecriteria, reinheids- en afwerkingsvereisten, verpakking, etikettering, traceerbaarheid, monsterhoeveelheid, verwachtingen voor het eerste artikel, documentatie, wijzigingsmelding en leveringshoeveelheid. Verwijs naar de SWESD SMT stencilwisserproduct voor het momenteel weergegeven producttype, en gebruik de SWESD-productcentrum om dit te coördineren met aanverwante behandelingsapparatuur.
Vraag de leverancier om aannames en voorbehouden op te sommen. Vermijd het overnemen van niet-gecontroleerde catalogusclaims in een beheerde specificatie. Technische limieten, certificeringen en nalevingsverklaringen moeten worden getoetst aan het daadwerkelijk geleverde item en de toepassing van de koper.
Vergelijk monsters onder dezelfde omstandigheden
Een nuttige vergelijking verandert één beslissing tegelijk. Gebruik dezelfde representatieve onderdelen, operators, apparatuur, route, reinigingsvoorbereiding en observatieperiode voor elke kandidaat. Voorzie monsters van een label zodat reviewers de identiteit van de leverancier, revisie of testvolgorde niet verwarren. Neem, waar praktisch, het goedgekeurde item van dat moment op als referentiekader. Registreer zowel het succesvolle gedrag als het werk dat nodig was om dat te bereiken, zoals extra afstelling, herhaalde reiniging, langzamere hantering of tussenkomst van de operator.
Combineer elektrische, mechanische, reinigheids- en commerciële conclusies niet tot één vaag score. Een kandidaat past misschien goed, maar mist aantoonbaar materieel bewijs, of heeft sterke documentatie maar presteert slecht in de machine. Houd afzonderlijke slaapcriteria aan voor veiligheid, ESD-besturing, productbescherming, apparatuurcompatibiliteit, vervuiling, bruikbaarheid, documentatie en levensduurkosten. Een harde fout moet worden opgelost in plaats van verborgen te worden door een hoge gemiddelde score.
Commerciële vergelijking moet gebruikmaken van de kosten van een voltooid en geaccepteerd proces, niet alleen de prijs per stuk. Neem hierin op: inspectie-inspanning, omsteltijd, uitval, reiniging, vervanging, stilstandsrisico, retourlogistiek, documentatie en het effect van inconsistente lots. Deze factoren rechtvaardigen niet het verzinnen van een levensduurclaim; ze helpen de koper bij het ontwerpen van een proef die de omstandigheden meet die daadwerkelijk kosten veroorzaken.
Gerelateerde SWESD-planningsbronnen
- vergelijking van ESD- en cleanroom-poetsmaterialen
- het verifiëren van ESD-veilige SMT-materialen
- het samenstellen van een ESD-veilige SMT-benodigdhedenlijst
Educatieve video: IPC SMT-solpasta-afdrukproces en veelvoorkomende defecten
Deze proces-trainingstvideo toont de context van het soldeerpasta-drukken waarin de onderzijde van het sjabloon moet worden gereinigd. De schriftelijke handleiding blijft compleet zonder de video.
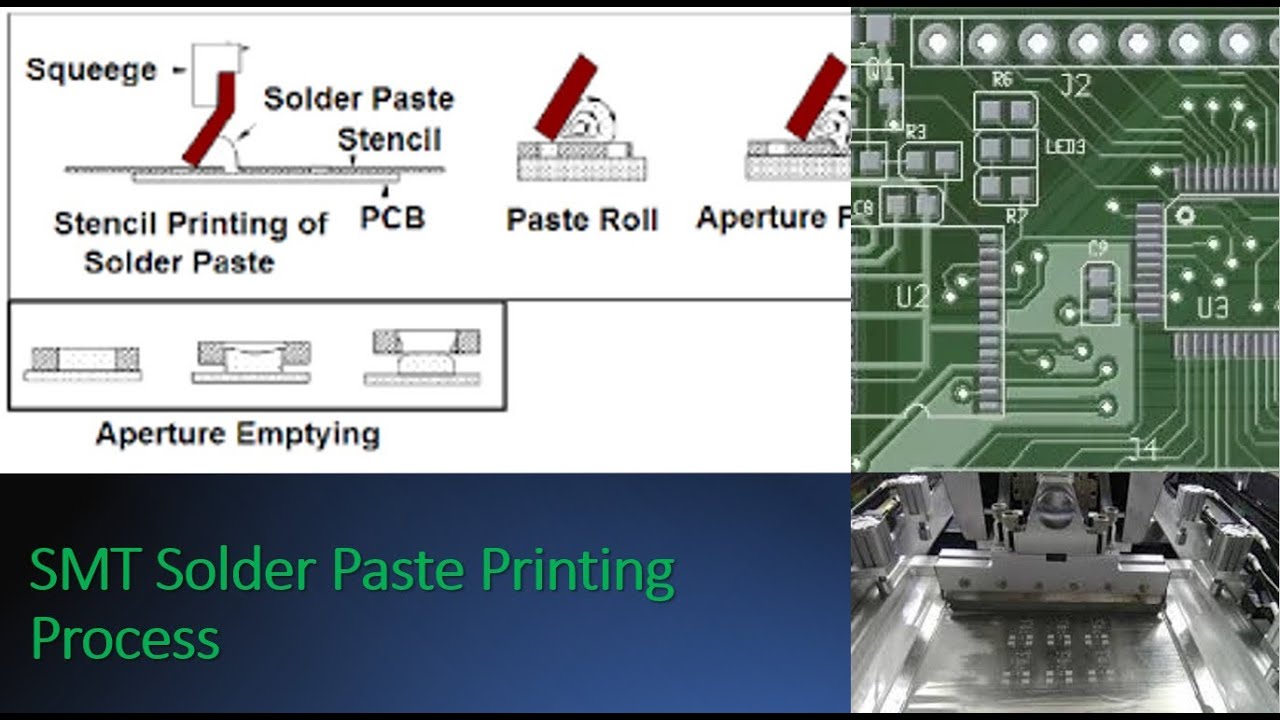
Open deze video van Lean Six Sigma Training op YouTube.
Veelgestelde vragen
Zijn stencilwiprollen universeel?
Nee. Printerinrichting, kern, breedte, wikkeling, vacuüminterface, baanconstructie en procesinstellingen moeten overeenkomen met de goedgekeurde toepassing.
Betekent pluisvrij nul deeltjes?
Beschouw “pluisvrij” als een leveranciersclaim waarvoor nog een acceptatiemethode en productie-equivalente verificatie vereist zijn.
Hoe moet een nieuwe rol worden gekwalificeerd?
Controleer de geometrie en installatie, voer de goedgekeurde reinigingssequencing uit, observeer de baandrijf- en vacuümgedragingen, en vergelijk de sjabloon- en printresultaten met de gecontroleerde referentiewaarde.
Kan een koper alleen op absorptievermogen kiezen?
Nee. Sterkte, dikte, textuur, reinheid, oplosmiddelcompatibiliteit, randkwaliteit, wikkeling en machinaal gedrag zijn ook belangrijk.



Plaats een reactie