- ターボ
- ブログ
A ステンシルワイパー SMTプリンターの裏面クリーニングシステムがステンシルからソレダペーストや異物を除去するために使用する消耗品ロールです。適切なロールは、物理的に機械に適合し、確実に送られ、プリンターのドライ、バキューム、またはウェットクリーニングのシーケンスと連動し、糸くずの発生、破れ、溶剤の不適合、または早期の飽和を防ぐ必要があります。プリンターのモデル名だけでは不十分であり、コア、幅、長さ、巻き方向、バキュームの開口部、プロセス設定が異なる場合があるためです。「汎用」や「糸くずが出ない」といった曖昧な主張に頼ることなく、プロセスエンジニアやバイヤーがステンシルワイピングロールを指定、試用、検査、購入するための管理された方法を提供します。“
プリンターと既存の承認済みロールから始めてください
プリンターのメーカーとモデル、現在のロールの品番、ウェブ幅、ロールの長さ、コアの材質、コアの内径、全体の外径、巻き取り方向、装着方法、およびバキュームインターフェースの有無を記録します。サプライヤーのクロスリファレンスだけに頼るのではなく、承認されたロールを測定し、機械のマニュアルと比較してください。.
取り付け時およびロール全体を通してクリアランスを確認してください。最初は収まるロールでも、送出されるにつれて、噛み込み、テレスコープ(巻きズレ)、シワが発生したり、トラッキング不良を起こしたり、ロール終了状態を誤検知したりすることがあります。トライアルには、通常の作業者による装填と取り外立も含めてください。.

素材を清掃の手順に合わせてください
メタルマスク下部クリーニング(アンダーステンシルクリーニング)には、ドライワイピング、バキューム、湿式(ウェッティング)、またはプロセス責任者が選定したこれらの組み合わせを使用することができる。クリーニングウェブは、洗浄液を使用する場合はそれを搬送し、メタルマスクに均一に接触し、破れたり繊維を残したりすることなくマシンから離れなければならない。.
材料の構造および関連する一貫性管理について確認してください。「不織布」は幅広い製品群を指すものであり、プロセス結果が保証されているわけではありません。吸水性、強度、厚み、表面の質感、端部の品質、ロールテンション、および清潔さは、ワイピングの挙動に影響を与える可能性があります。実際のペースト、ステンシル、プリンター、および承認された液体を使用して、一連のプロセス全体を検証してください。.
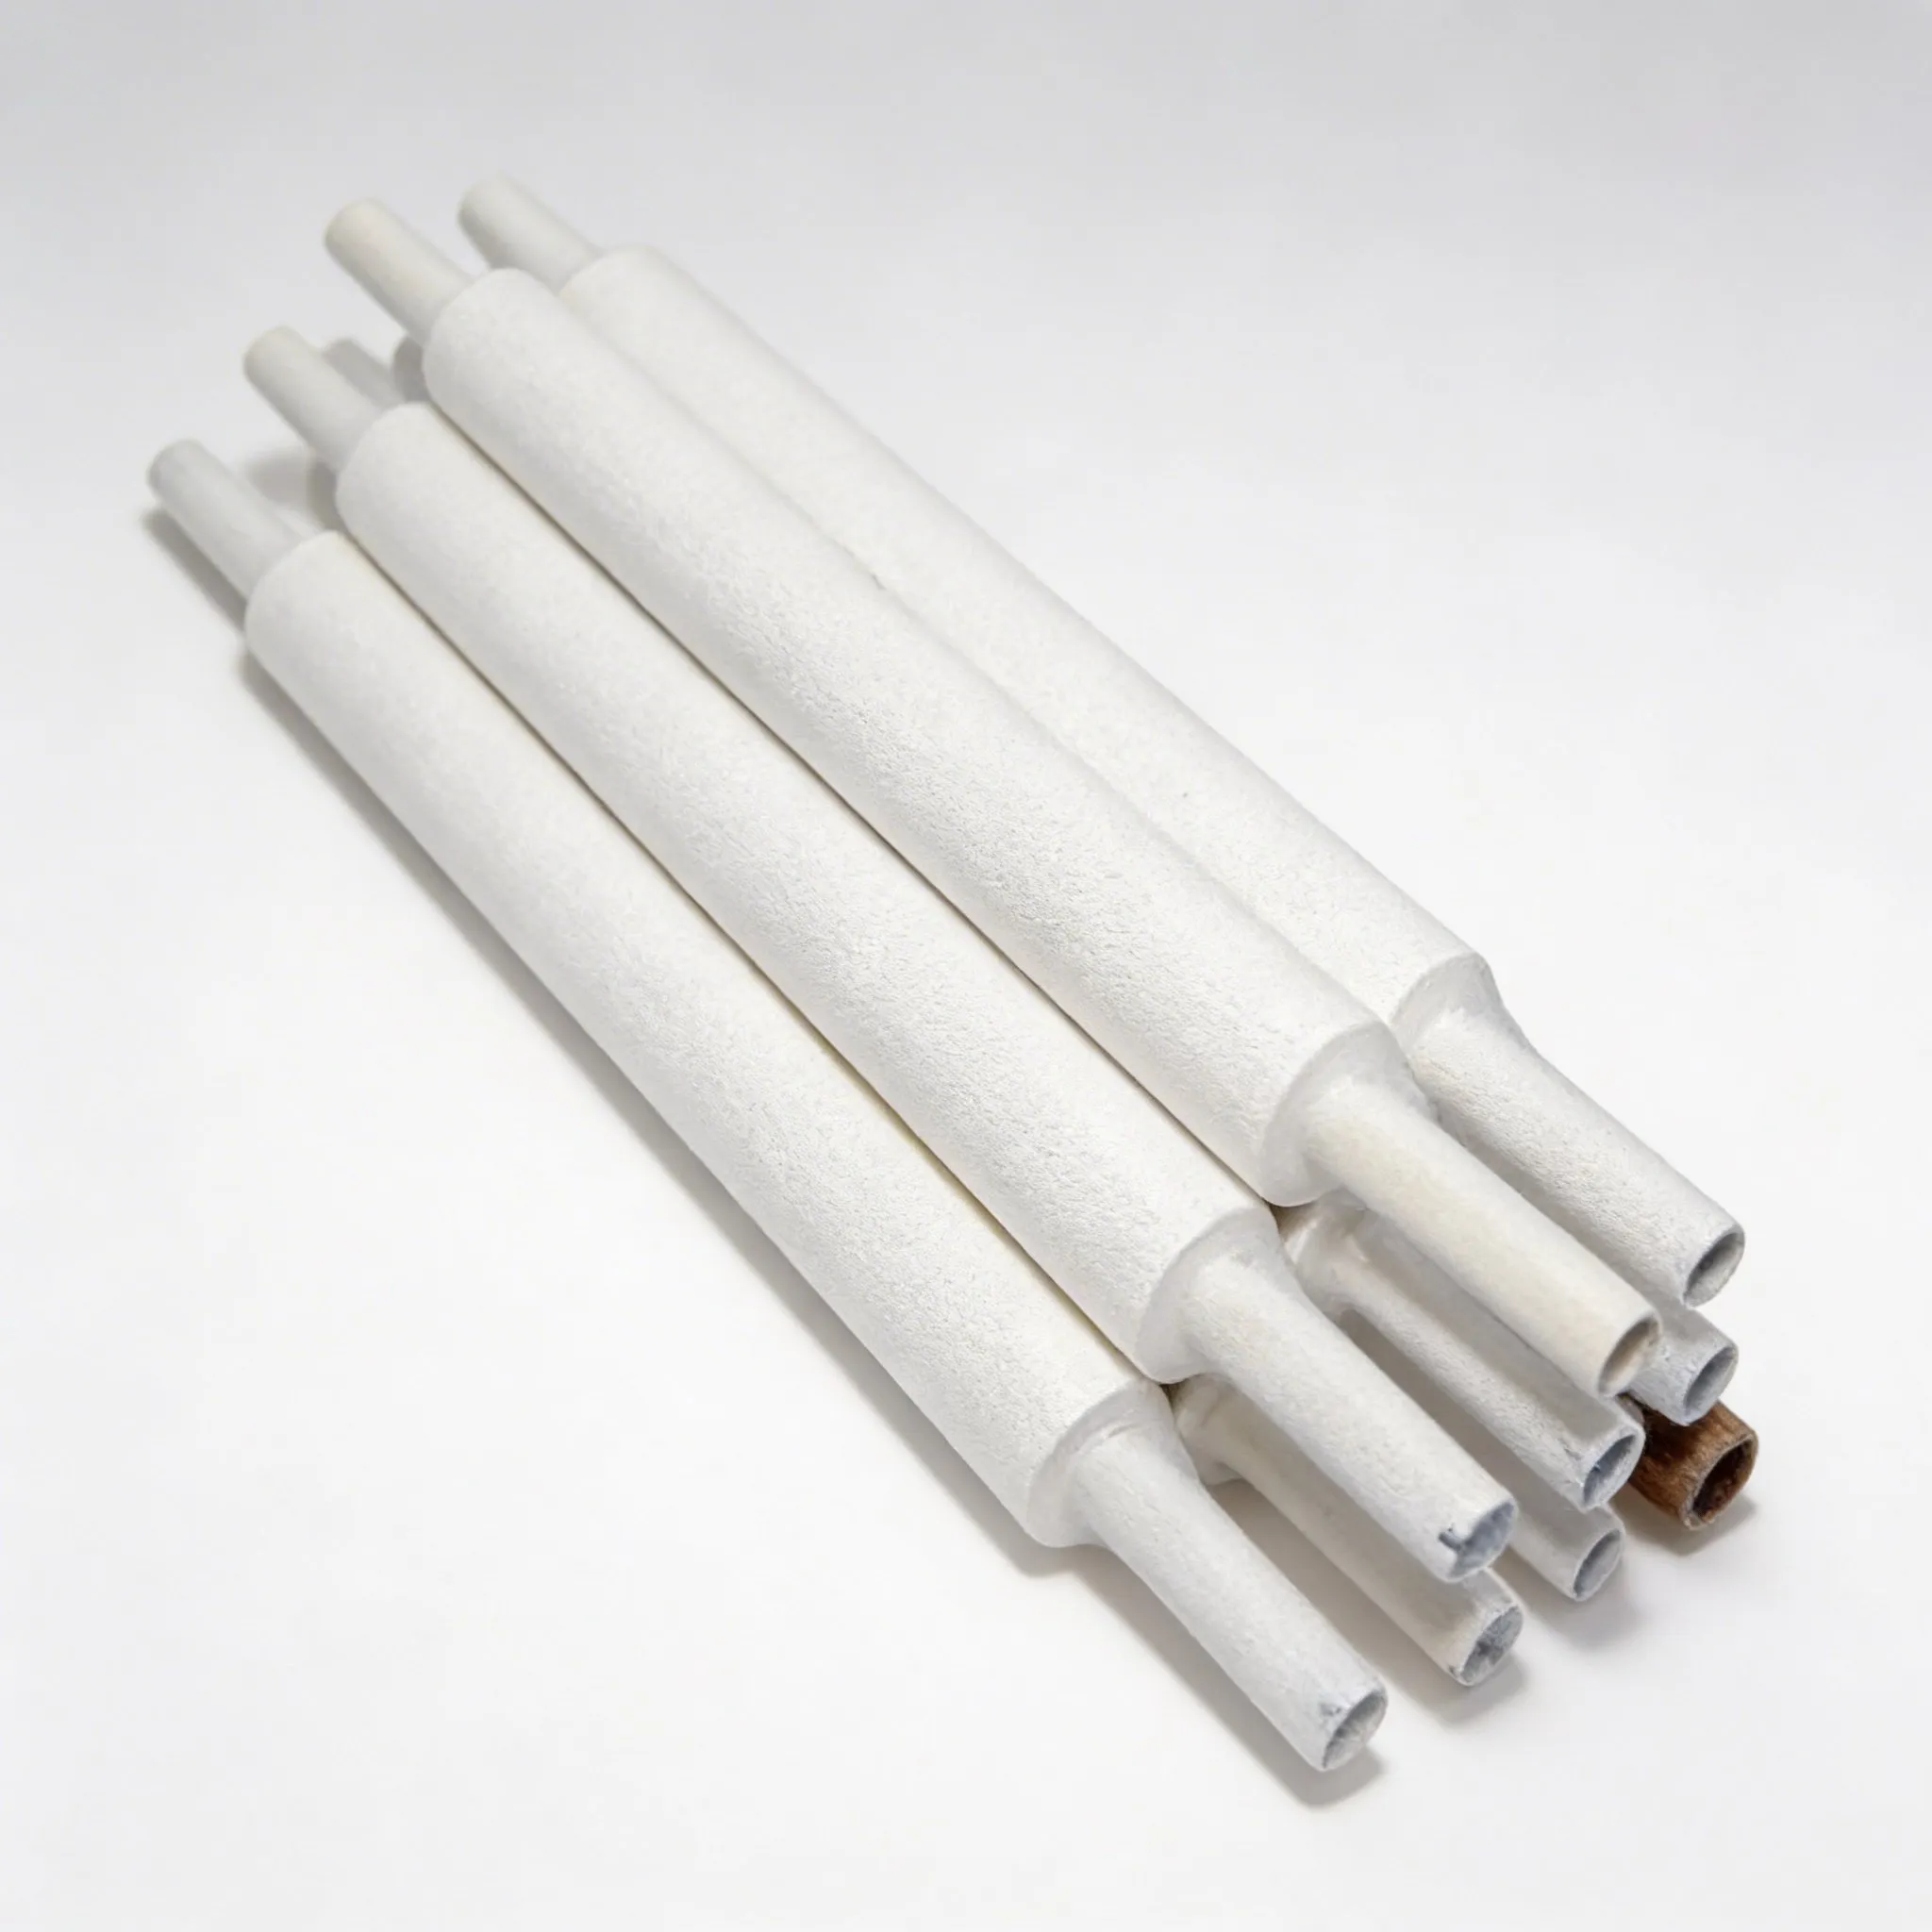
工程内の糸くず、異物、残渣を評価する
サプライヤーはワイパーをケバがないと説明するかもしれませんが、買い手には依然として目視可能な受入方法が必要です。端部、ウェブ表面、コアの粉塵、遊離繊維、継ぎ目、シワ、異物混入、および包装を検査してください。試用期間中は、転写された異物の有無について、ステンシルの裏面、プリンターエリア、バキューム経路、およびプリント基板を調べてください。.
残留物は、ペースト、洗浄液、ウェブ材、包装材、または誤った設定から発生する可能性があります。ワイプの頻度を変更したり、より多くの液体を塗布したりする前に、原因を調査してください。IPCの洗浄ガイダンスは、工程管理と清浄度の重要性を強調しています。消耗品で、不十分なメンテナンスや不適切な洗浄液を補うことはできません。.
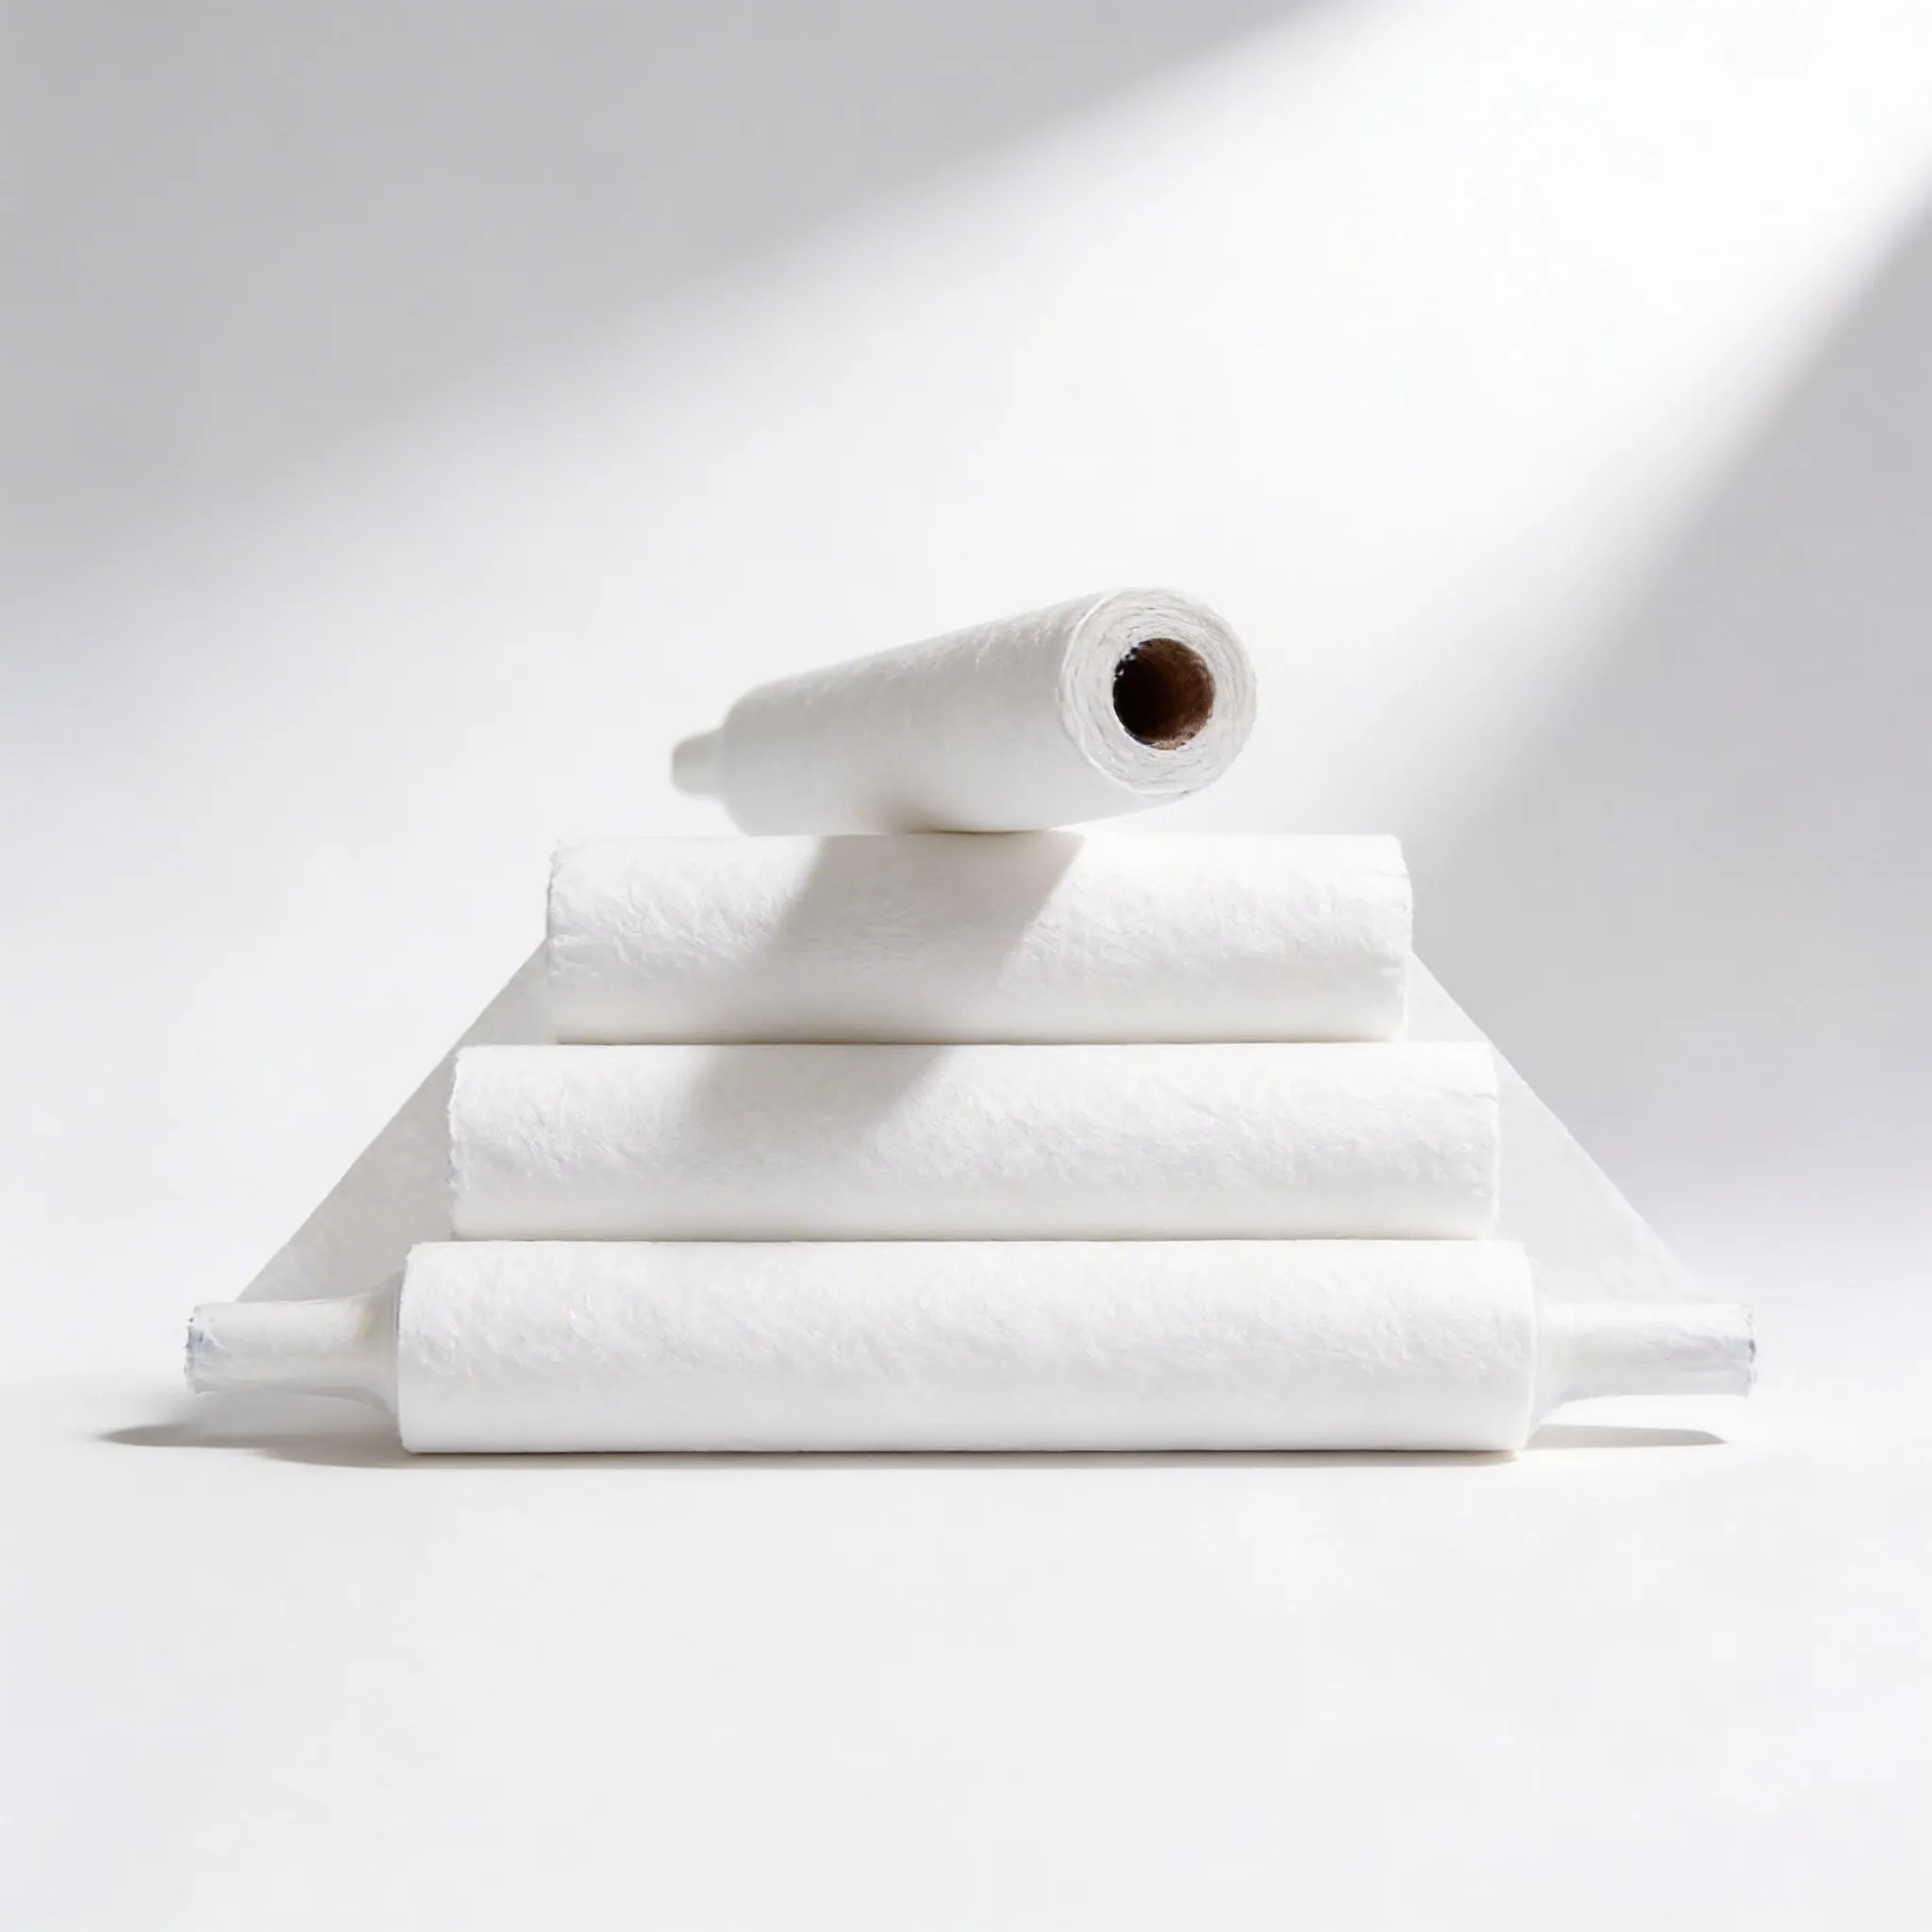
印刷結果をワイプの見た目だけで判断するのではなく、実際に検証する
裏面クリーニングの目的は、単にロールの見た目をきれいにすることではなく、安定した印刷を行うことです。アパタイトの状態(※開口部の状態)、ペーストのにじみ、裏面汚染、ウェブの送り、真空状態、アラーム、オペレーターの介入、下流工程での印刷検査などのトライアル観察事項を定義してください。可能であれば、拠点で確立されているプロセスメトリクスを使用してください。.
通常の装填およびロール挙動が確認できるまで十分なサイクルを実行してください。制御された設定のもとで、承認された基準値と比較します。欠陥や清掃頻度の普遍的な削減を約束することは避けてください。ペースト、アパチャー設計、環境、プリンター設定、基板サポート、およびメンテナンスのすべてが結果に影響を与えます。.
ストレージ、インストール、および切り替えの管理
ロールは使用時まで保護パッケージに入れたままにし、承認された保管条件に従ってください。プリンターの互換性、サプライヤーのロット、受領日、ステータスを確認してください。取り付け時にロールの表面や紙管が管理されていない床や作業台に接触しないようにしてください。.
巻替指示書 1. 巻取方向 2. 取付 3. ウェブパス 4. テンション 5. 真空設定 6. 初期送り 7. 廃棄 オペレーターへの指導事項: コアの潰れ、端部の破損、シワ、異物混入、幅の不一致、または巻きムラがあるロールは、停止して検品(保留)すること。.
選定および資格審査表
| RFQ項目 | 何をを指定するか | 確認方法 |
|---|---|---|
| プリンターの互換性 | メーカー、モデル、および承認されたリファレンス | インストールとフルロール試用 |
| ロール形状 | 幅、長さ、コア、最大直径 | 受信測定 |
| ウェブ構築 | 素材、層、およびエッジの状態 | サプライヤーの宣言と検査 |
| クリーニングモード | 乾拭き、掃除機掛け、水拭き、または承認された順序 | 本番同等トライアル |
| 清潔さ | 繊維、破片、残渣および包装の基準 | 外観および工程検査 |
| トレーサビリティ | 部品、リビジョン、およびロットの識別 | ラベルおよび受入記録 |
管理された初回試作トライアルを実施する
提案された本生産構造を代表する文書化されたサンプルを使用する。存在する場合には、現在承認されている品目と比較する。識別情報、リビジョン、サプライヤーロット、環境条件、設備、作業者、および観察結果を記録する。試行では、受け入れ、保管、準備、通常の使用、該当する場合は洗浄、および廃棄または返却を網羅する必要がある。品目が製品に損傷を与えたり、汚染を引き起こしたり、設備に干渉したり、ESDまたは安全手順に抵触したりした場合は、試行を中止する。.
合格基準を観察結果から分離すること。寸法、ラベリング、フィット感、出来栄え、材料の証拠、および機能的挙動には、それぞれ異なる確認が必要となる場合がある。量産を承認する前に乖離を解消し、管理図面、レポート、および承認サンプルを保管すること。材料の供給元、添加剤、接着剤、構造、金型、工程、または重要寸法に変更を加える前に、サプライヤーからの通知を必須とすること。.
受入検査と継続的管理
- 品目、図面改訂版、数量、サプライヤーロット、梱包ラベルを発注と突合してください。.
- 汚染、損傷、不良な仕上がり、不正確な寸法、および識別表示の欠落について検査してください。.
- 測定が必要な場合は、文書化された方法および校正済みの機器を使用して、合意されたサンプリングと検証を実施すること。.
- 色、におい、質感、ベタつき、フィット感、巻き、形状、または性能における説明のつかない変化が見られた場合は、隔離してください。.
- 受入記録を保管し、苦情や不具合を影響を受けたロットに紐付ける。.
- 製品、設備、経路、清掃方法、または管理計画に変更があった場合は、仕様を見直してください。.
バイヤー向けRFQチェックリスト
用途、保護境界、機器または部品のインターフェース、寸法と公差、材料構成、要求機能、試験方法と合格基準、清浄度および製造品質の要件、包装、表示、トレーサビリティ、サンプル数量、初期製品(ファースト・アーティクル)への期待、文書化、変更通知、および納入数量を明記してください。 SWESD SMTステンシルワイパー製品 現在表示されている商品タイプについて、そしてを使用する SWESD製品センター 関連する荷役機器と連携させるため。.
サプライヤーに対し、前提条件と例外事項をリストアップするよう依頼してください。未検証のカタログの記載を管理仕様書にそのまま転記することは避けてください。技術的限界、認証、およびコンプライアンスに関する表明事項については、実際に納入される品目および買い手の用途に照らし合わせて確認する必要があります。.
同じ条件でサンプルを比較する
有用な比較では、一度に1つの決定事項のみを変更します。各候補に対して、同じ代表部品、作業員、設備、経路、洗浄準備、観察期間を使用してください。レビュアーがサプライヤーの身元、リビジョン、テストの順序を混同しないようにサンプルにラベルを貼ってください。実用的な場合は、現在承認されている品目を基準として含めてください。正常な動作と、それを達成するために必要な作業(追加の調整、繰り返しの洗浄、より低速な取り扱い、作業員の介入など)の両方を記録してください。.
電気的、機械的、清潔度、商業的結論を1つの曖昧なスコアに統合してはならない。候補者は適合していても追跡可能な物体的証拠が欠けている場合や、強力な文書はあるが実機でのパフォーマンスが低い場合がある。安全性、ESD制御、製品保護、設備適合性、汚染、使いやすさ、文書化、およびライフサイクルコストについては、個別の合格基準を維持すること。重大な不合格事項は、高い平均スコアによって隠蔽されるのではなく、解決されるべきである。.
商業上の比較では、単なる1個あたりの価格ではなく、完了し受入られたプロセスのコストを使用すべきである。検査の手間、段取り替えの時間、廃棄、清掃、交換、ダウンタイムのリスク、返品の物流、文書化、および不均一なロッドの影響を含めるべきである。これらの要因は、耐用年数の主張を捏造することを正当化するものではなく、バイヤーが実際にコストを生み出す条件を測定する試行を設計するのに役立つ。.
関連するSWESD計画リソース
教育用ビデオ:IPC SMTソルダーペースト印刷プロセスと一般的な不良
このプロセス教育用ビデオは、裏面ステンシルクリーニングが実行されるはんだペースト印刷の状況を示しています。この書き下ろしのガイドは、ビデオがなくても完全なものです。.
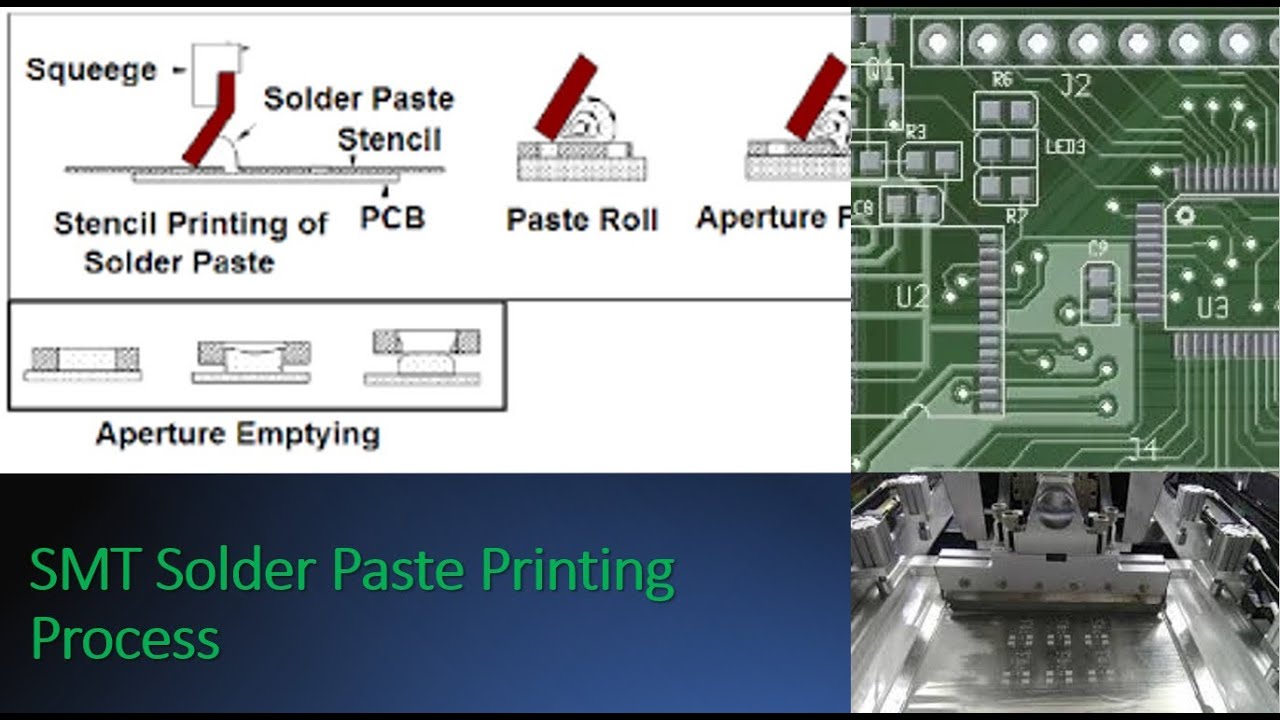
YouTubeでLean Six Sigma Trainingのこの動画を開いてください.
よくある質問
ステンシルのワイパーロールは汎用ですか
いいえ。プリンターの仕様、コア、幅、巻き方、バキュームインターフェース、ウェブ構造、およびプロセス設定は、承認された用途に一致していなければなりません。.
リントフリーとは、パーティクルがゼロという意味ですか?
「リントフリー」は、受入方法と量産同等性検証がまだ必要なサプライヤーの主張として扱ってください。.
新しいロールはどのように適格確認(または認定)されるべきですか?
ジオメトリと取り付けを確認し、承認されたクリーニング手順を実行し、ウェブのトラッキングとバキュームの挙動を観察し、ステンシルと印刷の結果を管理基準と比較する。.
買い手は吸収力だけで選ぶことができますか?
いいえ。強度、厚さ、質感、清潔さ、耐溶剤性、端部の品質、巻き状態、および機械適性も重要です。.
信頼できる参考文献
最近の投稿
-
 ESDボックスの歪み検査:リリース前にフィット度を測定22 10月,2026
-
 JEDEC トレイ表面抵抗試験:ジオメトリ、接触、およびレポート22 10月,2026
-
 クリーンルーム用ワイプ用溶剤適合性:完全なワイプ処理プロセスを認定22 10月,2026
コメントを送信