- Turbo
- Blog
A limpa-stencil é o rolo consumível utilizado pelo sistema de limpeza da parte inferior de uma impressora SMT para remover pasta de solda e contaminação do stencil. O rolo correto deve encaixar fisicamente na máquina, avançar de forma fiável, funcionar com a sequência de limpeza a seco, a vácuo ou húmida da impressora, e evitar fiapos, rasgos, incompatibilidade com solventes ou saturação prematura. O modelo da impressora por si só não é suficiente, pois o mandril, a largura, o comprimento, a direção de enrolamento, as aberturas de vácuo e as definições do processo podem diferir. Este guia fornece aos engenheiros de processo e compradores uma forma controlada de especificar, testar, inspecionar e comprar rolos de limpeza de stencils sem depender de afirmações vagas como “universal” ou “sem fiapos”.”
Comece pela impressora e pelo rolo aprovado existente
Registe o fabricante e o modelo da impressora, o número de peça do rolo atual, a largura da banda, o comprimento do rolo, o material do mandril, o diâmetro interior do mandril, o diâmetro exterior total, o sentido de enrolamento, o método de fixação e qualquer interface de vácuo. Meça um rolo aprovado e compare-o com o manual da máquina, em vez de confiar apenas numa referência cruzada do fornecedor.
Confirme a folga na instalação e em todo o curso do rolo. Um rolo que inicialmente encaixa pode prender à medida que avança, telescópio, enrugar, deixar de alinhar corretamente ou acionar incorretamente uma condição de fim de rolo. Inclua o carregamento e a remoção por operadores normais no ensaio.

Faça corresponder o material à sequência de limpeza
A limpeza sob o stencil pode utilizar limpeza a seco, aspiração, humidificação ou combinações selecionadas pelo responsável do processo. O rolo de limpeza deve transportar o líquido de limpeza aprovado quando utilizado, contactar o stencil de forma consistente e libertar-se da máquina sem rasgar ou deixar fibras.
Solicite a construção do material e os controlos de consistência relevantes. “Não tecido” descreve uma ampla família, não um resultado de processo garantido. A capacidade de absorção, a resistência, a espessura, a textura da superfície, a qualidade das margens, a tensão do rolo e a limpeza podem influenciar o comportamento de limpeza. Valide a sequência completa com a pasta real, o stencil, a impressora e o fluido aprovado.
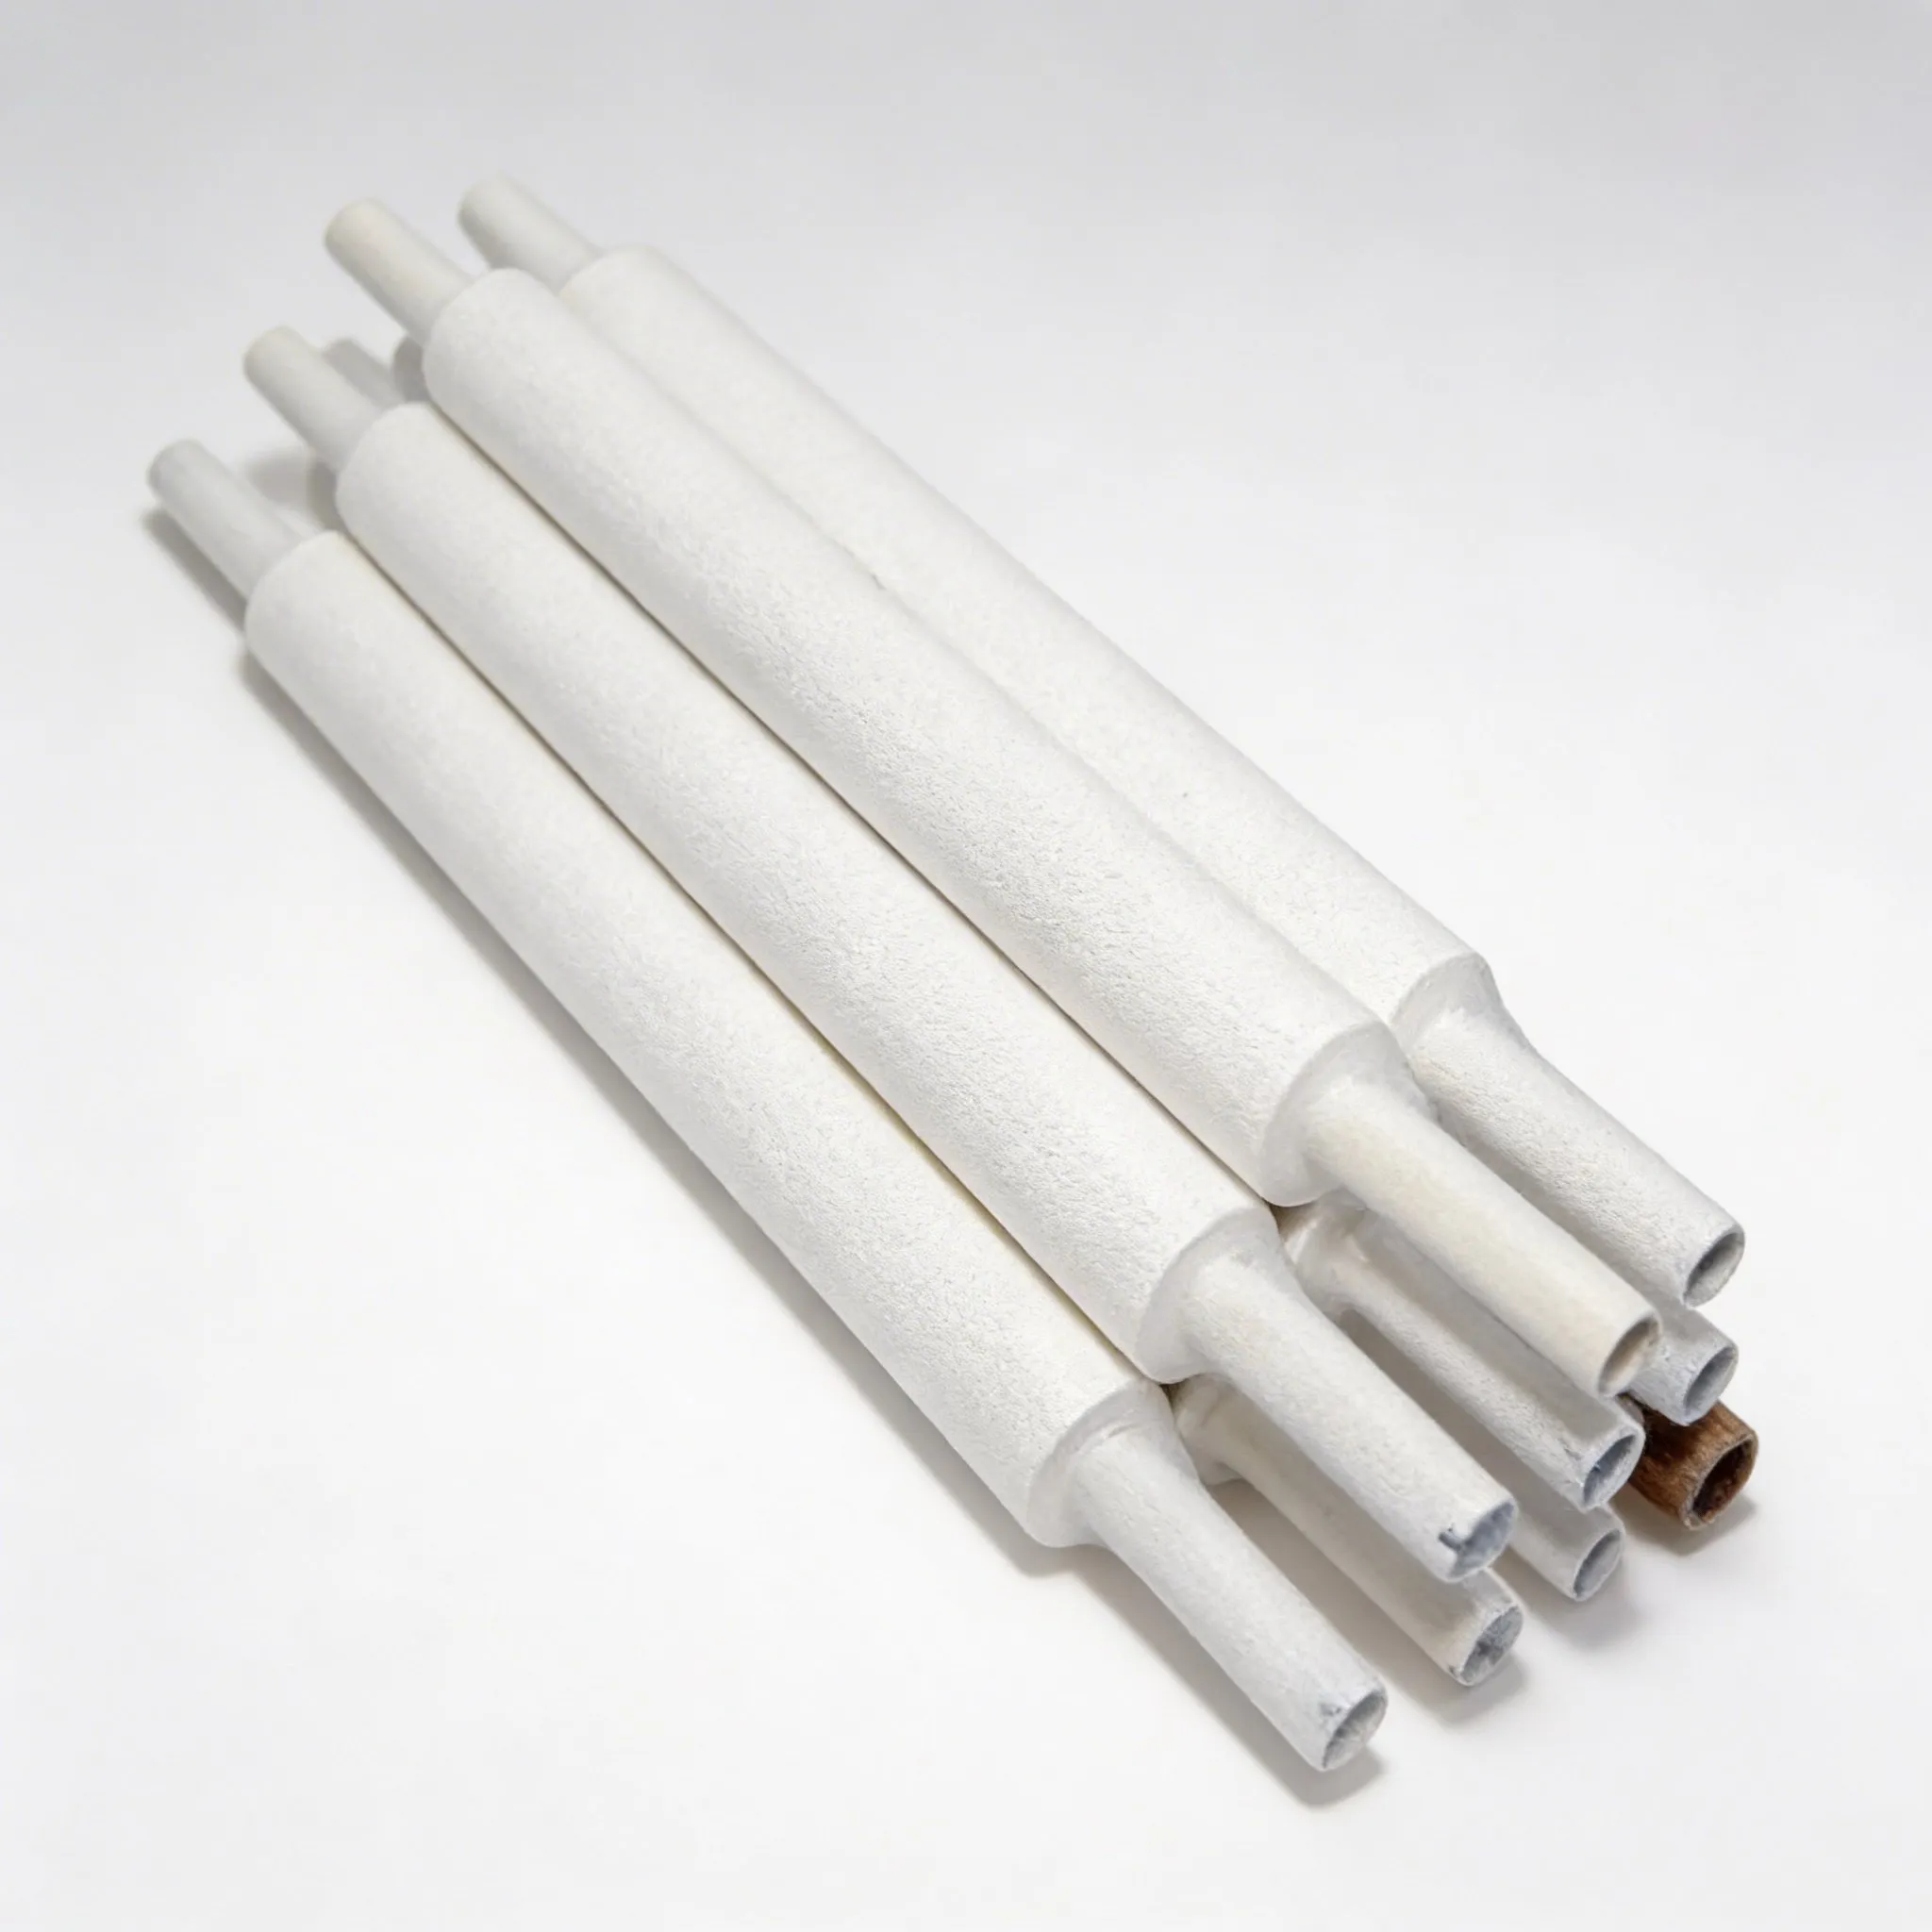
Avaliar cotão, detritos e resíduos no processo
Um fornecedor pode descrever um toalhete como isento de fibras, mas o comprador ainda precisa de um método de aceitação observável. Inspecione as margens, a superfície da malha, o pó do núcleo, as fibras soltas, as uniões, as rugas, a contaminação e a embalagem. Durante o teste, examine a parte inferior do stencil, a área da impressora, o percurso de vácuo e as placas impressas quanto a resíduos transferidos.
Os resíduos podem provir de pasta, líquido de limpeza, material de bobine, embalagem ou definições incorretas. Investigue a origem antes de alterar a frequência de limpeza ou de aplicar mais líquido. A orientação de limpeza da IPC enfatiza o controlo de processos e a limpeza; um consumível não consegue compensar uma manutenção deficiente ou uma química de limpeza inadequada.
Validar os resultados da impressão em vez de apenas o aspeto da limpeza
O objetivo da limpeza da face inferior é a impressão estável, e não simplesmente um rolo visualmente mais limpo. Defina as observações do ensaio, tais como a condição da abertura, borradela de pasta, contaminação da face inferior, avanço da banda, comportamento do vácuo, alarmes, intervenção do operador e inspeção de impressão a jusante. Utilize as métricas de processo estabelecidas no local, sempre que disponíveis.
Execute ciclos suficientes para observar o comportamento normal de carga e de rolagem. Compare com a linha de base aprovada em condições controladas. Evite prometer uma redução universal de defeitos ou da frequência de limpeza; a pasta, o design da abertura, o ambiente, as definições da impressora, o suporte da placa e a manutenção influenciam o resultado.
Controlo de armazenamento, instalação e mudança
Mantenha os rolos na respetiva embalagem de proteção até ao momento da utilização e siga as condições de armazenamento aprovadas. Identifique a compatibilidade com a impressora, o lote do fornecedor, a data de receção e o estado. Evite que a superfície e o mandril do rolo entrem em contacto com pavimentos ou bancadas não controlados durante a instalação.
Instrução de Transição: 1. Sentido de enrolamento: Verificar e ajustar o sentido de rotação e bobinagem de acordo com a especificação técnica do produto. 2. Fixação: Assegurar a correta fixação do material ao mandril (core), utilizando os métodos aprovados para evitar deslizamentos. 3. Percurso da banda (web path): Passar a banda através de todos os rolos guia, unidades de processo e sensores conforme o diagrama de percurso padrão. 4. Tensão: Ajustar os controlos de tensão de desbobinagem e bobinagem para os valores definidos para o material específico, evitando estiramento excessivo ou folgas. 5. Configuração de vácuo: Ativar e verificar os níveis de vácuo nas mesas de emenda, sistemas de recolha ou tambores de sucção conforme necessário. 6. Avanço inicial: Executar o avanço manual da banda através da máquina a baixa velocidade para garantir o alinhamento correto antes de iniciar a produção em velocidade plena. 7. Eliminação: Descartar os desperdícios de material e aparas de acordo com os procedimentos ambientais e de segurança da empresa. Instrução de Qualidade e Quarentena: Os operadores devem parar imediatamente a máquina e colocar em quarentena todas as bobinas que apresentem mandris esmagados, rebordos danificados, vincos/rugas, contaminação, largura incorreta ou um enrolamento inconsistente.
Tabela de seleção e qualificação
| Campo RFQ | O que especificar | Como verificar |
|---|---|---|
| Compatibilidade com impressoras | Fabricante, modelo e referência aprovada | Instalação e ensaio de rotação completa |
| Geometria de rolamento | Largura, comprimento, tubete e diâmetro máximo | Medição de entrada |
| Construção de websites | Material, camadas e condição de bordo | Declaração do fornecedor e inspeção |
| Modo de limpeza | Secar, aspirar, lavar ou sequência aprovada | Ensaio equivalente à produção |
| Limpeza | Critérios relativos a fibras, detritos, resíduos e embalagem | Inspecção visual e de processos |
| Rastreabilidade | Identificação de peça, revisão e lote | Etiqueta e registo de receção |
Efetuar um ensaio de primeira peça controlado
Utilize uma amostra documentada que represente a construção de produção proposta. Compare-a com o artigo aprovado atual, caso exista. Registe a identificação, a revisão, o lote do fornecedor, as condições ambientais, o equipamento, os operadores e as observações. Um ensaio deve abranger a receção, o armazenamento, a preparação, a utilização normal, a limpeza, quando aplicável, e a eliminação ou devolução. Interrompa o ensaio se o artigo danificar um produto, criar contaminação, interferir com o equipamento ou entrar em conflito com o procedimento de ESD ou de segurança.
Separe os critérios de aprovação das observações. As dimensões, rotulagem, ajuste, fabrico, evidência de material e comportamento funcional podem exigir verificações diferentes. Resolva os desvios antes de aprovar as quantidades de produção e retenha o desenho controlado, o relatório e a amostra de aprovação. Exija notificação do fornecedor antes de qualquer alteração na origem do material, aditivo, adesivo, construção, ferramenta, processo ou dimensão crítica.
Controlo de receção e controlo contínuo
- Proceda à correspondência do artigo, revisão do desenho, quantidade, lote do fornecedor e etiqueta da embalagem com a encomenda.
- Inspecionar quanto a contaminação, danos, fraca qualidade de execução, dimensões incorretas e falta de identificação.
- Execute a amostragem e a verificação acordadas com um método documentado e equipamento calibrado, sempre que a medição for necessária.
- Coloque em quarentena alterações inexplicáveis na cor, odor, textura, aderência, ajuste, enrolamento, geometria ou desempenho.
- Mantenha registos de aceitação e associe reclamações ou falhas ao lote afetado.
- Reveja a especificação quando o produto, equipamento, percurso, método de limpeza ou plano de controlo sofrer alterações.
Lista de verificação de RFQ para compradores
Indique a aplicação, o limite de proteção, a interface do equipamento ou peça, as dimensões e tolerâncias, o material de construção, a função requerida, o método de ensaio e os critérios de aceitação, os requisitos de limpeza e fabrico, a embalagem, a rotulagem, a rastreabilidade, a quantidade de amostras, as expectativas para o primeiro artigo, a documentação, a notificação de alterações e a quantidade de entrega. Faça referência ao produto de limpeza de stencils SMT SWESD para o tipo de produto atualmente apresentado, e utilize o Centro de produtos SWESD para o coordenar com equipamento de movimentação relacionado.
Peça ao fornecedor para listar os pressupostos e exceções. Evite copiar alegações de catálogos não verificadas para uma especificação controlada. Os limites técnicos, as certificações e as declarações de conformidade devem ser analisados face ao artigo efetivamente fornecido e à aplicação do comprador.
Compare as amostras nas mesmas condições
Uma comparação útil altera apenas uma decisão de cada vez. Utilize as mesmas peças representativas, operadores, equipamento, percurso, preparação de limpeza e período de observação para cada candidato. Identifique as amostras para que os revisores não confundam a identidade do fornecedor, a revisão ou a sequência de teste. Sempre que seja prático, inclua o item atualmente aprovado como linha de base. Registie tanto o comportamento bem-sucedido como o trabalho necessário para o alcançar, tal como ajuste extra, limpeza repetida, manuseamento mais lento ou intervenção do operador.
Não combine as conclusões elétricas, mecânicas, de limpeza e comerciais numa única pontuação vaga. Um candidato pode adequar-se bem, mas carecer de evidências materiais rastreáveis, ou ter uma documentação forte, mas ter um fraco desempenho na máquina. Mantenha critérios de aprovação separados para a segurança, controlo de ESD, proteção do produto, compatibilidade de equipamentos, contaminação, usabilidade, documentação e custo do ciclo de vida. Qualquer falha grave deve ser resolvida em vez de ser ocultada por uma pontuação média alta.
A comparação comercial deve utilizar o custo de um processo concluído e aceite, e não apenas o preço por peça. Inclua o esforço de inspeção, o tempo de preparação (setup), o desperdício, a limpeza, a substituição, o risco de paragem, a logística de devolução, a documentação e o efeito de lotes inconsistentes. Estes fatores não justificam inventar uma alegação de vida útil; ajudam o comprador a desenhar um ensaio que meça as condições que geram efetivamente custos.
Recursos de planeamento relacionados com o SWESD
- comparação de materiais de limpeza para ESD e salas limpas
- a verificar os consumíveis SMT compatíveis com ESD
- construção de uma lista de fornecimentos SMT compatíveis com ESD
Vídeo educativo: Processo de Impressão de Pasta de Solda IPC SMT e Defeitos Comuns
Este vídeo de formação sobre o processo mostra o contexto de impressão de pasta de solda em que a limpeza da face inferior do stencil deve operar. O guia escrito permanece completo sem o vídeo.
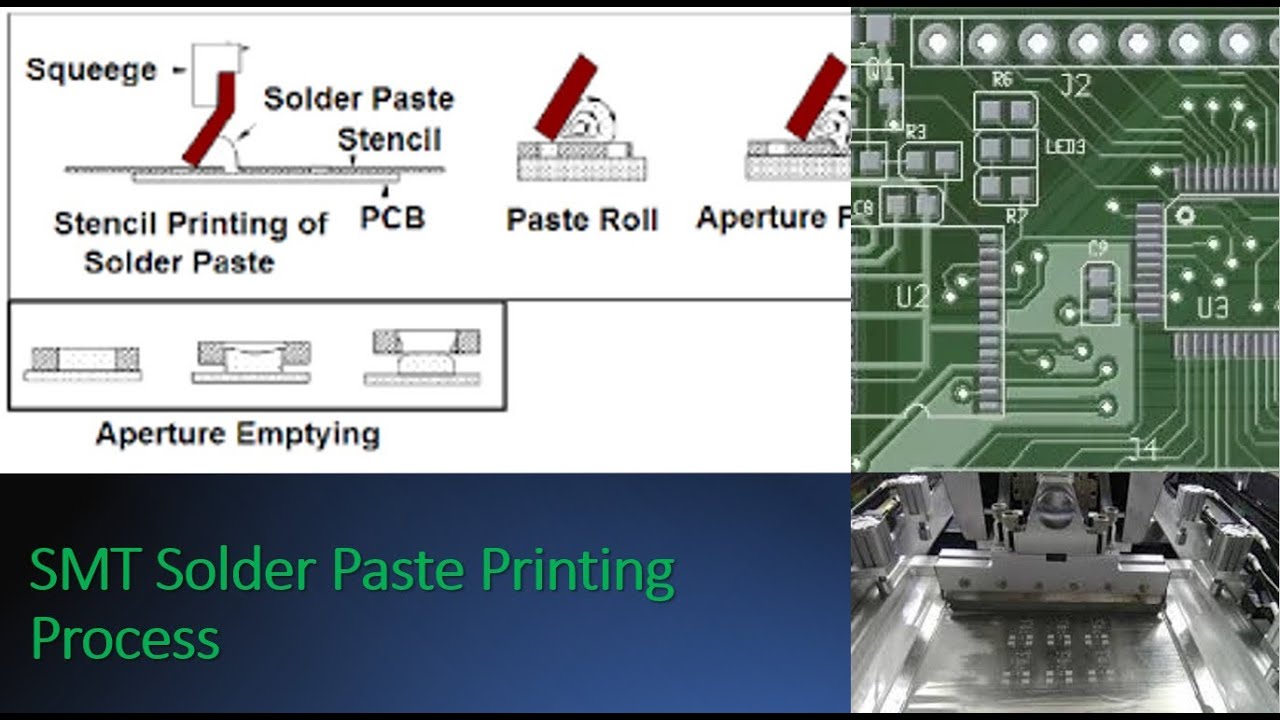
Abra este vídeo da Lean Six Sigma Training no YouTube.
Perguntas frequentes
Os rolos de limpeza de stencils são universais?
Não. O ajuste da impressora, o mandril, a largura, o bobinagem, a interface de vácuo, a construção da banda e as definições do processo devem corresponder à aplicação aprovada.
O termo isento de fiapos significa zero partículas?
Considere “sem fiapos” como uma alegação do fornecedor que ainda necessita de um método de aceitação e de verificação equivalente à produção.
Como deve ser qualificado um novo rolo?
Verifique a geometria e a instalação, execute a sequência de limpeza aprovada, observe o comportamento do alinhamento da rede (web) e do vácuo, e compare os resultados do stencil e da impressão com a linha de base controlada.
Pode um comprador escolher apenas com base na capacidade de absorção?
Não. A resistência, a espessura, a textura, a limpeza, a compatibilidade com solventes, a qualidade das margens, o enrolamento e o comportamento na máquina também são importantes.



Deixar uma resposta