- Turbo
- Blog
A stencil silici SMT yazıcısının şablon üzerindeki lehim macununu ve kirliliği temizlemek için alt taraf temizleme sistemi tarafından kullanılan sarf malzemesi rulosudur. Doğru rulo, fiziksel olarak makineye uymalı, güvenilir bir şekilde ilerlemeli, yazıcının kuru, vakumlu veya ıslak temizleme döngüsüyle çalışmalı ve tiftiklenmeden, yırtılmadan, solvent uyumsuzluğundan veya erken doymadan kaçınmalıdır. Yalnızca yazıcı modeli yeterli değildir; çünkü masura, genişlik, uzunluk, sarım yönü, vakum delikleri ve proses ayarları değişiklik gösterebilir. Bu kılavuz, proses mühendislerine ve satın almacılara, “evrensel” veya “tiftiksiz” gibi belirsiz iddialara güvenmeden stencil silme rulolarını belirleme, deneme, inceleme ve satın alma için kontrollü bir yol sunar.”
Yazıcı ve mevcut onaylı rulo ile başlayın
Yazıcı üreticisini ve modelini, mevcut rulo parça numarasını, web genişliğini, rulo uzunluğunu, masura malzemesini, masura iç çapını, toplam dış çapı, sarım yönünü, takma yöntemini ve herhangi bir vakum arayüzünü kaydedin. Yalnızca bir tedarikçi çapraz referansına güvenmek yerine, onaylanmış bir rulo ölçün ve makine kılavuzuyla karşılaştırın.
Montaj sırasında ve tüm rulo boyunca boşluğu doğrulayın. Başlangıçta uyan bir rulo, ilerledikçe sıkışabilir, teleskoplaşabilir, kırışabilir, düzgün takip etmeyebilir veya yanlışlıkla rulo sonu durumu tetikleyebilir. Denemeye normal operatörler tarafından yükleme ve çıkarma işlemlerini dahil edin.

Malzemeyi temizleme sırasıyla eşleştirin
Şablon altı temizliği kuru silme, vakumlama, ıslatma veya proses sahibi tarafından seçilen kombinasyonları kullanabilir. Rulo, kullanıldığı durumlarda onaylanan temizleme sıvısını taşımalı, şablonla sürekli olarak temas etmeli ve yırtılmadan veya lif bırakmadan makineden ayrılmalıdır.
Malzeme yapısını ve ilgili tutarlılık kontrollerini sorun. “Dokusuz kumaş” (Nonwoven), garantili bir süreç sonucunu değil, geniş bir ürün ailesini tanımlar. Emicilik, mukavemet, kalınlık, yüzey dokusu, kenar kalitesi, rulo gerginliği ve temizlik, silme performansını etkileyebilir. Tam döngüyü gerçek lehim macunu, şablon, yazıcı ve onaylı sıvı ile doğrulayın.
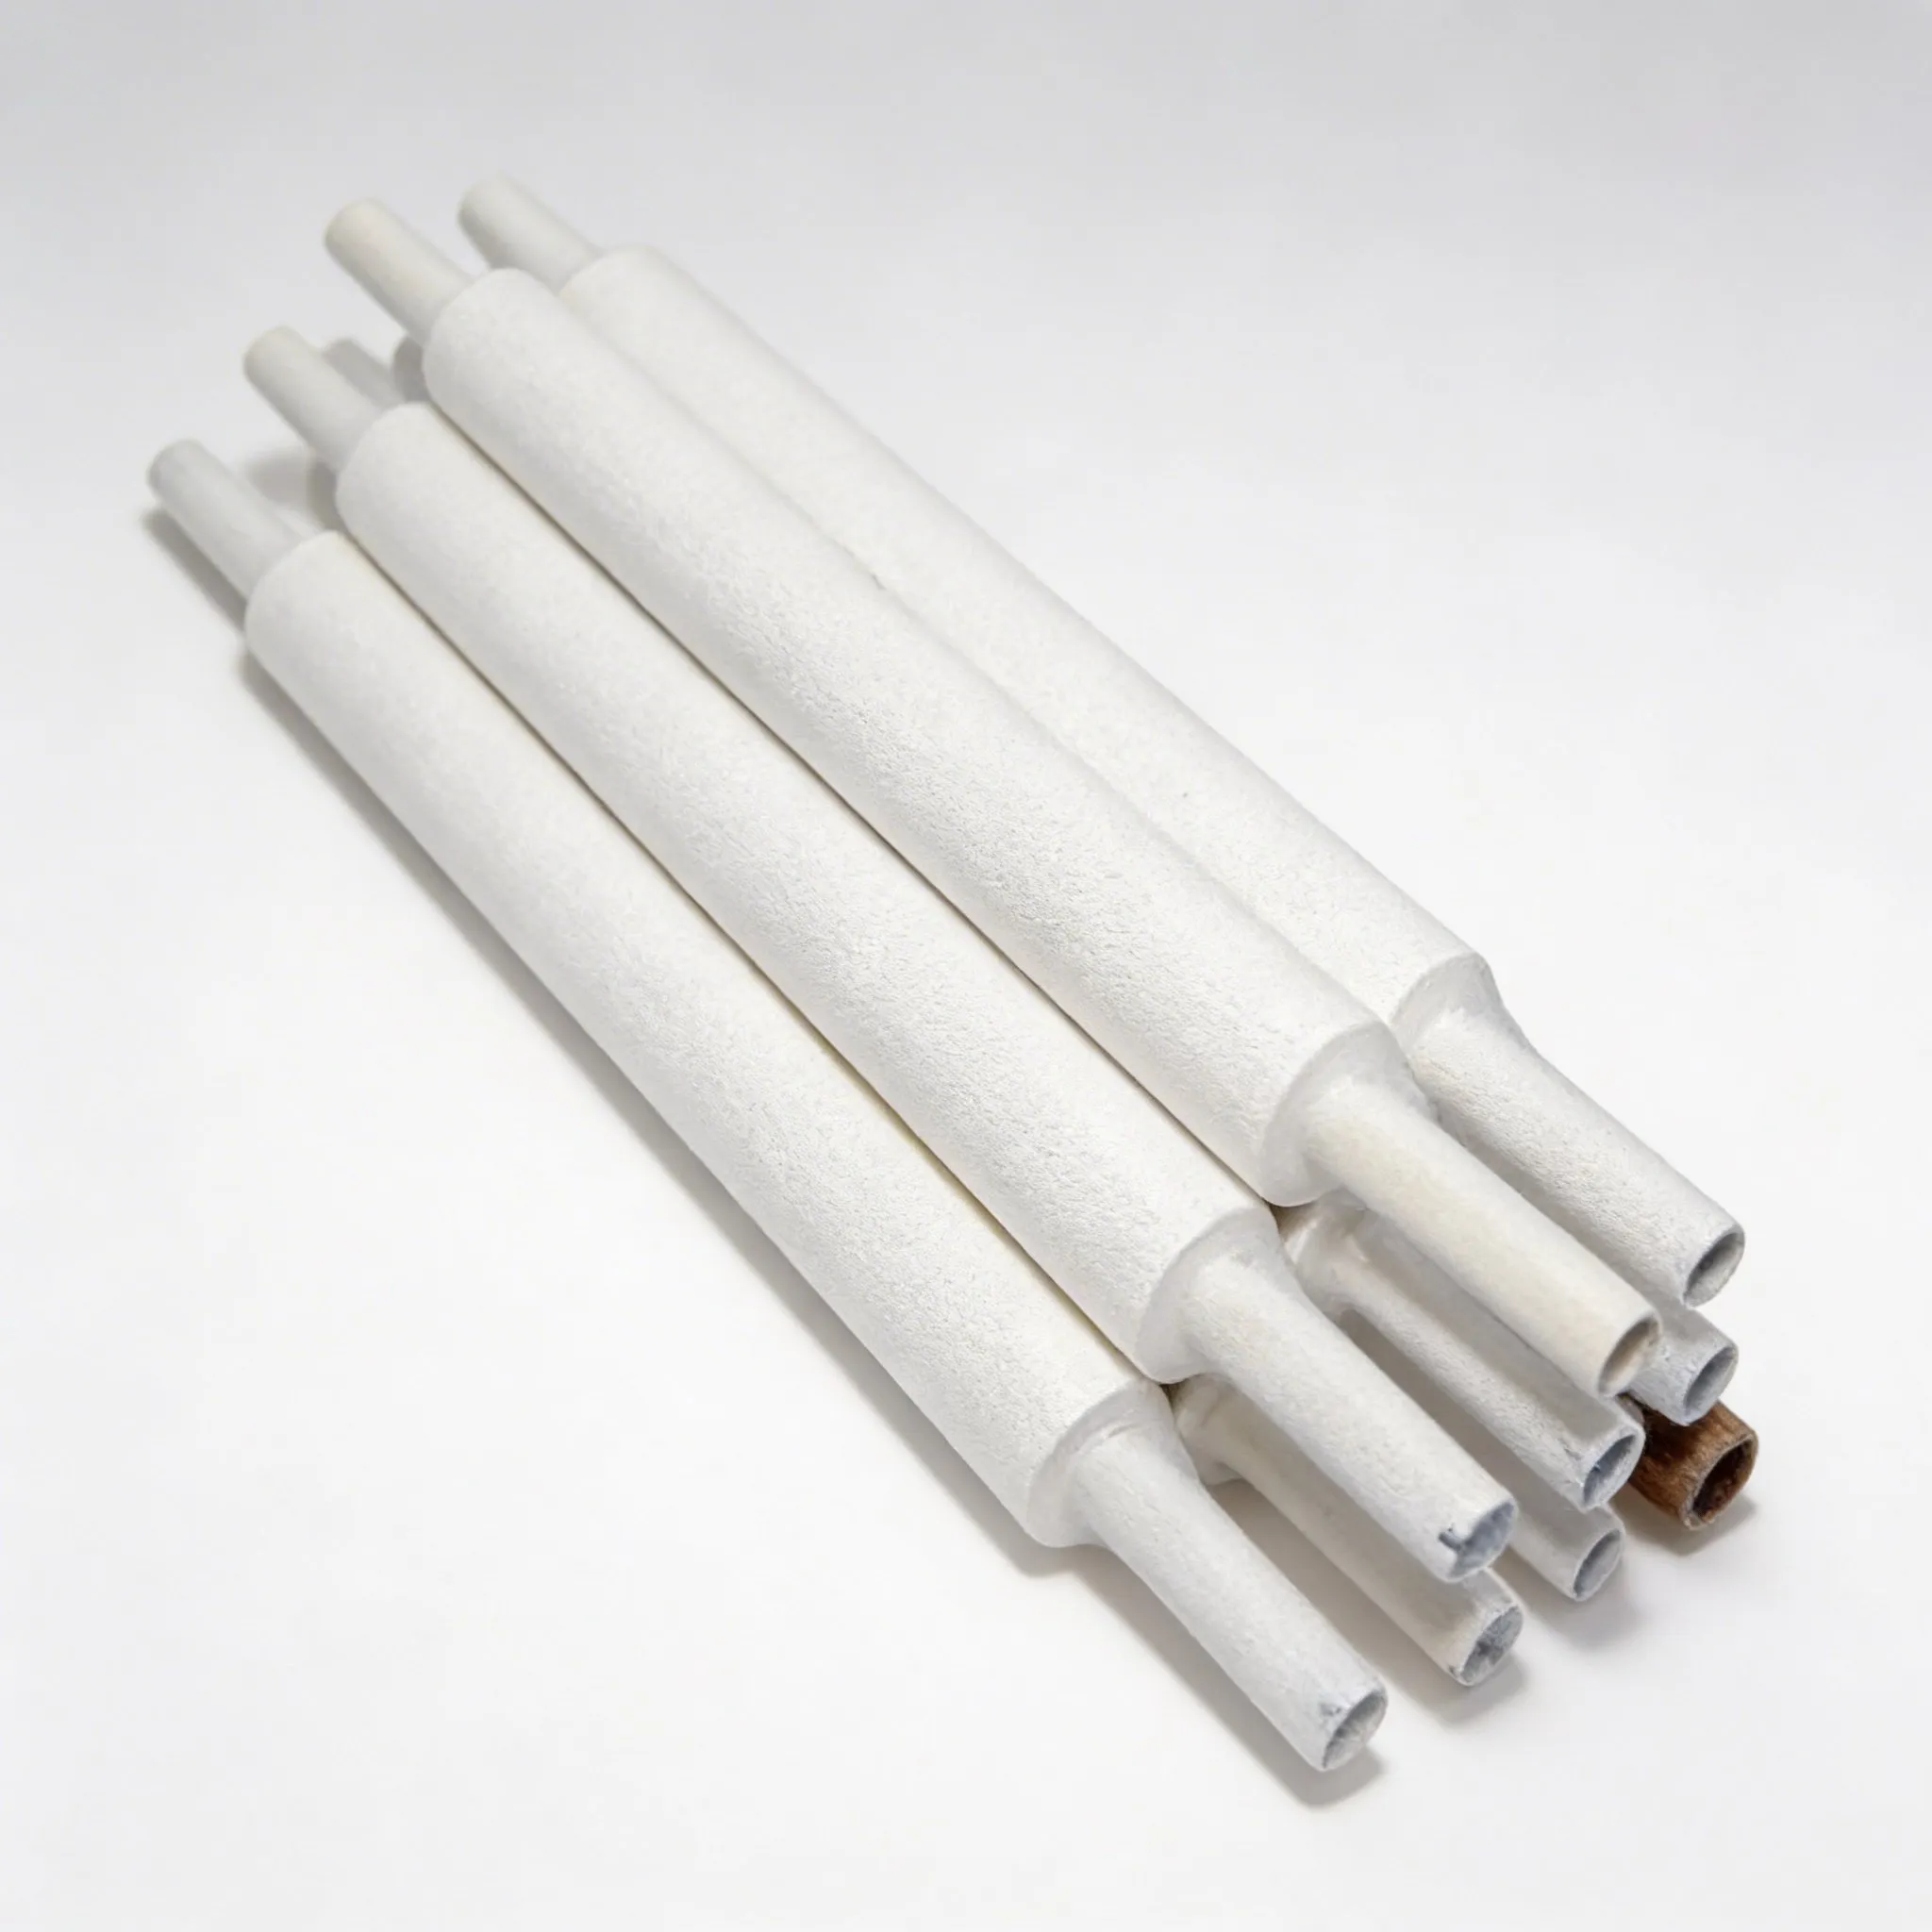
İşlemdeki hav tüyü, kalıntıyı ve artığı değerlendirin
Bir tedarikçi bir silecek hav bırakmaz olarak tanımlayabilir, ancak alıcının yine de gözlemlenebilir bir kabul yöntemine ihtiyacı vardır. Kenarları, kumaş yüzeyini, rulo göbeğindeki tozu, gevşek lifleri, ek yerlerini, kırışıklıkları, kontaminasyonu ve ambalajı inceleyin. Deneme sırasında, aktarılan kalıntılar açısından şablonun alt tarafını, yazıcı alanını, vakum yolunu ve baskılı devre kartlarını inceleyin.
Kalıntı; lehim macunundan, temizleme sıvısından, şerit malzemesinden, ambalajdan veya yanlış ayarlardan kaynaklanabilir. Silme sıklığını değiştirmeden veya daha fazla sıvı uygulamadan önce kaynağını araştırın. IPC temizlik kılavuzu, proses kontrolüne ve temizliğe vurgu yapar; bir sarf malzemesi, kötü bir bakımın veya uygun olmayan bir temizlik kimyasalının yerini tutamaz.
Yalnızca silme görünümünü değil, yazdırma sonuçlarını doğrulayın
Alt yüzey temizliğinin amacı, sadece görsel olarak daha temiz bir rulo elde etmek değil, kararlı baskıdır. Açıklık durumu, lehim pastası bulaşması, alt yüzey kirliliği, şerit ilerlemesi, vakum davranışı, alarmlar, operatör müdahalesi ve sonrasındaki baskı kontrolü gibi deneme gözlemlerini tanımlayın. Mümkün olan yerlerde sahanın belirlenmiş süreç metriklerini kullanın.
Normal yükleme ve rulo davranışını gözlemlemek için yeterli çevrim çalıştırın. Kontrollü koşullar altında onaylanmış baz referansla karşılaştırın. Kusurlarda veya temizleme sıklığında evrensel bir azalma vaat etmekten kaçının; lehim pastası, diyafram tasarımı, çevre, yazıcı ayarları, kart desteği ve bakım sonuç üzerinde etkilidir.
Depolama, montaj ve değişim kontrolü
Ruloları kullanılana kadar koruyucu ambalajında saklayın ve onaylanmış depolama koşullarına uyun. Yazıcı uyumluluğunu, tedarikçi partisini, giriş tarihini ve durumunu belirleyin. Kurulum sırasında rulo yüzeyinin ve göbeğinin kontrollü olmayan zeminler veya tezgahlarla temas etmesini önleyin.
Hat Değiştirme Talimatı: Sarma yönü, bağlantı, malzeme yolu, gerginlik, vakum ayarı, ilk ilerleme ve atık bertarafı işlemlerini kapsar. Operatörleri; ezilmiş masuralı, kenarları hasarlı, kırışık, kontamine, yanlış genişlikte veya düzensiz sarılmış bobinleri durdurmaları ve karantinaya almaları konusunda eğitin.
Seçim ve yeterlilik tablosu
| RFQ alanı | Nelerin belirtilmesi gerekiyor | Nasıl doğrulanır |
|---|---|---|
| Yazıcı uyumluluğu | Üretici, model ve onaylı referans | Kurulum ve tam rulo denemesi |
| Silindir geometrisi | Genişlik, uzunluk, göbek ve maksimum çap | Gelen ölçüm |
| Web yapımı | Malzeme, katmanlar ve kenar koşulu | Tedarikçi beyanı ve muayenesi |
| Temizlik modu | Kuru, vakumlu, ıslak veya onaylanmış sıra | Üretime eşdeğer deneme |
| Temizlik | Lif, kalıntı, artık ve ambalaj kriterleri | Görsel ve proses denetimi |
| İzlenebilirlik | Parça, revizyon ve parti tanımlaması | Etiket ve mal kabul kaydı |
Kontrollü bir ilk ürün denemesi çalıştırın
Önerilen üretim konstrüksiyonunu temsil eden dokumente edilmiş bir numune kullanın. Varsa, mevcut onaylanmış öğeyle karşılaştırın. Tanımlamayı, revizyonu, tedarikçi lotunu, çevre koşullarını, ekipmanı, operatörleri ve gözlemleri kaydedin. Bir deneme; kabul, depolama, hazırlık, normal kullanım, geçerli olduğu durumlarda temizlik ve imha etme veya iade etmeyi kapsamalıdır. Öğenin bir ürüne zarar vermesi, kontaminasyon oluşturması, ekipmana müdahale etmesi veya ESD veya güvenlik prosedürüyle çelişmesi durumunda denemeyi durdurun.
Onay kriterlerini gözlemlerden ayırın. Boyutlar, etiketleme, uyum, işçilik, malzeme kanıtı ve işlevsel davranış farklı kontroller gerektirebilir. Üretim miktarlarını onaylamadan önce sapmaları giderin ve kontrollü teknik resmi, raporu ve onay numunesini saklayın. Malzeme kaynağında, katkı maddesinde, yapıştırıcıda, konstrüksiyonda, kalıpta, süreçte veya kritik boyutta bir değişiklik yapılmadan önce tedarikçinin bilgilendirilmesini zorunlu kılın.
Giriş kontrolü ve devam eden kontrol
- Kalemi, teknik resim revizyonunu, miktarı, tedarikçi partisini ve ambalaj etiketini siparişle eşleştirin.
- Kontaminasyon, hasar, kötü işçilik, yanlış boyutlar ve eksik kimlik bilgisi açısından inceleyin.
- Ölçümün gerekli olduğu durumlarda, üzerinde anlaşmaya varılan numune alma ve doğrulama işlemini belgelenmiş bir yöntemle ve kalibre edilmiş ekipmanla gerçekleştirin.
- Renk, koku, doku, yapışkanlık, uyum, sarım, geometri veya performans ile ilgili açıklanamayan değişiklikleri karantinaya alın.
- Kabul kayıtlarını tutun ve şikayetleri veya hataları ilgili partiye bağlayın.
- Ürün, ekipman, rota, temizlik yöntemi veya kontrol planı değiştiğinde şartnameyi gözden geçirin.
Alıcılar için RFQ kontrol listesi
Uygulamayı, koruma sınırını, ekipman veya parça arayüzünü, boyutları ve toleransları, malzeme konstrüksiyonunu, gerekli işlevi, test yöntemini ve kabul kriterlerini, temizlik ve işçilik gereksinimlerini, paketlemeyi, etiketlemeyi, izlenebilirliği, numune miktarını, ilk numune beklentilerini, dokümantasyonu, değişiklik bildirimini ve teslimat miktarını belirtin. Şuna atıfta bulunun: SWESD SMT şablon silme ürünü şu anda görüntülenen ürün türü için ve şunu kullanın SWESD ürün merkezi İlgili elleçleme ekipmanıyla koordine etmek için.
Tedarikçiden varsayımları ve istisnaları listelettirin. Doğrulanmamış katalog iddialarını kontrollü bir şartnameye kopyalamaktan kaçının. Teknik limitler, sertifikalar ve uygunluk beyanları, fiilen tedarik edilen ürün ve alıcının uygulaması açısından gözden geçirilmelidir.
Örnekleri aynı koşullar altında karşılaştırın
Yararlı bir karşılaştırma, aynı anda tek bir kararı değiştirir. Her bir aday için aynı temsilî parçaları, operatörleri, ekipmanı, rotayı, temizlik hazırlığını ve gözlem süresini kullanın. İnceleme yapanların tedarikçi kimliğini, revizyonu veya test sırasını karıştırmaması için numuneleri etiketleyin. Uygulanabilir olduğu durumlarda, halihazırda onaylanmış olan öğeyi baz alınan referans olarak dahil edin. Hem başarılı davranışı hem de ekstra ayar, tekrarlanan temizlik, daha yavaş taşıma veya operatör müdahalesi gibi bunu elde etmek için gereken çalışmayı kaydedin.
Elektriksel, mekanik, temizlik ve ticari sonuçları belirsiz tek bir puanda birleştirmeyin. Bir aday iyi uyum sağlayabilir ancak izlenebilir somit kanıttan yoksun olabilir veya güçlü belgelere sahip olup makinede zayıf performans gösterebilir. Güvenlik, ESD kontrolü, ürün koruması, ekipman uyumluluğu, kontaminasyon, kullanılabilirlik, dokümantasyon ve yaşam döngüsü maliyeti için ayrı geçiş kriterleri tutun. Herhangi bir kritik hata, yüksek bir ortalama puanla gizlenmek yerine çözülmelidir.
Ticari karşılaştırma, yalnızca parça başına fiyatı değil, tamamlanmış ve kabul edilmiş bir sürecin maliyetini kullanmalıdır. Muayene çabasını, ayar süresini, atığı, temizliği, değişimi, duruş süresi riskini, iade lojistiğini, belgelendirmeyi ve tutarsız partilerin etkisini dahil edin. Bu faktörler, uydurulmuş bir hizmet ömrü iddiasını haklı çıkarmaz; alıcının, maliyeti gerçekten yaratan koşulları ölçen bir deneme tasarlamasına yardımcı olur.
İlgili SWESD planlama kaynakları
- ESD ve temiz oda silme malzemelerinin karşılaştırılması
- ESD uyumlu SMT sarf malzemelerinin doğrulanması
- ESD uyumlu bir SMT malzeme listesi oluşturmak
Eğitim Videosu: IPC SMT Lehim Ezmesi Baskı Süreci ve Yaygın Hatalar
Bu süreç eğitimi videosu, şablonun alt yüzey temizliğinin gerçekleştirilmesi gereken lehim pastası baskı ortamını göstermektedir. Yazılı kılavuz, video olmadan da eksiksizliğini korumaktadır.
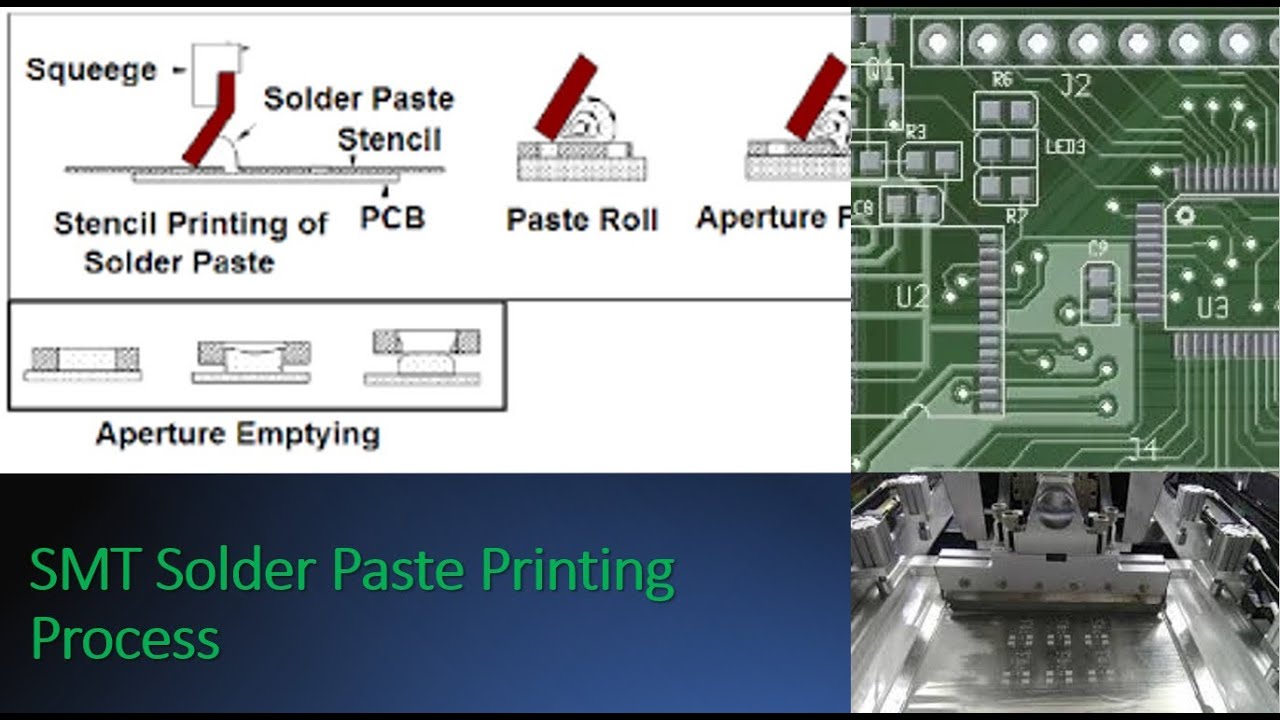
YouTube'daki Lean Six Sigma Training'den bu videoyu açın.
Sık sorulan sorular
Şablon silme ruloları evrensel mi?
Hayır. Yazıcı uyumu, masura, genişlik, sarım, vakum arayüzü, web yapısı ve proses ayarları onaylanan uygulamayla eşleşmelidir.
Tüy bırakmıyor demek sıfır parçacık anlamına mı gelir?
“Tüy bırakmaz” ifadesini, henüz bir kabul yöntemine ve üretime eşdeğer doğrulamaya ihtiyaç duyan bir tedarikçi iddiası olarak ele alın.
Yeni bir rulo nasıl kalifiye edilmelidir?
Geometri ve kurulumu kontrol edin, onaylanmış temizlik prosedürünü çalıştırın, şerit takibini ve vakum davranışını gözlemleyin ve şablon ile baskı sonuçlarını kontrollü referans değerle karşılaştırın.
Bir alıcı yalnızca emiciliğe göre seçim yapabilir mi?
Hayır. Mukavemet, kalınlık, doku, temizlik, çözücü uyumluluğu, kenar kalitesi, sarım ve makine davranışı da önemlidir.



Bir Yorum Bırakın