- Turbo
- Blog
A Schablonenwischer ist die Verbraucherrolle, die vom Unterseitenreinigungssystem eines SMT-Druckers verwendet wird, um Lotpaste und Verunreinigungen von der Schablone zu entfernen. Die richtige Rolle muss physisch in die Maschine passen, zuverlässig vorschieben, mit dem Reinigungszyklus des Drucker-Trocken-, Vakuum- oder Nassreinigungssystems funktionieren und Fusseln, Reißen, Lösemittelunverträglichkeit oder vorzeitige Sättigung vermeiden. Das Druckermodell allein reicht nicht aus, da sich Kern, Breite, Länge, Aufwickelrichtung, Vakuumöffnungen und Prozesseinstellungen unterscheiden können. Dieser Leitfaden gibt Prozessingenieuren und Einkäufern eine kontrollierte Möglichkeit, Schablonenwischrollen zu spezifizieren, zu testen, zu inspizieren und zu kaufen, ohne sich auf vage Aussagen wie “universell” oder “fusselarm” verlassen zu müssen.”
Beginnen Sie mit dem Drucker und der bereits zugelassenen Rolle
Erfassen Sie Druckerhersteller und -modell, die aktuelle Rollenteilnummer, die Bahnbreite, die Rollenlänge, das Kernmaterial, den Innendurchmesser des Kerns, den Gesamtaußendurchmesser, die Wickelrichtung, die Befestigungsmethode und eine eventuelle Vakuumschnittstelle. Messen Sie eine zugelassene Rolle und vergleichen Sie diese mit dem Maschinenhandbuch, anstatt sich nur auf eine Lieferantenquellverweisung zu verlassen.
Bestätigen Sie den Freiraum bei der Installation und über den gesamten Rollenverlauf. Eine Rolle, die anfangs passt, kann sich beim Vorschub verklemmen, teleskopieren, knittern, aus der Spur laufen oder fälschlicherweise eine Bandendebedingung auslösen. Beziehen Sie das Einlegen und Entnehmen durch normales Bedienpersonal in den Test ein.

Ordnen Sie das Material der Reinigungsreihenfolge zu
Die Unterseitenreinigung kann trockenes Wischen, Absaugen, Benetzen oder Kombinationen umfassen, die vom Prozessverantwortlichen ausgewählt werden. Das Reinigungstuch muss die zugelassene Reinigungsflüssigkeit, sofern verwendet, transportieren, die Schablone gleichmäßig berühren und sich ohne Reißen oder FaserHinterlassen von der Maschine lösen.
Bitte fragen Sie nach der Materialbeschaffenheit und den relevanten Konsistenzprüfungen. “Vliesstoff” beschreibt eine breite Produktfamilie, kein garantiertes Prozessresultat. Saugfähigkeit, Festigkeit, Dicke, Oberflächenbeschaffenheit, Kantenqualität, Rollenspannung und Reinheit können das Wischverhalten beeinflussen. Validieren Sie die gesamte Prozesskette mit der tatsächlichen Paste, dem Schablonendrucker und der freigegebenen Reinigungsflüssigkeit.
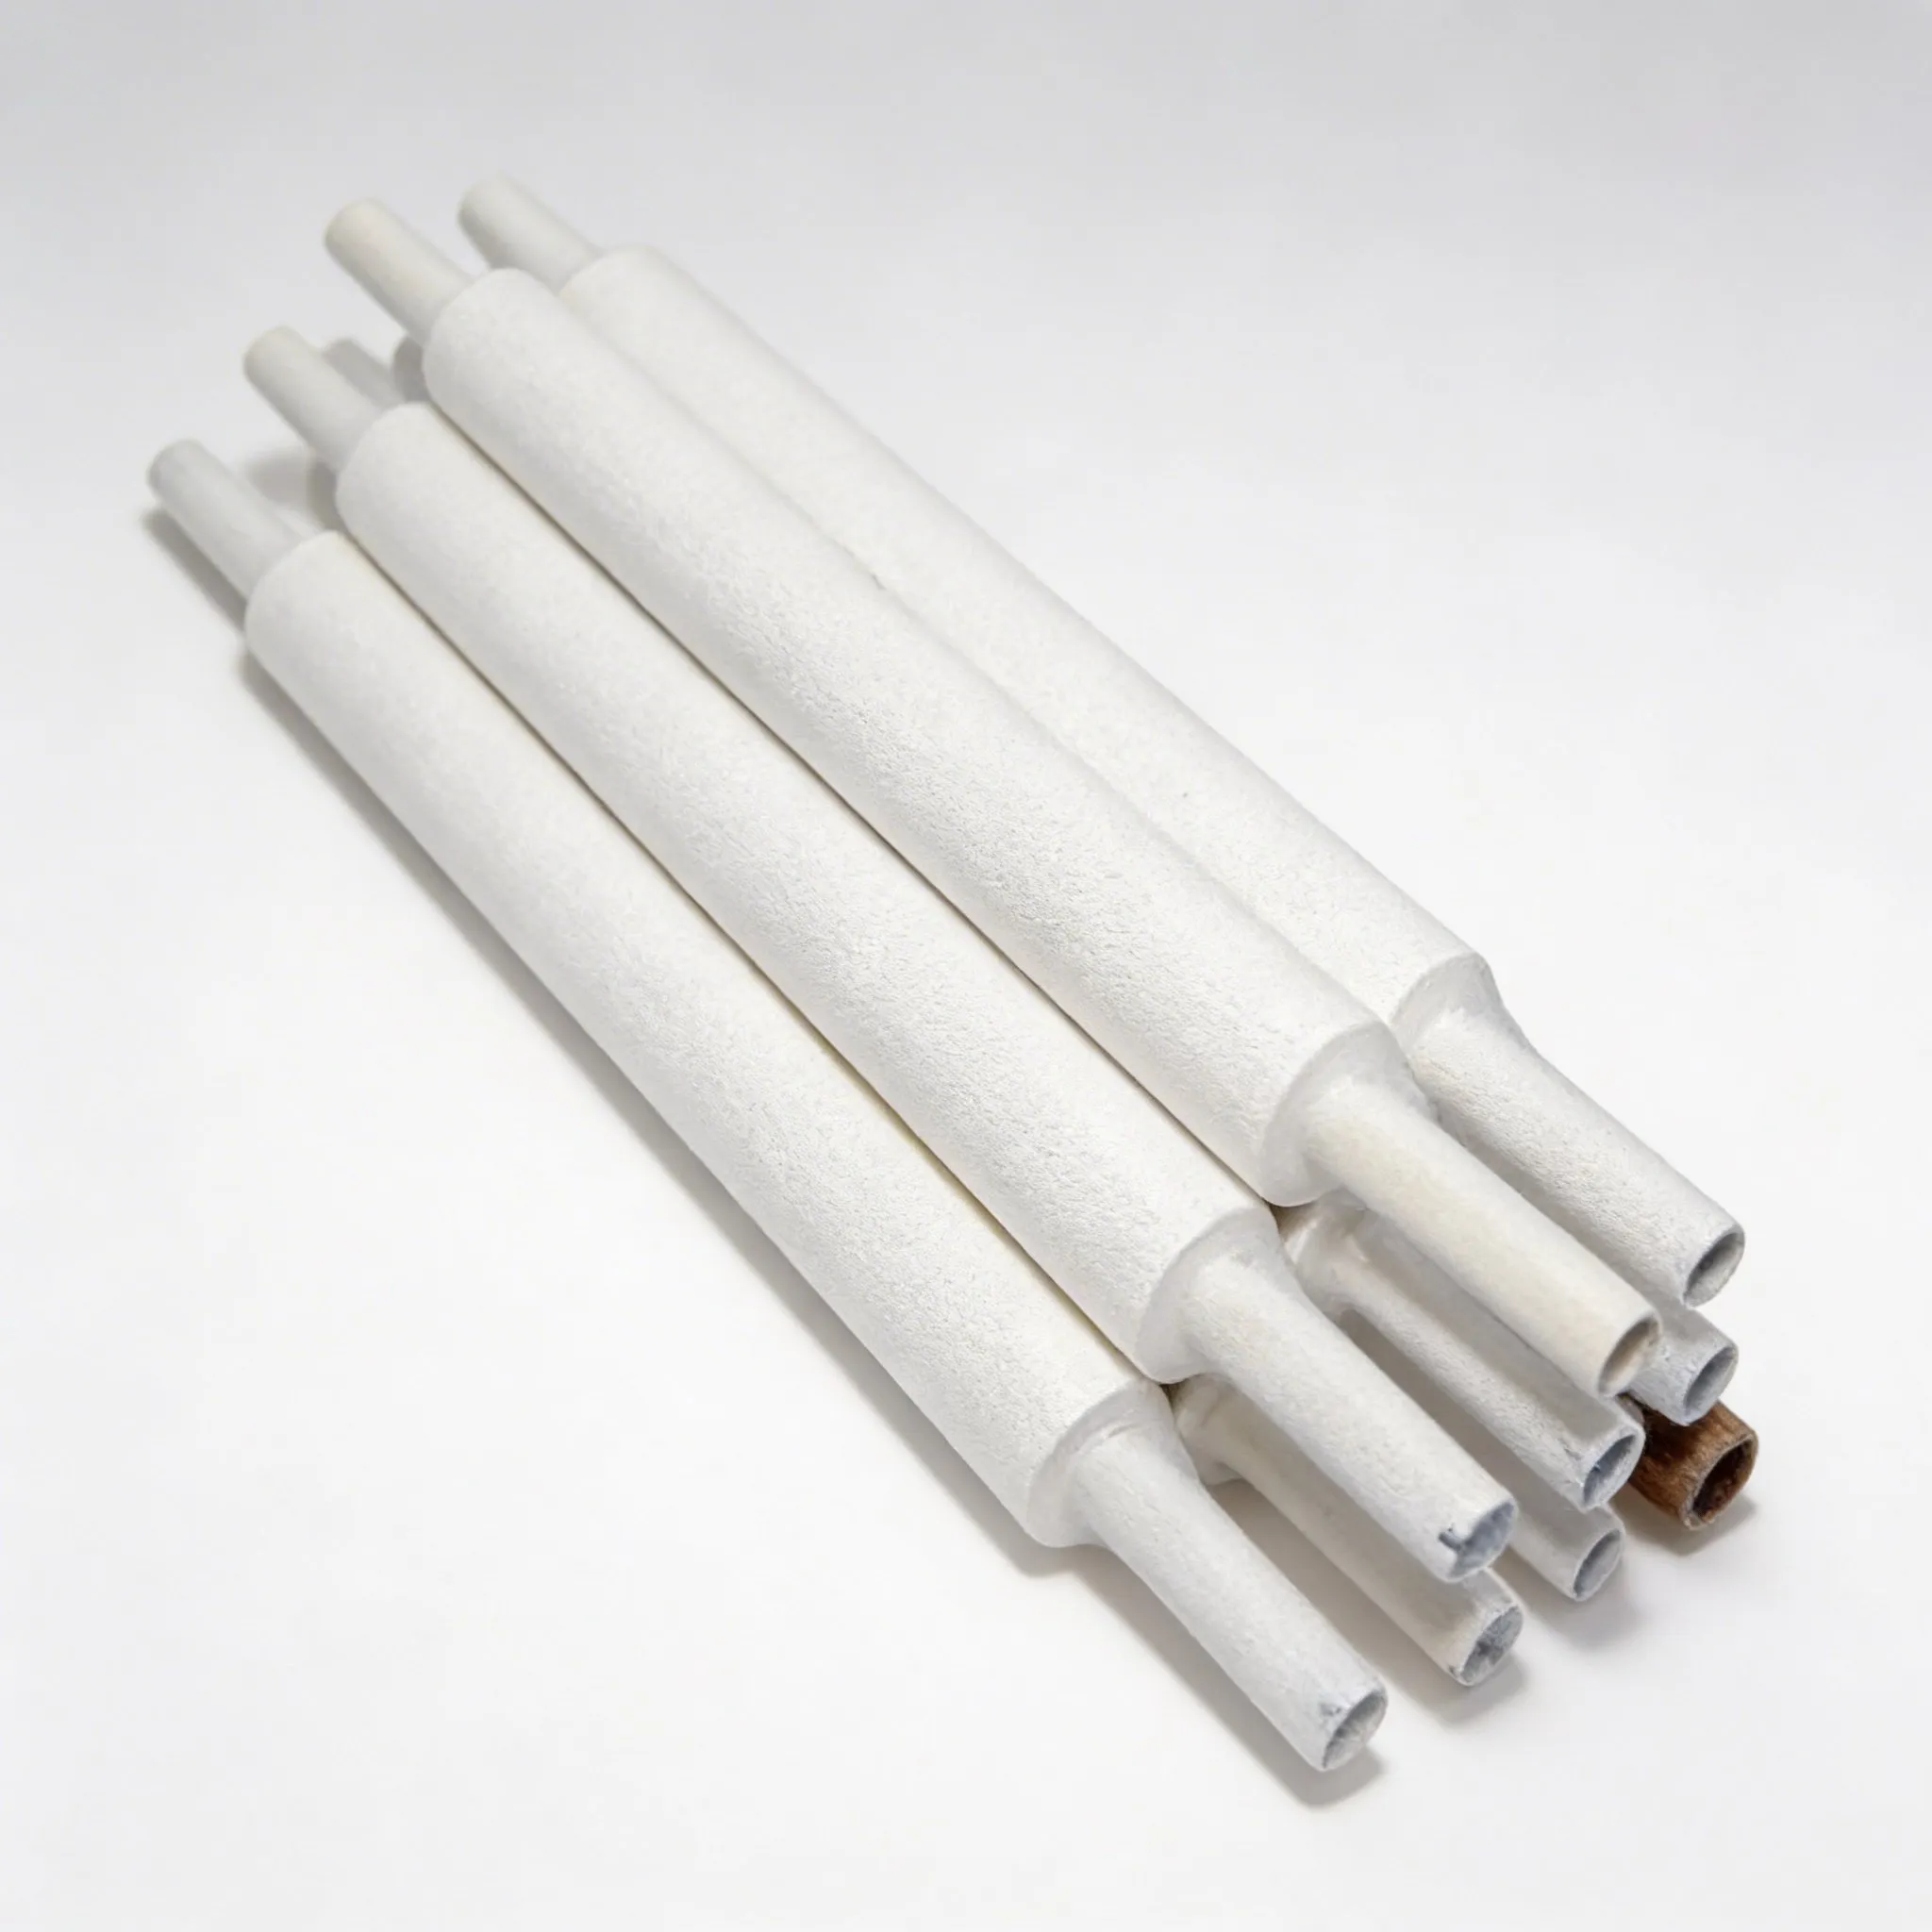
Überprüfen Sie Fussel, Ablagerungen und Rückstände im Prozess
Ein Lieferant mag ein Wischtuch als fusselfrei beschreiben, aber der Käufer benötigt dennoch eine beobachtbare Abnahmemethode. Untersuchen Sie Kanten, Bahnoberfläche, Kernstaub, lose Fasern, Spleiße, Falten, Verunreinigungen und Verpackung. Untersuchen Sie während des Tests die Unterseite der Schablone, den Druckerbereich, den Vakuumweg und die gedruckten Leiterplatten auf übertragenen Schmutz.
Rückstände können von Paste, Reinigungsflüssigkeit, Bahnenmaterial, Verpackung oder falschen Einstellungen stammen. Untersuchen Sie die Ursache, bevor Sie die Wischhäufigkeit ändern oder mehr Flüssigkeit auftragen. Die IPC-Reinigungsrichtlinie betont Prozesskontrolle und Sauberkeit; ein Verbrauchsmaterial kann mangelhafte Wartung oder eine ungeeignetesche Reinigungschemie nicht ausgleichen.
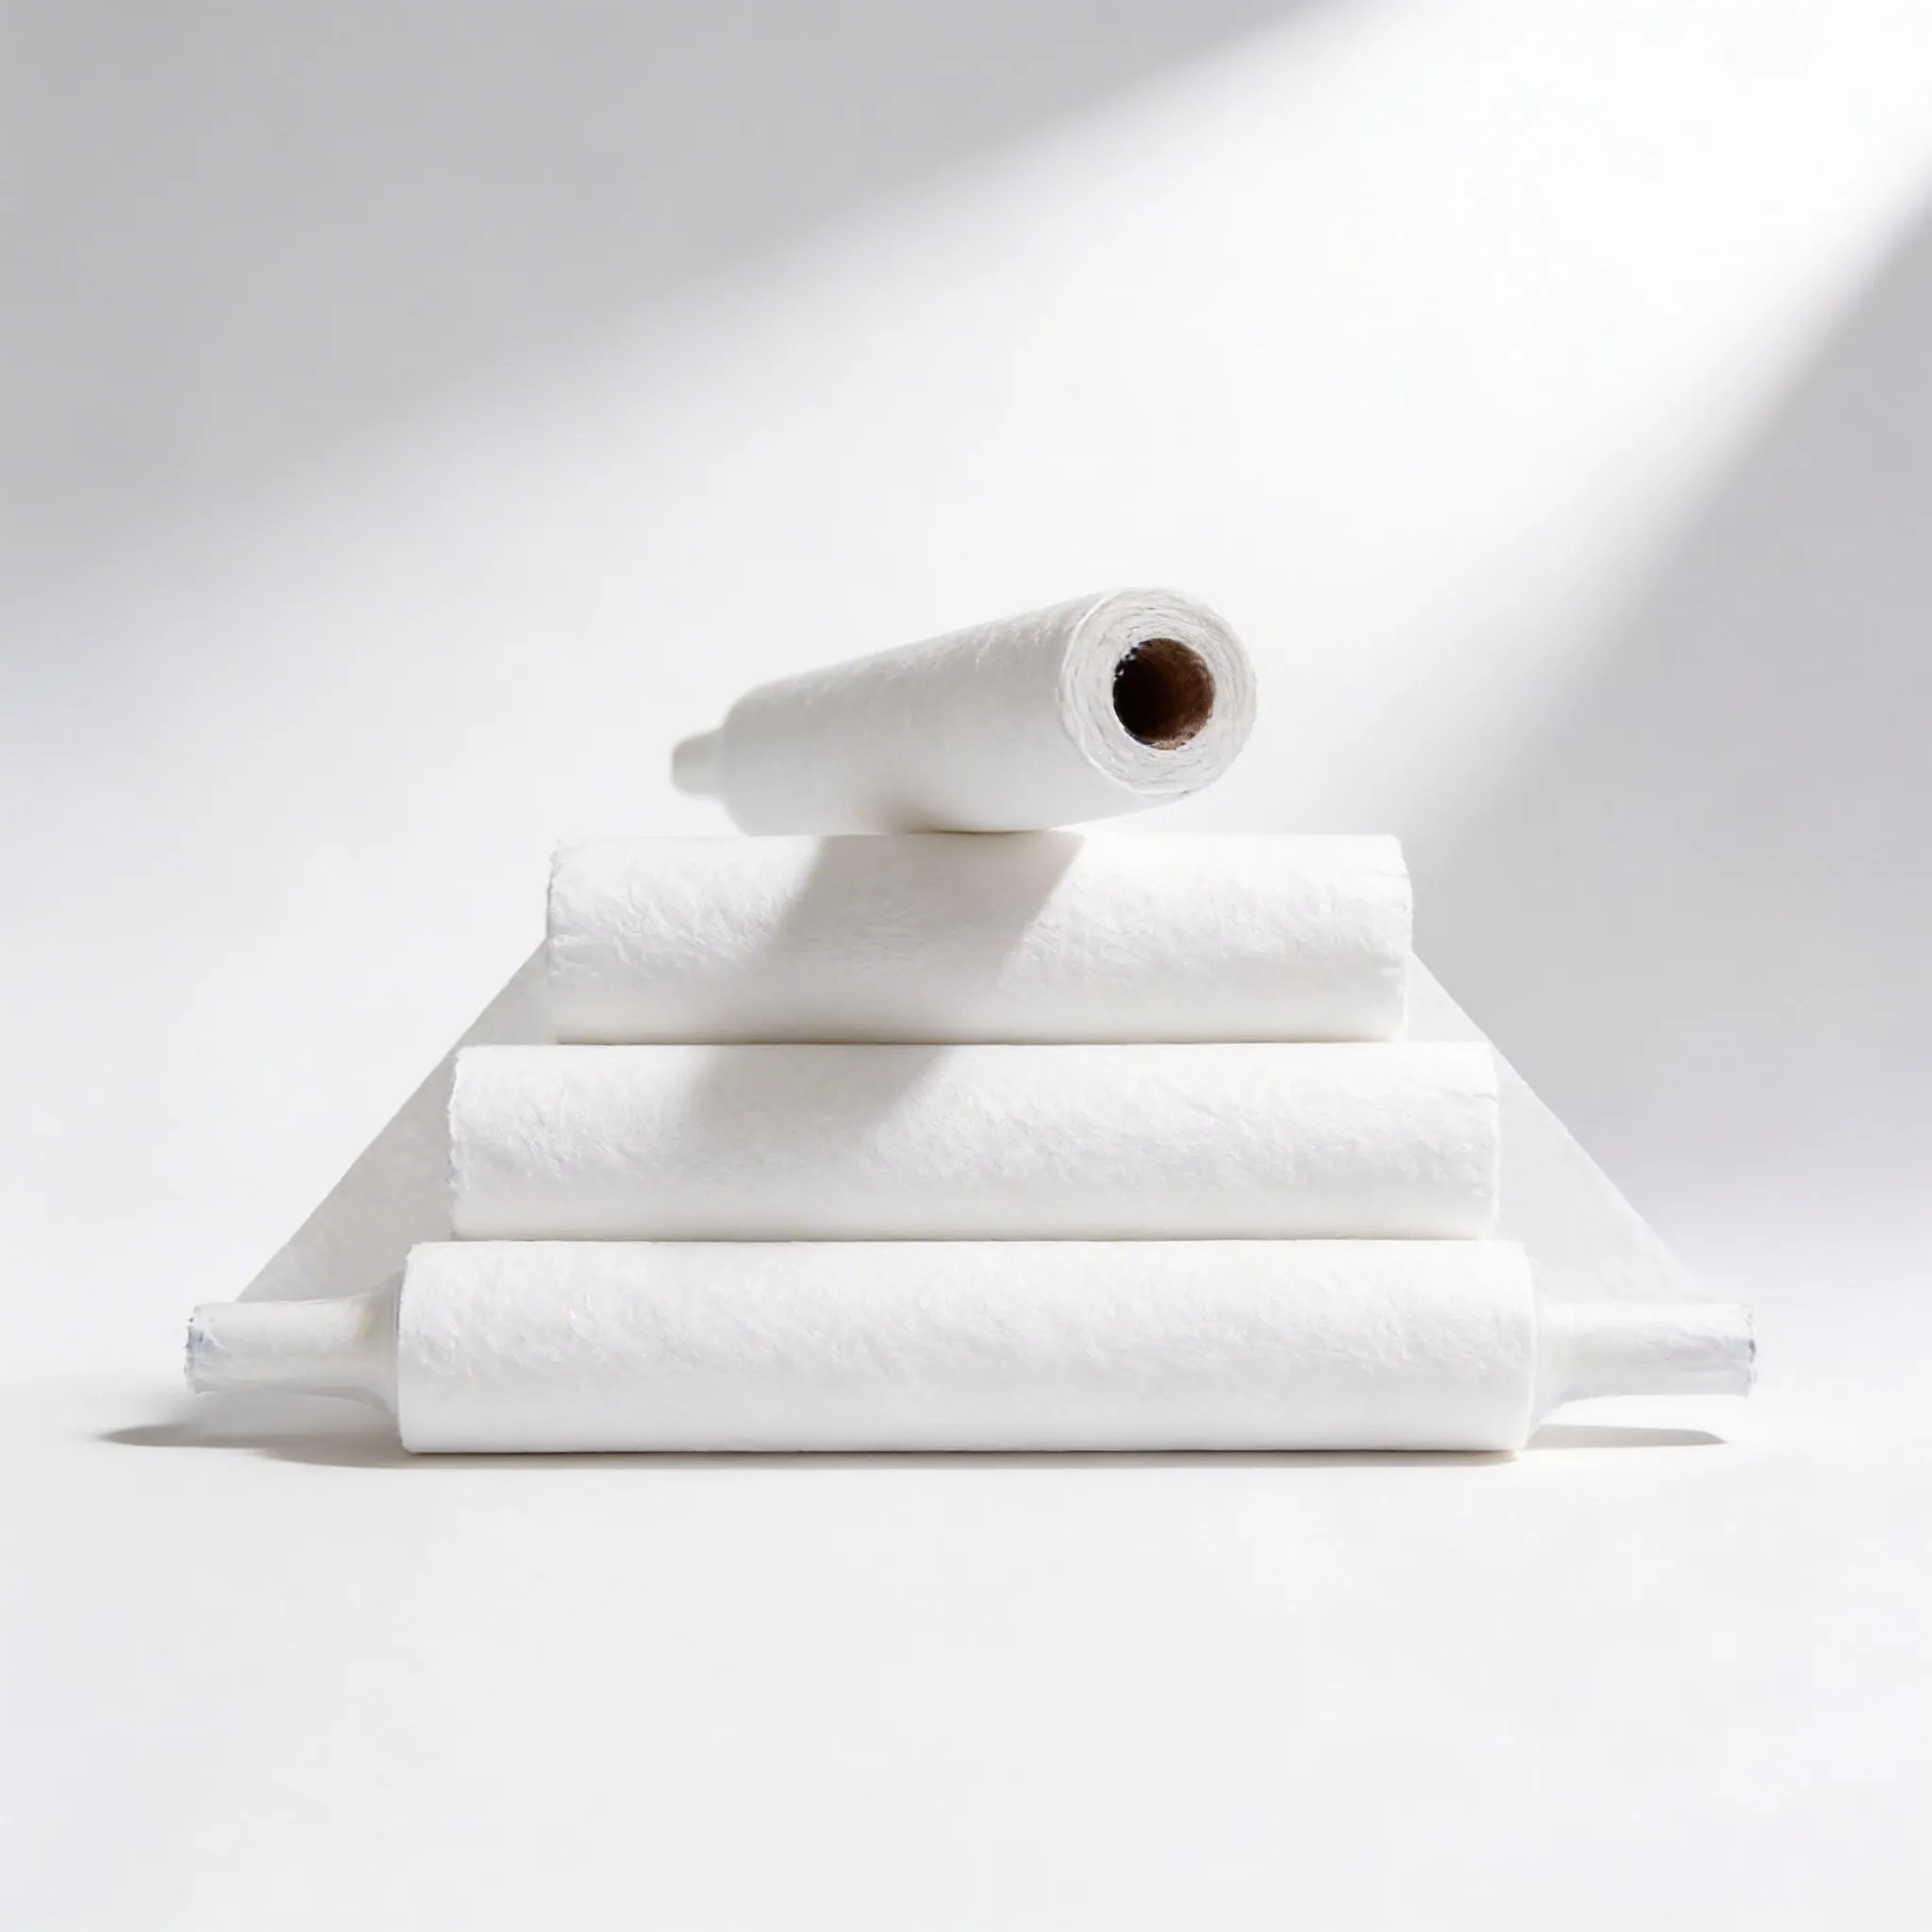
Druckergebnisse validieren statt nur das Wischbild zu prüfen
Der Zweck der Unterseitenreinigung ist ein stabiler Druck und nicht einfach eine optisch sauberere Rolle. Definieren Sie die Versuchserobachtungen wie Düsenzustand, Pastenverschmierung, Unterseitenverschmutzung, Bahnvorschub, Vakuumniveau, Alarme, Bedienerintervention und nachgelagerte Druckinspektion. Verwenden Sie dabei, sofern verfügbar, die etablierten Prozessmetriken des Standorts.
Führen Sie genügend Zyklen aus, um das normale Lade- und Abrollverhalten zu beobachten. Vergleichen Sie es unter kontrollierten Bedingungen mit der genehmigten Basislinie. Vermeiden Sie es, eine universelle Reduzierung von Fehlern oder der Reinigungsfrequenz zu versprechen; Paste, Aperturdesign, Umgebung, Дruckereinstellungen, Platinenunterstützung und Wartung beeinflussen das Ergebnis.
Steuerung von Lagerung, Installation und Umrüstung
Belassen Sie Rollen bis zur Verwendung in ihrer Schutzverpackung und beachten Sie die zugelassenen Lagerbedingungen. Kennzeichnen Sie Druckerkompatibilität, Lieferantencharge, Eingangsdatum und Status. Vermeiden Sie während der Installation den Kontakt der Rollenoberfläche und des -kerns mit unkontrollierten Böden oder Arbeitsflächen.
Umrüstanweisung: - Wickelrichtung: Auf korrekte Wickelrichtung (innen/außen) gemäß Produktspezifikation achten. - Befestigung: Material sicher am Kern befestigen. - Bahnverlauf: Material präzise durch das Walzensystem und über alle Leitwalzen führen. - Zugspannung: Bahnspannung entsprechend den Materialvorgaben einstellen und regeln. - Vakuumeinstellung: Vakuumsystem für Formatwechsel und Saugwalzen aktivieren und einstellen. - Erstvorschub: Material kontrolliert einziehen und den ersten Vorschub starten. - Entsorgung: Ausschussmaterial fachgerecht entsorgen. Qualitätskontrolle: Bediener sind anzuweisen, Rollen mit gequetschten Hülsen, beschädigten Kanten, Falten, Verunreinigungen, falscher Breite oder ungleichmäßiger Wicklung sofort zu stoppen und zu sperren (Quarantäne).
Auswahl- und Qualifikationstabelle
| Anfragefeld | Was anzugeben ist | Wie man verifiziert |
|---|---|---|
| Druckerkompatibilität | Hersteller, Modell und freigegebene Referenz | Installation und Testlauf mit voller Bandbreite |
| Rollgeometrie | Breite, Länge, Kern und maximaler Durchmesser | Eingangsmessung |
| Webdesign | Material, Schichten und Randbedingung | Lieferantenerklärung und Prüfung |
| Reinigungsmodus | Trocken, saugen, nass oder zugelassene Reihenfolge | Produktionsäquivalenter Testlauf |
| Sauberkeit | Faser-, Schmutz-, Rückstands- und Verpackungskriterien | Sicht- und Prozessprüfung |
| Rückverfolgbarkeit | Teil-, Versions- und Chargenkennzeichnung | Etikett und Wareneingangsbeleg |
Führen Sie einen kontrollierten Erstmusterversuch durch
Verwenden Sie ein dokumentiertes Muster, das die vorgeschlagene Fertigungskonstruktion darstellt. Vergleichen Sie es mit dem aktuell genehmigten Artikel, sofern ein solcher existiert. Erfassen Sie Identifikation, Revision, Lieferantencharge, Umgebungsbedingungen, Ausrüstung, Bediener und Beobachtungen. Ein Testlauf sollte den Wareneingang, die Lagerung, die Vorbereitung, den normalen Gebrauch, gegebenenfalls die Reinigung sowie die Entsorgung oder Rückgabe abdecken. Brechen Sie den Testlauf ab, wenn der Artikel ein Produkt beschädigt, eine Kontamination verursacht, die Ausrüstung beeinträchtigt oder im Widerspruch zu den ESD- oder Sicherheitsverfahren steht.
Trennen Sie die Bestehens-Kriterien von den Beobachtungen. Dimensionen, Kennzeichnung, Passform, Verarbeitung, Materialnachweis und funktionales Verhalten erfordern möglicherweise unterschiedliche Prüfungen. Beheben Sie Abweichungen, bevor Sie Produktionsmengen freigeben, und bewahren Sie die kontrollierte Zeichnung, den Prüfbericht und das Freigabemuster auf. Verlangen Sie eine Benachrichtigung des Lieferanten vor jeder Änderung der Materialquelle, des Zusatzstoffs, des Klebstoffs, der Konstruktion, des Werkzeugs, des Prozesses oder einer kritischen Dimension.
Eingangskontrolle und laufende Überprüfung
- Gleichen Sie den Artikel, die Zeichnungsrevision, die Menge, das Lieferantenlos und das Verpackungsetikett mit der Bestellung ab.
- Auf Verunreinigung, Beschädigung, mangelhafte Verarbeitung, falsche Abmessungen und fehlende Kennzeichnung prüfen.
- Führen Sie die vereinbarte Probenahme und Verifizierung mit einer dokumentierten Methode und kalibrierten Geräten durch, sofern eine Messung erforderlich ist.
- Unterteilen Sie ungeklärte Veränderungen in Farbe, Geruch, Beschaffenheit, Klebrigkeit, Passform, Wicklung, Geometrie oder Leistung unter Quarantäne.
- Führen Sie Abnahmeprotokolle und verknüpfen Sie Reklamationen oder Ausfälle mit dem betroffenen Los.
- Überprüfen Sie die Spezifikation, wenn sich das Produkt, die Ausrüstung, die Route, die Reinigungsmethode oder der Kontrollplan ändern.
Anfrage-Checkliste für Einkäufer
Geben Sie die Anwendung, die Schutzgrenze, die Geräte- oder Teileschnittstelle, die Abmessungen und Toleranzen, die Materialbeschaffenheit, die geforderte Funktion, das Prüfverfahren und die Annahmekriterien, die Reinheits- und Verarbeitungsanforderungen, die Verpackung, die Kennzeichnung, die Rückverfolgbarkeit, die Musterstückzahl, die Erwartungen an den Erstmusterprüfbericht, die Dokumentation, die Änderungsmitteilung und die Liefermenge an. Verweisen Sie auf die SWESD SMT Schablonenwischprodukt für den aktuell angezeigten Produkttyp, und verwenden Sie die SWESD Produktzentrum um es mit zugehörigen Fördergeräten zu koordinieren.
Fordern Sie den Lieferanten auf, Annahmen und Ausnahmen aufzuführen. Vermeiden Sie es, unüberprüfte Katalogangaben in eine kontrollierte Spezifikation zu übernehmen. Technische Grenzen, Zertifizierungen und Konformitätserklärungen sollten anhand des tatsächlich gelieferten Artikels und der Anwendung des Käufers überprüft werden.
Vergleichen Sie die Proben unter denselben Bedingungen
Ein nützlicher Vergleich ändert jeweils nur eine Entscheidung. Verwenden Sie für jeden Kandidaten dieselben repräsentativen Teile, Bediener, Geräte, Routen, Reinigungsvorbereitungen und Beobachtungszeiträume. Kennzeichnen Sie die Muster so, dass Prüfer nicht die Identität des Lieferanten, die Revision oder die Testreihenfolge verwechseln. Nehmen Sie, wo immer dies praktikabel ist, den derzeit genehmigten Artikel als Ausgangsbasis hinzu. Dokumentieren Sie sowohl das erfolgreiche Verhalten als auch den Aufwand, der erforderlich war, um dieses zu erreichen, wie etwa zusätzliches Justieren, wiederholtes Reinigen, langsamere Handhabung oder Eingriffe des Bedieners.
Fassen Sie elektrische, mechanische, Sauberkeits- und wirtschaftliche Schlussfolgerungen nicht zu einer vagen Punktzahl zusammen. Ein Kandidat passt möglicherweise gut, es fehlen jedoch nachvollziehbare materielle Belege, oder er verfügt über starke Dokumentationen, schneidet aber an der Maschine schlecht ab. Behalten Sie getrennte Bestehenskriterien für Sicherheit, ESD-Schutz, Produktschutz, Anlagenkompatibilität, Kontamination, Bedienbarkeit, Dokumentation und Lebenszykluskosten bei. Jeder harte Fehler sollte behoben statt durch eine hohe Durchschnittspunktzahl kaschiert werden.
Der kommerzielle Vergleich sollte die Kosten eines abgeschlossenen und akzeptierten Prozesses heranziehen, nicht nur den Stückpreis. Berücksichtigen Sie den Prüfaufwand, die Rüstzeit, Ausschuss, die Reinigung, den Ersatz, das Ausfallrisiko, die Rückhollogistik, die Dokumentation sowie die Auswirkungen inkonsistenter Chargen. Diese Faktoren rechtfertigen keine Erfindung einer Lebensdauerbehauptung; sie helfen dem Käufer, einen Test zu entwerfen, der die Bedingungen misst, die tatsächlich Kosten verursachen.
Verwandte SWESD-Planungsressourcen
- Vergleich von ESD- und Reinraum-Wischtüchern
- Überprüfung von ESD-gerechten SMT-Verbrauchsmaterialien
- Erstellung einer ESD-gerechten SMT-Bestandteilliste
Lehrmideo: IPC SMT-Lotpastendruckprozess und häufige Defekte
Dieses Prozessschulungsvideo zeigt den Kontext des Lotpastendrucks, in dem die Unterseiten-Schablonenreinigung funktionieren muss. Die schriftliche Anleitung bleibt auch ohne das Video vollständig.
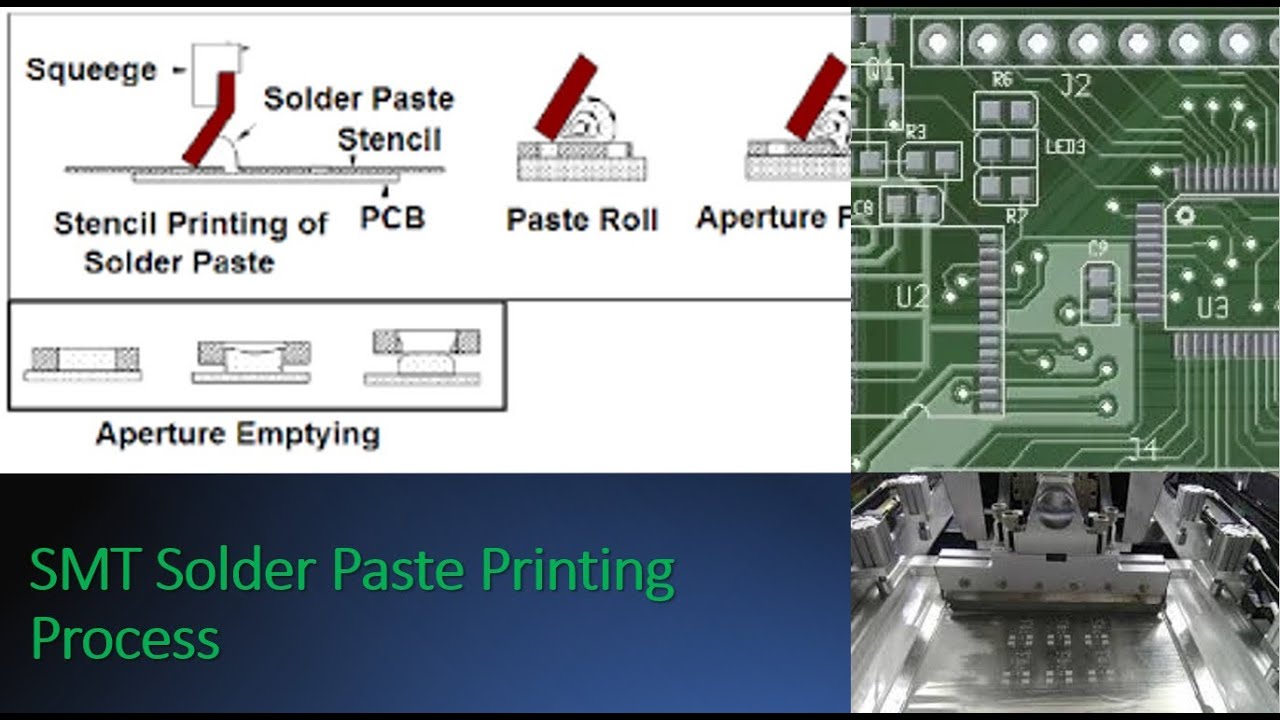
Öffne dieses Video von Lean Six Sigma Training auf YouTube.
Häufig gestellte Fragen
Sind Schablonenwischerrollen universal?
Nein. Druckereipassung, Kern, Breite, Wicklung, Vakuumschnittstelle, Bahnenaufbau und Prozesseinstellungen müssen der genehmigten Anwendung entsprechen.
Bedeutet fusselfrei gleich null Partikel?
Betrachten Sie “fusselfrei” als Lieferantenzuspruch, der noch eine Abnahmemethode und eine serienäquivalente Verifizierung erfordert.
Wie sollte eine neue Walze qualifiziert werden?
Geometrie und Installation prüfen, die freigegebene Reinigungssequenz ausführen, den Bahnlauf und das Vakuumverhalten beobachten sowie Schablone und Druckergebnisse mit der kontrollierten Referenz vergleichen.
Kann ein Käufer allein nach der Saugfähigkeit entscheiden?
Nein. Festigkeit, Dicke, Beschaffenheit, Sauberkeit, Lösemittelbeständigkeit, Kantenqualität, Wicklung und das Maschinenverhalten sind ebenfalls wichtig.
Maßgebliche Referenzen
Neuester Beitrag
-
 ESD-Box-Verformungsprüfung: Passgenauigkeit vor dem Auspacken messen22. Oktober 2026
-

-

Schreiben Sie eine Antwort