- Turbo
- Blog
A wycieraczka szablonu to roleta eksploatacyjna używana przez system czyszczenia od dołu drukarki SMT do usuwania pasty lutowniczej i zanieczyszczeń z szablonu. Właściwa roleta musi fizycznie pasować do urządzenia, niezawodnie się przesuwać, współpracować z sekwencją czyszczenia na sucho, próżniowo lub na mokro drukarki oraz unikać pylenia, rozrywania, niezgodności z rozpuszczalnikami lub przedwczesnego nasączenia. Sam model drukarki to za mało, ponieważ rdzeń, szerokość, długość, kierunek nawijania, otwory próżniowe i ustawienia procesu mogą się różnić. Niniejszy przewodnik daje inżynierom procesowym i kupującym kontrolowany sposób określania, przetestowania, inspekcji i zakupu rolek do wycierania szablonów bez polegania na niejasnych twierdzeniach, takich jak “uniwersalny” lub “bezpyłowy”.”
Zacznij od drukarki i istniejącej zatwierdzonej rolki
Zarejestruj producenta i model drukarki, aktualny numer katalogowy rolki, szerokość wstęgi, długość rolki, materiał rdzenia, średnicę wewnętrzną rdzenia, całkowitą średnicę zewnętrzną, kierunek nawijania, metodę mocowania oraz wszelkie interfejsy próżniowe. Zmierz zatwierdzoną rolkę i porównaj ją z instrukcją obsługi maszyny, zamiast polegać wyłącznie na cross-referencji dostawcy.
Upewnij się, że zachowany jest prześwit podczas instalacji oraz w całym zakresie przewijania rolki. Rolka, która pasuje na początku, może się zakleszczać w trakcie przesuwania, teleskopować, marszczyć, schodzić z toru lub nieprawidłowo aktywować stan końca rolki. Próba powinna obejmować ładowanie i wyjmowanie przez zwykłych operatorów.

Dopasuj materiał do kolejności czyszczenia
Czyszczenie spodniej strony szablonu może wykorzystywać wycieranie na sucho, odsysanie, zwilżanie lub kombinacje wybrane przez właściciela procesu. Taśma musi transportować zatwierdzony płyn czyszczący w przypadku jego użycia, zapewniać równomierny kontakt z szablonem oraz uwalniać się z maszyny bez rozrywania lub pozostawiania włókien.
Zapytaj o konstrukcję materiału oraz odpowiednie kontrole spójności. “Włóknina” opisuje szeroką rodzinę materiałów, a nie gwarantowany wynik procesu. Chłonność, wytrzymałość, grubość, faktura powierzchni, jakość krawędzi, naprężenie roli i czystość mogą wpływać na zachowanie podczas wycierania. Zatwierdź całą sekwencję przy użyciu rzeczywistej pasty, szablonu, drukarki i zatwierdzonego płynu.
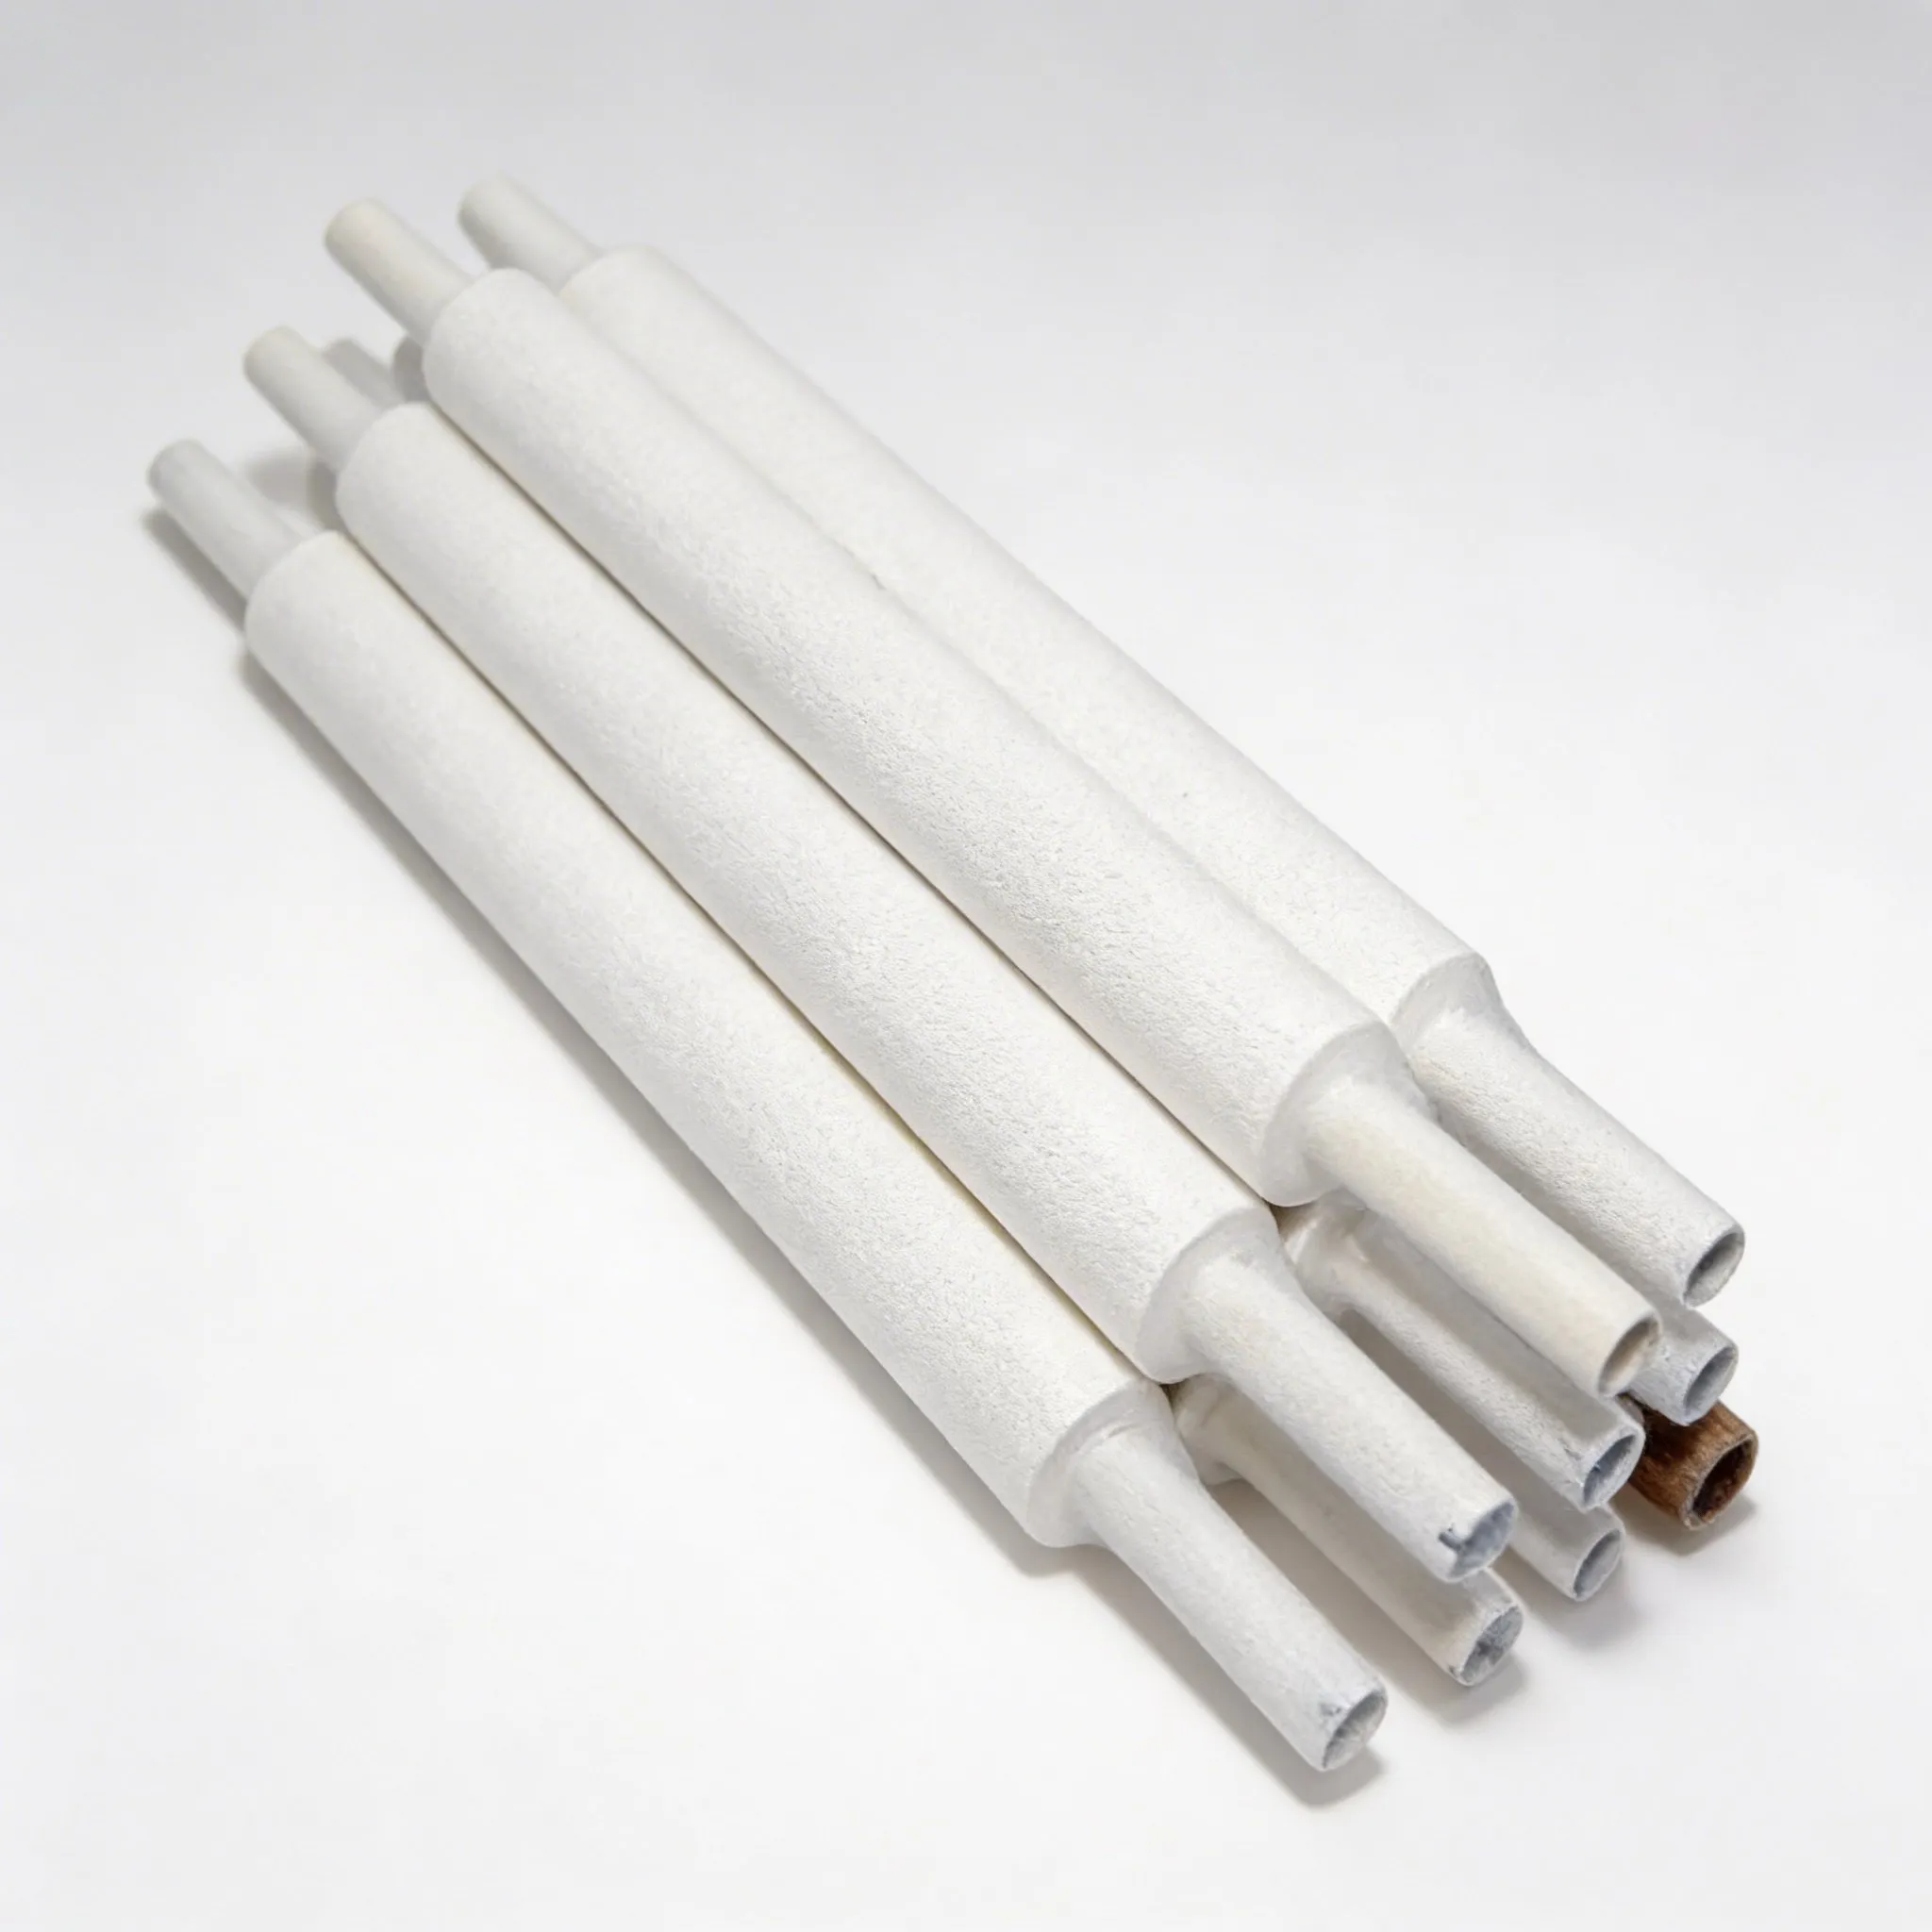
Oceń obecność kłaków, zanieczyszczeń i pozostałości w procesie
Dostawca może określić czyściwo jako bezpyłowe, ale nabywca nadal potrzebuje obserwowalnej metody odbioru. Należy skontrolować krawędzie, powierzchnię wstęgi, pył w rdzeniu, luźne włókna, łączenia, zmarszczki, zanieczyszczenia oraz opakowanie. Podczas prób należy zbadać spód szablonu, obszar drukarki, drogę próżniową oraz wydrukowane płytki pod kątem przeniesionych zanieczyszczeń.
Pozostałości mogą pochodzić z pasty, płynu czyszczącego, materiału wstęgi, opakowania lub nieprawidłowych ustawień. Zbadaj źródło przed zmianą częstotliwości przecierania lub nałożeniem większej ilości płynu. Wytyczne dotyczące czyszczenia IPC kładą nacisk na kontrolę procesu i czystość; materiał eksploatacyjny nie jest w stanie zrekompensować złej konserwacji lub nieodpowiedniej chemii czyszczącej.
Sprawdzaj wyniki wydruku zamiast polegać tylko na wyglądzie wycierania
Celem czyszczenia spodniej strony jest stabilny wydruk, a nie po prostu wizualnie czystsza rola. Zdefiniuj obserwacje z prób, takie jak stan otworu, rozmazywanie pasty, zanieczyszczenie spodniej strony, przesuw wstęgi, zachowanie próżni, alarmi, interwencja operatora oraz kontrola wydruku w dalszej kolejności technologicznej. Tam, gdzie to możliwe, należy wykorzystać ustalone w zakładzie wskaźniki procesu.
Przeprowadź odpowiednią liczbę cykli, aby zaobserwować normalne zachowanie podczas nakładania i przetaczania. Porównaj z zatwierdzoną bazą odniesienia w kontrolowanych warunkach. Unikaj obiecywania uniwersalnej redukcji defektów lub częstotliwości czyszczenia; pasta, konstrukcja otworu, środowisko, ustawienia drukarki, podparcie płytki i konserwacja – wszystko to wpływa na wynik.
Kontrola magazynowania, montaż i przezbrajanie
Przechowuj rolki w ochronnym opakowaniu do momentu użycia i przestrzegaj zatwierdzonych warunków przechowywania. Zidentyfikuj kompatybilność z drukarką, partię dostawcy, datę przyjęcia oraz status. Zapobiegaj kontaktowi powierzchni rolki i tuby z niekontrolowanymi podłogami lub stoiskami podczas instalacji.
Instrukcja przezbrojenia: Obejmuje kierunek nawijania, mocowanie, przebieg wstęgi, naciąg, ustawienie próżni, wstępny posuw oraz utylizację. Przeszkolić operatorów w zakresie zatrzymywania i kwarantanny belek z zgniecionymi rdzeniami, uszkodzonymi krawędziami, zmarszczkami, zanieczyszczeniami, nieprawidłową szerokością lub nieregularnym nawinięciem.
Tabela doboru i kwalifikacji
| Pole Zapytania Ofertowego | Co określić | Jak zweryfikować |
|---|---|---|
| Zgodność z drukarkami | Producent, model i zatwierdzony numer referencyjny | Instalacja i próba pełnego wałka |
| Geometria walca | Szerokość, długość, rdzeń oraz średnica maksymalna | Pomiar przychodzący |
| Tworzenie stron internetowych | Materiał, warstwy i wykończenie krawędzi | Deklaracja dostawcy i inspekcja |
| Tryb czyszczenia | Suchy, odkurzanie, mokry lub zatwierdzona kolejność | Próba w warunkach produkcyjnych |
| Czystość | Kryteria dotyczące włókien, zanieczyszczeń, pozostałości i opakowań | Inspekcja wizualna i procesowa |
| Śledzialność | Identyfikacja części, rewizji i partii | Etykieta i rejestr przyjęć |
Przeprowadź kontrolowaną próbę pierwszego wyrobu
Użyj udokumentowanej próbki reprezentującej proponowaną konstrukcję produkcyjną. Porównaj ją z aktualnie zatwierdzonym elementem, jeśli taki istnieje. Zarejestruj identyfikację, rewizję, partię dostawcy, warunki środowiskowe, sprzęt, operatorów oraz spostrzeżenia. Próba powinna obejmować przyjmowanie, magazynowanie, przygotowanie, normalne użytkowanie, czyszczenie (jeśli dotyczy) oraz utylizację lub zwrot. Przerwij próbę, jeśli element uszkodzi produkt, spowoduje zanieczyszczenie, będzie zakłócał pracę sprzętu lub będzie w sprzeczności z procedurą ESD lub procedurą bezpieczeństwa.
Oddziel kryteria zaliczenia od obserwacji. Wymiary, etykietowanie, dopasowanie, jakość wykonania, dowody materiałowe i zachowanie funkcjonalne mogą wymagać różnych kontroli. Rozwiąż odstępstwa przed zatwierdzeniem wielkości produkcyjnych oraz zachowaj kontrolowany rysunek, raport i próbkę zatwierdzenia. Wymagaj powiadomienia dostawcy przed zmianą źródła materiału, dodatku, kleju, konstrukcji, narzędzi, procesu lub krytycznego wymiaru.
Kontrola wejściowa i bieżąca
- Dopasuj pozycję, rewizję rysunku, ilość, numer partii dostawcy oraz etykietę opakowania do zamówienia.
- Sprawdź pod kątem zanieczyszczeń, uszkodzeń, wad wykonania, nieprawidłowych wymiarów oraz braku identyfikacji.
- Przeprowadź uzgodnione pobieranie próbek i weryfikację przy użyciu udokumentowanej metody oraz skalibrowanego sprzętu, tam gdzie wymagany jest pomiar.
- Poddać kwarantannie niewyjaśnione zmiany koloru, zapachu, struktury, lepkości, dopasowania, nawinięcia, geometrii lub wydajności.
- Prowadź ewidencję odbiorów i powiązuj reklamacje lub awarie z wadliwą partią.
- Przejrzyj specyfikację w przypadku zmiany produktu, sprzętu, trasy, metody czyszczenia lub planu kontroli.
Lista kontrolna zapytania ofertowego (RFQ) dla kupujących
Określ zastosowanie, granicę zabezpieczenia, interfejs urządzenia lub części, wymiary i tolerancje, konstrukcję materiałową, wymaganą funkcję, metodę badań i kryteria akceptacji, wymagania dotyczące czystości i jakości wykonania, pakowanie, etykietowanie, identyfikowalność, wielkość próby, oczekiwania dotyczące pierwszego artykułu, dokumentację, powiadamianie o zmianach oraz wielkość dostawy. Odnieś się do produkt w postaci ściereczek do szablonów SMT SWESD dla aktualnie wyświetlanego typu produktu i użyj Centrum produktów SWESD aby skoordynować to z powiązanym sprzętem przeładunkowym.
Poproś dostawcę o wymienienie założeń i wyłączeń. Unikaj kopiowania niezweryfikowanych twierdzeń z katalogu do kontrolowanej specyfikacji. Limity techniczne, certyfikaty i oświadczenia o zgodności powinny zostać zweryfikowane pod kątem faktycznie dostarczonego przedmiotu oraz zastosowania po stronie kupującego.
Porównaj próby w tych samych warunkach
Przydatne porównanie zmienia tylko jedną decyzję naraz. Dla każdego kandydata należy użyć tych samych reprezentatywnych części, operatorów, sprzętu, trasy, przygotowania do czyszczenia oraz okresu obserwacji. Próbki należy oznakować, aby osoby przeprowadzające przegląd nie pomyliły tożsamości dostawcy, rewizji ani kolejności testów. Tam, gdzie jest to praktyczne, należy uwzględnić obecnie zatwierdzony element jako punkt odniesienia. Należy rejestrować zarówno poprawne zachowanie, jak i pracę niezbędną do jego osiągnięcia, taką jak dodatkowa regulacja, wielokrotne czyszczenie, wolniejsza obsługa lub interwencja operatora.
Nie łącz wniosków dotyczących instalacji elektrycznych, mechanicznych, czystości oraz handlowych w jedną ogólną ocenę. Kandydat może pasować, ale nie mieć sprawdzalnych dowodów materialnych lub posiadać mocną dokumentację, ale słabo wypadać przy maszynie. Zachowaj odrębne kryteria zaliczenia dla bezpieczeństwa, kontroli ESD, ochrony produktu, kompatybilności sprzętowej, zanieczyszczeń, użyteczności, dokumentacji oraz kosztów cyklu życia. Każda poważna usterka powinna zostać rozwiązana, a nie ukryta za wysoką średnią oceną.
Porównanie handlowe powinno uwzględniać koszt zakończonego i zaakceptowanego procesu, a nie tylko cenę za sztukę. Należy uwzględnić nakład pracy na inspekcję, czas przełączania, odpady, czyszczenie, wymianę, ryzyko przestojów, logistykę zwrotów, dokumentację oraz wpływ niespójnych partii. Czynniki te nie uzasadniają wymyślania deklaracji dotyczącej żywotności; pomagają kupującemu zaprojektować próbę, która mierzy warunki rzeczywiście generujące koszty.
Powiązane zasoby planowania SWESD
- porównanie materiałów do wycierania ESD i do pomieszczeń czystych
- weryfikacja materiałów SMT zgodnych z ESD
- tworzenie listy materiałów eksploatacyjnych SMT zgodnych z ESD
Film edukacyjny: Proces drukowania pasty lutowniczej IPC SMT i typowe wady
Ten film szkoleniowy pokazuje kontekst drukowania pasty lutowniczej, w którym musi odbywać się czyszczenie spodniej strony szablonu. Instrukcja pisemna pozostaje kompletna bez tego filmu.
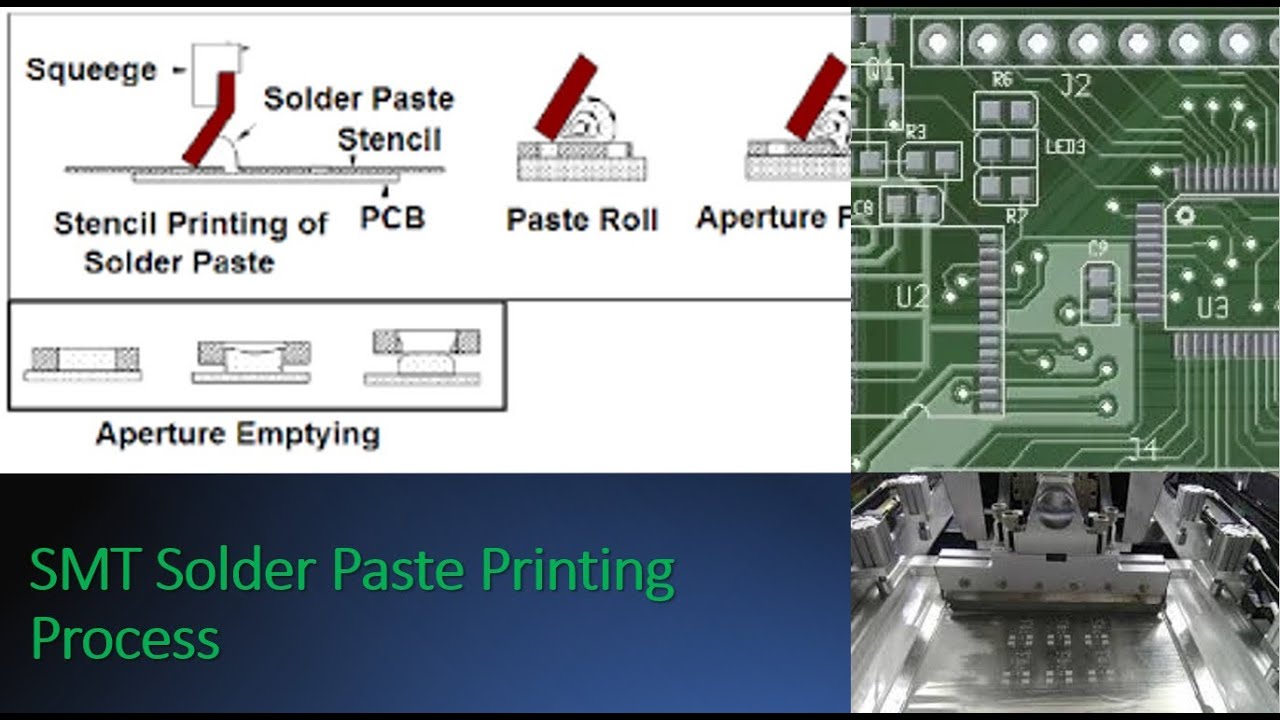
Otwórz ten film z Lean Six Sigma Training na YouTube.
Często zadawane pytania
Czy rolki czyszczące do szablonów są uniwersalne?
Nie. Dopasowanie drukarki, rdzeń, szerokość, nawój, interfejs próżniowy, budowa wstęgi oraz ustawienia procesu muszą być zgodne z zatwierdzonym wnioskiem.
Czy bezpyłowy oznacza zero cząstek?
Traktuj “niepozostawiający kłaczków” jako oświadczenie dostawcy, które nadal wymaga metody odbioru i weryfikacji w warunkach produkcyjnych.
Jak należy zakwalifikować nową rolkę?
Sprawdź geometrię i montaż, uruchom zatwierdzoną procedurę czyszczenia, obserwuj prowadzenie taśmy i zachowanie próżni oraz porównaj wyniki szablonu i nadruku z kontrolowaną bazą odniesienia.
Czy kupujący może dokonać wyboru wyłącznie na podstawie chłonności?
Nie. Ważne są również: wytrzymałość, grubość, tekstura, czystość, kompatybilność z rozpuszczalnikami, jakość krawędzi, nawój oraz zachowanie maszyny.



Napisz odpowiedź