- Turbo
- Blog
A pengelap stensil ialah gulungan habis guna yang digunakan oleh sistem pembersihan bahagian bawah pencetak SMT untuk mengeluarkan pes pateri dan pencemaran daripada stensil. Gulungan yang betul mesti muat secara fizikal pada mesin, maju dengan boleh dipercayai, berfungsi dengan urutan pembersihan kering, vakum, atau basah pencetak, serta mengelakkan gentian longgar, koyak, ketidakserasian pelarut, atau tepu pramatang. Model pencetak sahaja tidak mencukupi kerana teras, lebar, panjang, arah gulungan, bukaan vakum, dan tetapan proses boleh berbeza. Panduan ini memberi jurutera proses dan pembeli cara yang terkawal untuk menentukan, mencuba, memeriksa, and membeli gulungan pengelap stensil tanpa bergantung pada dakwaan samar seperti “universal” atau “bebas gentian.”
Mulakan dengan pencetak dan gulungan sedia ada yang diluluskan
Catat pengeluar dan model pencetak, nombor bahagian gulungan semasa, lebar web, panjang gulungan, bahan teras, diameter dalam teras, diameter luar keseluruhan, arah gulungan, kaedah lampiran, dan sebarang antara muka vakum. Ukur gulungan yang diluluskan dan bandingkannya dengan manual mesin daripada hanya bergantung pada rujukan silang pembekal.
Sahkan kelegaan semasa pemasangan dan sepanjang gulungan penuh. Gulungan yang pada mulanya muat mungkin tersangkut semasa ia bergerak, berteleskop, berkedut, gagal mengikut landasan, atau mencetuskan keadaan habis gulungan secara tidak betul. Sertakan proses Pemuatan dan penyingkiran oleh pengendali biasa dalam percubaan tersebut.

Padankan bahan dengan urutan pembersihan
Pembersihan bawah stensil mungkin menggunakan pengelapan kering, vakum, pembasahan, atau gabungan yang dipilih oleh pemilik proses. Web mesti mengangkut cecair pembersih yang diluluskan di mana ia digunakan, menyentuh stensil secara konsisten, dan keluar dari mesin tanpa terkoyak atau meninggalkan gentian.
Tanya mengenai pembinaan bahan dan kawalan konsistensi yang berkaitan. “Bukan tenunan” menggambarkan keluarga yang luas, bukan hasil proses yang dijamin. Daya serap, kekuatan, ketebalan, tekstur permukaan, kualiti tepi, ketegangan gulungan, dan kebersihan boleh mempengaruhi tingkah laku pengelapan. Sahkan urutan lengkap dengan pes sebenar, stensil, pencetak, dan cecair yang diluluskan.
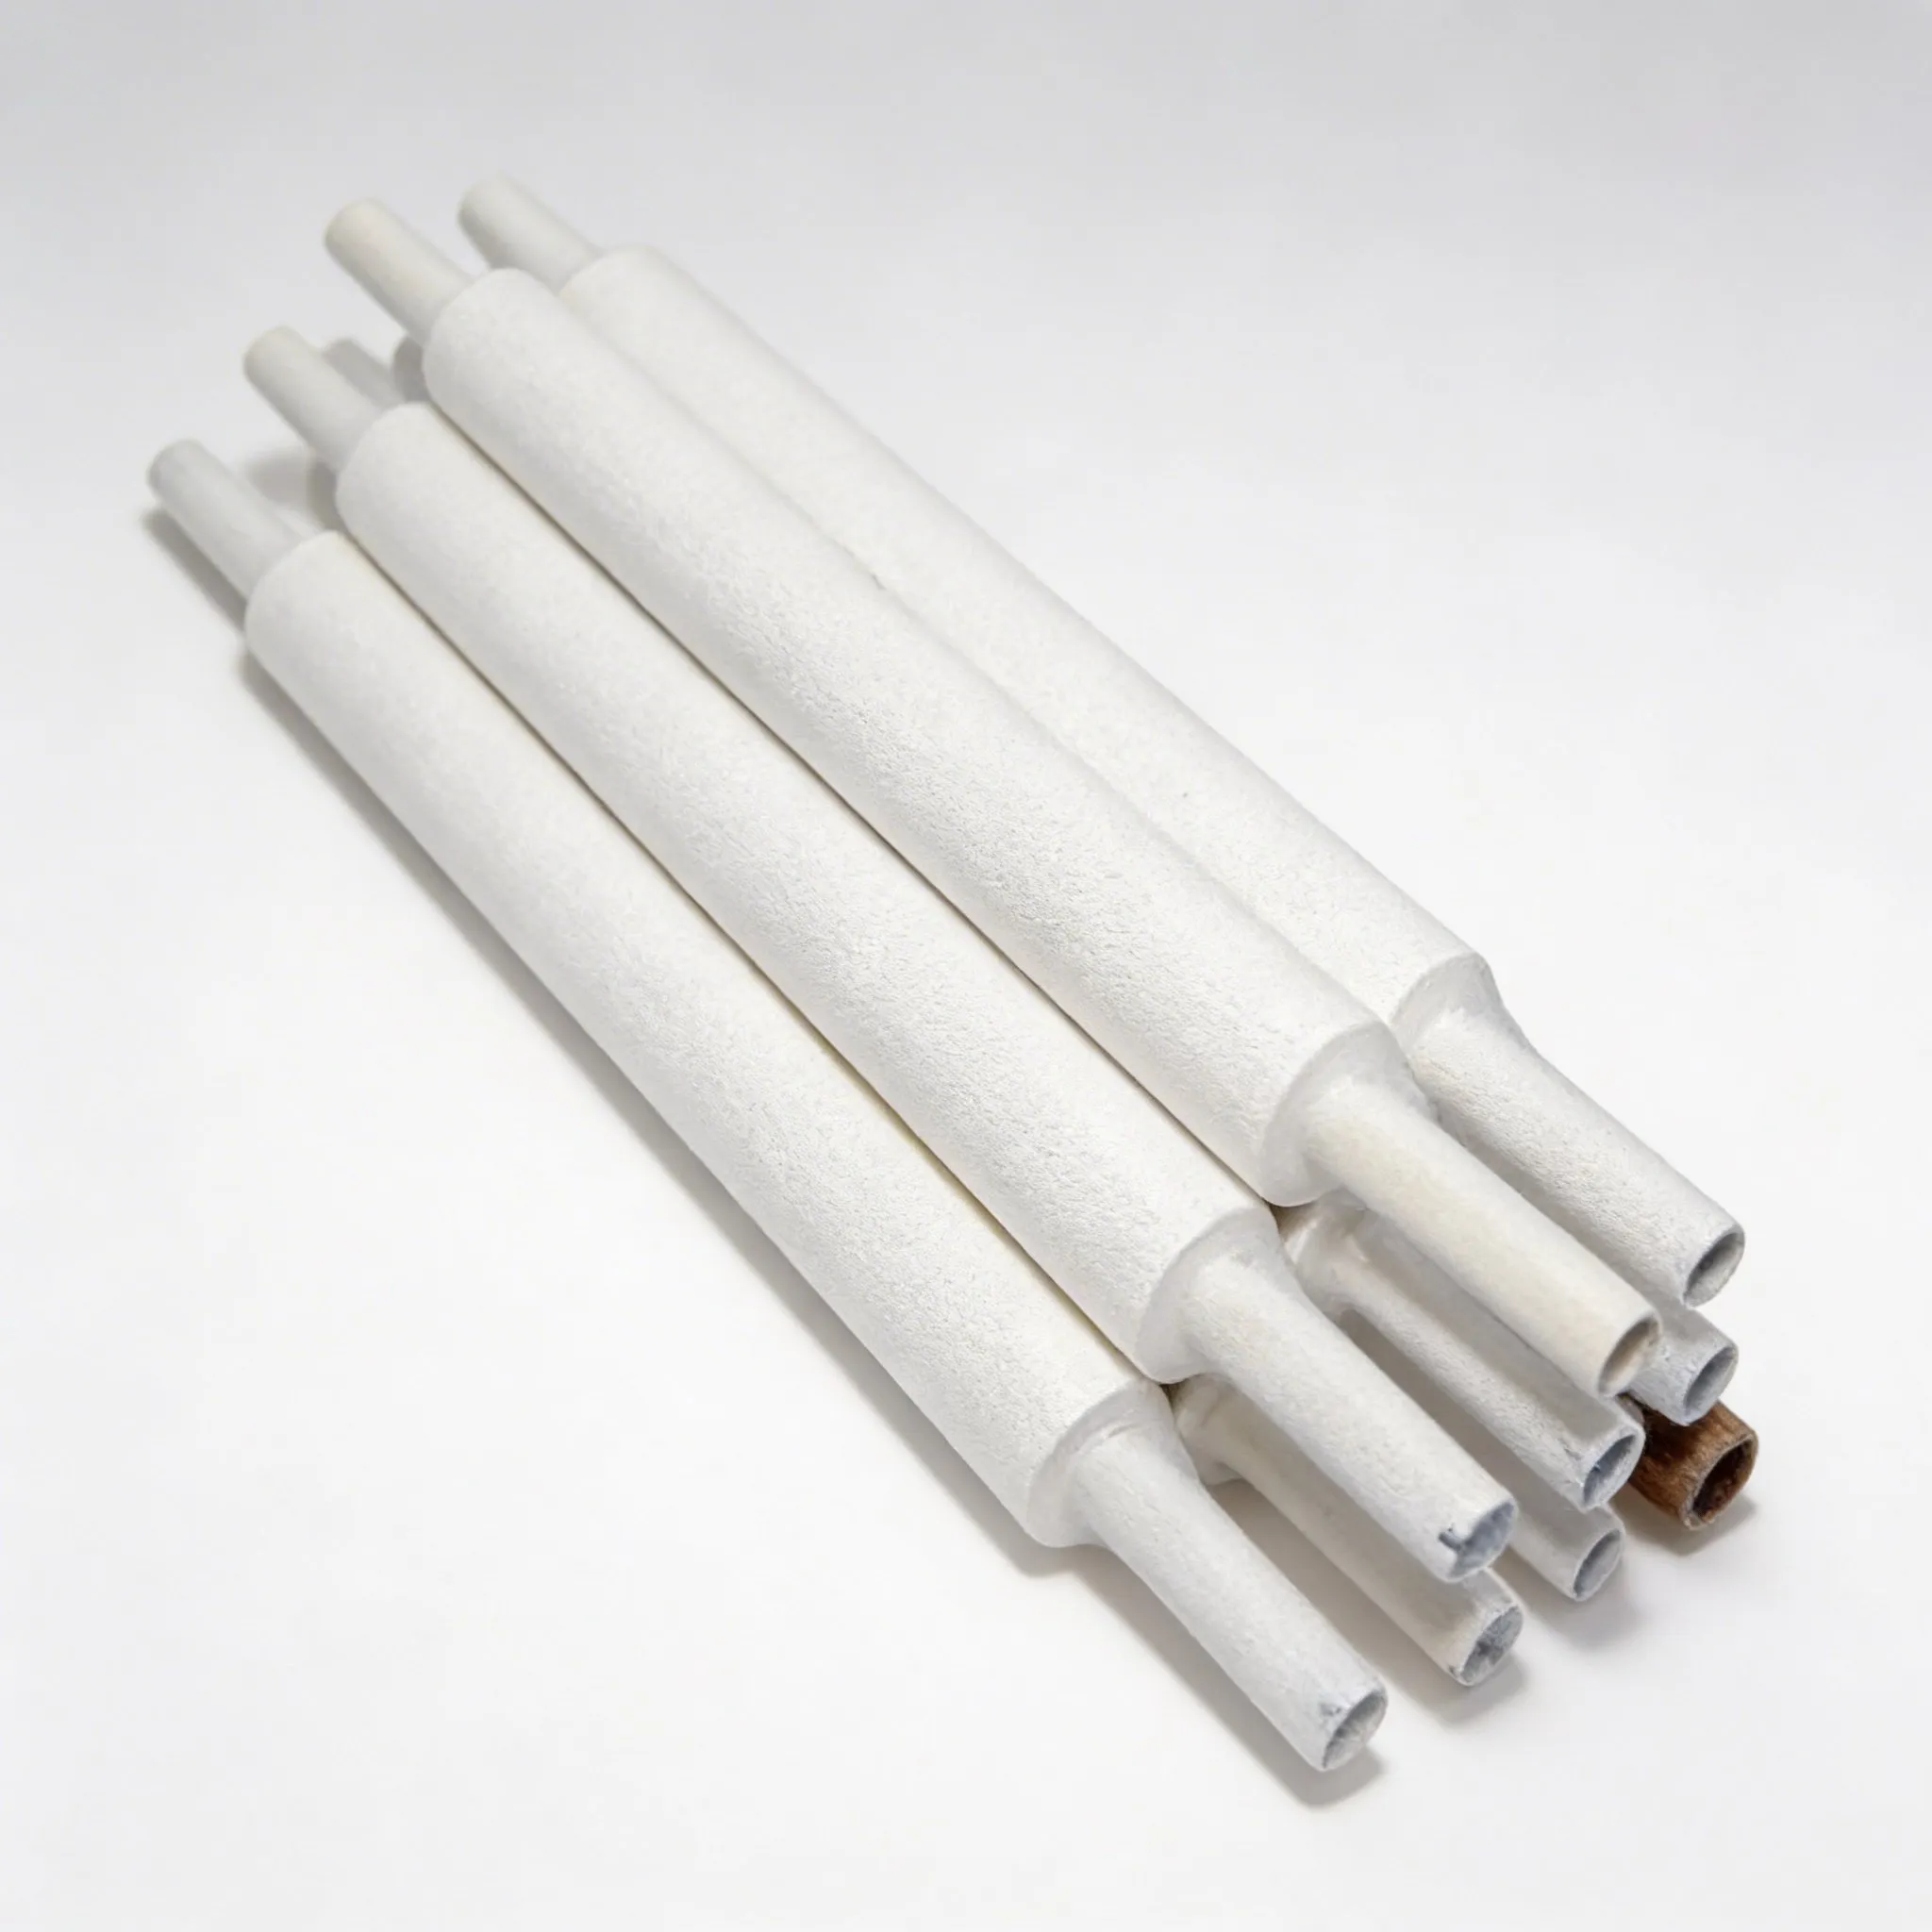
Nilai gentian, serpihan dan sisa dalam proses
Seorang pembekal mungkin menyifatkan pengelap sebagai bebas lin, tetapi pembeli tetap memerlukan kaedah penerimaan yang boleh diperhatikan. Periksa bahagian tepi, permukaan web, habuk teras, gentian longgar, sambungan, kedutan, pencemaran, dan pembungkusan. Semasa percubaan, periksa bahagian bawah stensil, kawasan pencetak, laluan vakum, and papan bercetak untuk sisa yang dipindahkan.
Sisa boleh ter daripada pes, cecair pembersih, bahan web, pembungkusan, atau tetapan yang salah. Siasat sumber sebelum menukar kekerapan lap atau mengenakan lebih banyak cecair. Panduan pembersihan IPC menekankan kawalan proses dan kebersihan; bahan habis pakai tidak dapat menampung penyelenggaraan yang lemah atau kimia pembersihan yang tidak sesuai.
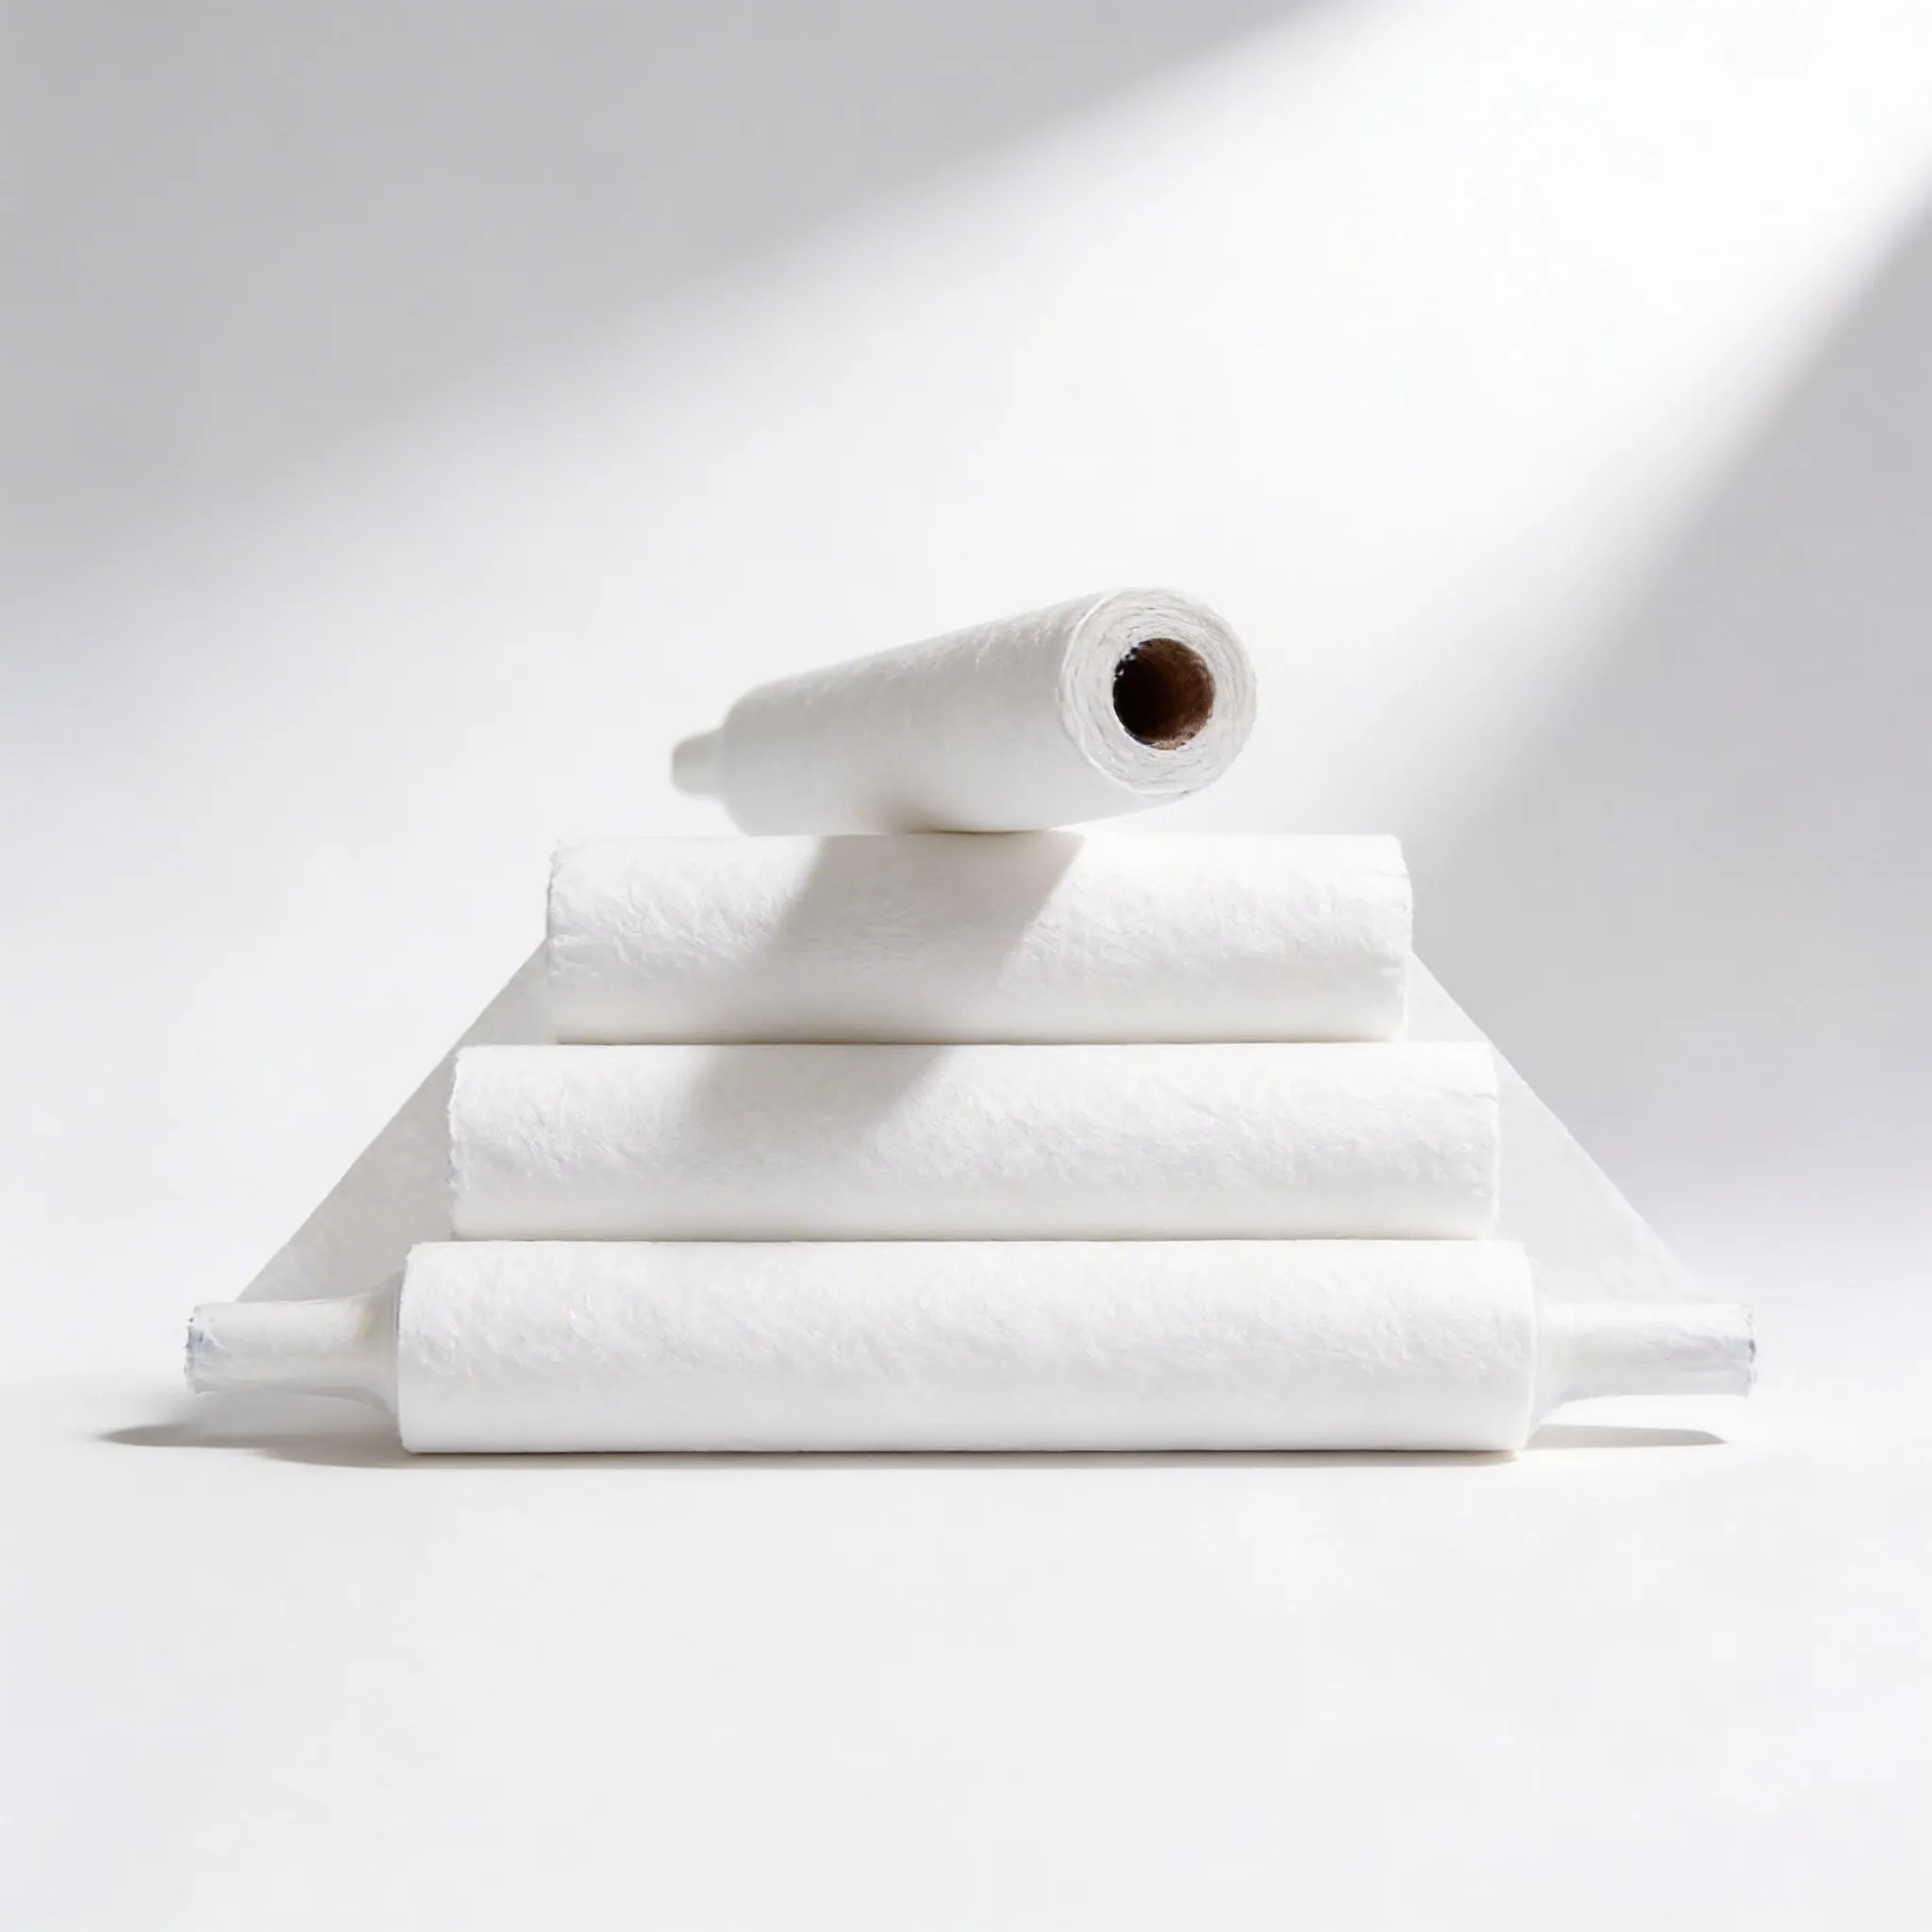
Sahkan keputusan cetakan berbanding hanya rupa lap
Tujuan pembersihan bahagian bawah adalah untuk percetakan yang stabil, bukan sekadar gulungan yang kelihatan lebih bersih. Tentukan pemerhatian percubaan seperti keadaan bukaan, comotan pes, pencemaran bahagian bawah, gerakan web, kelakuan vakum, penggera, intervensi pengendali, and pemeriksaan cetakan hiliran. Gunakan metrik proses yang ditetapkan tapak jika ada.
Jalankan kitaran yang mencukupi untuk memerhatikan kelakuan pemuatan dan penggolekan biasa. Bandingkan dengan garis dasar yang diluluskan di bawah tetapan terkawal. Elakkan daripada menjanjikan pengurangan universal dalam kecacatan atau kekerapan pembersihan; pes, reka bentuk bukaan, persekitaran, tetapan pencetak, sokongan papan, dan penyelenggaraan semuanya mempengaruhi keputusan tersebut.
Kawal penyimpanan, pemasangan dan pertukaran
Simpan gulungan dalam pembungkusan pelindungnya sehingga digunakan dan patuhi syarat penyimpanan yang diluluskan. Kenal pasti keserasian pencetak, lot pembekal, tarikh penerimaan, dan status. Elakkan permukaan gulungan dan teras daripada bersentuhan dengan lantai atau bangku yang tidak terkawal semasa pemasangan.
Arahan Penukaran: Pastikan arah lilitan, cara ikatan, laluan web, ketegangan, tetapan vakum, pendahuluan awal, dan pelupusan disemak. Latih operator untuk berhenti dan kuarantin gulungan yang mempunyai teras remuk, tepi rosak, kedutan, pencemaran, lebar tidak betul, atau lilitan tidak konsisten.
Jadual pemilihan dan kelayakan
| Medan RFQ | Apa yang perlu dinyatakan | Bagaimana untuk mengesahkan |
|---|---|---|
| Keserasian pencetak | Pengeluar, model dan rujukan diluluskan | Pemasangan and percubaan gulungan penuh |
| Geometri gelek | Lebar, panjang, teras dan diameter maksimum | Pengukuran masuk |
| Pembinaan web | Bahan, lapisan dan keadaan tepi | Pengisytiharan dan pemeriksaan pembekal |
| Mod pembersihan | Kering, vakum, basah atau urutan yang diluluskan | Percubaan setara pengeluaran |
| Kebersihan | Kriteria gentian, serpihan, sisa dan pembungkusan | Pemeriksaan visual dan proses |
| Kebolehkesanan | Pengenalan bahagian, semakan dan lot | Rekod label dan penerimaan |
Jalankan percubaan artikel pertama yang terkawal
Gunakan sampel didokumenkan yang mewakili pembinaan pengeluaran yang dicatatkan. Bandingkannya dengan item diluluskan semasa jika ada. Rekodkan pengenalan, semakan, lot pembekal, keadaan persekitaran, peralatan, pengendali, dan pemerhatian. Percubaan harus merangkumi penerimaan, penyimpanan, penyediaan, penggunaan biasa, pembersihan jika berkenaan, dan pelupusan atau pemulangan. Hentikan percubaan jika item tersebut merosakkan produk, menyebabkan pencemaran, mengganggu peralatan, atau bercanggah dengan ESD atau prosedur keselamatan.
Asingkan kriteria lulus daripada pemerhatian. Dimensi, pelabelan, kesesuaian, mutu kerja, bukti bahan, dan kelakuan fungsian mungkin memerlukan pemeriksaan yang berbeza. Selesaikan penyimpangan sebelum kelulusan kuantiti pengeluaran, dan simpan lukisan terkawal, laporan, dan sampel kelulusan. Wajibkan pemberitahuan pembekal sebelum sebarang perubahan pada sumber bahan, bahan tambah, pelekat, pembinaan, perkakasan, proses, atau dimensi kritikal.
Pemeriksaan ketibaan dan kawalan berterusan
- Padankan item, semakan lukisan, kuantiti, lot pembekal, and label pembungkusan dengan pesanan.
- Periksa pencemaran, kerosakan, mutu kerja yang buruk, dimensi yang tidak betul, and pengenalan yang hilang.
- Lakukan persampelan dan pengesahan yang bersetuju dengan kaedah yang didokumenkan dan peralatan yang dikalibrasi di mana pengukuran diperlukan.
- Kuarantin perubahan yang tidak dapat dijelaskan pada warna, bau, tekstur, kemelekatan, kesesuaian, gulungan, geometri, atau prestasi.
- Simpan rekod penerimaan dan pautkan aduan atau kegagalan kepada lot yang terjejas.
- Semak semula spesifikasi apabila produk, peralatan, laluan, kaedah pembersihan, atau pelan kawalan berubah.
Senarai semak RFQ untuk pembeli
Nyatakan aplikasi, sempadan perlindungan, antara muka peralatan atau bahagian, dimensi dan toleransi, binaan bahan, fungsi yang diperlukan, kaedah ujian dan kriteria penerimaan, keperluan kebersihan dan mutu kerja, pembungkusan, pelabelan, kebolehkesanan, kuantiti sampel, jangkaan artikel pertama, dokumentasi, pemberitahuan perubahan, dan kuantiti penghantaran. Rujuk kepada Produk pengelap stensil SMT SWESD untuk jenis produk yang sedang dipaparkan, dan gunakan Pusat produk SWESD untuk menyelaraskannya dengan peralatan pengendalian yang berkaitan.
Minta pembekal menyenaraikan andaian dan pengecualian. Elakkan daripada menyalin dakwaan katalog yang belum disahkan ke dalam spesifikasi terkawal. Had teknikal, pensijilan, and penyataan pematuhan harus disemak berbanding item sebenar yang dibekalkan dan aplikasi pembeli.
Bandingkan sampel di bawah syarat yang sama
Perbandingan yang berguna mengubah satu keputusan pada satu masa. Gunakan bahagian, pengendali, peralatan, laluan, persediaan pembersihan, dan tempoh pemerhatian yang sama untuk setiap calon. Labelkan sampel supaya penilai tidak mengelirukan identiti pembekal, semakan, atau urusan ujian. Jika praktikal, sertakan item yang diluluskan sekarang sebagai garis dasar. Rekodkan kedua-dua kelakuan berjaya dan kerja yang diperlukan untuk mencapainya, seperti pelarasan tambahan, pembersihan berulang, pengendalian yang lebih perlahan, atau campur tangan pengendali.
Jangan gabungkan kesimpulan elektrik, mekanikal, kebersihan, dan komersial ke dalam satu skor yang samar. Calon mungkin sesuai tetapi kekurangan bukti ketara yang boleh dikesan, atau mempunyai dokumentasi yang kukuh tetapi prestasi yang lemah dalam mesin. Kekalkan kriteria lulus yang berasingan untuk keselamatan, kawalan ESD, perlindungan produk, keserasian peralatan, pencemaran, kebolehtagunaan, dokumentasi, dan kos kitaran hayat. Sebarang kegagalan ketara harus diselesaikan dan bukannya disembunyikan oleh skor purata yang tinggi.
Perbandingan komersial harus menggunakan kos proses yang siap dan diterima, bukan hanya harga sepasang. Masukkan usaha pemeriksaan, masa penukaran, sisa, pembersihan, penggantian, risiko masa henti, logistik pemulangan, dokumentasi, dan kesan lot yang tidak konsisten. Faktor-faktor ini tidak mewajarkan penciptaan tuntutan jangka hayat perkhidmatan; faktor-faktor ini membantu pembeli merangka percubaan yang mengukur syarat-syarat yang sebenarnya mewujudkan kos.
Sumber perancangan SWESD yang berkaitan
- membandingkan bahan pengelapan ESD dan bilik bersih
- mengesahkan bekalan SMT yang mematuhi ESD
- membina senarai bekalan SMT yang mematuhi ESD
Video Pendidikan: Proses Percetakan Pes SMT IPC dan Kecacatan Lazim
Video latihan proses ini menunjukkan konteks percetakan pes pateri yang memerlukan pembersihan stensil bahagian bawah. Panduan bertulis kekal lengkap tanpa video tersebut.
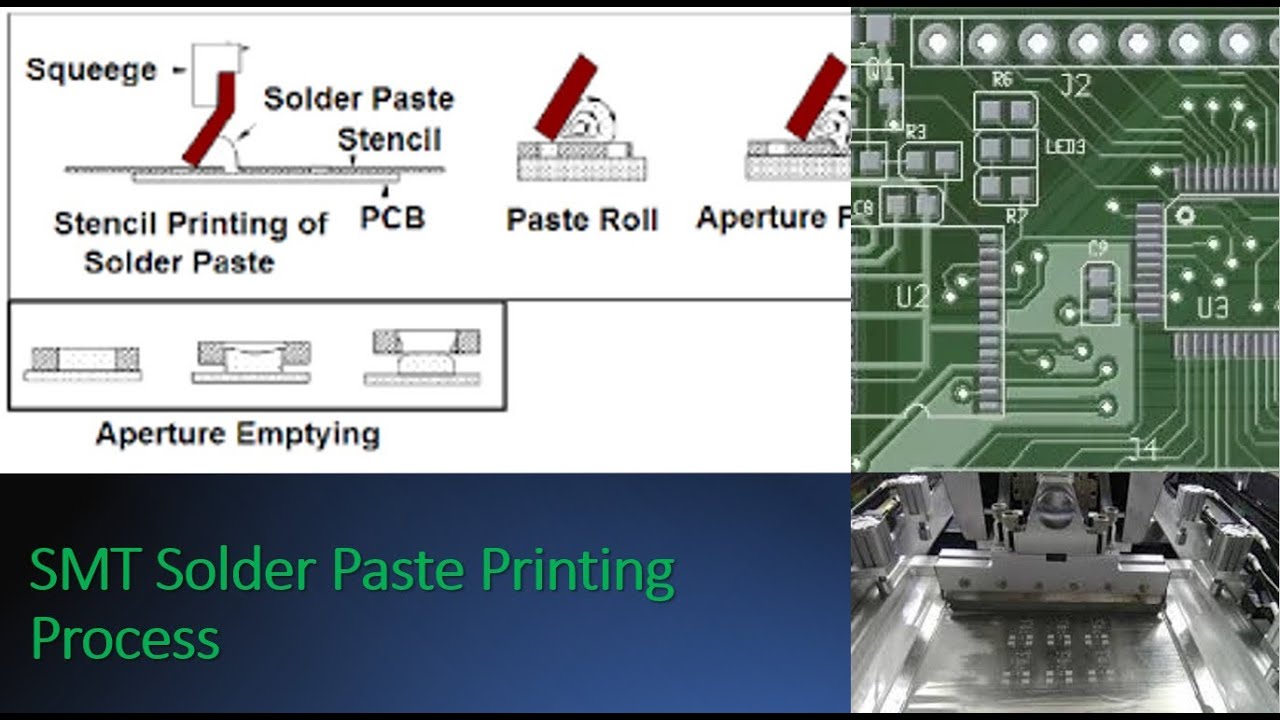
Buka video ini daripada Latihan Lean Six Sigma di YouTube.
Soalan Lazim
Adakah gulungan pengelap stensil bersifat universal?
Tidak. Kesesuaian pencetak, teras, lebar, lilitan, antara muka vakum, binaan web, dan tetapan proses mesti sepadan dengan aplikasi yang diluluskan.
Adakah bebas lint bermaksud sifar zarah?
Anggap “bebas lin” sebagai tuntutan pembekal yang masih memerlukan kaedah penerimaan dan pengesahan setara pengeluaran.
Bagaimanakah gulungan baharu harus melayakkan diri?
Periksa geometri dan pemasangan, jalankan urutan pembersihan yang diluluskan, amati penjejakan web dan kelakuan vakum, serta bandingkan keputusan stensil dan cetakan dengan garis dasar terkawal.
Bolehkah pembeli membuat pilihan berdasarkan daya serap sahaja?
Tidak. Kekuatan, ketebalan, tekstur, kebersihan, keserasian pelarut, kualiti tepi, penggulungan, and tingkah laku mesin juga penting.



Tinggalkan Balasan