- เทอร์โบ
- บล็อก
A ยางเช็ดสเตนซิล คือม้วนวัสดุสิ้นเปลืองที่ใช้โดยระบบทำความสะอาดด้านล่างของเครื่องพิมพ์ SMT เพื่อขจัดประสานบัดกรีและสิ่งสกปรกออกจากสเตนซิล ม้วนที่ถูกต้องจะต้องมีขนาดพอดีกับเครื่องจักร สามารถเลื่อนได้อย่างน่าเชื่อถือ ทำงานร่วมกับขั้นตอนการทำความสะอาดแบบแห้ง สูญญากาศ หรือแบบเปียกของเครื่องพิมพ์ และหลีกเลี่ยงขุย การฉีกขาด ความเข้ากันไม่ได้กับตัวทำละลาย หรือการอิ่มตัวก่อนกำหนด รุ่นของเครื่องพิมพ์เพียงอย่างเดียวไม่เพียงพอเนื่องจากแกน ความยาว ความกว้าง ทิศทางการม้วน ช่องสูญญากาศ และการตั้งค่ากระบวนการอาจแตกต่างกัน คู่มือนี้ช่วยให้วิศวกรกระบวนการและผู้ 3 ซื้อมีวิธีที่ควบคุมได้ในการระบุ ทดลอง ตรวจสอบ และซื้อม้วนเช็ดสเตนซิลโดยไม่ต้องอาศัยคำกล่าวอ้างที่คลุมเครือ เช่น “อาร์กิวเมนต์สากล” หรือ “ไร้ขุย”
เริ่มต้นด้วยเครื่องพิมพ์และม้วนกระดาษที่ได้รับการอนุมัติที่มีอยู่
บันทึกผู้ผลิตและรุ่นของเครื่องพิมพ์ หมายเลขชิ้นส่วนม้วนกระดาษปัจจุบัน ความกว้างของเว็บ ความยาวม้วน วัสดุแกน เส้นผ่านศูนย์กลางภายในแกน เส้นผ่านศูนย์กลางภายนอกรวม ทิศทางการม้วน วิธีการยึด และอินเทอร์เฟซสุญญากาศใดๆ วัดม้วนที่ได้รับการอนุมัติและเปรียบเทียบกับคู่มือเครื่องจักร แทนที่จะพึ่งพาการอ้างอิงไขว้จากซัพพลายเออร์เท่านั้น.
ยืนยันระยะห่างระหว่างการติดตั้งและตลอดการหมุนจนสุด ม้วนวัสดุที่ตอนแรกใส่ได้พอดีอาจเกิดติดขัดขณะเคลื่อนไปข้างหน้า เหลื่อมซ้อนกัน ยับ ไม่ยอมวิ่งตามแนว หรือส่งสัญญาณแจ้งเตือนหมดม้วนก่อนเวลาอันควร ให้รวมขั้นตอนการใส่และการถอดโดยผู้ปฏิบัติงานทั่วไปไว้ในการทดลองด้วย.

จับคู่ประเภทวัสดุกับลำดับขั้นตอนการทำความสะอาด
การทำความสะอาดใต้สเตนซิลอาจใช้วิธีการเช็ดแห้ง การดูดฝุ่น การทำให้เปียก หรือใช้วิธีการผสมผสานกันซึ่งเลือกโดยผู้รับผิดชอบกระบวนการ แผ่นผ้าหรือกระดาษเช็ดต้องลำเลียงน้ำยาทำความสะอาดที่ได้รับอนุมัติในกรณีที่ใช้งาน สัมผัสกับสเตนซิลอย่างสม่ำเสมอ และหลุดออกจากเครื่องจักรได้โดยไม่ฉีกขาดหรือทิ้งเส้นใยไว้.
สอบถามเกี่ยวกับโครงสร้างของวัสดุและการควบคุมความสม่ำเสมอที่เกี่ยวข้อง “นอนวูฟเวน” (ผ้าไม่ถักทอ) อธิบายถึงตระกูลผลิตภัณฑ์ที่กว้างขวาง ไม่ใช่ผลลัพธ์ของกระบวนการที่รับประกันได้ การดูดซับ ความแข็งแรง ความหนา พื้นผิวสัมผัส คุณภาพของขอบ ความตึงของม้วน และความสะอาด สามารถมีอิทธิพลต่อพฤติกรรมการเช็ดได้ โปรดตรวจสอบความถูกต้องของลำดับกระบวนการทั้งหมดด้วยเนื้อครีมประสาน สเตนซิล เครื่องพิมพ์ และของเหลวที่ได้รับการอนุมัติจริง.
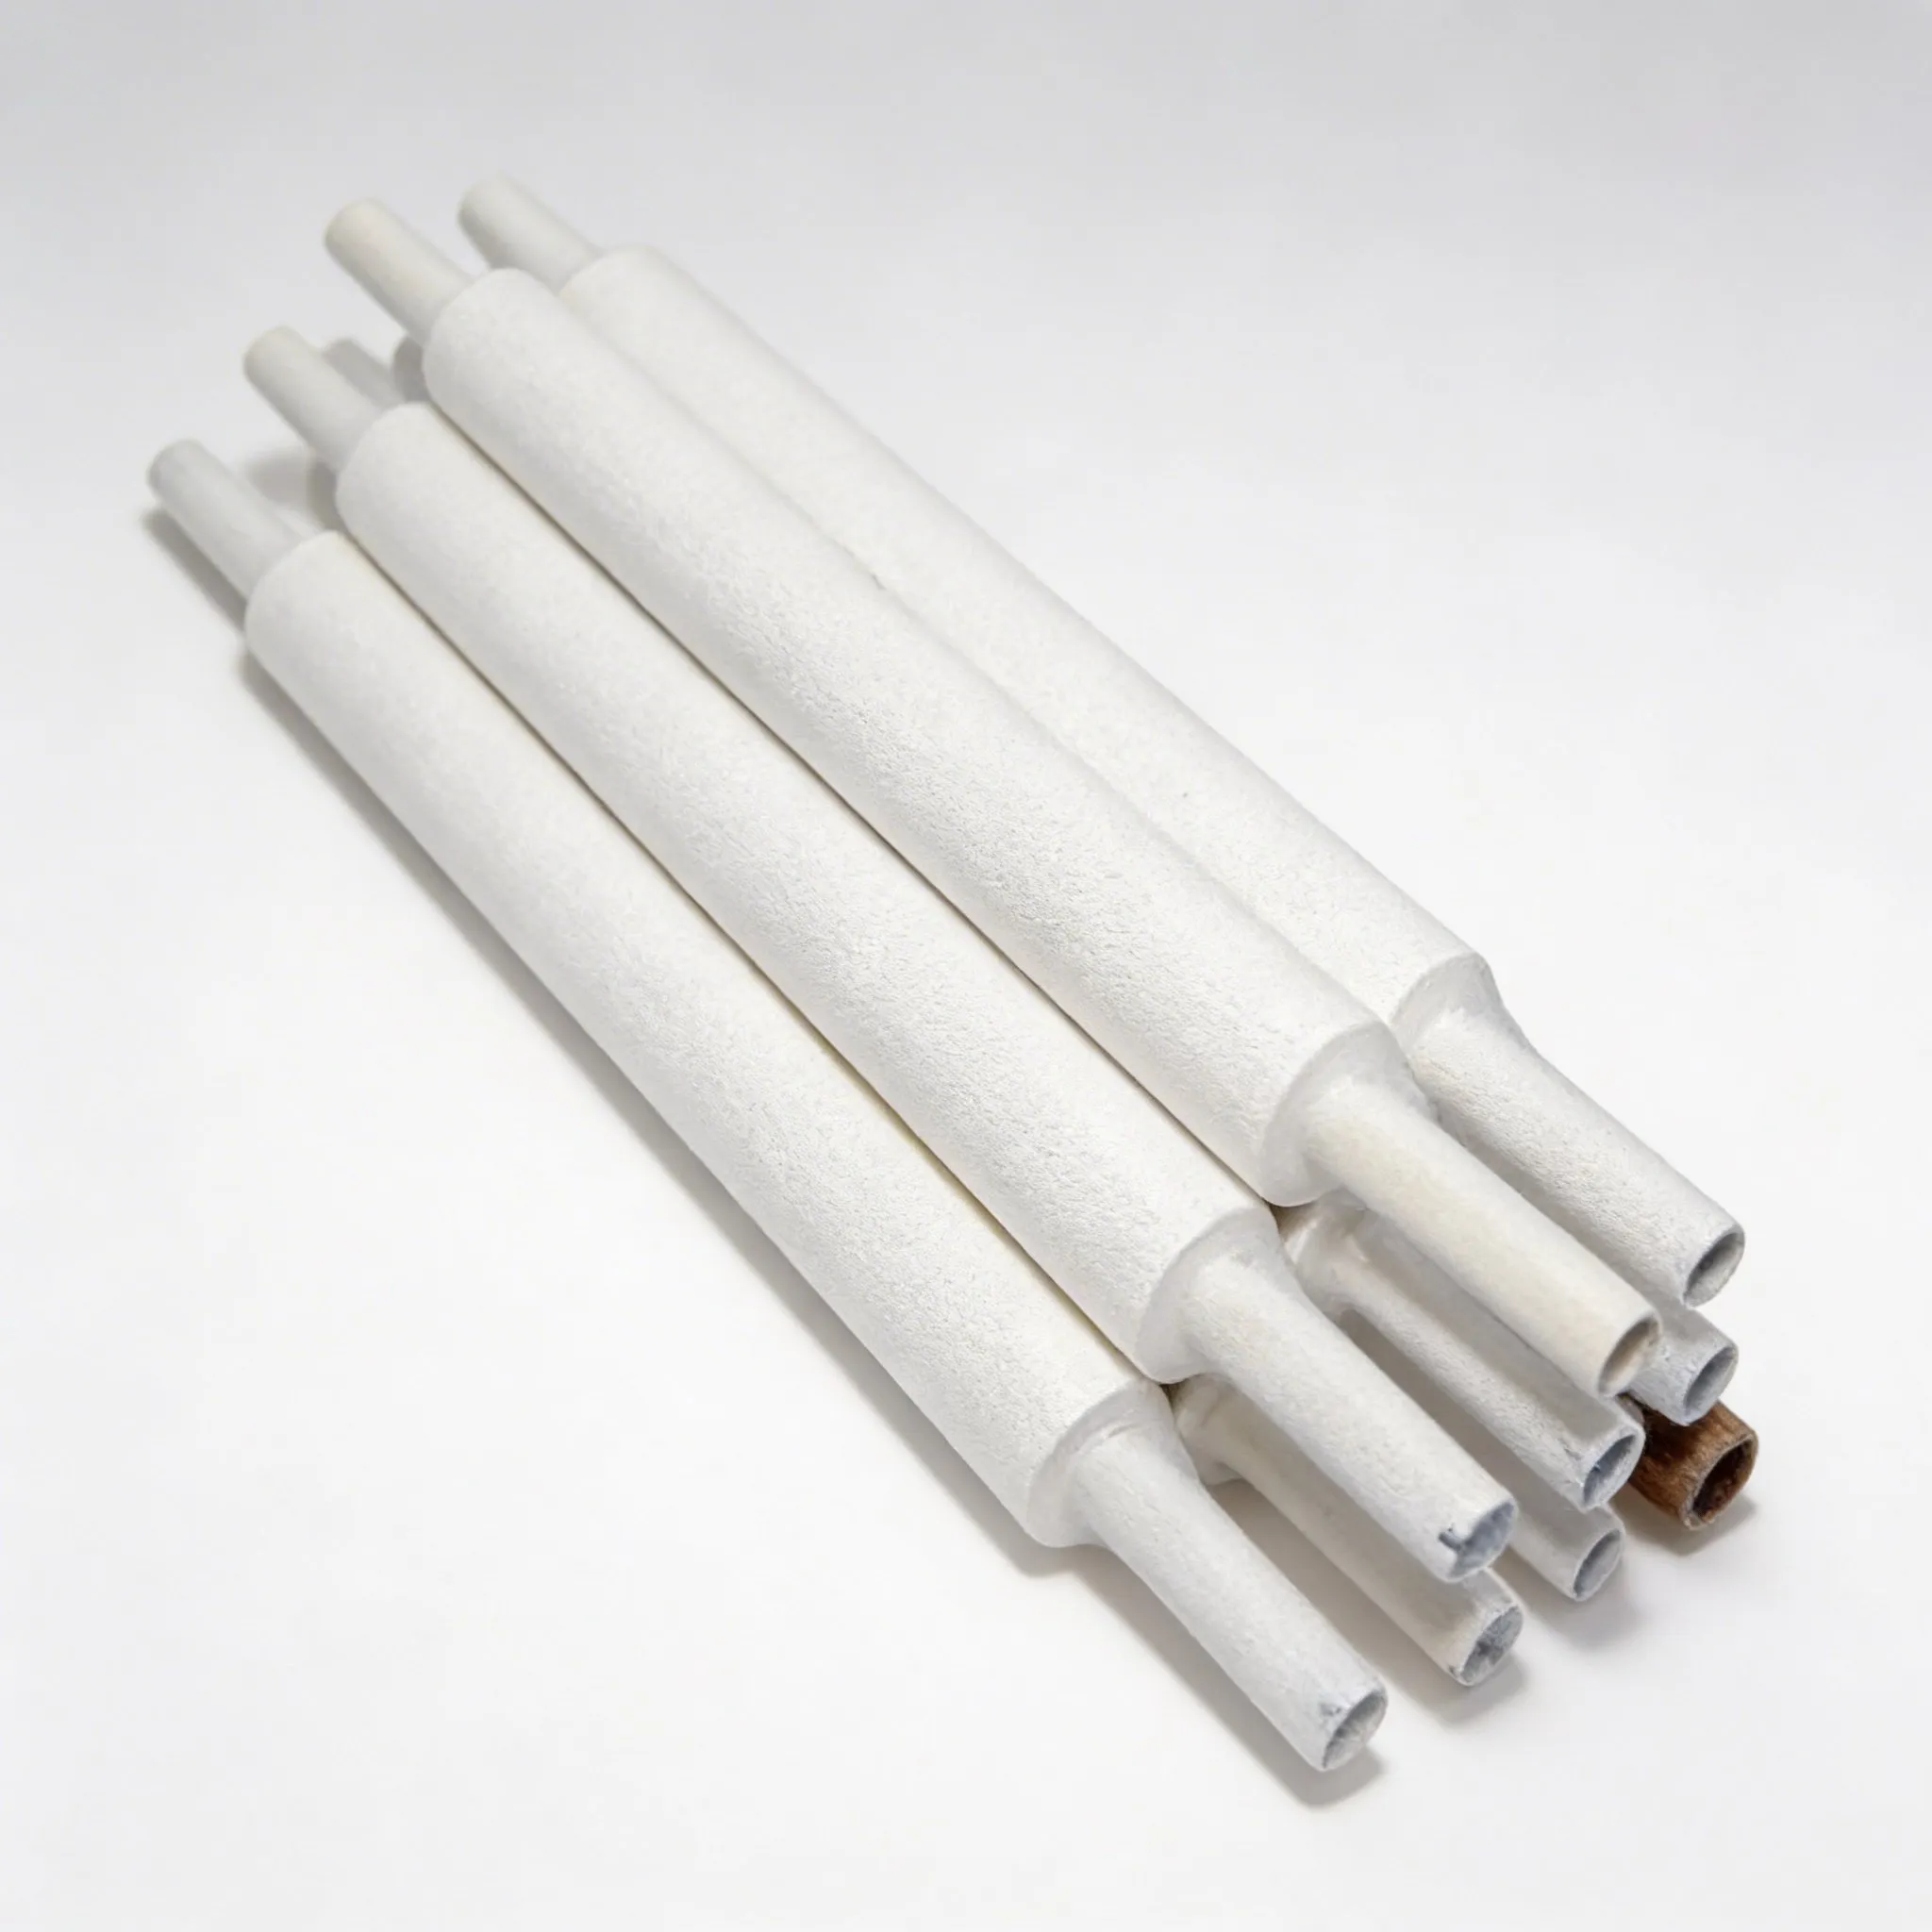
ประเมินเศษผ้า ขยะ และคราบตกค้างในกระบวนการ
ผู้จำหน่ายอาจระบุว่าผ้าเช็ดทำความสะอาดไม่มีขุย แต่ผู้ซื้อยังคงต้องมีวิธีการยอมรับที่สังเกตได้ ตรวจสอบขอบ พื้นผิวเว็บ ฝุ่นแกน เส้นใยหลวม รอยต่อ รอยย่น การปนเปื้อน และบรรจุภัณฑ์ ในระหว่างการทดลอง ให้ตรวจสอบด้านล่างของสเตนซิล พื้นที่เครื่องพิมพ์ เส้นทางสุญญากาศ และแผงวงจรพิมพ์ว่ามีเศษซากที่ถ่ายโอนมาหรือไม่.
คราบตกค้างอาจมาจากเนื้อครีมประสาน น้ำยาทำความสะอาด วัสดุสายพาน บรรจุภัณฑ์ หรือการตั้งค่าที่ไม่ถูกต้อง ให้ตรวจสอบหาสาเหตุก่อนที่จะเปลี่ยนความถี่ในการเช็ดหรือใช้น้ำยาเพิ่ม คำแนะนำในการทำความสะอาดของ IPC เน้นย้ำเรื่องการควบคุมกระบวนการและความสะอาด วัสดุสิ้นเปลืองไม่สามารถชดเชยการบำรุงรักษาที่ไม่ดีหรือเคมีภัณฑ์ทำความสะอาดที่ไม่เหมาะสมได้.
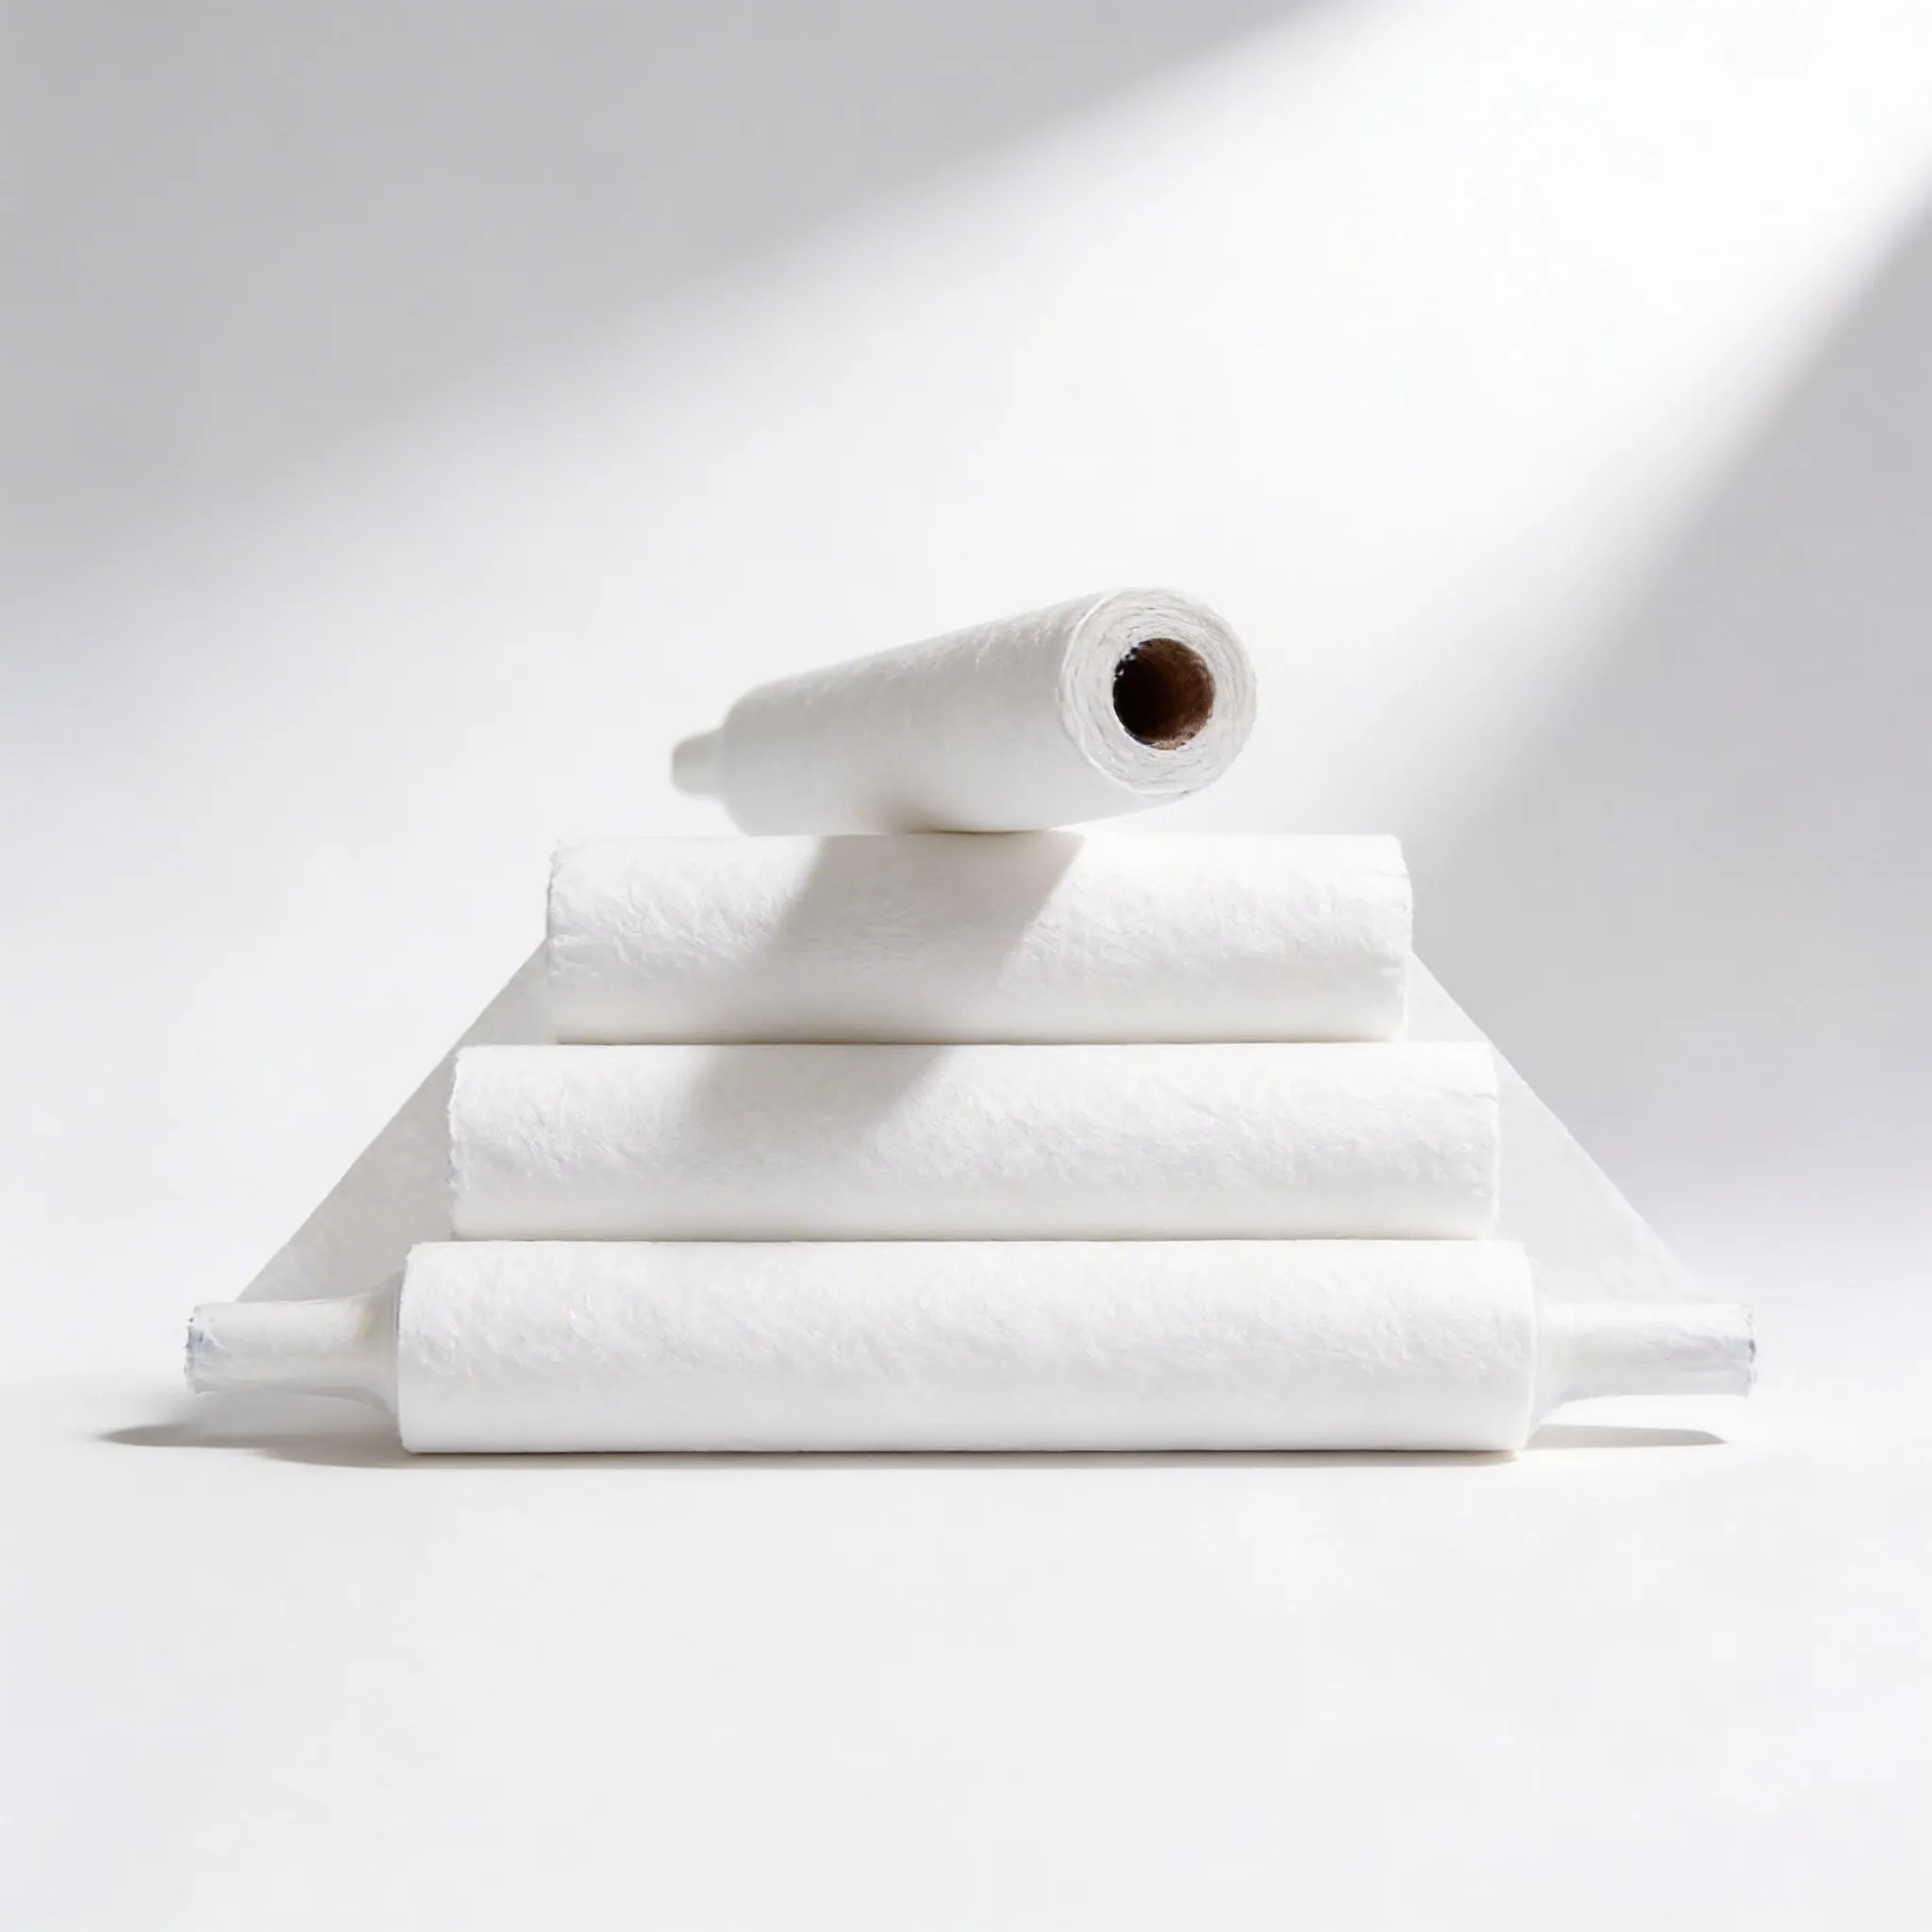
ตรวจสอบผลลัพธ์การพิมพ์แทนที่จะดูแค่ลักษณะของหัวพิมพ์ที่เช็ดแล้ว
วัตถุประสงค์ของการทำความสะอาดด้านล่างคือเพื่อให้การพิมพ์มีความเสถียร ไม่ใช่เพียงเพื่อให้ม้วนงานสะอาดขึ้นในเชิงภาพเท่านั้น ให้กำหนดข้อสังเกตจากการทดลอง เช่น สภาพของรูรับองศา การเลอะของเนื้อครีม การปนเปื้อนที่ด้านล่าง การเดินเว็บ พฤติกรรมของสุญญากาศ สัญญาณเตือน การแทรกแซงของผู้ปฏิบัติงาน และการตรวจสอบงานพิมพ์ปลายทาง ให้ใช้เมตริกกระบวนการที่กำหนดไว้ของหน้างานหากมีให้บริการ.
ดำเนินการรอบการทำงานให้เพียงพอเพื่อสังเกตพฤติกรรมการจ่ายเนื้อประสานและการม้วนตัวตามปกติ เปรียบเทียบกับค่าพื้นฐานที่ได้รับการอนุมัติภายใต้สภาพแวดล้อมที่ควบคุม หลีกเลี่ยงการรับประกันว่าจะสามารถลดจำนวนข้อบกพร่องหรือความถี่ในการทำความสะอาดได้ทั้งหมด เนื่องจากเนื้อประสาน การออกแบบช่องเปิด สภาพแวดล้อม การตั้งค่าเครื่องพิมพ์ การรองรับแผ่นวงจร และการบำรุงรักษา ล้วนส่งผลต่อผลลัพธ์ทั้งสิ้น.
ควบคุมการจัดเก็บ การติดตั้ง และการเปลี่ยนผ่าน
เก็บม้วนวัสดุไว้ในบรรจุภัณฑ์ป้องกันจนกว่าจะใช้งาน และปฏิบัติตามเงื่อนไขการจัดเก็บที่ได้รับการอนุมัติ ระบุความเข้ากันได้กับเครื่องพิมพ์ Lot ของผู้จำหน่าย วันที่รับเข้า และสถานะ ป้องกันไม่ให้พื้นผิวและแกนของม้วนสัมผัสกับพื้นหรือโต๊ะทำงานที่ไม่ได้รับการควบคุมระหว่างการติดตั้ง.
คำแนะนำในการเปลี่ยนม้วน: 1. ทิศทางการกรอ (Winding direction): ตรวจสอบทิศทางการกรอให้ถูกต้องตามข้อกำหนดของผลิตภัณฑ์ 2. การติดตั้ง (Attachment): ติดตั้งแกนและวัสดุเข้ากับเครื่องจักรให้แน่นหนาและตรงแนว 3. แนวทางเดินของเว็บ (Web path): ร้อยวัสดุผ่านลูกกลิ้งตามแนวทางเดินที่กำหนดอย่างถูกต้อง 4. ความตึง (Tension): ปรับค่าความตึงของเว็บให้เหมาะสมเพื่อป้องกันความเสียหาย 5. ระบบสุญญากาศ (Vacuum setup): เปิดและตรวจสอบการทำงานของระบบสุญญากาศให้พร้อมใช้งาน 6. การเดินเครื่องเบื้องต้น (Initial advance): เดินเครื่องด้วยความเร็วต่ำเพื่อตรวจสอบความเรียบร้อยก่อนเดินเครื่องเต็มระบบ 7. การกำจัดของเสีย (Disposal): จัดการและกำจัดวัสดุเหลือทิ้งตามขั้นตอนด้านความปลอดภัยและสิ่งแวดล้อม การฝึกอบรมพนักงานควบคุมเครื่องจักร: ให้หยุดเครื่องและทำการกักกัน (Quarantine) ม้วนวัสดุที่มีความผิดปกติทันที หากพบปัญหาดังต่อไปนี้: แกนยุบ, ขอบเสียหาย, ยับย่น, มีสิ่งปนเปื้อน, ความกว้างไม่ถูกต้อง, หรือการกรอที่ไม่สม่ำเสมอ.
ตารางการคัดเลือกและคุณสมบัติ
| ช่องขอใบเสนอราคา | สิ่งที่ต้องระบุ | วิธีการยืนยัน |
|---|---|---|
| ความเข้ากันได้ของเครื่องพิมพ์ | ผู้ผลิต รุ่น และเอกสารอ้างอิงที่ได้รับการอนุมัติ | การติดตั้งและการทดสอบการเดินเครื่องเต็มรูปแบบ |
| เรขาคณิตของลูกกลิ้ง | ความกว้าง ความยาว แกนกลาง และเส้นผ่านศูนย์กลางสูงสุด | การวัดขาเข้า |
| การสร้างเว็บไซต์ | วัสดุ ชั้น และสภาพขอบ | คำประกาศและการตรวจสอบของผู้จัดหาวัตถุดิบ |
| โหมดทำความสะอาด | ดูดฝุ่นแห้ง, ดูดฝุ่น, เปียก หรือลำดับที่ได้รับอนุมัติ | การทดลองเสมือนจริงในกระบวนการผลิตจริง |
| ความสะอาด | เกณฑ์สำหรับเส้นใย เศษสิ่งปนเปื้อน กากตกค้าง และบรรจุภัณฑ์ | การตรวจสอบด้วยสายตาและกระบวนการผลิต |
| การตรวจสอบย้อนกลับ | การระบุชิ้นส่วน การแก้ไข และล็อต | ป้ายฉลากและบันทึกการรับสินค้า |
ดำเนินการทดลองชิ้นงานตัวอย่างแรกแบบควบคุม
ใช้ตัวอย่างที่มีเอกสารประกอบซึ่งแสดงถึงการสร้างภาคการผลิตที่เสนอ เปรียบเทียบกับรายการที่ได้รับการอนุมัติในปัจจุบันที่มีอยู่ บันทึกการระบุ, การแก้ไข,ล็อตของซัพพลายเออร์, สภาพแวดล้อม, อุปกรณ์, ผู้ปฏิบัติงาน และข้อสังเกต การทดลองควรครอบคลุมถึงการรับเข้า, การจัดเก็บ, การเตรียม, การใช้งานปกติ, การทำความสะอาดในกรณีที่ทำได้ และการกำจัดหรือการส่งคืน ให้หยุดการทดลองหากรายการดังกล่าวทำให้ผลิตภัณฑ์เสียหาย, ทำให้เกิดการปาลเปื้อน, รบกวนอุปกรณ์, หรือขัดแย้งกับขั้นตอนด้าน ESD หรือความปลอดภัย.
แยกเกณฑ์การผ่านออกจากข้อสังเกต มิติ, การติดฉลาก, ความพอดี, ฝีมือการผลิต, หลักฐานด้านวัสดุ และพฤติกรรมการทำงานอาจต้องมีการตรวจสอบที่แตกต่างกัน แก้ไขความเบี่ยงเบนก่อนอนุมัติปริมาณการผลิต และจัดเก็บแบบสั่งงานที่มีการควบคุม, รายงาน และตัวอย่างที่อนุมัติไว้ ต้องให้ซัพพลายเออร์แจ้งให้ทราบล่วงหน้าก่อนเปลี่ยนแปลงแหล่งที่มาของวัสดุ, สารเติมแต่ง, กาว, โครงสร้าง, เครื่องมือ, กระบวนการ หรือมิติที่สำคัญ.
การตรวจสอบขาเข้าและการควบคุมอย่างต่อเนื่อง
- จับคู่รายการ, ฉบับแก้ไขของแบบวาด, จำนวน, ล็อตของซัพพลายเออร์ และป้ายบรรจุภัณฑ์เข้ากับคำสั่งซื้อ.
- ตรวจสอบการปนเปื้อน ความเสียหาย ฝีมือแรงงานที่ไม่ได้มาตรฐาน ขนาดที่ไม่ถูกต้อง และการระบุตัวตนที่ขาดหายไป.
- ทำการสุ่มตัวอย่างและการทวนสอบตามที่ตกลงกันไว้ ด้วยวิธีที่จัดทำเป็นเอกสารและใช้อุปกรณ์ที่ได้รับการสอบเทียบแล้วในกรณีที่จำเป็นต้องมีการวัด.
- กักกันความผิดปกติที่อธิบายไม่ได้ในด้านสี กลิ่น เนื้อสัมผัส ความเหนียว การประกอบ การกรอ รูปทรงเรขาคณิต หรือประสิทธิภาพ.
- เก็บบันทึกการรับเข้าและเชื่อมโยงข้อร้องเรียนหรือความล้มเหลวเข้ากับล็อตที่ได้รับผลกระทบ.
- ทบทวนข้อกำหนดเมื่อผลิตภัณฑ์ อุปกรณ์ เส้นทาง วิธีการทำความสะอาด หรือแผนการควบคุมเปลี่ยนแปลงไป.
รายการตรวจสอบ RFQ สำหรับผู้ซื้อ
ระบุการใช้งาน ขอบเขตการป้องกัน ส่วนต่อประสานของอุปกรณ์หรือชิ้นส่วน ขนาดและค่าความเผื่อ วัสดุก่อสร้าง ฟังก์ชันที่ต้องการ วิธีการทดสอบและเกณฑ์การยอมรับ ข้อกำหนดด้านความสะอาดและฝีมือการผลิต บรรจุภัณฑ์ การติดฉลาก การสอบย้อนกลับ ปริมาณตัวอย่าง ความคาดหวังสำหรับชิ้นงานตัวแรก เอกสาร การแจ้งเตือนการเปลี่ยนแปลง และปริมาณการจัดส่ง อ้างอิงถึง ผลิตภัณฑ์ผ้าเช็ดลายสแตนซิล SWESD SMT สำหรับประเภทสินค้าที่แสดงอยู่ปัจจุบัน และใช้ ศูนย์ผลิตภัณฑ์ SWESD เพื่อประสานงานกับอุปกรณ์การจัดการที่เกี่ยวข้อง.
ขอให้ซัพพลายเออร์ระบุข้อสมมติฐานและข้อยกเว้น หลีกเลี่ยงการคัดลอกคำกล่าวอ้างในแคตตาล็อกที่ยังไม่ได้ตรวจสอบลงในข้อกำหนดที่มีการควบคุม ขีดจำกัดทางเทคนิค ใบรับรอง และคำแถลงการปฏิบัติตามข้อกำหนด ควรได้รับการตรวจสอบเทียบกับสินค้าที่จัดส่งจริงและการใช้งานของผู้ซื้อ.
เปรียบเทียบตัวอย่างภายใต้เงื่อนไขเดียวกัน
การเปรียบเทียบที่มีประโยชน์จะเปลี่ยนการตัดสินใจทีละหนึ่งรายการ ใช้ชิ้นส่วนตัวแทน ผู้ปฏิบัติงาน อุปกรณ์ เส้นทาง การเตรียมความพร้อมในการทำความสะอาด และระยะเวลาในการสังเกตชุดเดียวกันสำหรับผู้สมัครแต่ละราย ติดป้ายกำกับตัวอย่างเพื่อให้ผู้ตรวจสอบไม่สับสนเกี่ยวกับตัวตนของผู้จัดจำหน่าย ฉบับแก้ไข หรือลำดับการทดสอบ หากทำได้ ให้รวมรายการที่ได้รับการอนุมัติในปัจจุบันไว้เป็นเกณฑ์มาตรฐาน บันทึกทั้งพฤติกรรมการทำงานที่ประสบความสำเร็จและงานที่ต้องทำเพื่อให้บรรลุผลสำเร็จ เช่น การปรับแต่งเพิ่มเติม การทำความสะอาดซ้ำ การจัดการที่ช้าลง หรือการแทรกแซงของผู้ปฏิบัติงาน.
ห้ามรวมข้อสรุปด้านไฟฟ้า เครื่องจักร ความสะอาด และเชิงพาณิชย์เข้าเป็นคะแนนกว้างๆ เพียงคะแนนเดียว ผู้สมัครอาจเหมาะสมดีแต่ขาดหลักฐานที่เป็นวัสดุซึ่งตรวจสอบย้อนกลับได้ หรือมีเอกสารประกอบที่แข็งแกร่งแต่ปฏิบัติงานกับเครื่องจักรได้ไม่ดี ให้แยกเกณฑ์การผ่านสำหรับความปลอดภัย การควบคุม ESD การปกป้องผลิตภัณฑ์ ความเข้ากันได้ของอุปกรณ์ การปนเปื้อน การใช้งาน เอกสาร และต้นทุนตลอดอายุการใช้งานออกจากกัน ความล้มเหลวที่สำคัญใดๆ ควรได้รับการแก้ไขแทนที่จะซ่อนไว้ด้วยคะแนนเฉลี่ยที่สูง.
การเปรียบเทียบเชิงพาณิชย์ควรใช้ต้นทุนของกระบวนการที่เสร็จสมบูรณ์และเป็นที่ยอมรับ ไม่ใช่แค่ราคาต่อชิ้นเท่านั้น ให้รวมถึงความพยายามในการตรวจสอบ เวลาในการเปลี่ยนรุ่น ของเสีย การทำความสะอาด การเปลี่ยนทดแทน ความเสี่ยงจากเวลาหยุดทำงาน Logistics ขา ำกลับ เอกสาร และผลกระทบจากล็อตที่ไม่สม่ำเสมอ ปัจจัยเหล่านี้ไม่ได้เป็นข้ออج้างในการสร้างข้อกล่าวอ้างเรื่องอายุการใช้งานขึ้นมา แต่ช่วยให้ผู้ซื้อออกแบบการทดลองที่วัดเงื่อนไขที่ก่อให้เกิดต้นทุนจริงๆ ได้.
ทรัพยากรการวางแผน SWESD ที่เกี่ยวข้อง
- การเปรียบเทียบวัสดุผ้าเช็ดทำความสะอาดสำหรับงานป้องกันไฟฟ้าสถิต (ESD) และห้องปลอดเชื้อ (cleanroom)
- การตรวจสอบวัสดุ SMT ที่เป็นไปตามมาตรฐาน ESD
- การจัดทำรายการอุปกรณ์ SMT ที่เป็นไปตามมาตรฐาน ESD
วิดีโอเพื่อการศึกษา: กระบวนการพิมพ์ SMT พาสต้าของ IPC และข้อบกพร่องที่พบบ่อย
วิดีโอฝึกอบรมกระบวนการนี้แสดงบริบทการพิมพ์ครีมบัดกรีซึ่งการทำความสะอาดแผ่นสเตนซิลด้านล่างจะต้องดำเนินการ คู่มือที่เป็นลายลักษณ์อักษรยังคงมีความสมบูรณ์โดยไม่ต้องอาศัยวิดีโอ.
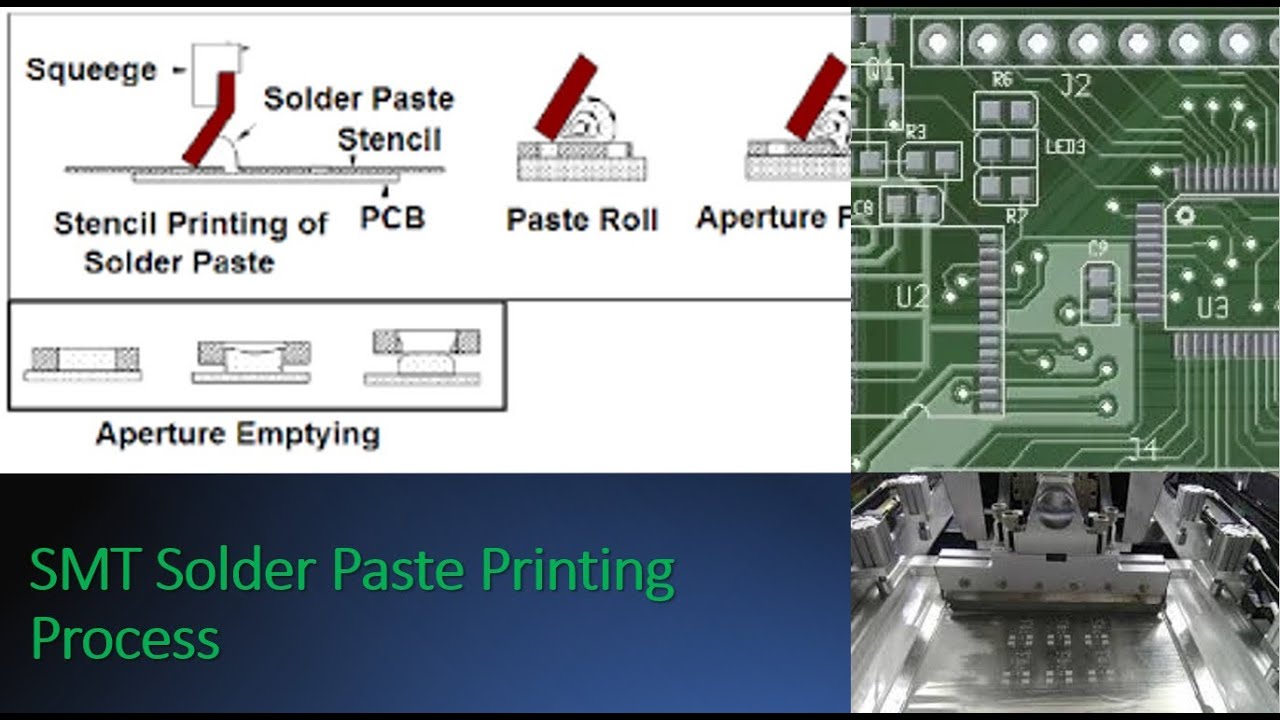
เปิดวิดีโอนี้จาก Lean Six Sigma Training บน YouTube.
คำถามที่มักถูกถาม
โรลผ้าทำความสะอาดสเตนซิล (stencil wiper rolls) เป็นแบบสากลหรือใช้แทนกันได้ทั้งหมดหรือไม่
ไม่ใช่ เครื่องพิมพ์ ฟิต แกน ความยาว การกรวด อินเทอร์เฟซสุญญากาศ โครงสร้างเว็บ และการตั้งค่ากระบวนการต้องตรงกับการใช้งานที่ได้รับการอนุมัติ.
คำว่าปราศจากขุย (lint-free) หมายถึงศูนย์อนุภาคหรือไม่?
ให้ถือว่า “ไร้ขุย” เป็นคำกล่าวอ้างของผู้จัดจำหน่ายที่ยังคงต้องมีวิธีการยอมรับและกระบวนการตรวจสอบที่เทียบเท่ากับการผลิตจริง.
ม้วนฟิล์มหรือม้วนวัสดุใหม่ควรได้รับการตรวจสอบและอนุมัติ (qualified) อย่างไร
ตรวจสอบรูปทรงเรขาคณิตและการติดตั้ง ดำเนินการตามลำดับการทำความสะอาดที่ได้รับอนุมัติ สังเกตการวิ่งของเว็บและพฤติกรรมของสุญญากาศ และเปรียบเทียบผลลัพธ์ของสเตนซิลและการพิมพ์กับเกณฑ์มาตรฐานที่ควบคุมไว้.
ผู้ซื้อสามารถเลือกจากความสามารถในการซึมซับเพียงอย่างเดียวได้หรือไม่
ไม่ใช่ ความแข็งแรง ความหนา พื้นผิว ความสะอาด ความเข้ากันได้กับตัวทำละลาย คุณภาพขอบ การม้วน และพฤติกรรมของเครื่องจักรก็มีความสำคัญเช่นกัน.



แสดงความคิดเห็น