- Turbo
- Blog
A penghapus stensil adalah gulungan habis pakai yang digunakan oleh sistem pembersihan bagian bawah printer SMT untuk menghilangkan pasta solder dan kontaminasi dari stensil. Gulungan yang benar harus pas secara fisik dengan mesin, bergerak maju dengan andal, bekerja dengan urutan pembersihan kering, vakum, atau basah pada printer, serta terhindar dari serat halus, robekan, ketidakcocokan pelarut, atau kejenuhan prematur. Model printer saja tidak cukup karena inti, lebar, panjang, arah gulungan, bukaan vakum, dan pengaturan proses dapat berbeda. Panduan ini memberi para insinyur proses dan pembeli cara yang terkontrol untuk menentukan, menguji coba, memeriksa, and membeli gulungan pembersih stensil tanpa mengandalkan klaim yang samar seperti universal atau bebas serabut.“
Mulai dari printer dan gulungan yang sudah disetujui
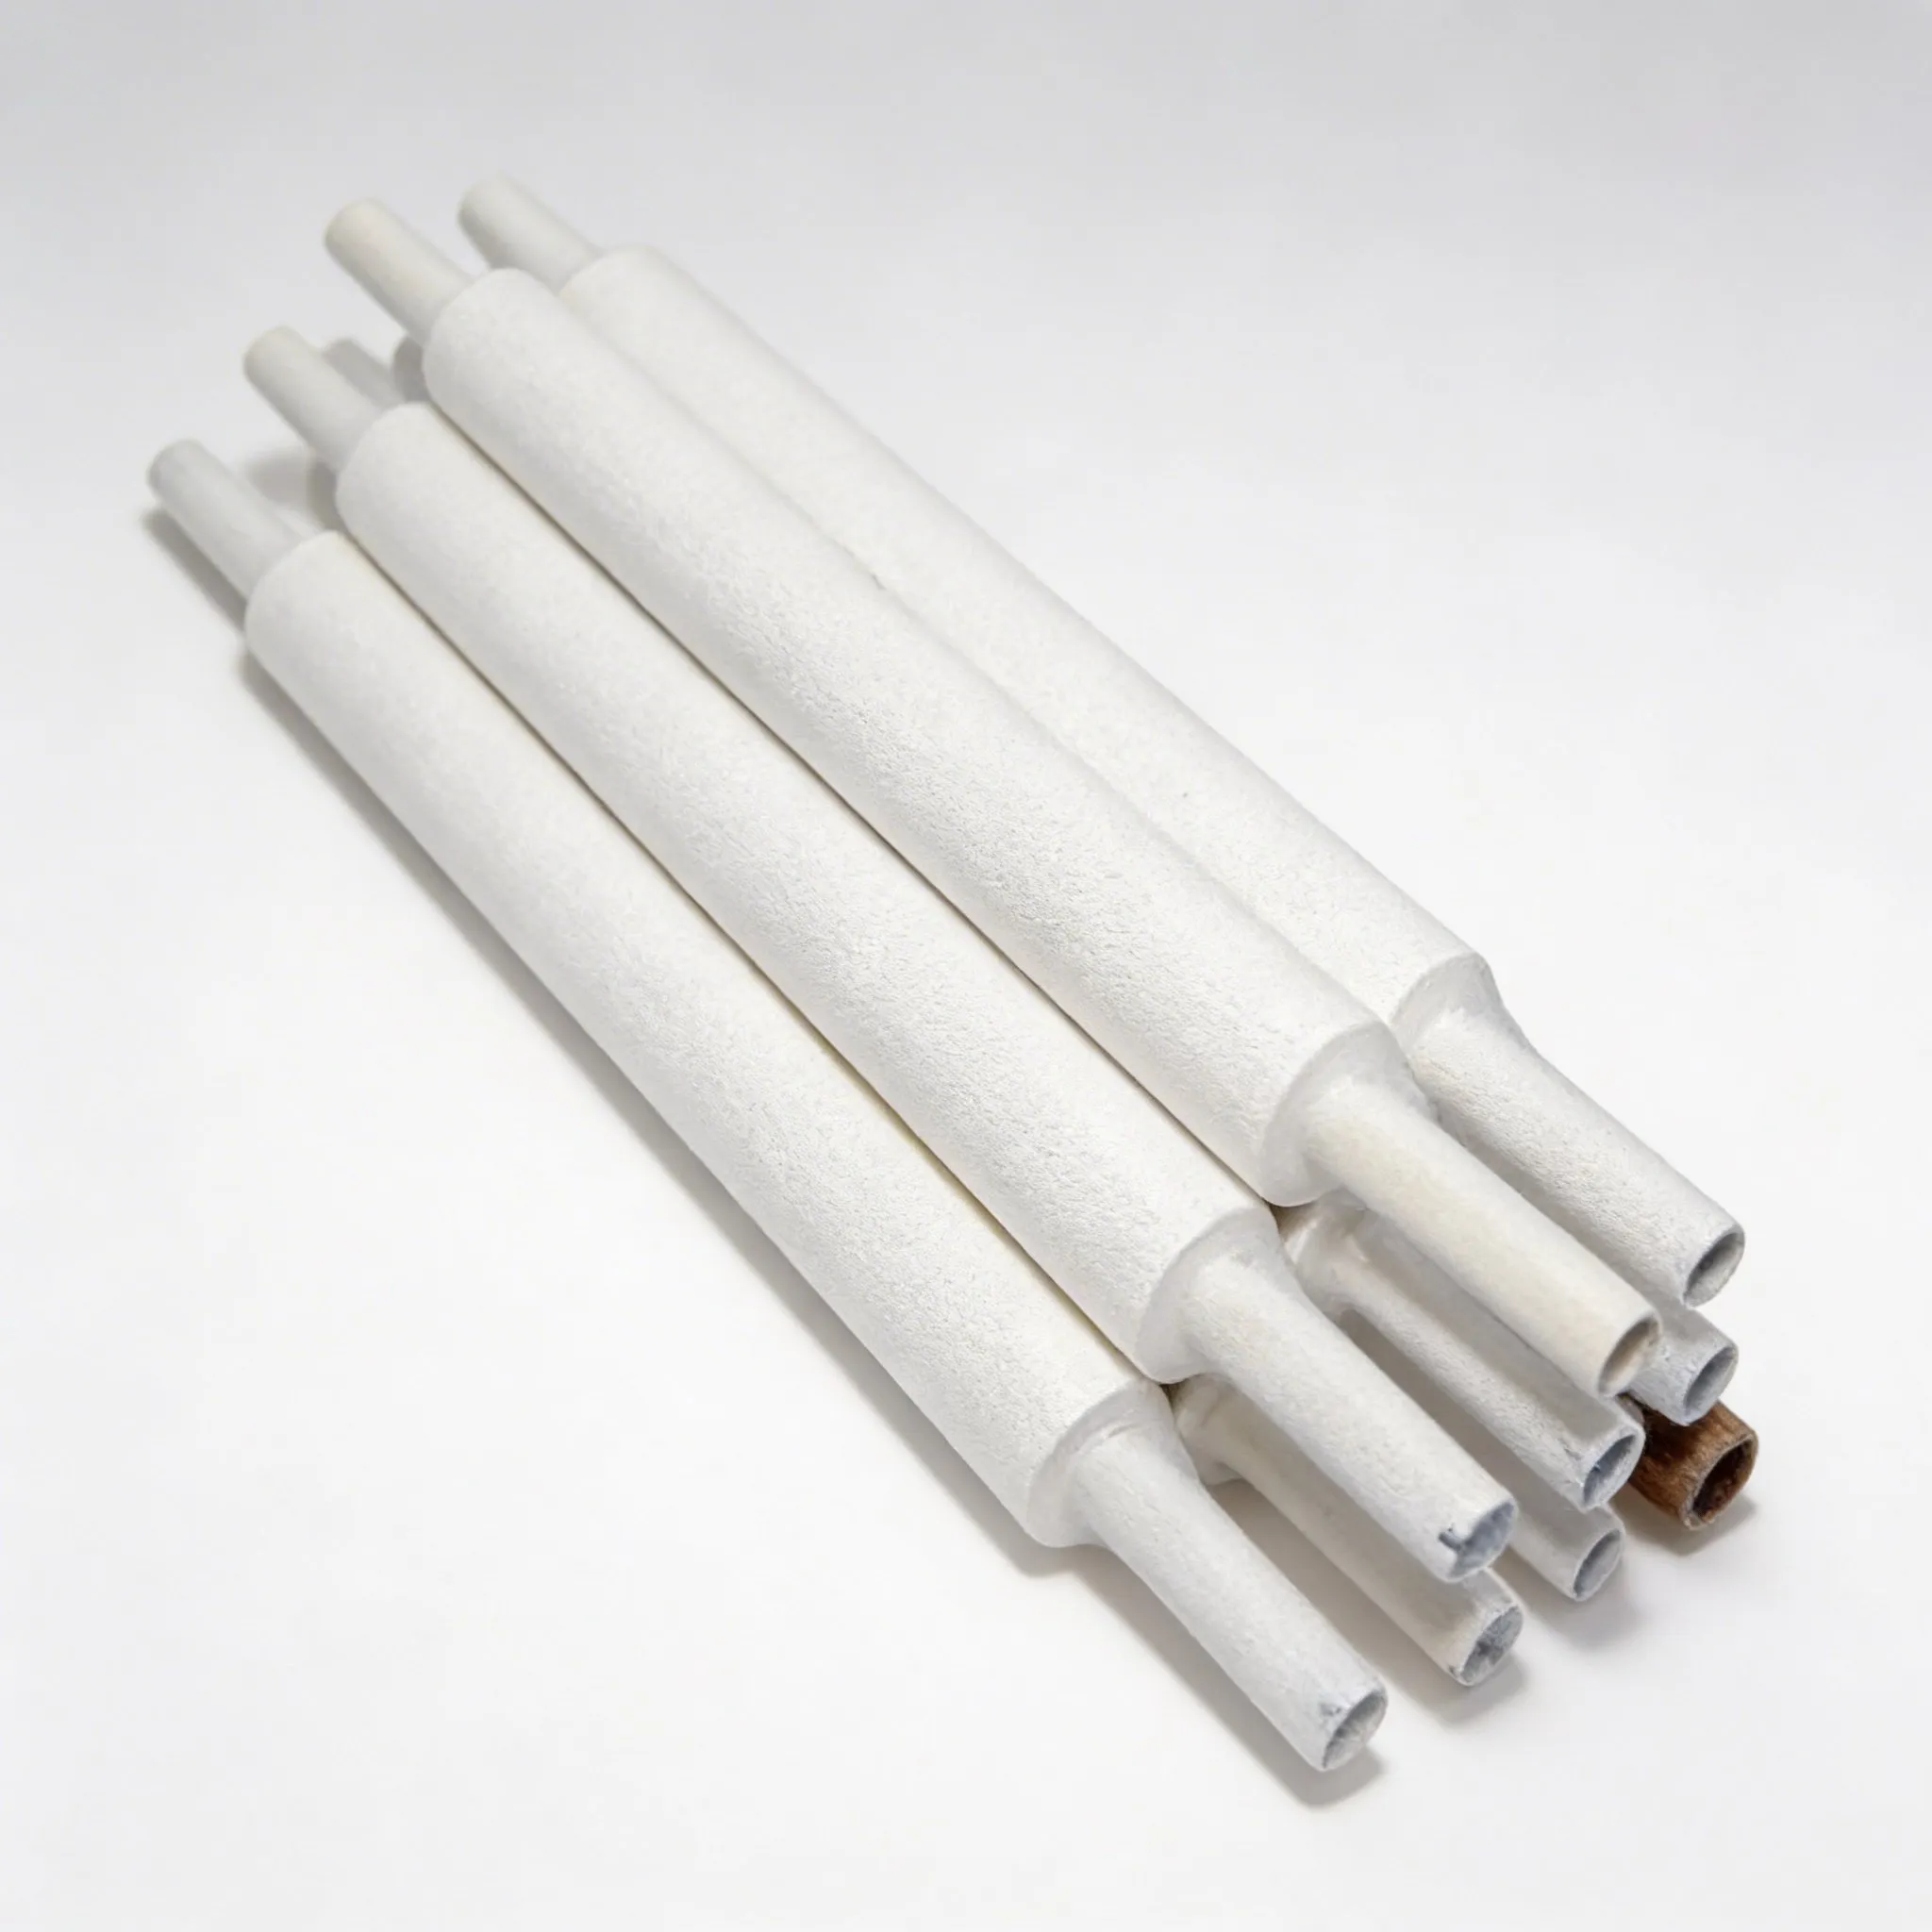
Catat produsen dan model printer, nomor komponen gulungan saat ini, lebar web, panjang gulungan, bahan inti, diameter dalam inti, diameter luar keseluruhan, arah pengguliran, metode pemasangan, dan antarmuka vakum apa pun. Ukur gulungan yang disetujui dan bandingkan dengan manual mesin alih-alih hanya mengandalkan referensi silang pemasok.
Konfirmasikan jarak bebas pada pemasangan dan di sepanjang gulungan penuh. Gulungan yang awalnya pas dapat macet saat maju, bergeser seperti teleskop, berkerut, gagal melacak, atau memicu kondisi habis gulungan secara keliru. Sertakan pemuatan dan pelepasan oleh operator normal dalam uji coba.

Cocokkan bahan dengan urutan pembersihan
Pembersihan bagian bawah stensil dapat menggunakan penyapuan kering, vakum, pembasahan, atau kombinasi yang dipilih oleh pemilik proses. Kain pembersih harus menyalurkan cairan pembersih yang disetujui jika digunakan, bersentuhan dengan stensil secara konsisten, dan lepas dari mesin tanpa robek atau meninggalkan serat.
Tanyakan material konstruksi dan kontrol konsistensi yang relevan. “Nonwoven” menggambarkan keluarga yang luas, bukan hasil proses yang dijamin. Daya serap, kekuatan, ketebalan, tekstur permukaan, kualitas tepi, ketegangan gulungan, dan kebersihan dapat memengaruhi perilaku penyekapan. Validasikan seluruh rangkaian dengan pasta, stensil, printer, dan cairan zat yang disetujui yang sebenarnya.
Evaluasi serat, kotoran, dan residu dalam proses
Seorang pemasok mungkin mendeskripsikan kain pembersih sebagai bebas serabut, tetapi pembeli tetap memerlukan metode penerimaan yang dapat diamati. Periksa bagian tepi, permukaan jaring, debu inti, serat longgar, sambungan, kerutan, kontaminasi, dan kemasan. Selama uji coba, periksa bagian bawah stensil, area pencetak, jalur vakum, dan papan cetak untuk mendeteksi kotoran yang berpindah.
Residu dapat berasal dari pasta, cairan pembersih, bahan web, pengemasan, atau pengaturan yang salah. Selidiki sumbernya sebelum mengubah frekuensi penyekapan atau mengaplikasikan lebih banyak cairan. Panduan pembersihan IPC menekankan kontrol proses dan kebersihan; bahan habis pakai tidak dapat mengkompensasi perawatan yang buruk atau bahan kimia pembersih yang tidak sesuai.
Validasi hasil cetak daripada hanya menyeka tampilan
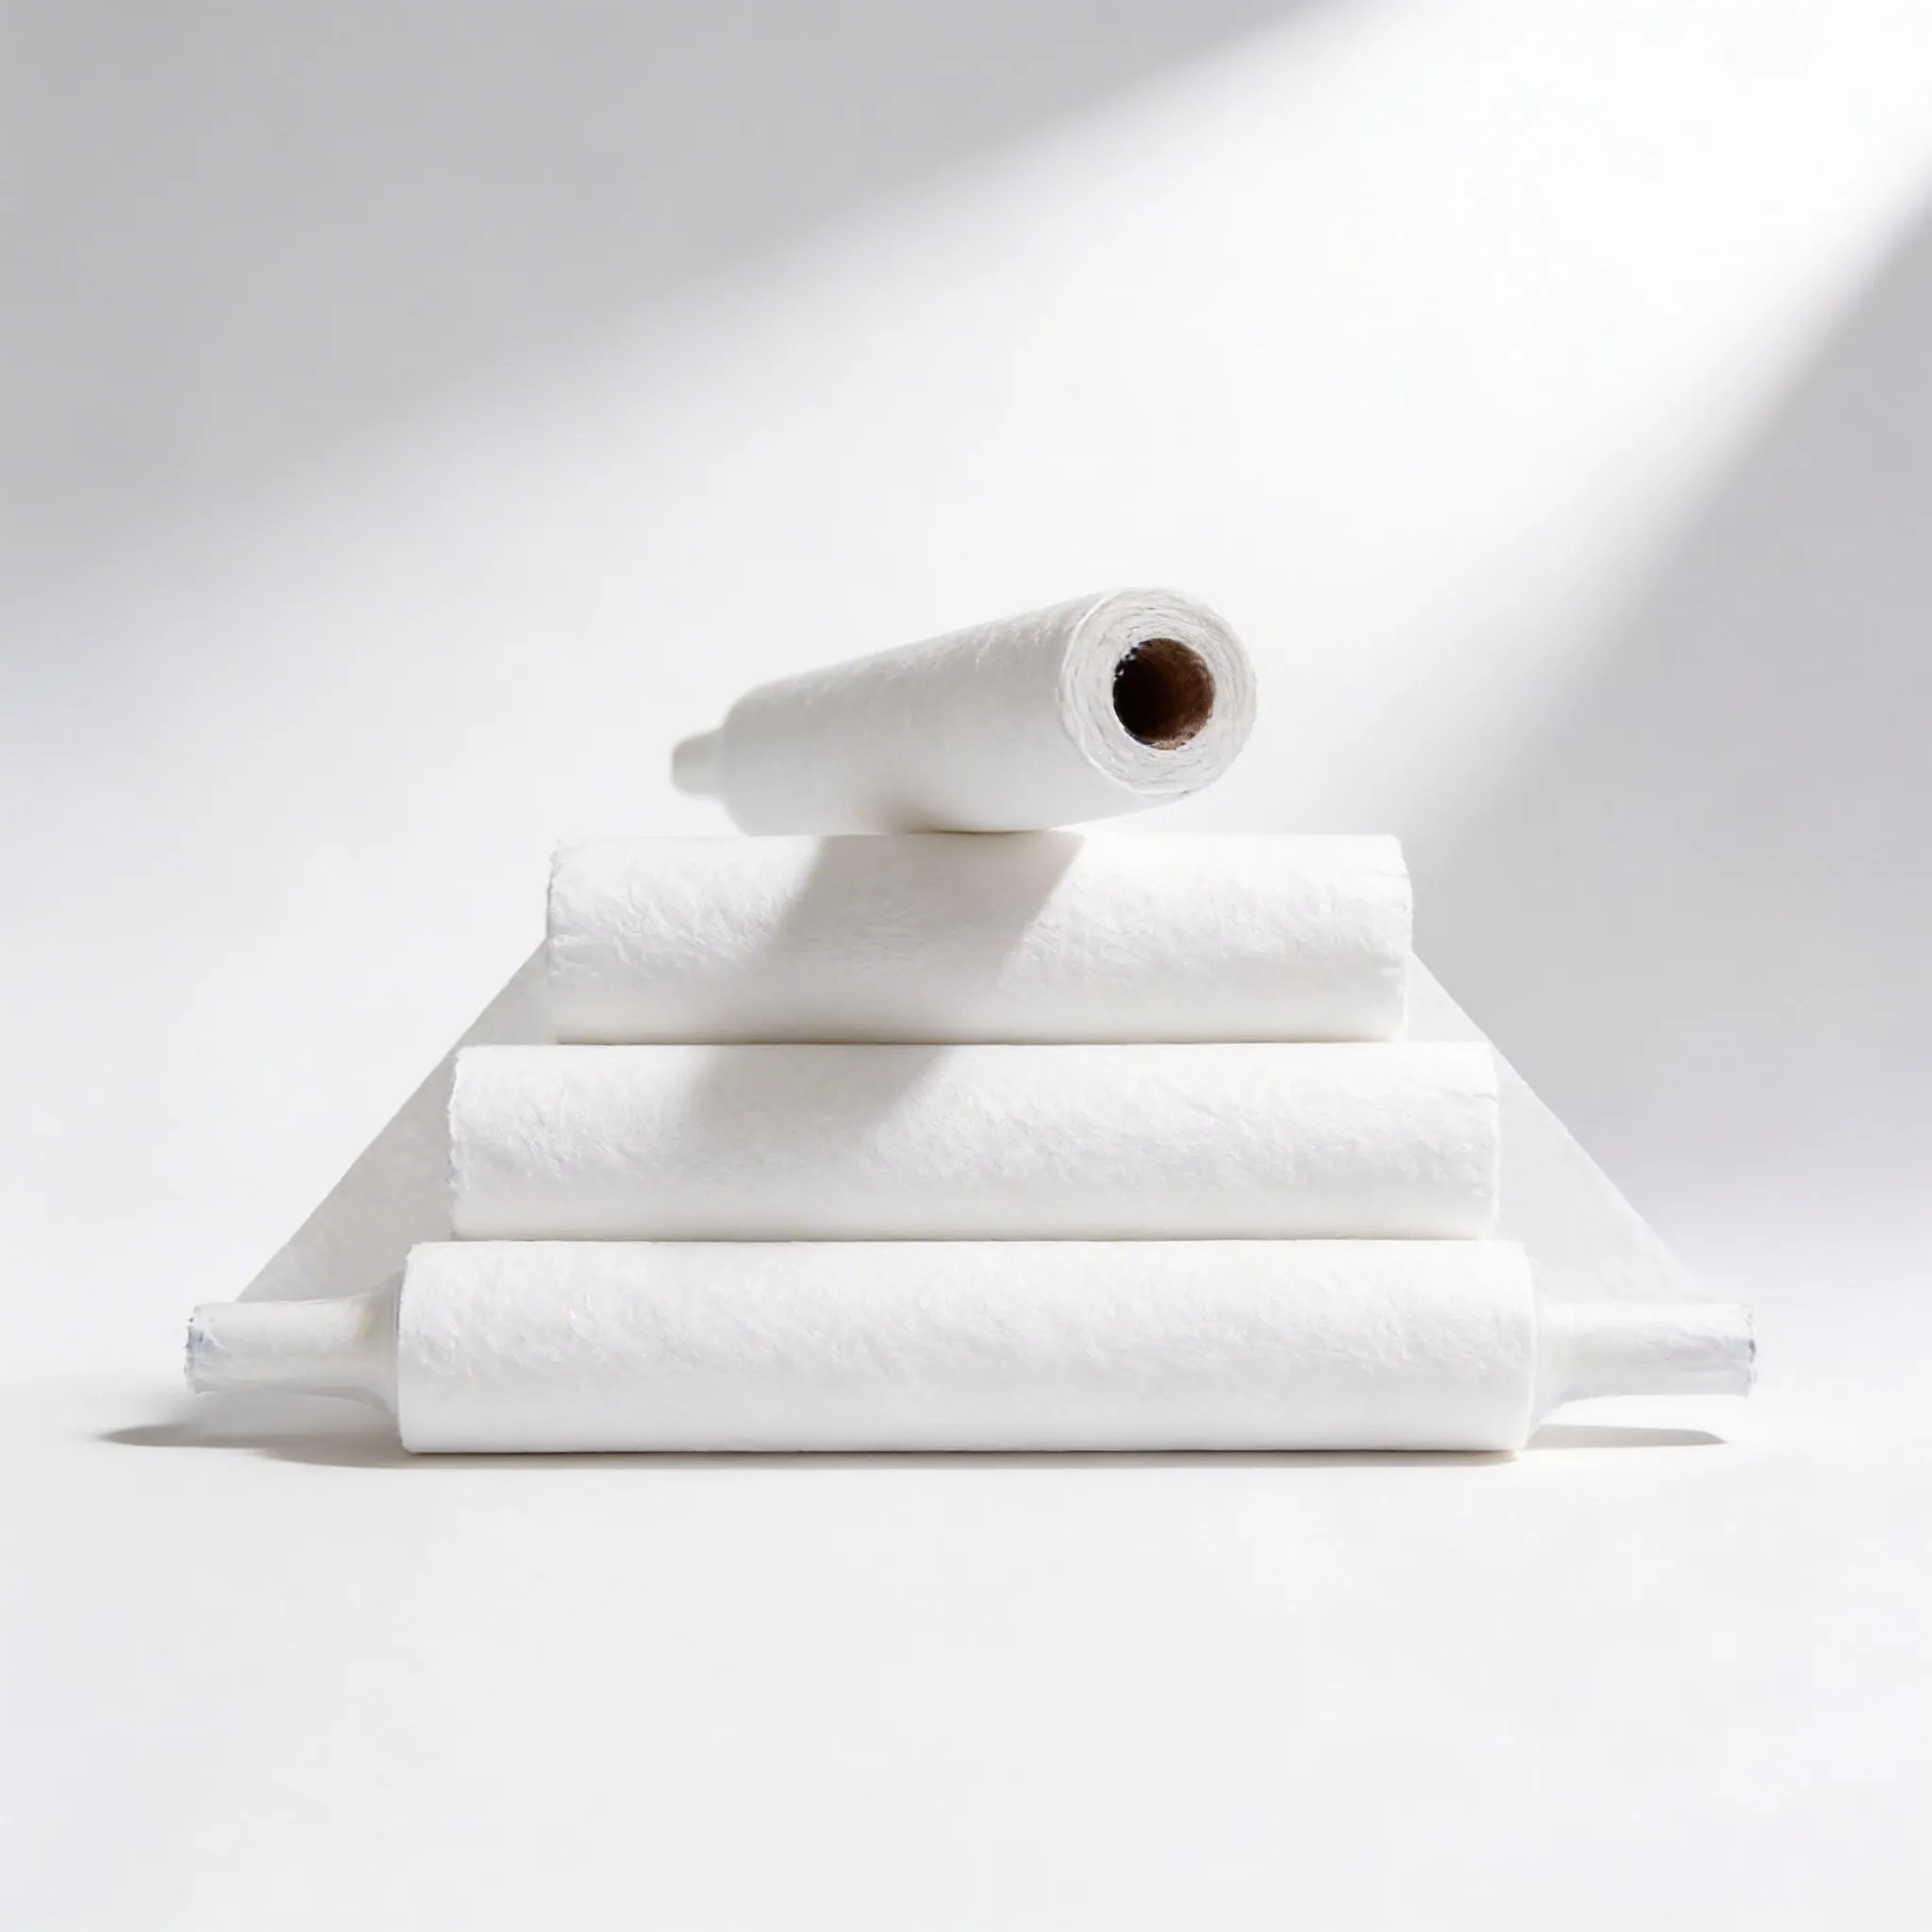
Tujuan pembersihan bagian bawah adalah pencetakan yang stabil, bukan sekadar gulungan yang secara visual lebih bersih. Tentukan pengamatan uji coba seperti kondisi lubang (aperture), pengotoran pasta, kontaminasi bagian bawah, kemajuan web, perilaku vakum, alarm, intervensi operator, dan pemeriksaan cetak hilir. Gunakan metrik proses yang telah ditetapkan di situs jika tersedia.
Jalankan siklus yang cukup untuk mengamati perilaku pemuatan dan penggulungan yang normal. Bandingkan dengan garis dasar yang disetujui di bawah pengaturan yang dikendalikan. Hindari menjanjikan pengurangan cacat atau frekuensi pembersihan secara universal; pasta, desain bukaan, lingkungan, pengaturan printer, dukungan papan, dan pemeliharaan semuanya memengaruhi hasilnya.
Kontrol penyimpanan, pemasangan, dan penggantian
Tetap simpan gulungan di dalam kemasan pelindungnya hingga digunakan dan ikuti kondisi penyimpanan yang disetujui. Identifikasi kompatibilitas printer, lot pemasok, tanggal penerimaan, dan status. Cegah permukaan dan inti gulungan bersentuhan dengan lantai atau meja yang tidak terkontrol selama pemasangan.
Instruksi Pergantian Rol: 1. Arah Gulcang (Winding Direction): Pastikan arah putaran rol sesuai dengan spesifikasi produk. 2. Pemasangan (Attachment): Pasang bahan baru dengan benar pada poros atau inti rol. 3. Jalur Web (Web Path): Lewatkan bahan melalui rol panduan dan sistem tegangan sesuai dengan diagram jalur yang ditentukan. 4. Ketegangan (Tension): Atur ketegangan web pada tingkat yang tepat untuk mencegah peregangan atau kekendoran yang berlebihan. 5. Pengaturan Vakum (Vacuum Setup): Aktifkan sistem vakum untuk memastikan pemegangan bahan yang stabil dan bebas kerut selama penyambungan. 6. Kemajuan Awal (Initial Advance): Jalankan mesin secara perlahan untuk memajukan bahan dan memverifikasi pelacakan yang benar sebelum beroperasi penuh. 7. Pembuangan (Disposal): Buang bahan sisa atau limbah sesuai dengan prosedur lingkungan dan keselamatan pabrik. Peringatan Kualitas untuk Operator: Hentikan proses dan karantina segera rol yang mengalami inti hancur, tepi rusak, kerutan, kontaminasi, lebar tidak sesuai, atau penggulungan yang tidak konsisten.
Tabel seleksi dan kualifikasi
| Bidang RFQ | Apa yang harus ditentukan | Cara memverifikasi |
|---|---|---|
| Kompatibilitas printer | Pabrikan, model, dan referensi yang disetujui | Pemasangan dan uji coba rol penuh |
| Geometri rol | Lebar, panjang, inti, dan diameter maksimum | Pengukuran masuk |
| Pembuatan web | Material, lapisan, dan kondisi tepi | Pernyataan dan pemeriksaan pemasok |
| Mode pembersihan | Kering, vakum, basah atau urutan yang disetujui | Uji coba yang setara dengan produksi |
| Kebersihan | Kriteria serat, kotoran, residu, dan kemasan | Pemeriksaan visual dan proses |
| Keterunutan | Identifikasi suku cadang, revisi, dan lot | Catatan label dan penerimaan |
Jalankan uji coba artikel pertama yang terkontrol
Gunakan sampel terdokumentasikan yang mewakili konstruksi produksi yang diusulkan. Bandingkan dengan item yang disetujui saat ini jika ada. Catat identifikasi, revisi, lot pemasok, kondisi lingkungan, peralatan, operator, dan pengamatan. Uji coba harus mencakup penerimaan, penyimpanan, penyiapan, penggunaan normal, pembersihan jika berlaku, serta pembuangan atau pengembalian. Hentikan uji coba jika item merusak produk, menimbulkan kontaminasi, mengganggu peralatan, atau bertentangan dengan prosedur ESD atau keselamatan.
Pisahkan kriteria kelulusan dari pengamatan. Dimensi, pelabelan, kesesuaian, pengerjaan, bukti material, dan perilaku fungsional mungkin memerlukan pemeriksaan yang berbeda. Selesaikan penyimpangan sebelum menyetujui kuantitas produksi, dan simpan gambar terkontrol, laporan, dan sampel persetujuan. Wajibkan pemberitahuan pemasok sebelum ada perubahan pada sumber material, aditif, perekat, konstruksi, perkakas, proses, atau dimensi kritis.
Inspeksi kedatangan dan kontrol berkelanjutan
- Cocokkan barang, revisi gambar, jumlah, lot pemasok, dan label kemasan dengan pesanan.
- Periksa kontaminasi, kerusakan, pengerjaan yang buruk, dimensi yang tidak tepat, dan identifikasi yang hilang.
- Lakukan pengambilan sampel dan verifikasi yang disepakati dengan metode yang didokumentasikan dan peralatan yang dikalibrasi jika pengukuran diperlukan.
- Karantina perubahan yang tidak dapat dijelaskan pada warna, bau, tekstur, tingkat kekenyalan, kesesuaian, gulungan, geometri, atau kinerja.
- Simpan catatan penerimaan dan kaitkan keluhan atau kegagalan dengan lot yang terdampak.
- Tinjau spesifikasi ketika produk, peralatan, rute, metode pembersihan, atau rencana pengendalian berubah.
Daftar periksa RFQ untuk pembeli
Sebutkan aplikasi, batas perlindungan, antarmuka peralatan atau komponen, dimensi dan toleransi, konstruksi material, fungsi yang diperlukan, metode pengujian dan kriteria penerimaan, persyaratan kebersihan dan pengerjaan, pengemasan, pelabelan, keterunutan, jumlah sampel, ekspektasi artikel pertama, dokumentasi, pemberitahuan perubahan, dan jumlah pengiriman. Referensikan Produk pembersih stensil SMT SWESD untuk jenis produk yang sedang ditampilkan, dan gunakan Pusat produk SWESD untuk mengkoordinasikannya dengan peralatan penanganan yang terkait.
Minta pemasok untuk mencantumkan asumsi dan pengecualian. Hindari menyalin klaim katalog yang belum diverifikasi ke dalam spesifikasi terkontrol. Batas teknis, sertifikasi, dan pernyataan kepatuhan harus ditinjau terhadap barang yang sebenarnya dipasok dan aplikasi pembeli.
Bandingkan sampel dalam kondisi yang sama
Perbandingan yang berguna mengubah satu keputusan dalam satu waktu. Gunakan bagian representatif, operator, peralatan, rute, persiapan pembersihan, dan periode pengamatan yang sama untuk setiap kandidat. Beri label pada sampel agar pengulas tidak bingkai identitas pemasok, revisi, atau urutan pengujian. Jika memungkinkan, sertakan item yang saat ini disetujui sebagai baseline. Catat perilaku yang berhasil maupun pekerjaan yang diperlukan untuk mencapainya, seperti penyetelan ekstra, pembersihan berulang, penanganan yang lebih lambat, atau intervensi operator.
Jangan gabungkan kesimpulan kelistrikan, mekanikal, kebersihan, dan komersial menjadi satu skor yang samar. Seorang kandidat mungkin sangat cocok tetapi kurang memiliki bukti materi yang dapat dilacak, atau memiliki dokumentasi yang kuat tetapi berkinerja buruk di dalam mesin. Pertahankan kriteria kelulusan yang terpisah untuk keselamatan, pengendalian ESD, perlindungan produk, kompatibilitas peralatan, kontaminasi, kegunaan, dokumentasi, and biaya siklus hidup. Setiap kegagalan fatal harus diselesaikan alih-alih disembunyikan oleh skor rata-rata yang tinggi.
Perbandingan komersial harus menggunakan biaya dari proses yang selesai dan diterima, bukan hanya harga per buah. Sertakan upaya inspeksi, waktu penggantian, limbah, pembersihan, penggantian komponen, risiko waktu henti, logistik pengembalian, dokumentasi, dan efek dari lot yang tidak konsisten. Faktor-faktor ini tidak membenarkan rekayasa klaim masa pakai; faktor-faktor tersebut membantu pembeli merancang uji coba yang mengukur kondisi yang benar-benar menimbulkan biaya.
Sumber daya perencanaan SWESD yang terkait
- membandingkan bahan lap ESD dan ruang bersih
- memverifikasi pasokan SMT yang sesuai dengan ESD
- membangun daftar pasokan SMT yang sesuai dengan ESD
Video Edukasi: Proses Pencetakan Pasta Solder IPC SMT dan Cacat Umum
Video pelatihan proses ini menunjukkan konteks pencetakan pasta solder yang menjadi tempat pembersihan stensil bagian bawah harus beroperasi. Panduan tertulis tetap lengkap tanpa video tersebut.
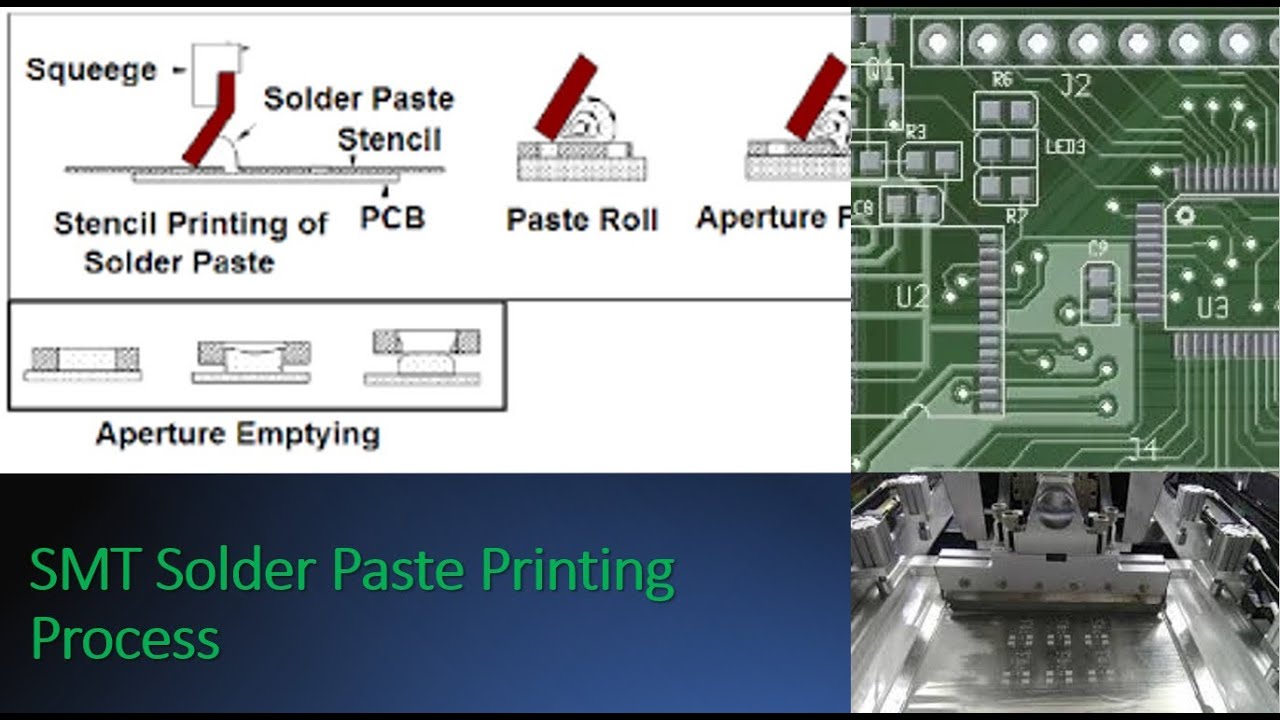
Buka video dari Pelatihan Lean Six Sigma di YouTube.
Pertanyaan yang sering diajukan
Apakah gulungan pembersih stensil bersifat universal?
Tidak. Kesesuaian printer, inti, lebar, penggulungan, antarmuka vakum, konstruksi web, dan pengaturan proses harus sesuai dengan aplikasi yang disetujui.
Apakah bebas serabut berarti nol partikel?
Anggap “bebas serabut” sebagai klaim pemasok yang masih memerlukan metode penerimaan dan verifikasi yang setara dengan produksi.
Bagaimana seharusnya gulungan baru dikualifikasi?
Periksa geometri dan pemasangan, jalankan urutan pembersihan yang disetujui, amati pelacakan web dan perilaku vakum, serta bandingkan hasil stensil dan cetak dengan garis dasar yang dikendalikan.
Bisakah seorang pembeli memilih berdasarkan daya serap saja?
Tidak. Kekuatan, ketebalan, tekstur, kebersihan, kompatibilitas pelarut, kualitas tepi, gulungan, dan perilaku mesin juga penting.



Tinggalkan Balasan