- Turbo
- Blog
Czyszczenie magazynków na PCB należy usunąć luźne zanieczyszczenia i zanieczyszczenia technologiczne bez zmiany geometrii gniazd, dokładności regulacji, powierzchni materiałowych lub deklarowanej funkcji ESD stojaka. Kurz, pozostałości pasty lutowniczej, etykiety, taśma, włókna i fragmenty płytek mogą blokować gniazda prowadzące lub przenosić zanieczyszczenia na zespoły. Jednak agresywne rozpuszczalniki, moczenie, narzędzia ścierne i niekontrolowane sprężone powietrze mogą rozprzestrzeniać zanieczyszczenia, uszkadzać polimery, usuwać oznaczenia lub zmieniać właściwości powierzchni. Bezpieczna procedura rozpoczyna się od zapoznania się z informacjami o materiałach od producenta stojaka oraz fabrycznym planem kontroli zanieczyszczeń. Niniejszy przewodnik zapewnia zespołom SMT, montażu PCB i utrzymania ruchu praktyczną metodę kwarantanny, czyszczenia na sucho, kompatybilnego czyszczenia na mokro, suszenia, inspekcji, kontroli funkcjonalnej i udokumentowanego zwolnienia.
Zidentyfikuj stelaż i zanieczyszczenie przed czyszczeniem
Zarejestruj zasób lub partię stojaka, model, materiał konstrukcyjny, typ regulacji, klasę narażenia na temperaturę, jeśli dotyczy, aktualne ustawienie szerokości oraz powód czyszczenia. Rozróżnij zwykły kurz od topnika, pasty, oleju, kleju, korozji lub nieznanego osadu, ponieważ każdy z nich może wymagać innej zatwierdzonej reakcji.
Jeśli stopień zanieczyszczenia nie jest znany, wiąże się z odchyłką procesową lub potencjalnie stwarza zagrożenie, należy poddać stojak kwarantannie i skonsultować się z odpowiednimi zespołami ds. bezpieczeństwa i procesów. Nie należy prowadzić eksperymentów z rozpuszczalnikami na urządzeniach produkcyjnych ani mieszać pozostałości w ogólnej kąpieli czyszczącej.

Chroń geometrię prowadnicy i mechanizmy regulacyjne
Wyjmij każdą płytkę drukowaną i usuń stojak z aktywnej linii. Zwolnij lub zablokuj mechanizm regulacyjny tylko zgodnie z zatwierdzoną procedurą. Podeprzyj ramę na czystej powierzchni, aby panele boczne nie uległy skręceniu. Zapewnij kontrolę nad małymi częściami, ogranicznikami, śrubami i etykietami.
Szczeliny prowadzące determinują podparcie i odstępy płyt. Nigdy nie wciskaj w nie ostrza, pilnika ani twardego skrobaka. Rysy, zadziory, poszerzone szczeliny lub wygięte panele mogą uszkodzić płyty i spowodować zacięcia. Traktuj śrubę, pasek, przekładnię, zatrzask i zamek jak precyzyjne interfejsy, a nie zwykły sprzęt.
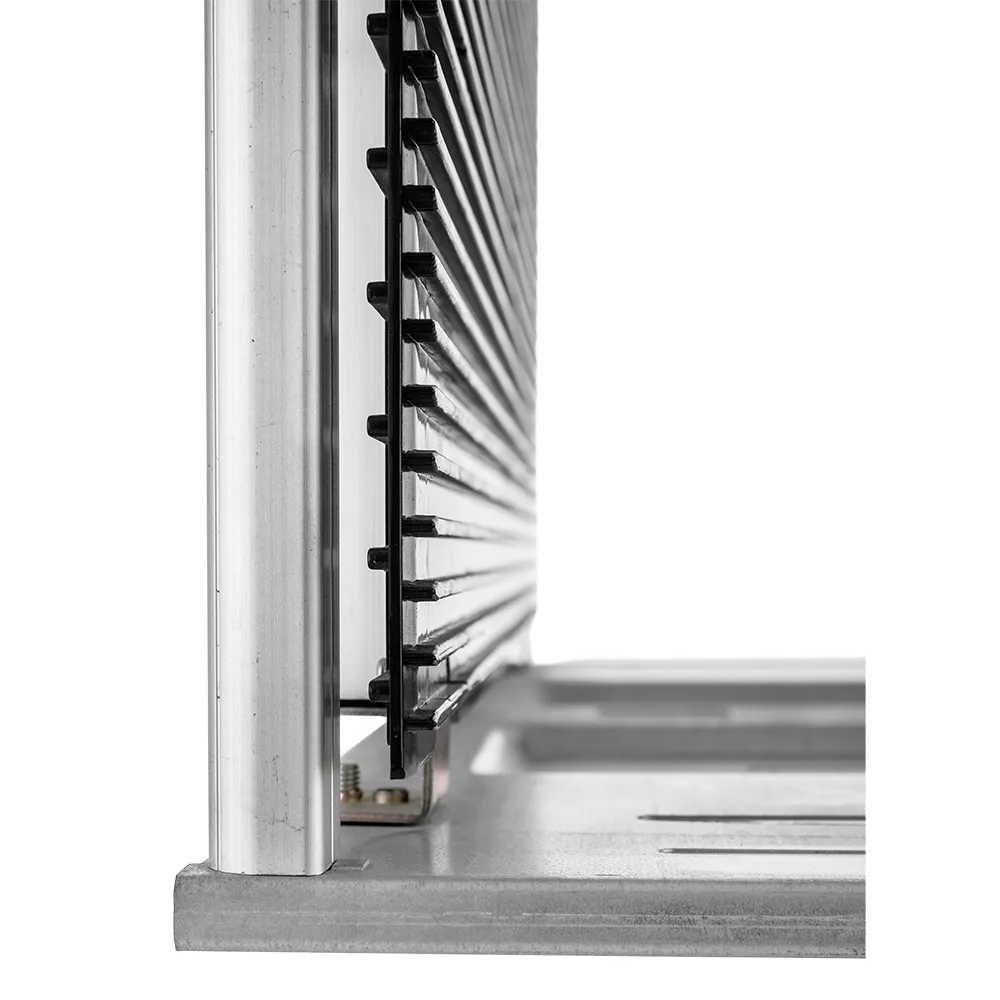
Użyj najmniej agresywnej zatwierdzonej metody czyszczenia
Rozpocznij od kontrolowanego usuwania luźnych cząstek za pomocą zatwierdzonego, czystego odkurzacza, ściereczki lub miękkiego narzędzia. Sprężone powietrze może spowodować ponowne rozprzestrzenienie się zanieczyszczeń lub wbić je w mechanizmy, dlatego należy go używać tylko wtedy, gdy zezwalają na to pisemna procedura oraz warunki panujące w obiekcie. Pracuj od obszarów czystszych w kierunku obszarów brudniejszych i wymieniaj ściereczki, zanim ponowne naniosą materiał.
Do czyszczenia na mokro należy potwierdzić zgodność chemiczną z panelami, metalowymi podstawami, elementami złącznymi, etykietami, klejami oraz nasmarowanymi mechanizmami. Stosować minimalną ilość płynu i unikać niekontrolowanego zanurzania. Nie twierdzić, że alkohol, woda lub inny powszechny środek czyszczący jest uniwersalnie bezpieczny dla każdej konstrukcji szafy.
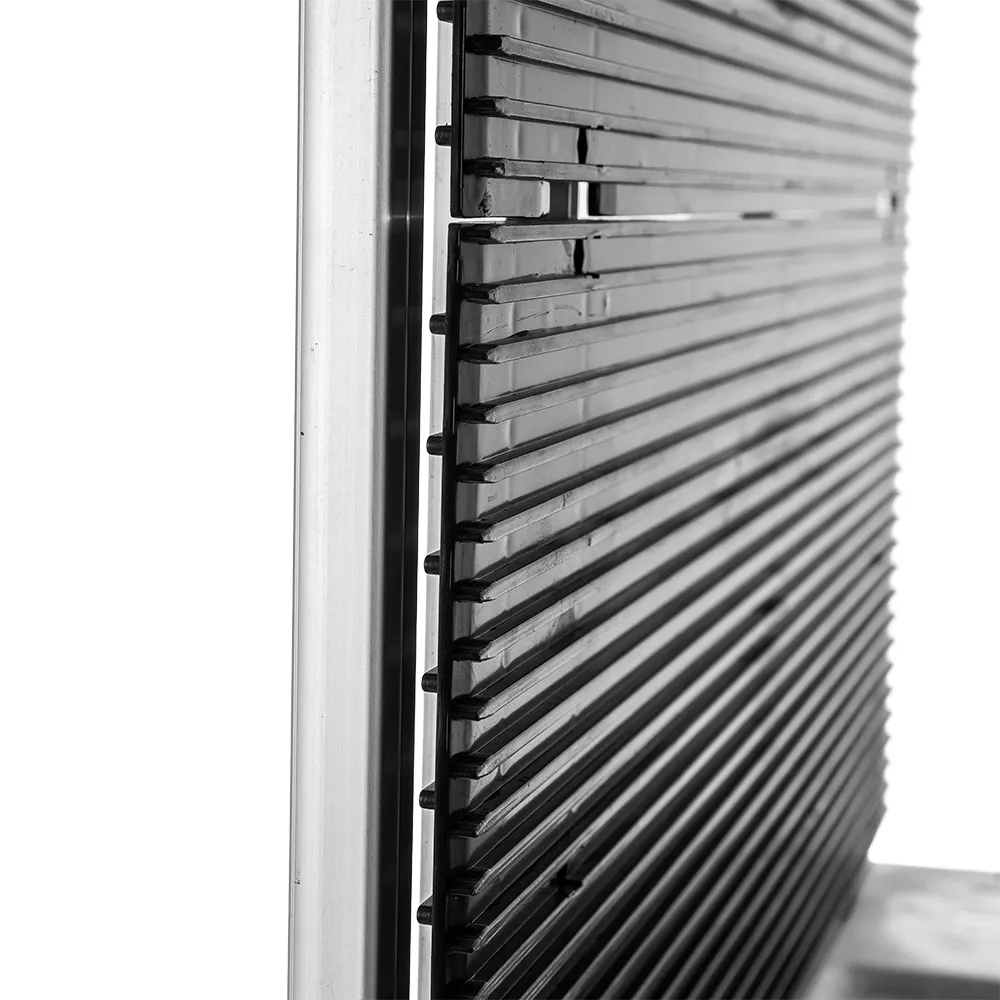
Wysusz całkowicie i sprawdź każdą powierzchnię roboczą
Pozwól stojakowi wyschnąć w zatwierdzonym obszarze i w odpowiedniej orientacji. Ciecz uwięziona wokół elementów złącznych, podstaw lub osprzętu regulacyjnego może zawierać pozostałości lub sprzyjać korozji. Nie przyspieszaj suszenia za pomocą nadmiernego ciepła, chyba że cała konstrukcja stojaka i etykiety są do tego przystosowane.
Pod odpowiednim światłem należy sprawdzić rowki prowadzące, fazy wejściowe, ograniczniki, panele boczne, podstawy, uchwyty, elementy złączne, etykiety oraz części regulacyjne. Należy szukać pozostałości zanieczyszczeń, powłoki, puchnięcia, pęknięć, korozji, luźnych elementów mocujących oraz uszkodzonych krawędzi rowków. Należy odizolować wszystko, czego nie można ocenić z pełną pewnością.
Zresetuj, zweryfikuj i zwolnij szafę rack
Ustaw stojak na kontrolowaną szerokość, używając zatwierdzonego wzorca lub sprawdzianu. Potwierdź, że panele są równoległe, blokady trzymają, ograniczniki są stabilne, a regulacja porusza się płynnie. Załaduj reprezentatywne płytki niebędące produktem lub zatwierdzone próbki, aby sprawdzić wsuwanie, przytrzymywanie i wysuwanie bez ocierania lub nadmiernego luzu.
Jeśli szafa rack ma zadeklarowaną funkcję ESD, należy przeprowadzić określoną weryfikację po czyszczeniu, stosując zatwierdzoną metodę, lokalizacje i warunki. Należy zarejestrować środek czyszczący, numer partii lub stężenie, jeśli jest to wymagane, datę, operatora, wynik inspekcji, sprawdzenie wymiarów lub działania, wynik ESD oraz decyzję o zwolnieniu.
Praktyczna tabela kontrolna
| Krok | Punkt kontrolny | Ujawnij dowody |
|---|---|---|
| Kwarantanna | Tożsamość stojaka i rodzaj zanieczyszczenia | Zarejestrowano składnik aktywów i powód |
| Usunięcie na sucho | Bez niekontrolowanego rozprzestrzeniania się i ścierania | Gniazda widocznie wolne od luźnych zanieczyszczeń |
| Czyszczenie na mokro | Zatwierdzona substancja chemiczna i minimalne narażenie | Bez nalotu, wybrzuszenia lub uszkodzenia etykiety |
| Suszenie | Brak uwięzionej cieczy lub pozostałości | Kompleksowa inspekcja wizualna |
| Dostosowanie | Szerokość, równoległość, blokada i ograniczniki | Proces w sprawie fałszowania miar i wag oraz reprezentacji stowarzyszenia |
| Weryfikacja ESD | Zdefiniowana metoda i lokalizacje | Zarejestrowany wynik zaliczenia tam, gdzie jest wymagany |
Stwórz kontrolowaną procedurę i próbkę zatwierdzenia
Skonwertuj instrukcje dostawcy i te ramy planowania w krótką procedurę stanowiskową zawierającą: właściciela, zatwierdzone materiały, kolejność czynności, kryteria zaliczenia, warunki wstrzymania oraz dokumentację. Użyj wskazanego wzorca zatwierdzenia lub zestawu fotograficznego, aby operatorzy znali oczekiwaną konfigurację. Przeprowadź szkolenie przy użyciu rzeczywistej trasy i sprzętu, a następnie zaobserwuj kilka normalnych cykli roboczych. Procedura powinna określać, co operator może poprawić natychmiast, a co wymaga kwarantanny i przeglądu.
Oddziel bezpieczeństwo, czystość, działanie mechaniczne i weryfikację ESD. Pojedyncza kontrola wizualna nie jest w stanie objąć każdego ryzyka, a jeden pomiar elektryczny nie potwierdzi czystości ani integralności mechanicznej. Jeśli wymagany jest pomiar, należy określić przyrząd, metodę, miejsca, środowisko i granice akceptacji. Kalibracja sprzętu i szkolenia personelu muszą być na bieżąco utrzymywane w ramach systemu obiektu.
Kontrola dostaw i zarządzanie zmianami
Przy odbiorze należy dopasować pozycję, ilość, rewizję, partię dostawcy oraz etykietę opakowania do zamówienia zakupu. Skontrolować pod kątem uszkodzeń, zanieczyszczeń, braku identyfikacji oraz nieoczekiwanych różnic w kolorze, fakturze, geometrii, zapachu, osprzęcie lub opakowaniu. Pobrać próby wymiarów i atrybutów funkcjonalnych zgodnie z uzgodnionym planem. Odizolować niewyjaśnione zmiany w kwarantannie, zamiast pozwalać, aby presja produkcyjna zmieniła odstępstwo w nieudokumentowane zatwierdzenie.
Wymagaj powiadomienia przed wprowadzeniem zmian w materiale źródłowym, dodatku, kleju, przyrządach, wymiarach, środku czyszczącym, konstrukcji lub kluczowych elementach złącznych. Ponowna kwalifikacja powinna skupiać się na funkcjach dotkniętych zmianą, ale powinna również sprawdzać interakcje. Silniejszy klej może wpłynąć na usuwalność; nowe kółko może wpłynąć na prowadzenie i ścieżki elektryczne; nowy środek czyszczący może wpłynąć na etykiety i zachowanie powierzchni.
Próba kwalifikacyjna i rekordy
Przeprowadź próbę w reprezentatywnych warunkach środowiskowych i operacyjnych. Zarejestruj datę, lokalizację, operatorów, próbki, numery serii, sprzęt, przygotowanie do czyszczenia, trasę, obserwacje oraz odchylenia. Jeśli to możliwe, uwzględnij obecną zatwierdzoną pozycję jako punkt odniesienia. Nie ukrywaj poważnej awarii w średnim wyniku. Wymagania dotyczące bezpieczeństwa, ochrony produktu, zanieczyszczeń, użyteczności, dokumentacji i wyładowań elektrostatycznych (ESD) muszą mieć własne decyzje o zaliczeniu.
Przejrzyj wyniki po wystarczającej liczbie cykli, aby ujawnić normalną zmienność. Pojedyncza udana demonstracja może pominąć różnice w obsłudze, szczyty natężenia ruchu, zużycie, wpływ załadunku i czyszczenia. Raport powinien określać ograniczenia: co nie zostało przetestowane, które twierdzenia pozostają deklaracjami dostawcy i które wnioski dotyczą wyłącznie przetestowanej konfiguracji. Zachowaj dowody wraz z zapisem przedmiotu lub procesu, aby przyszłe zespoły mogły zrozumieć podstawę zatwierdzenia.
Przeprowadzić audyt procesu po wdrożeniu
Obserwuj proces podczas normalnej pracy po wdrożeniu, a nie tylko podczas planowanej demonstracji. Potwierdź, że użytkownicy przestrzegają zatwierdzonej sekwencji, materiały pozostają dostępne, etykiety są czytelne, a warunki zatrzymania są zrozumiałe. Przeanalizuj wybrane zapisy pod kątem brakujących wyników, powtarzających się awarii i niewyjaśnionych zastępstw. Zapytaj operatorów, w których miejscach procedura jest trudna, ponieważ obejścia często ujawniają problem z dopasowaniem, dostępem, przepływem lub szkoleniem, zanim staną się wadą produktu.
Analiza trendów niepowodzeń według pozycji, lokalizacji, zmiany i partii dostawcy, o ile dostępne zapisy na to pozwalają. Powtarzające się problemy powinny być powodem do przeglądu przyczyn, a nie tylko częstszej wymiany. Zaktualizuj procedurę w przypadku zmiany produktu, hali, sprzętu, środka czyszczącego, trasy komunikacyjnej, opakowania lub planu kontroli. Utrzymuj widoczną datę aktualizacji i wycofuj przestarzałe kopie, aby zatwierdzona metoda pozostawała jednoznaczna.
Lista kontrolna zapytania ofertowego (RFQ) dla kupujących
Zastosowanie elementu, środowisko, wymiary, interfejsy, konstrukcja, wymagana funkcja, metoda badania, kryteria akceptacji, czystość, pakowanie, etykietowanie, identyfikowalność, wielkość próby, dokumentacja i powiadamianie o zmianach. Przejrzyj magazynek na płytki PCB SWESD i drugie Centrum produktów SWESD jako punkty wyjścia; ostateczne zatwierdzenie musi być zgodne z dostarczonym przedmiotem oraz własnym programem kontrolnym kupującego.
- Opisz rzeczywistą trasę użytkowania i chroniony produkt.
- Zidentyfikuj kryteria bezwzględnego odrzucenia oraz dopuszczalne dowody.
- Zamów rysunki, materiały oraz wyniki badań z możliwością identyfikacji pochodzenia, jeśli dotyczy.
- Określ liczebność sztuk wzorcowych i pierwszego artykułu przed rozpoczęciem produkcji.
- Wymień zatwierdzone założenia dotyczące czyszczenia, inspekcji i wymiany.
- Wymagaj pisemnego ujawnienia odstępstw i zmian.
Powiązane zasoby SWESD
- części zamienne do stojaków na magazynki
- zrozumienie stojaka na magazynki ESD
- planowanie punktów buforowych SMT z regałami na magazynki
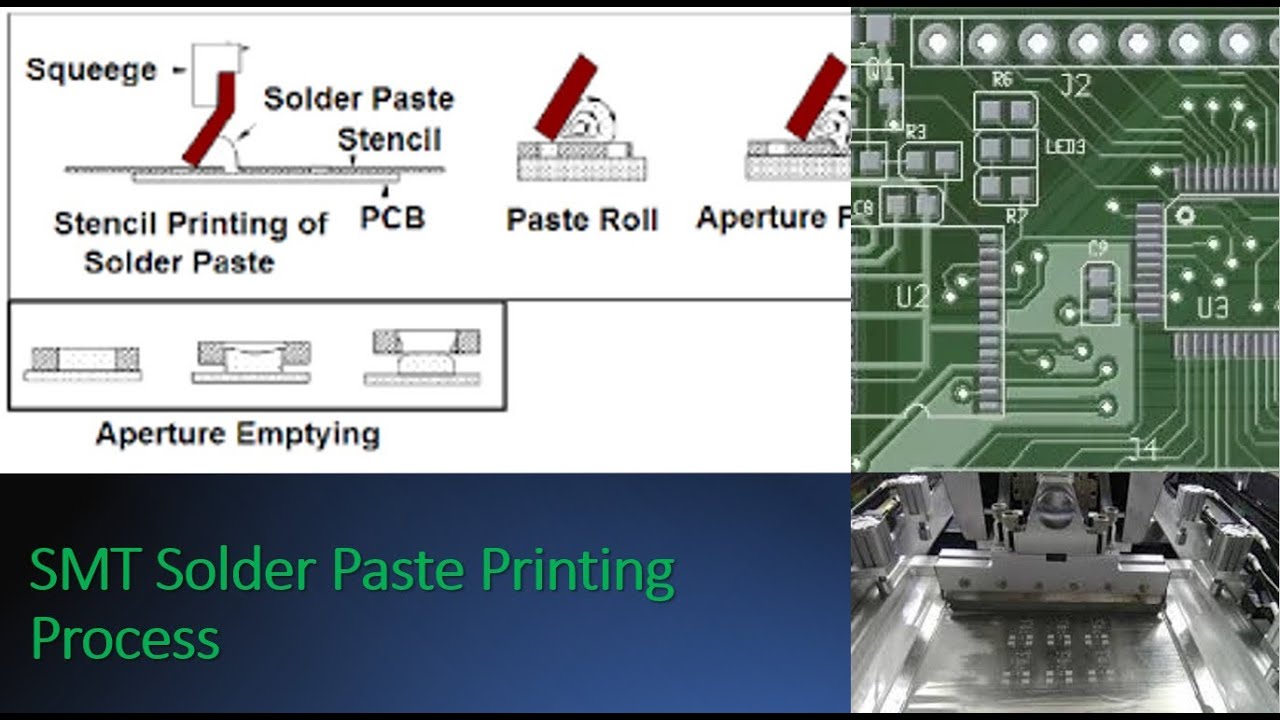
Film edukacyjny: Proces drukowania pasty lutowniczej IPC SMT i typowe wady
Ten neutralny film edukacyjny ze szkolenia Lean Six Sigma stanowi tło dla kontrolowanego procesu. Pisemny przewodnik pozostaje kompletny bez niego.
Często zadawane pytania
Czy każdy magazynek do płyt PCB można czyścić alkoholem?
Nie. Przed zatwierdzeniem środka czyszczącego należy potwierdzić kompatybilność z całą konstrukcją, etykietami, klejami i mechanizmami.
Czy sprężone powietrze powinno być używane w rowkach prowadzących?
Tylko wtedy, gdy zezwala na to pisemna procedura obiektu i kontroluje ono ponowne rozprzestrzenianie się cząstek. Odkurzanie lub kontrolowane wycieranie może być bardziej odpowiednie.
Co należy sprawdzić po czyszczeniu?
Sprawdź suchość, osady, stan gniazd, wyrównanie paneli, szerokość, zamki, ograniczniki, ruch płyt, etykiety oraz wszelką wymaganą weryfikację ESD.
Kiedy należy poddać regał kwarantannie?
Poddać kwarantannie z powodu nieznanego skażenia, uszkodzonych gniazd, spuchnięcia, korozji, nieudanej regulacji, luźnych części lub nieudanej weryfikacji.



Napisz odpowiedź