- Turbo
- Blog
Limpieza de revisteros para PCB Se deben eliminar los residuos sueltos y la contaminación del proceso sin alterar la geometría de las ranuras, la precisión de ajuste, las superficies del material ni la función ESD declarada del rack. El polvo, los residuos de pasta de soldadura, las etiquetas, la cinta adhesiva, las fibras y los fragmentos de placas pueden obstruir las ranuras de guía o transferir contaminación a los conjuntos. Sin embargo, los disolventes agresivos, el remojo, las herramientas abrasivas y el aire comprimido no controlado pueden esparcir residuos, dañar los polímeros, eliminar la identificación o alterar el comportamiento de la superficie. Un procedimiento seguro comienza con la información sobre el material del fabricante del rack y el plan de control de contaminación de la fábrica. Esta guía ofrece a los equipos de SMT, ensamblaje de PCB y mantenimiento un método práctico para la cuarentena, la limpieza en seco, la limpieza en húmedo compatible, el secado, la inspección, las comprobaciones funcionales y la liberación documentada.
Identifica la rejilla y la contaminación antes de limpiar
Registre el activo o lote del bastidor, el modelo, el material de construcción, el tipo de ajuste, la clase de exposición a la temperatura cuando corresponda, el ajuste de ancho actual y el motivo de la limpieza. Distinga el polvo ordinario del fundente, la pasta, el aceite, el adhesivo, la corrosión o el residuo desconocido, ya que cada uno puede requerir una respuesta aprobada diferente.
Si la contaminación es desconocida, está asociada a una desviación del proceso o es potencialmente peligrosa, ponga la rejilla en cuarentena y consulte a los equipos responsables de seguridad y de procesos. No experimente con disolventes en los equipos de producción ni mezcle residuos en un baño de limpieza general.

Protege la geometría de la guía y los mecanismos de ajuste
Descargue todas las placas de circuito impreso (PCB) y retire el bastidor de la línea activa. Suelte o bloquee el mecanismo de ajuste únicamente según lo indique el procedimiento aprobado. Apoye el bastidor sobre una superficie limpia para que los paneles laterales no se torsionen. Mantenga controladas las piezas pequeñas, los topes, los tornillos y las etiquetas.
Las ranuras de guía determinan el soporte y la separación de las placas. Nunca fuerce una cuchilla, lima o raspador duro en ellas. Los arañazos, rebabas, ranuras ensanchadas o paneles doblados pueden dañar las placas y causar atascos. Trate el tornillo, la correa, el engranaje, el pestillo y la cerradura como interfaces de precisión en lugar de como ferretería ordinaria.
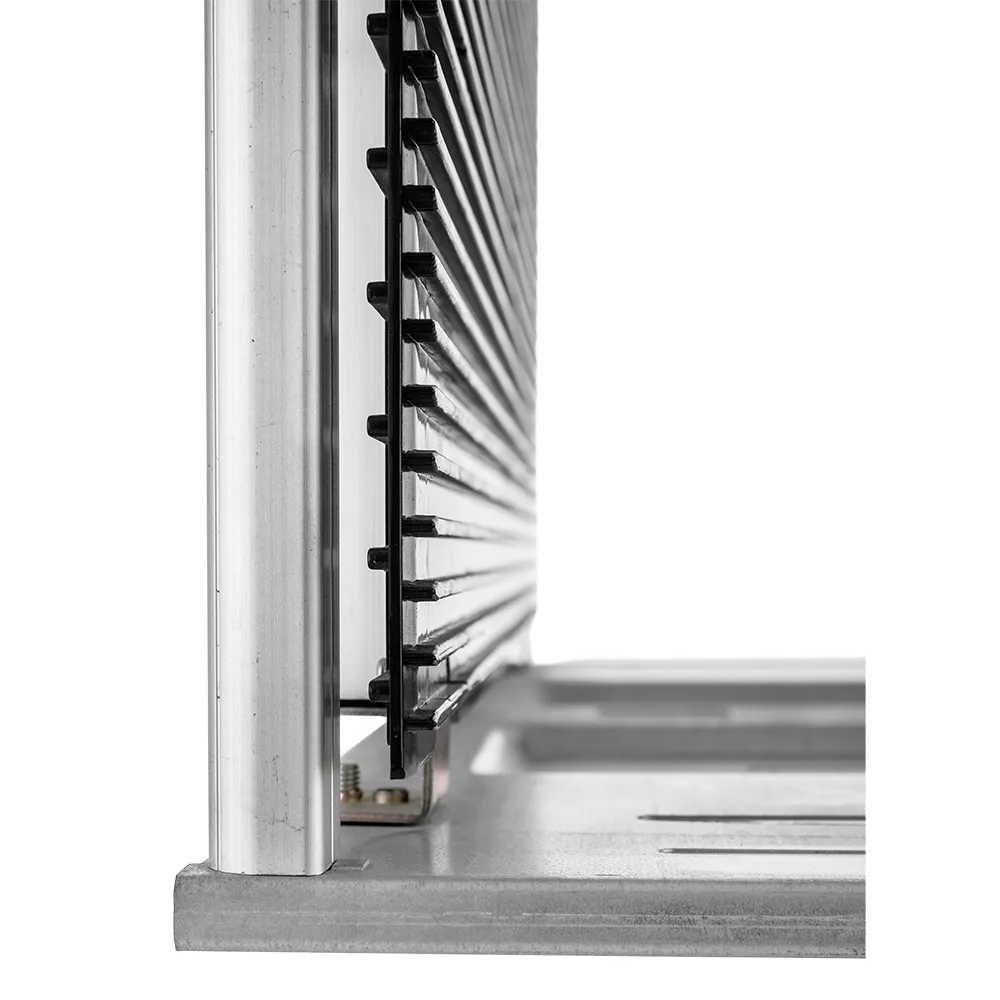
Utilice el método de limpieza aprobado menos agresivo
Comience con la eliminación controlada de partículas sueltas utilizando una aspiradora limpia aprobada, un paño o una herramienta suave. El aire comprimido puede redistribuir la contaminación o introducirla en los mecanismos, así que úselo únicamente cuando el procedimiento escrito y los controles de las instalaciones lo permitan. Trabaje desde las áreas más limpias hacia las más sucias y cambie los paños antes de que vuelvan a depositar material.
Para la limpieza en húmedo, confirme la compatibilidad química con los paneles, las bases metálicas, los elementos de fijación, las etiquetas, los adhesivos y los mecanismos lubricados. Aplique el mínimo de líquido necesario y evite la inmersión no controlada. No afirme que el alcohol, el agua u otro limpiador común es universalmente seguro para todas las construcciones de racks.
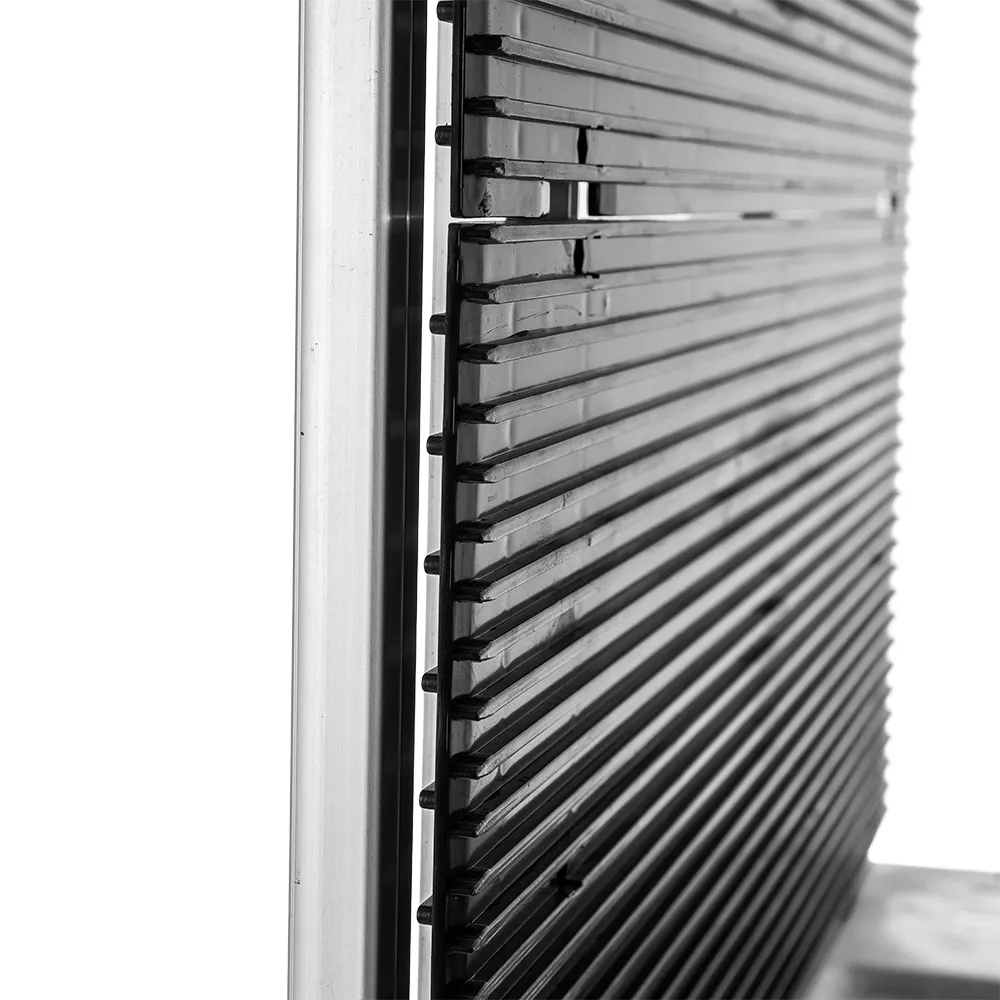
Secar completamente e inspeccionar cada superficie funcional
Deje que el bastidor se seque en el área y orientación aprobadas. El líquido retenido alrededor de los sujetadores, bases o elementos de ajuste puede dejar residuos o promover la corrosión. No acelere el secado con calor excesivo a menos que la construcción completa del bastidor y las etiquetas estén calificadas para ello.
Bajo buena luz, inspeccione las ranuras de guía, los chaflanes de entrada, los topes, los paneles laterales, las bases, las manijas, los sujetadores, las etiquetas y las piezas de ajuste. Busque restos de residuos, película, hinchazón, grietas, corrosión, tornillería suelta y bordes de ranuras dañados. Ponga en cuarentena cualquier elemento que no se pueda evaluar con seguridad.
Restablecer, verificar y liberar el rack
Ajuste el bastidor a un ancho controlado utilizando la referencia o calibre aprobado. Confirme que los paneles estén paralelos, que los seguros sujeten, que los topes estén seguros y que el mecanismo de ajuste se desplace suavemente. Cargue placas representativas que no sean de producto o muestras aprobadas para comprobar la inserción, retención y extracción sin raspaduras ni juego excesivo.
Donde el rack tenga un rol ESD declarado, realice la verificación especificada después de la limpieza utilizando el método, las ubicaciones y las condiciones aprobados. Registre el limpiador, lote o concentración cuando sea necesario, la fecha, el operador, el resultado de la inspección, las dimensiones o comprobaciones de funcionamiento, el resultado de ESD y la decisión de liberación.
Tabla de control práctico
| Paso | Punto de control | Publicar pruebas |
|---|---|---|
| Cuarentena | Identificación de la rejilla y tipo de contaminación | Activo y motivo registrados |
| Eliminación en seco | Sin propagación ni abrasión descontroladas | Ranuras visiblemente libres de residuos sueltos |
| Limpieza en húmedo | Producto químico aprobado y exposición mínima | Sin película, hinchazón ni daños en la etiqueta |
| Secado | Sin líquido atrapado ni residuos | Inspección visual completa |
| Ajuste | Ancho, paralelismo, bloqueo y topes | Juicio de aforo y mesa representativa |
| Verificación de ESD | Método y ubicaciones definidos | Resultado de aprobación registrado cuando sea necesario |
Construir un procedimiento controlado y una muestra de aprobación
Convierte las instrucciones del proveedor y este marco de planificación en un procedimiento de sitio breve con un responsable, materiales aprobados, secuencia, criterios de aceptación, condiciones de parada y registros. Utilice una muestra de aprobación identificada o un conjunto de fotografías para que los operadores conozcan la configuración esperada. Entrene con la ruta y el equipo reales, luego observe varios ciclos normales. El procedimiento debe indicar lo que un operador puede corregir inmediatamente y lo que requiere cuarentena y revisión.
Separe la seguridad, la limpieza, el funcionamiento mecánico y la verificación de ESD. Una sola inspección visual no puede cubrir todos los riesgos, y una lectura eléctrica no puede demostrar la limpieza o la integridad mecánica. Cuando se requiera una medición, identifique el instrumento, el método, las ubicaciones, el entorno y los límites de aceptación. Mantenga la calibración de los equipos y la capacitación del personal al día bajo el sistema de las instalaciones.
Inspección de entrada y control de cambios
En la recepción, verifique que el artículo, la cantidad, la revisión, el lote del proveedor y la etiqueta de embalaje coincidan con la orden de compra. Inspeccione en busca de daños, contaminación, identificación faltante y diferencias inesperadas en color, textura, geometría, olor, herrajes o embalaje. Tome muestras de las dimensiones y de los atributos funcionales de acuerdo con el plan acordado. Ponga en cuarentena los cambios inexplicables en lugar de permitir que la presión de producción convierta una excepción en una aprobación no documentada.
Se requiere notificación antes de realizar cambios en la fuente de material, aditivo, adhesivo, utillaje, dimensiones, agente de limpieza, construcción o herrajes críticos. La recalificación debe centrarse en las funciones afectadas por el cambio, pero aun así debe comprobar las interacciones; un adhesivo más fuerte puede afectar a la retirada, un nuevo rodamiento de rueda puede afectar al guiado y a las trayectorias eléctricas, y un nuevo agente de limpieza puede afectar a las etiquetas y al comportamiento de la superficie.
Prueba de clasificación y registros
Ejecute la prueba en condiciones ambientales y de operación representativas. Registre la fecha, ubicación, operadores, muestras, números de lote, equipo, preparación de limpieza, ruta, observaciones y desviaciones. Incluya un artículo actual aprobado como referencia siempre que sea posible. No oculte un fallo grave dentro de una puntuación promedio. Los requisitos de seguridad, protección del producto, contaminación, usabilidad, documentación y ESD deben tener sus propias decisiones de aprobación.
Revisar los resultados después de suficientes ciclos para exponer la variación normal. Una sola demostración exitosa puede pasar por alto las diferencias entre operadores, los picos de tráfico, el desgaste, los efectos de carga y limpieza. El informe debe indicar los límites: qué no se probó, qué afirmaciones siguen siendo declaraciones del proveedor y qué conclusiones se aplican únicamente a la configuración probada. Conserve la evidencia junto con el registro del artículo o proceso para que los equipos futuros puedan comprender la base de la aprobación.
Auditar el proceso después del lanzamiento
Observe el proceso durante el trabajo normal posterior a la liberación, no solo durante una demostración planificada. Confirme que los usuarios siguen la secuencia aprobada, los materiales siguen estando disponibles, las etiquetas son legibles y se comprenden las condiciones de parada. Muestree los registros para detectar resultados faltantes, fallas repetidas y sustituciones inexplicables. Pregunte a los operadores dónde es difícil el procedimiento, ya que las soluciones alternativas a menudo revelan un problema de ajuste, acceso, tráfico o capacitación antes de que se convierta en un defecto del producto.
Analizar las fallas por artículo, ubicación, turno y lote de proveedor cuando los registros disponibles respalden dicho análisis. Los problemas recurrentes deben desencadenar una revisión de causas, no simplemente un reemplazo más frecuente. Actualice el procedimiento cuando cambien el producto, el piso, el equipo, el limpiador, la ruta de tráfico, el empaque o el plan de control. Mantenga la fecha de revisión visible y retire las copias obsoleto para que el método aprobado permanezca inequívoco.
Lista de verificación de solicitud de cotización (RFQ) para compradores
Aplicación del estado, entorno, dimensiones, interfaces, construcción, función requerida, método de prueba, criterios de aceptación, limpieza, embalaje, etiquetado, trazabilidad, cantidad de muestra, documentación y notificación de cambios. Revise el Rack para revistas de PCB SWESD y el Centro de productos SWESD como puntos de partida; la aprobación final debe coincidir con el artículo suministrado y el propio programa de control del comprador.
- Describe la ruta de uso real y el producto protegido.
- Identificar los criterios de rechazo categórico y la evidencia aceptable.
- Solicite planos, materiales y resultados de pruebas trazables cuando corresponda.
- Defina las cantidades de muestras y de primera artículo antes de la producción.
- Lista de supuestos aprobados de limpieza, inspección y reemplazo.
- Exigir divulgación por escrito de las excepciones y modificaciones.
Recursos relacionados con SWESD
- piezas de repuesto para revistero de control
- comprender un revistero ESD
- planificación de puntos de búfer SMT con soportes para revistas
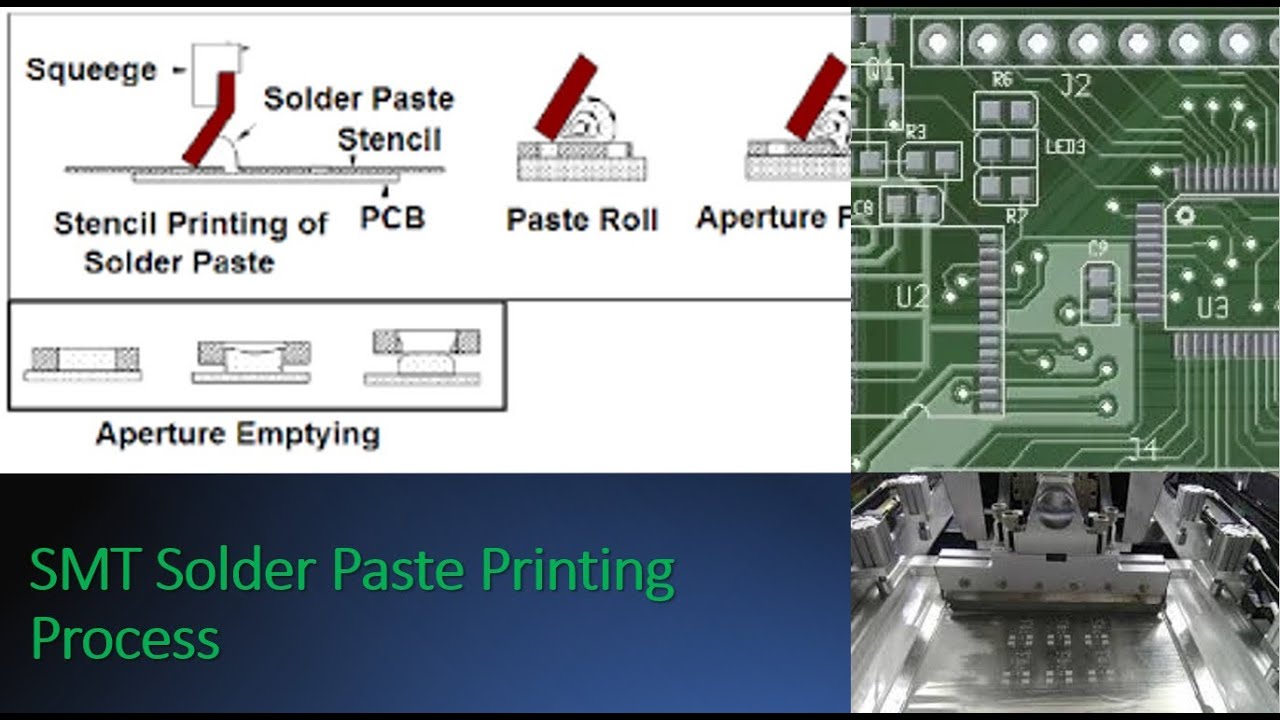
Video educativo: Proceso de impresión de pasta IPC SMT y defectos comunes
Este video educativo neutral de Lean Six Sigma Training proporciona antecedentes para el proceso controlado. La guía escrita sigue estando completa sin él.
Preguntas frecuentes
¿Se puede limpiar cada bastidor de revistas de PCB con alcohol?
No. Confirme la compatibilidad con la construcción completa, las etiquetas, los adhesivos y los mecanismos antes de aprobar un limpiador.
¿Se debe usar aire comprimido en las ranuras de guía?
Solo cuando el procedimiento escrito de la instalación lo permita y controle la redistribución de partículas. La limpieza con aspiradora o el paño controlado pueden ser más apropiados.
¿Qué se debe comprobar después de la limpieza?
Compruebe la sequedad, los residuos, el estado de las ranuras, la alineación de los paneles, el ancho, los cierres, los topes, el desplazamiento de las placas, las etiquetas y cualquier verificación de ESD requerida.
¿Cuándo se debe poner en cuarentena un rack?
Cuarenténelo por contaminación desconocida, ranuras dañadas, hinchazón, corrosión, ajuste fallido, piezas sueltas o verificación fallida.
Referencias autorizadas
Publicación reciente
-

-
 Test de resistencia superficial de la bandeja JEDEC: geometría, contacto y informe22 de octubre de 2026
-

Dejar un comentario