- Turbo
- Blog
Tacki transportowe do półprzewodników należy dobierać jako część określonego procesu obsługi elektroniki, a nie jako ogólnodostępny artykuł z katalogu. Odpowiednia specyfikacja łączy geometrię komponentu, funkcję ESD, ochronę mechaniczną, dostęp operatora, interfejsy urządzeń, czyszczenie i weryfikację. Niniejszy przewodnik pokazuje inżynierom i kupującym, jak przekształcić te potrzeby w zapytanie ofertowe (RFQ), plan zatwierdzania próbek oraz powtarzalną kontrolę odbiorczą. Wyjaśnia również, jak tacka na układy scalone wpisuje się w szerszy system kontroli ESD, nie zakładając, że kolor, nazwa materiału lub jeden wynik testu dowodzą przydatności dla każdego urządzenia i trasy.
Co produkt musi robić w rzeczywistym procesie pracy
Praktycznym celem jest ochrona zapakowanych urządzeń podczas przemieszczania wewnętrznego lub wysyłki przy jednoczesnej kontroli ruchu, zanieczyszczeń, narażenia na wyładowania elektrostatyczne (ESD) oraz zliczania. To zdanie jest wymogiem wyjściowym. Przydatna specyfikacja określa nazwę chronionego przedmiotu, miejsce jego wprowadzania do procesu, każde przekazanie, sprzęt, z którym ma styczność, czas pozostawiania w opakowaniu oraz to, co może pójść nie tak. Bez takiej mapy taca, ściereczka, tester lub wózek mogą przejść weryfikację biurkową, a mimo to zawieźć na hali produkcyjnej.
Podziel problem ochrony na trzy warstwy. Po pierwsze, zapobiegaj kontaktowi mechanicznemu, niekontrolowanemu ruchowi i pomyleniom. Po drugie, zdefiniuj wymaganą funkcję elektrostatyczną i jej powiązanie z programem sterowania zakładu. Po trzecie, spraw, aby rozwiązanie było użyteczne: operatorzy muszą ładować, identyfikować, kontrolować i rozładowywać części bez stwarzania nowego ryzyka. Dlatego kupujący powinni włączyć inżynierię procesową, jakość i koordynatora ESD przed zamrożeniem opisu zakupu.
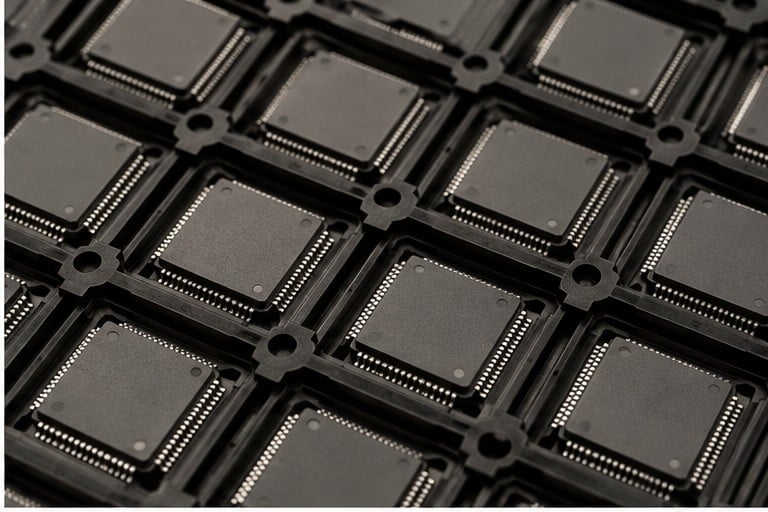
Stwórz arkusz wymagań przed wystąpieniem o cenę
Dostawca może wycenić ofertę precyzyjnie tylko wtedy, gdy zapytanie ofertowe (RFQ) rozróżnia obowiązkowe kryteria akceptacji od preferencji. Dołączaj kontrolowane rysunki zamiast zrzutów ekranu, identyfikuj rewizje i określaj, czy wymiary są referencyjne, czy stanowią cechy podlegające inspekcji. Opisz rzeczywiste środowisko, uwzględniając środki czyszczące, ekspozycję na temperaturę, zakres wilgotności, czas składowania oraz wszelkie zautomatyzowane interfejsy. Tam, gdzie limit nie jest jeszcze znany, poproś o przeprowadzenie próby z próbką zamiast zmyślać liczbę.
| Obszar decyzyjny | Co zdefiniować | Jak zweryfikować |
|---|---|---|
| Ograniczenie urządzenia | Dopasowanie do kieszeni i pionowe utrzymanie | Symulacja pochylenia i trasowania |
| Ochrona stosu | Pokrowiec, gniazdowanie, pasy i wsparcie krawędzi | Sprawdź pełną paczkę |
| Środowisko | Limity czystości, wilgotności i temperatury | Określ na podstawie potrzeb urządzenia |
| Śledzialność | Numer partii, ilość, orientacja i stan plomby | Lista kontrolna odbioru |
Tabela skupia się celowo na metodzie. Numeryczne limity akceptacji muszą pochodzić z odpowiedniego rysunku produktu, danych urządzenia, planu kontroli ESD oraz powołanej metody badawczej. Liczba skopiowana z karty niespokrewnionego dostawcy może wykorzystywać inne warunki kondycjonowania, geometrię lub napięcie i może tworzyć fałszywe poczucie pewności.
Zacznij od chronionego przedmiotu, nie od pojemnika
Zarejestruj maksymalny stan materiałowy chronionego przedmiotu, delikatne elementy, dozwolone strefy kontaktu, orientację oraz wymagania dotyczące identyfikacji. W przypadku zespołów elektronicznych złącza, połączenia lutowane, odsłonięte wyprowadzenia i wysokie elementy mogą wymagać stref zakazanych, które nie są oczywiste na podstawie zewnętrznej długości i szerokości. Jeśli kilka numerów części korzysta z jednego rozwiązania, przetestuj najmniejszą, największą i najbardziej wrażliwą konfigurację zamiast wygodnej średniej.
Fizyczne próbki są cenne, ale nie zastępują kontrolowanych danych. Próbka reprezentuje jeden wynik produkcji i może nie ujawniać pełnej tolerancji. Używaj rysunków do definiowania zakresu, próbek do zrozumienia obsługi oraz prób technologicznych do potwierdzenia działania. Kiedy element zmienia rewizję, przeprowadź udokumentowany przegląd kompatybilności przed ponownym użyciem starego opakowania lub instrukcji pracy.
Zdefiniuj funkcję ESD i granicę testu
Terminy takie jak antystatyczny, rozpraszający ładunki elektrostatyczne i przewodzący opisują różne pojęcia i są czasami używane w sposób nieścisły. Zapytanie ofertowe powinno określać powierzchnie stykowe, zamierzoną funkcję kontroli ładunku, właściwą metodę, kondycjonowanie, napięcie testowe lub konfigurację, zakres akceptacji oraz plan pobierania próbek. Prawidłowy wymóg zależy od wrażliwości urządzenia, bliskości, uziemienia oraz tego, czy trasa wymaga również ekranowania, jak i kontrolowanego rozpraszania.
Przetestuj zmontowany system, gdy interfejsy mają znaczenie. Próbka materiałowa nie może ujawnić słabego styku między wkładką a zewnętrzną tacką, odizolowanej półki, zanieczyszczonego kółka samonastawnego ani powłoki zużytej w punkcie obsługi. Należy rejestrować warunki środowiskowe i czystość powierzchni, ponieważ mogą one wpływać na pomiary. Wyniki są porównywalne tylko wtedy, gdy metoda i warunki są porównywalne.
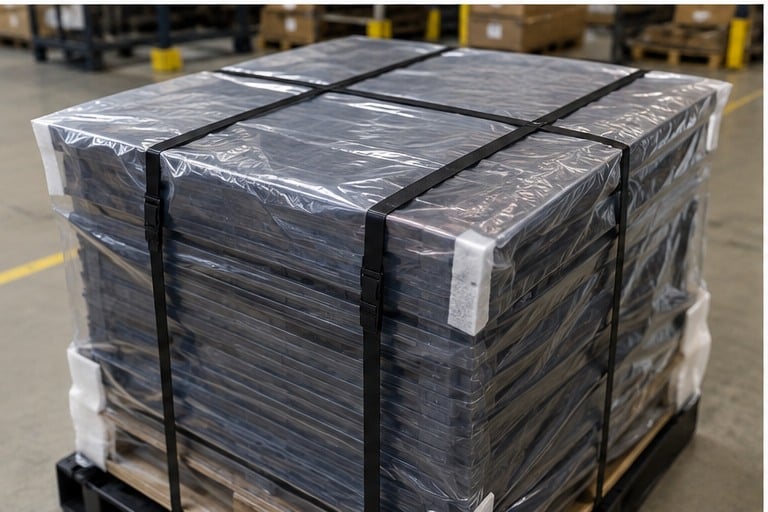
Sprawdź dopasowanie mechaniczne, dostęp oraz kompatybilność procesową
Kontrola dopasowania powinna odwzorowywać załadunek, normalny transport, sztaplowanie lub parkowanie oraz rozładunek. Należy szukać kołisania, zakleszczania, kontaktu z wyprowadzeniami, ugięcia płytki, przypadkowego zwolnienia oraz kolizji z rękawicami, pęsetą, chwytakiem próżniowym lub inspekcją. Jeśli rozwiązanie wchodzi w skład urządzenia, należy przetestować indeksowanie, czujniki, prowadnice i prześwity przy użyciu planowanego stosu i orientacji. Pojedyncza demonstracja ręczna nie zastępuje kwalifikacji sprzętu.
Zgodność procesowa obejmuje coś więcej niż tylko wymiary. Chemia stosowana do czyszczenia może oddziaływać na polimer lub pozostawiać osad. Ekspozycja na ciepło może zmienić płaskość. Wielokrotne manipulowanie elementami może powodować zużycie elementów pozycjonujących. Etykiety mogą się łuszczyć, utrudniać inspekcję lub pozostawiać klej. Należy udokumentować te styki, aby dostawca mógł zalecić materiał i konstrukcję do weryfikacji, a następnie zweryfikować to zalecenie w rzeczywistym procesie.
Sekwencja prototypowania i zatwierdzania
- Przegląd stolikowy: potwierdzić rysunki, rewizje, element chroniony, trasę, funkcję ESD i plan odbioru.
- Pierwszy artykuł: sprawdź tożsamość, jakość wykonania i kluczowe wymiary przed wprowadzeniem wartościowych urządzeń.
- Próbne dopasowanie: załadować reprezentatywne elementy i sprawdzić dozwolony kontakt, prześwit, orientację i demontaż.
- Próba trasy: odtworzyć piętrzenie, obsługę, transport, interfejs sprzętowy, czyszczenie i magazynowanie.
- Przegląd dowodów: zbadaj deklaracje materiałowe i raporty z badań pod kątem metody, kondycjonowania, tożsamości próbek i identyfikowalności.
- Wydanie: Zarejestruj zatwierdzoną próbkę, rysunek, odstępstwa, zdjęcia i kontrole odbiorcze.
Ta sekwencja kontrolna chroni atrakcyjny prototyp przed staaniem się niekontrolowanym standardem produkcyjnym. Każde odstępstwo powinno wskazywać, kto je zaakceptował, dla jakiej części i na jaki czas oraz w jaki sposób kontrolowane będą dotknięte tym zapasy. W przypadku zmiany dostawcy lub materiału należy powtórzyć kontrole, których ta zmiana dotyczy.
Kontrola dostaw i bieżąca weryfikacja
Kontrola dostaw powinna być proporcjonalna do ryzyka i historii dostawcy. Najpierw należy potwierdzić tożsamość zakupu i rewizję, a następnie sprawdzić widoczne uszkodzenia, zanieczyszczenia, odkształcenia, montaż, etykiety oraz krytyczne interfejsy. Należy zastosować uzgodniony plan pobierania próbek w celu sprawdzenia wymiarów i parametrów elektrycznych. Partie budzące podejjrzenia należy poddać kwarantannie przed ich zmieszczeniem z przyjętymi zapasami oraz zachować wystarczającą ilość informacji, aby umożliwić powiązanie wyniku z partią dostawcy i sprzętem pomiarowym.
Bieżące kontrole powinny koncentrować się na cechach, które mogą ulec zmianie w trakcie użytkowania: czystości, zużyciu, wypaczeniu, uszkodzonych przekładkach, poluzowanych elementach zbrojenia, stanie elektrod lub uszkodzonych drogach uziemienia. Zdefiniuj kryteria czyszczenia i wycofania z eksploatacji w kategoriach obserwowalnych. “Używanie do pogorszenia stanu” nie jest kryterium; przykłady obejmują pękniętą kieszeń, niestabilny stos, nieczytelny identyfikator, pozostałości, których nie można usunąć za pomocą zatwierdzonego procesu, lub nieudaną weryfikację.
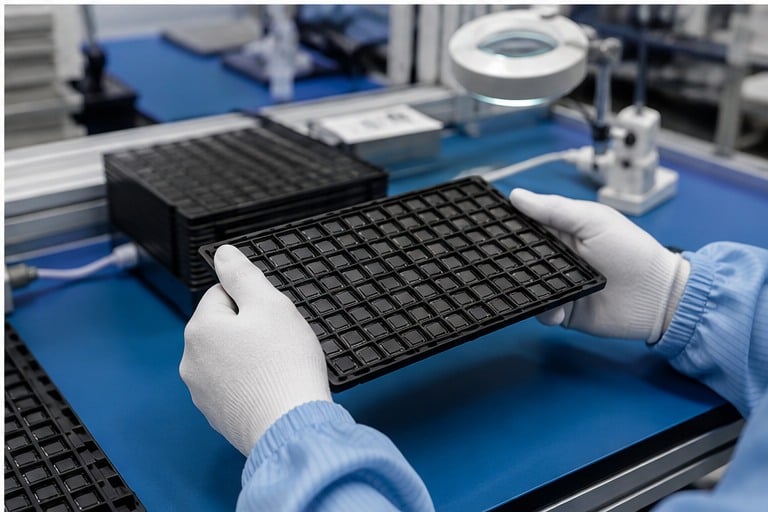
Typowe błędy w specyfikacjach
- Użycie folii stretch lub taśm, które deformują tacki lub urządzenia ładunkowe. Zapobiegaj temu, powiązując decyzję z rysunkiem, metodą badania lub próbnym przejazdem oraz zachowując dowód zatwierdzenia.
- Pozostawienie stosu otwartego, aby górna warstwa urządzenia miała inną ochronę. Zapobiegaj temu, powiązując decyzję z rysunkiem, metodą badania lub próbnym przejazdem oraz zachowując dowód zatwierdzenia.
- Przyjęcie przesyłki bez inspekcji odbiorczej i reguły dyspozycji. Zapobiegaj temu, powiązując decyzję z rysunkiem, metodą badania lub próbnym przejazdem oraz zachowując dowód zatwierdzenia.
Kolejnym częstym błędem jest zastępowanie planu odbioru etykietą marketingową. Nazwa produktu może pomóc w wyszukiwaniu i komunikacji, ale decyzje dotyczące jakości wymagają kontrolowanych dowodów. Kupujący i dostawca powinni uzgodnić, co będzie sprawdzane, gdzie dokonywany jest pomiar, która wersja rewizyjna ma zastosowanie oraz co się dzieje w przypadku uzyskania negatywnego wyniku.
Lista kontrolna zapytania ofertowego
- Zabezpieczone numery części, rysunki, wersje, próbki i dozwolone obszary kontaktu.
- Ilość w pojemniku lub warstwie, orientacja i metoda śledzenia.
- Pełna ścieżka procesu, operatorzy, interfejsy urządzeń, warunki układania w stosy i transportu.
- Funkcja ESD, metoda odniesienia, kondycjonowanie, limity akceptacji i protokoły testów.
- Ograniczenia materiałowe, czystość, chemia czyszcząca i narażenia środowiskowe.
- Kluczowe wymiary, tolerancje i plan pobierania próbek do pierwszego artykułu.
- Ilość prototypów, sekwencja zatwierdzania oraz odpowiedzialność za zmiany.
- Zapotrzebowanie produkcyjne, pakowanie, części zamienne, cykl życia oraz oczekiwania dotyczące dostawy.
Do dyskusji z dostawcą powiąż te wymagania z odpowiednimi tacka IC i użyj Opakowania ESD dla producentów PCB poradnik dotyczący osadzenia tej decyzji w szerszym systemie obsługi. Pozwala to uniknąć traktowania jednego elementu jako kompletnego programu ESD.
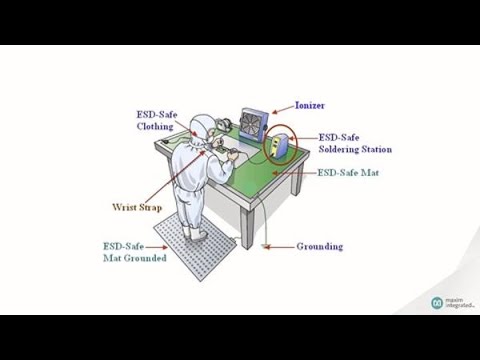
Film szkoleniowy: Kontekst ESD
Ten neutralny film edukacyjny wspomaga kontekst kontroli ESD. Nie zastępuje on opisanej powyżej walidacji specyficznej dla produktu.
Powiązane poradniki
- Wybór materiałów bezpiecznych ESD
- Magazynowanie dyssypatywne a przewodzące
- Lista kontrolna zapytania ofertowego dotycząca opakowań ESD
Często zadawane pytania
Czy taca wysyłkowa to to samo co taca technologiczna?
Czasami jednak wysyłka dodaje wymagania dotyczące ograniczeń, osłony, układania w stosy i trasowania, których taca przy linii produkcyjnej może nie spełniać. Ostateczna zasada powinna być udokumentowana dla konkretnego urządzenia, zakładu i planu kontroli.
Czy tacki wystarczą bez opakowania zewnętrznego?
Zazwyczaj stos stosów tacek stanowi jedną warstwę systemu opakowaniowego. Ochrona zewnętrzna zależy od trasy obsługi i zagrożeń środowiskowych. Ostateczna zasada powinna być udokumentowana dla konkretnego urządzenia, zakładu i planu kontroli.
Jak należy zabezpieczać stosy?
Użyj zatwierdzonej osłony i elementu przytrzymującego, które utrzymują stos razem bez zginania tac lub dotykania urządzeń. Ostateczna zasada powinna być udokumentowana dla konkretnego urządzenia, obiektu i planu kontroli.
Co dział przyjmowania towarów powinien skontrolować w pierwszej kolejności?
Sprawdź integralność opakowania, tożsamość, ilość, orientację, uszkodzenia tacki, zanieczyszczenia oraz wszelkie ślady przemieszczenia urządzenia. Ostateczna reguła powinna być udokumentowana dla konkretnego urządzenia, zakładu i planu kontroli.
Czy tace wysyłkowe mogą być ponuro używane? / Czy tace transportowe mogą być używane wielokrotnie?
Ponowne użycie wymaga kryteriów czystości, uszkodzeń, wymiarów, wydajności elektrycznej i identyfikowalności; sam wygląd nie wystarczy. Ostateczna zasada powinna być udokumentowana dla konkretnego urządzenia, zakładu i planu kontroli.
Autorytatywne źródła
- Stowarzyszenie ESD: Podstawy ESD
- NASA-STD-8739.6B: Kontrola wyładowań elektrostatycznych
- Program Wykonawstwa NASA
Nota aplikacyjna: Graniczne wartości końcowe i interwały weryfikacji muszą być zgodne z zatwierdzonym programem obiektu, wymaganiami dotyczącymi urządzeń, obowiązującymi normami, instrukcjami producenta oraz kwalifikowanymi metodami badania. Niniejszy przewodnik stanowi pomoc w procesie zakupowym i planowaniu procesów, a nie zastępstwo dla tych kontrolowanych dokumentów.



Napisz odpowiedź