- Turbo
- Blog
Rysunki tacek JEDEC: Wymiary i tolerancje, które kupujący powinni przeanalizować, to problem zakupowy i walidacyjny: celem jest przekształcenie rysunku tacy w mierzalne wymagania zakupowe bez mylenia wymiarów referencyjnych z cechami akceptacji. Niezawodna decyzja zaczyna się od zabezpieczonego elementu i jego pełnej drogi, a następnie przekształca szukaną frazę w mierzalne wymagania dotyczące rysunku, próbki i odbioru. Nie ma uniwersalnego materiału, tolerancji, liczby ponownych użyć ani wartości testowej, która bezpiecznie pasowałaby do każdego programu.
Podsumowanie decyzji dotyczącej rysunku tacki JEDEC
| Obszar decyzyjny | Zdefiniuj przed cytatem | Dowody do zażądania |
|---|---|---|
| Koperta zewnętrzna | Długość, szerokość, wysokość i cechy boczne | Sprawdzić pod kątem wymienionych urządzeń i wskaźników |
| Geometria kieszeni | Rzędy, kolumny, skok, głębokość i prześwity | Użyj rysunku urządzenia i sprawdzianów funkcjonalnych |
| Wymiary stosu | Skok stosu, skumulowana wysokość i dopasowanie okładki | Zmierz reprezentatywny stos |
| Schemat odniesienia | Początki pomiarów i wskazówki orientacyjne | Uzgodnić rewizję rysunku i metodę inspekcji |
Użyj tabeli jako przewodnika do dyskusji nad zapytaniem ofertowym (RFQ), a nie jako substytutu kontrolowanych wartości. Ostateczne limity powinny pochodzić z aktualnych rysunków urządzeń, interfejsów sprzętowych, facility ESD program, dokumentacji dostawcy oraz kwalifikowanych prób. Kiedy liczba nie jest jeszcze znana, należy określić ryzyko funkcjonalne i uzgodnić test prototypu zamiast kopiować limit z niezwiązanej tacy.
1. Koperta zewnętrzna: Przekształć Wymaganie w Dowód
W przypadku rysunku tacki JEDEC kupujący musi określić długość, szerokość, wysokość i cechy boczne. Ten punkt reguluje, czy korytko może przekształcić rysunek korytka w mierzalne wymagania zakupowe bez mylenia wymiarów odniesienia z cechami odbiorczymi. Sformułuj wymaganie dla konkretnego urządzenia, trasy i wyposażenia zamiast ogólnego opisu korytka. Wskaż nazwę właściwego rysunku lub instrukcji pracy, warunek, w którym cecha ma zastosowanie, oraz osobę zatwierdzającą odstępstwo.
Praktyczna weryfikacja polega na tym, aby potwierdzić względem wymienionego sprzętu i przyrządów. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
2. Geometria kieszeni: Przekształć Wymaganie w Dowód
W przypadku rysunku tacki JEDEC kupujący musi określić rzędy, kolumny, podziałka, głębokość i prześwity. Ten punkt reguluje, czy korytko może przekształcić rysunek korytka w mierzalne wymagania zakupowe bez mylenia wymiarów odniesienia z cechami odbiorczymi. Sformułuj wymaganie dla konkretnego urządzenia, trasy i wyposażenia zamiast ogólnego opisu korytka. Wskaż nazwę właściwego rysunku lub instrukcji pracy, warunek, w którym cecha ma zastosowanie, oraz osobę zatwierdzającą odstępstwo.
Praktyczna weryfikacja polega na tym, aby użyj rysunku urządzenia i sprawdzianów funkcjonalnych. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
3. Wymiary stosu: Przekształć Wymaganie w Dowód
W przypadku rysunku tacki JEDEC kupujący musi określić skok stosu, skumulowana wysokość i dopasowanie okładki. Ten punkt reguluje, czy korytko może przekształcić rysunek korytka w mierzalne wymagania zakupowe bez mylenia wymiarów odniesienia z cechami odbiorczymi. Sformułuj wymaganie dla konkretnego urządzenia, trasy i wyposażenia zamiast ogólnego opisu korytka. Wskaż nazwę właściwego rysunku lub instrukcji pracy, warunek, w którym cecha ma zastosowanie, oraz osobę zatwierdzającą odstępstwo.
Praktyczna weryfikacja polega na tym, aby zmierzyć reprezentatywny stos. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
4. Schemat danych: Zamień Wymaganie w Dowód
W przypadku rysunku tacki JEDEC kupujący musi określić początki pomiarów i wskazówki orientacyjne. Ten punkt reguluje, czy korytko może przekształcić rysunek korytka w mierzalne wymagania zakupowe bez mylenia wymiarów odniesienia z cechami odbiorczymi. Sformułuj wymaganie dla konkretnego urządzenia, trasy i wyposażenia zamiast ogólnego opisu korytka. Wskaż nazwę właściwego rysunku lub instrukcji pracy, warunek, w którym cecha ma zastosowanie, oraz osobę zatwierdzającą odstępstwo.
Praktyczna weryfikacja polega na tym, aby uzgodnić rewizję rysunku i metodę inspekcji. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
Zatwierdzenie prototypu i produkcji
Zatwierdź propozycję w bramkach (gates). Najpierw sprawdź rewizję urządzenia, orientację, dozwolony kontakt, trasę, sprzęt oraz stos pakowania. Następnie sprawdź zidentyfikowane pierwsze wyroby (first articles) i zweryfikuj cztery powyższe obszary decyzyjne. Potem załaduj reprezentatywne urządzenia minimalne i maksymalne, zbuduj rzeczywisty stos, nałóż osłony lub ograniczenia i uruchom normalną sekwencję obsługi. Uwzględnij czyszczenie, ciepło, etykiety, magazynowanie i wysyłkę tylko wtedy, gdy należą do faktycznej trasy.
Zachowaj zatwierdzony rysunek, tożsamość materiału lub konstrukcji, partię próbną, fotografie, surowe wyniki, odchylenia i zatwierdzenie razem. Kontrola jakości dostaw powinna sprawdzać tożsamość przed pobraniem próbek, oddzielać partie, kontrolować krytyczne cechy za pomocą zatwierdzonej bazy pomiarowej i metody oraz poddawać kwarantannie elementy wadliwe, zanim zmieszają się z przyjętymi zapasami. Wielkość próby wynika z ryzyka i historii dostawcy; nie należy jej wymyślać na blogu ani w notatce zakupowej.
Awarie, którym plan kontroli musi zapobiec
Awaria 1: Kopiowanie wymiarów z jednej zużytej próbki
Ten skrót może doprowadzić do zwolnienia tac, które wyglądają akceptowalnie, ale ulegają uszkodzeniu podczas manipulacji. Należy zabezpieczyć wadliwą partię, zidentyfikować miejsce, w którym błędne założenie zostało wprowadzone do specyfikacji, oraz porównać tacę z kontrolowanym wyrobem i wymaganiami procesowymi. Należy powtórzyć odpowiednie pomiary wymiarowe, funkcjonalne lub elektryczne w udokumentowanych warunkach. Należy zarejestrować decyzję dotyczącą kwalifikacji, aby ten sam problem można było rozpoznać przy odbiorze i podczas ponownego użycia.
Błąd 2: Pominięcie tolerancji i odniesień do baz
Ten skrót może doprowadzić do zwolnienia tac, które wyglądają akceptowalnie, ale ulegają uszkodzeniu podczas manipulacji. Należy zabezpieczyć wadliwą partię, zidentyfikować miejsce, w którym błędne założenie zostało wprowadzone do specyfikacji, oraz porównać tacę z kontrolowanym wyrobem i wymaganiami procesowymi. Należy powtórzyć odpowiednie pomiary wymiarowe, funkcjonalne lub elektryczne w udokumentowanych warunkach. Należy zarejestrować decyzję dotyczącą kwalifikacji, aby ten sam problem można było rozpoznać przy odbiorze i podczas ponownego użycia.
Awaria 3: Mierzenie wyizolowanych funkcji bez testowania działania stosu
Ten skrót może doprowadzić do zwolnienia tac, które wyglądają akceptowalnie, ale ulegają uszkodzeniu podczas manipulacji. Należy zabezpieczyć wadliwą partię, zidentyfikować miejsce, w którym błędne założenie zostało wprowadzone do specyfikacji, oraz porównać tacę z kontrolowanym wyrobem i wymaganiami procesowymi. Należy powtórzyć odpowiednie pomiary wymiarowe, funkcjonalne lub elektryczne w udokumentowanych warunkach. Należy zarejestrować decyzję dotyczącą kwalifikacji, aby ten sam problem można było rozpoznać przy odbiorze i podczas ponownego użycia.
Lista kontrolna zapytania ofertowego (RFQ) i dostawcy
- Rysunek kontrolowanego urządzenia, próbki, orientacja oraz powierzchnie, które mogą stykać się z kieszenią.
- Liczba tacek, liczba sztuk w stosie, pokrywa, element zabezpieczający, opakowanie zewnętrzne oraz interfejsy urządzeń.
- Cztery obszary decyzyjne specyficzne dla tematu oraz dokładne dowody oczekiwane dla każdego z nich.
- Tożsamość materiałowa lub konstrukcyjna, substancje ograniczane, czyszczenie i narażenie środowiskowe.
- Ilość sztuk pierwszych, identyfikowalność partii produkcyjnej, metoda inspekcji i zapisy archiwalne.
- Powiadomienie o zmianie materiału, dodatku, powłoki, narzędzia, gniazda, zakładu, procesu lub podwykonawcy.
- Wykorzystaj ponownie inspekcję, kontrolę etykiet wycofania z użycia, instrukcje czyszczenia oraz kryteria wycofania z eksploatacji, jeśli ma to zastosowanie.
Rozpocznij dyskusję handlową od SWESD Strona produktu tacek na układy scalone. W przypadku sąsiednich decyzji należy skonsultować się z Przewodnik po wymiarach tacek JEDEC, Przewodnik zapytania ofertowego (RFQ) dotyczący niestandardowych tac na układy scalone i poradnik dotyczący tacek do transportu półprzewodników. Te strony służą planowaniu; kontrolowane dokumenty projektu pozostają wiążące.
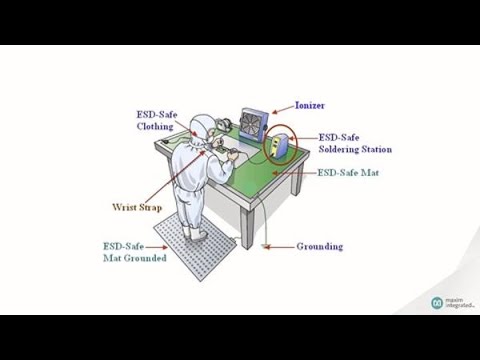
Film edukacyjny: Kontekst ESD
Ten neutralny film producenta wyjaśnia podstawy wyładowań elektrostatycznych. Ma on charakter uzupełniający i nie określa limitów koryt kablowych dla konkretnego projektu.
Często zadawane pytania
Jakie wymiary powinny znajdować się na rysunku tacy?
Uwzględnij interfejs zewnętrzny, geometrię kieszeni, orientację, cechy stosu oraz krytyczne prześwity styków. Zatwierdzona odpowiedź powinna identyfikować odpowiednie urządzenie, rewizję tacki, trasę i dowody, aby dział zakupów i produkcja stosowały tę samą zasadę.
Czy wszystkie wymiary na rysunku są punktami kontrolnymi?
Nie. Sklasyfikuj wymiary krytyczne, referencyjne i kontroli procesu. Zatwierdzona odpowiedź powinna wskazywać właściwe urządzenie, rewizję podajnika, trasę oraz dowody, aby dział zakupów i produkcja stosowały tę samą regułę.
Ile tac należy zmierzyć?
Zastosuj uzgodniony plan pobierania próbek oparty na ryzyku i zdolności procesu. Zatwierdzona odpowiedź powinna identyfikować odpowiednie urządzenie, rewizję tacki, trasę i dowody, aby dział zakupów i produkcja stosowały tę samą zasadę.
Dlaczego punkty bazowe mają znaczenie?
Zapewniają one zgodność pomiarów dostawcy i kupującego. Zatwierdzona odpowiedź powinna wskazywać odpowiednie urządzenie, wersję tacy, trasę oraz dowody, aby dział zakupu i produkcji stosowały tę samą zasadę.
Czy pliki CAD powinny kontrolować produkcję?
Tylko wtedy, gdy umowa określa kontrolowany plik, rewizję i pierwszeństwo przed innymi dokumentami. Zatwierdzona odpowiedź powinna identyfikować odpowiednie urządzenie, rewizję tacy, ścieżkę oraz dowód, aby dział zakupów i produkcja stosowały tę samą zasadę.
Autorytatywne źródła
- EOS/ESD Association: podstawy pakowania i obsługi materiałów
- NASA-STD-8739.6B: Kontrola wyładowań elektrostatycznych
- JEDEC JEP95: zarejestrowane i standardowe zarysy mechaniczne
Granica aplikacji: Ostateczne wymiary, ograniczenia elektryczne, narażenie na temperaturę, częstotliwość inspekcji oraz zasady dyspozycji muszą być zgodne z aktualnymi kontrolowanymi rysunkami, normami, informacjami od producenta oraz systemami jakości i ESD obiektu.
Napisz odpowiedź