- Turbo
- Blog
Los dibujos de bandejas JEDEC: dimensiones y tolerancias que los compradores deben revisar es un problema de compra y validación: el objetivo es convertir el dibujo de una bandeja en requisitos de compra medibles sin confundir las cotas de referencia con las características de aceptación. Una decisión confiable comienza con el dispositivo protegido y su ruta completa, y luego convierte el término de búsqueda en requisitos medibles de dibujo, muestra y recepción. No existe un material universal, tolerancia, número de reutilizaciones o valor de prueba que se adapte de manera segura a todos los programas.
Resumen de la decisión para el plano de la bandeja JEDEC
| Área de decisión | Definir antes de la cotización | Evidencia a solicitar |
|---|---|---|
| Sobre exterior | Características de longitud, ancho, altura y grosor | Confirmar con el equipo y los manómetros designados |
| Geometría de cavidades | Filas, columnas, paso, profundidad y holguras | Utilice el dibujo del dispositivo y los calibres funcionales |
| Dimensiones de la pila | Inclinación de la rampa, altura acumulada y ajuste de la cubierta | Mida una pila representativa |
| Esquema de referencia | Orígenes de medición y señales de orientación | Acordar la revisión del plano y el método de inspección |
Utilice la tabla como guía de discusión para la solicitud de cotización (RFQ), no como un sustituto de los valores controlados. Los límites finales deben provenir de los planos actuales del dispositivo, las interfaces de los equipos, el programa ESD de la instalación, la documentación del proveedor y las pruebas calificadas. Cuando aún no se conozca un número, indique el riesgo funcional y acuerde una prueba de prototipo en lugar de copiar un límite de una bandeja no relacionada.
1. Sobre exterior: Convertir el Requisito en Evidencia
Para el plano de la bandeja JEDEC, el comprador debe definir características de longitud, anchura, altura y lado. Este punto controla si la bandeja puede convertir un dibujo de bandeja en requisitos de compra medibles sin confundir las dimensiones de referencia con las características de aceptación. Escriba el requisito en relación con el dispositivo, la ruta y el equipo reales en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es verificar con el equipo y los manómetros designados. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
2. Geometría de cavidades: Convierte el requisito en evidencia
Para el plano de la bandeja JEDEC, el comprador debe definir filas, columnas, paso, profundidad y holguras. Este punto controla si la bandeja puede convertir un dibujo de bandeja en requisitos de compra medibles sin confundir las dimensiones de referencia con las características de aceptación. Escriba el requisito en relación con el dispositivo, la ruta y el equipo reales en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es utilice el dibujo del dispositivo y los calibres funcionales. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
3. Dimensiones de la pila: Convierte el requisito en evidencia
Para el plano de la bandeja JEDEC, el comprador debe definir pendiente de la pila, altura acumulada y ajuste de la cubierta. Este punto controla si la bandeja puede convertir un dibujo de bandeja en requisitos de compra medibles sin confundir las dimensiones de referencia con las características de aceptación. Escriba el requisito en relación con el dispositivo, la ruta y el equipo reales en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es medir una pila representativa. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
4. Esquema de datos: Convertir el Requisito en Evidencia
Para el plano de la bandeja JEDEC, el comprador debe definir orígenes de medición y señales de orientación. Este punto controla si la bandeja puede convertir un dibujo de bandeja en requisitos de compra medibles sin confundir las dimensiones de referencia con las características de aceptación. Escriba el requisito en relación con el dispositivo, la ruta y el equipo reales en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es acordar la revisión del plano y el método de inspección. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
Aprobación de prototipos y producción
Apruebe la propuesta en compuertas. Primero revise la revisión del dispositivo, la orientación, el contacto permitido, la ruta, el equipo y la pila de embalaje. A continuación, inspeccione los primeros artículos identificados y verifique las cuatro áreas de decisión anteriores. Luego, cargue dispositivos representativos mínimos y máximos, construya la pila real, aplique cubiertas o sujeciones y ejecute la secuencia de manipulación normal. Incluya la limpieza, el calor, las etiquetas, el almacenamiento y el envío solo donde correspondan a la ruta real.
Mantenga juntos el plano aprobado, la identidad del material o de la construcción, el lote de muestra, las fotografías, los resultados brutos, las desviaciones y la autorización. La inspección de recepción debe verificar la identidad antes del muestreo, separar los lotes, inspeccionar las características críticas con la referencia y el método aprobados, y poner en cuarentena los fallos antes de que se mezclen con el inventario aceptado. La profundidad del muestreo sigue el riesgo y el historial del proveedor; no debe inventarse en un blog o nota de compra.
Fallos que el plan de control debe prevenir
Fallo 1: Copiar dimensiones de una muestra gastada
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Fallo 2: Omisión de tolerancias y referencias a datums
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Falla 3: Medir características aisladas sin probar la función de la pila
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Lista de verificación de RFQ y proveedores
- Plano del dispositivo controlado, muestras, orientación y superficies que pueden entrar en contacto con el bolsillo.
- Cantidad por bandeja, cantidad por pila, tapa, retén, embalaje exterior e interfaces de los equipos.
- Las cuatro áreas de decisión específicas sobre temas y la evidencia exacta esperada para cada una.
- Identidad de materiales o construcción, sustancias restringidas, limpieza y exposición ambiental.
- Cantidad del primer artículo, trazabilidad del lote de producción, método de inspección y registros de retención.
- Aviso de cambio de material, aditivo, recubrimiento, herramienta, cavidad, planta, proceso o subcontratista.
- Reutilice la inspección, el control de etiquetas obsoletas, las instrucciones de limpieza y los criterios de retirada cuando proceda.
Iniciar la discusión comercial por parte de SWESD página de producto de bandejas para circuitos integrados. Para decisiones adyacentes, consulte la Guía de dimensiones de bandejas JEDEC, Guía de Solicitud de Cotización (RFQ) para bandejas de circuitos integrados (IC) personalizadas y guía de bandejas para transporte de semiconductores. Estas páginas sirven de apoyo para la planificación; los documentos del proyecto controlado siguen siendo decisivos.
Video educativo: Contexto de la educación para el desarrollo sostenible
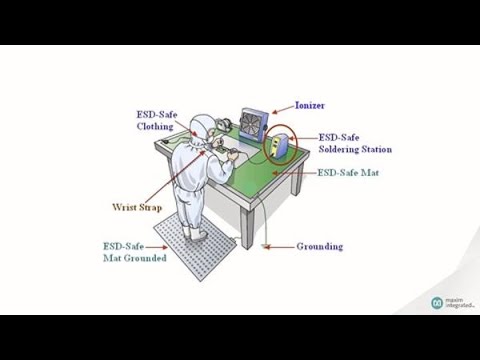
Este video de fabricante neutral explica los fundamentos de las descargas electrostáticas. Es complementario y no establece límites de bandejas específicos para el proyecto.
Preguntas frecuentes
¿Qué dimensiones pertenecen al dibujo de una bandeja?
Incluya la interfaz exterior, la geometría del alojamiento, la orientación, las características del apilamiento y las holguras de contacto críticas. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
¿Son todas las cotas del dibujo puntos de inspección?
No. Clasifique las dimensiones críticas, de referencia y de control de procesos. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
¿Cuántas bandejas se deben medir?
Utilice el plan de muestreo acordado basado en el riesgo y la capacidad del proceso. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
¿Por qué importan los puntos de referencia?
Mantienen alineadas las mediciones del proveedor y del comprador. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción usen la misma regla.
¿Deben los archivos CAD controlar la producción?
Solo cuando el acuerdo define el archivo controlado, la revisión y la precedencia sobre otros documentos. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
Referencias autorizadas
- Asociación EOS/ESD: fundamentos de embalaje y manipulación de materiales
- NASA-STD-8739.6B: Control de descargas electrostáticas
- JEDEC JEP95: esquemas mecánicos estándar y registrados
Límite de la aplicación: Las dimensiones finales, los límites eléctricos, la exposición a la temperatura, la frecuencia de inspección y las normas de disposición deben seguir los planos controlados actuales, las normas, la información del fabricante y los sistemas de calidad y ESD de la instalación.
Dejar un comentario