- Turbo
- Blog
Kontrola przyjęcia rdzenia rolki wycieraczki szablonowej SMT powinna identyfikować uszkodzenia transportowe i niepewność konfiguracji zanim rolka dotrze do drukarki. Sprawdź opakowanie, tożsamość elementu, wystające końce rdzenia i elementy zaangażowania w porównaniu z zatwierdzoną dostarczoną konfiguracją. Oddziel podejrzewany materiał zamiast wymuszania go na wrzecionie lub zmiany kształtu uszkodzonego końca. Kontrola przyjęcia ustala widoczny stan w ramach uzgodnionego zakresu inspekcji; nie potwierdza ona wydajności czyszczenia ani uniwersalnej kompatybilności maszyny. Ten przewodnik pomaga zespołom magazynowym, jakościowym i procesowym przekształcić obserwację uszkodzonego rdzenia w wyraźne zatrzymanie, zapytanie do dostawcy i zatwierdzoną decyzję o dalszym postępowaniu.
Zdefiniuj element, który jest sprawdzany podczas przyjęcia
Rolka wycieraczki szablonowej jest częścią układu czyszczenia drukarki. Szerokość taśmy sama w sobie nie opisuje tego układu. Rdzeń, elementy zaangażowania i dostarczona konfiguracja nawijania muszą również odpowiadać rzeczywistej jednostce czyszczącej. Uzyskaj zatwierdzony odnośnik do elementu lub rysunek i potwierdź, którą wariant dostarczony zamówieniem jest wymagana. Nie używaj nazwy marki drukarki jako pełnej specyfikacji rolki, gdy mogą istnieć różne jednostki czyszczące lub konfiguracje.
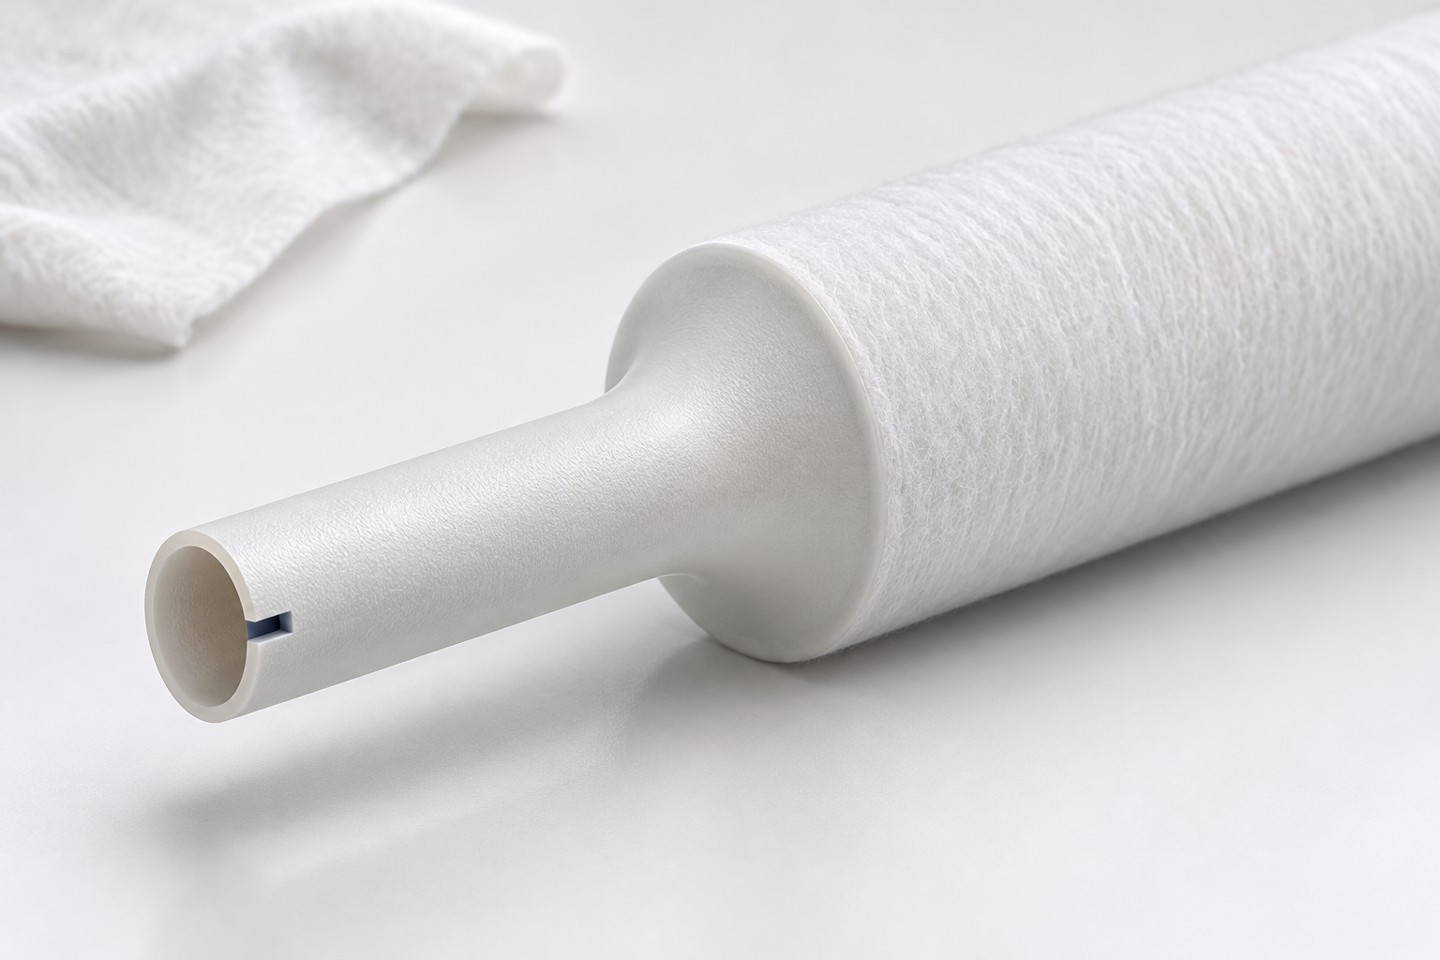
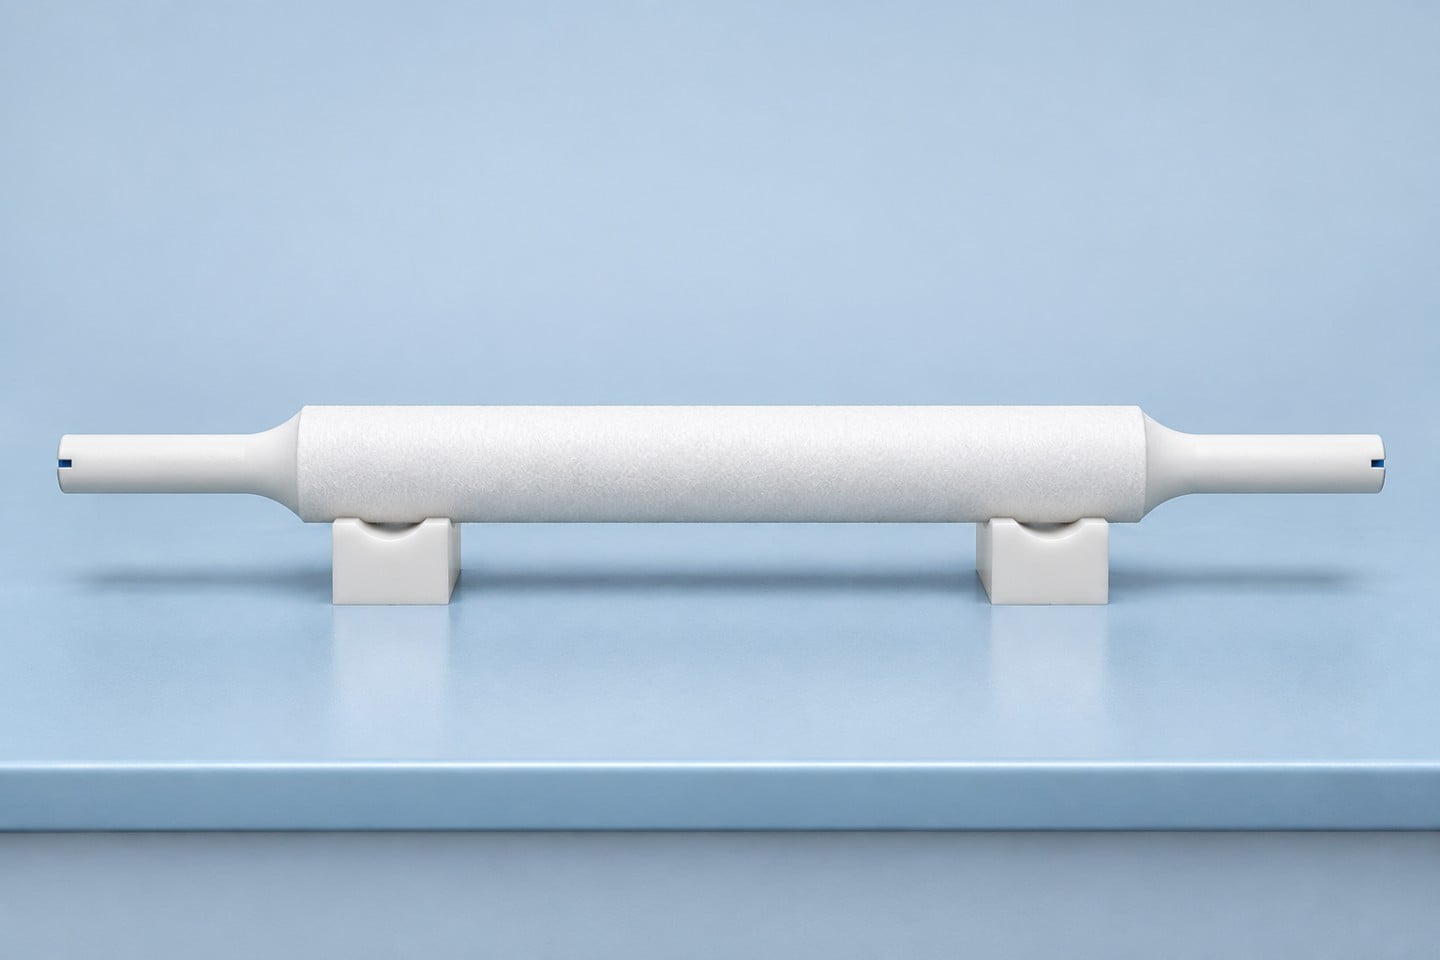
The SWESD wycieraczka szablonowa dostarcza rzeczywisty odnośnik produktu do wyceny. Jego obraz przedstawia białą rolkę wycierającą z wystającymi końcami rdzenia i małymi szczelinami końcowymi. Te widoczne cechy pomagają przekazać kształt produktu, ale fotografia nie określa wymiarów, tolerancji, materiału rdzenia ani wymagań konkretnej drukarki. Potwierdź te szczegóły dla dokładnego oferowanego elementu.
Zachowaj przewodnika wyboru wycieraczek szablonów z zatwierdzonym rekordem elementu. Ta kontrola przyjęcia koncentruje się na stanie i eskalacji uszkodzeń po wyborze. Nie powinna być używana jako zamiennik dla niekwalifikowanego rdzenia lub do tworzenia nowych ustawień maszyny na stanowisku przyjęcia.
Skontroluj dostawę przed usunięciem ochrony
Zarejestruj tożsamość przyjęcia i sprawdź zewnętrzne uszkodzenia, oznaki zgniatania lub otwarte osłony ochronne. Zrób zdjęcie stanu opakowania z powiązanym elementem przed usunięciem dowodów. Postępuj zgodnie z wymogami czystego obchodzenia się z materiałem podczas otwierania. Unikaj otwierania każdego opakowania tylko po to, by zrobić zdjęcia, jeśli zatwierdzony plan inspekcji tego nie wymaga.
Gdy kilka rolek dzieli jedno zewnętrzne opakowanie, zachowaj ich indywidualną tożsamość i lokalizację możliwą do śledzenia podczas sprawdzania problemu. Uszkodzenie jednego rogu może wpłynąć na niektóre materiały bardziej niż inne. Upoważniony recenzent musi określić zakres na podstawie dowodów, dostarczonego opakowania i uzgodnionego planu inspekcji. Ani automatyczne przyjęcie całego kartonu, ani automatyczne odrzucenie dostawy nie zastępuje tej decyzji.
Rekord przyjęcia powinien rozróżniać zaobserwowany stan od podejrzewanej przyczyny. Zanotuj, że ściana opakowania jest zgniła lub końcówka rdzenia wydaje się odkształcona. Nie stwierdzaj, że przewoźnik upuścił karton, chyba że dowody to potwierdzają. Neutralny zapis stanu jest łatwiejszy do zbadania dla dostawcy i zespołu przyjęcia.
Spójrz na końce rdzenia i elementy zaangażowania
Sprawdź dostępne końce rdzenia pod kątem widocznych pęknięć, zgniotów, odprysków, odkształceń lub luźnych fragmentów. Porównaj zaobserwowaną formę z zatwierdzonym odniesieniem. Jeśli szczelina wydaje się nieregularna, zanotuj jej lokalizację i kierunek oglądania. Nie decyduj, że każda widoczna wnęka to uszkodzenie; celowe elementy zaangażowania mogą wyglądać nietypowo bez odpowiedniej konfiguracji odniesienia.
Używaj uzgodnionego sprzętu inspekcyjnego i metody obsługi, gdy konieczne są pomiary wymiarowe. Obraz produktu nie może dostarczyć tolerancji, a ogólne sprawdzenie linijką nie odpowie na każde pytanie o dopasowanie. Zachowaj oryginalny pomiar, jednostkę, tożsamość elementu i wymóg odniesienia razem. Jeśli wymóg jest niejasny, poproś właściciela technicznego o jego rozwiązanie, zanim wymyślisz kryterium zatwierdzenia.
Zbadaj relację między rdzeniem a widocznym materiałem nawiniętym bez ciągnięcia lub demontażu rolki. Zanotuj oczywiste oddzielenia, przesunięte warstwy lub zanieczyszczenia w zakresie planu przyjęcia. To są obserwacje do przeglądu, a nie dowód ostatecznego wyniku czyszczenia. Zachowaj ochronne opakowanie i unikaj tworzenia nowego uszkodzenia podczas badania pierwotnego problemu.
Rozróżnij uszkodzenie od niewłaściwej dostarczonej konfiguracji
Rolka może być nieuszkodzona, a mimo to mieć niewłaściwą konfigurację rdzenia. Porównaj kod elementu, zatwierdzony rysunek i elementy zaangażowania, zanim obwinisz transport za uszkodzenie. Inna długość rdzenia lub układ szczelin może wymagać wyjaśnienia od dostawcy, nawet jeśli dostawa wygląda na czystą. Oddziel to pytanie o konfigurację od obserwacji stanu w rekordzie zatrzymania.
Podobnie, pozornie poprawna wersja może dotrzeć uszkodzona. Dopasowanie zamówionego kodu nie wymazuje zgniłej końcówki ani nieznanego fragmentu. Decyzja przyjęcia musi uwzględniać zarówno tożsamość, jak i stan. To rozdzielenie pomaga dostawcy odpowiedzieć z właściwymi dowodami, zamiast wysyłać nowy rysunek zastępczy, gdy rzeczywisty problem jest fizycznym uszkodzeniem.
The Przewodnik weryfikacji kierunku nawijania obejmuje inne odrębne pytanie dotyczące konfiguracji. Nie rozwiązuj niepewnej orientacji poprzez obracanie lub wymuszanie obrotu, dopóki nie zacznie się ona podawać. Potwierdź widok odniesienia i zatwierdzony układ załadunku przed jakimikolwiek autoryzowanymi próbami.
Używaj praktycznego rejestru odbioru i eskalacji
Poniższa tabela jest jakościową listą kontrolną dla zidentyfikowanego dostarczonego wałka. Nie zawiera założonych granic wymiarowych ani uniwersalnej częstotliwości pobierania próbek. Dodaj odpowiedni zatwierdzony rysunek, wymogi zakupu i procedurę odbioru przed użyciem. Celem jest zachowanie wystarczającej ilości informacji do proporcjonalnej decyzji, jednocześnie zapobiegając dotarciu podejrzanego materiału do rutynowej produkcji.
| Etap | Inspekcja lub zapis | Eskalacja |
|---|---|---|
| Odbiór | Tożsamość opakowania zewnętrznego, elementu i partii | Uszkodzenie lub niepewne powiązanie |
| Końce rdzenia | Widoczne pęknięcia, zgniecenia i stan szczelin | Podejrzewane odkształcenie lub fragmenty |
| Konfiguracja | Zatwierdzony rysunek i rzeczywiste cechy dostarczone | Niezgodność wariantu |
| Obsługa | Chronione podpory i czysty kontakt | Upuszczenie lub niekontrolowane narażenie |
| Próba | Zatwierdzone obserwacje załadunku i podawania | Opór, hałas lub słabe osadzenie |
| Rozmieszczenie | Dotknięta ilość, dowody i właściciel | Brak nieformalnego przekształcania lub wymuszonego dopasowania |
Wyraźnie oznacz fizyczne zatrzymanie i upewnij się, że zapis inwentarza się z nim zgadza. Notatka w e-mailu nie powstrzymuje innej zmiany od wydania zapasów, jeśli materiał pozostaje wymieszany z zwolnionymi wałkami. Podaj dotkniętą ilość i lokalizację magazynową. Decyzje dotyczące materiału nieobjętego wpływem powinny mieścić się w zakresie uprawnień planu odbioru, a nie być redefiniowane przez nieformalne rozmowy.
Obsługiwać podejrzane rolki bez nieformalnych napraw
Podtrzymywać rolkę za pomocą czystego ułożenia odpowiedniego dla dostarczonego elementu. Unikać opierania końca, gdzie mógłby zostać zgnieciony lub zbierać zanieczyszczenia na powierzchni wycierania. Nie przycinać wystającego rdzenia, nie powiększać szczeliny, nie skrobać końca ani nie dodawać taśmy, aby dopasować podejrzaną rolkę. Takie działania zmieniają dostarczoną konfigurację i mogą zniszczyć dowody potrzebne do dochodzenia.
Jeśli dostawca proponuje przeróbkę, wymagać udokumentowanego rozstrzygnięcia poprzez odpowiedni proces techniczny i jakościowy. Propozycja powinna wskazywać dotknięty element i co będzie sprawdzane po tym. Nieformalna instrukcja wyprostowania nie określa metody, skutków czystości ani uprawnienia do zatwierdzenia. Trzymać materiał do czasu zapisania faktycznej zatwierdzonej akcji i wyniku.
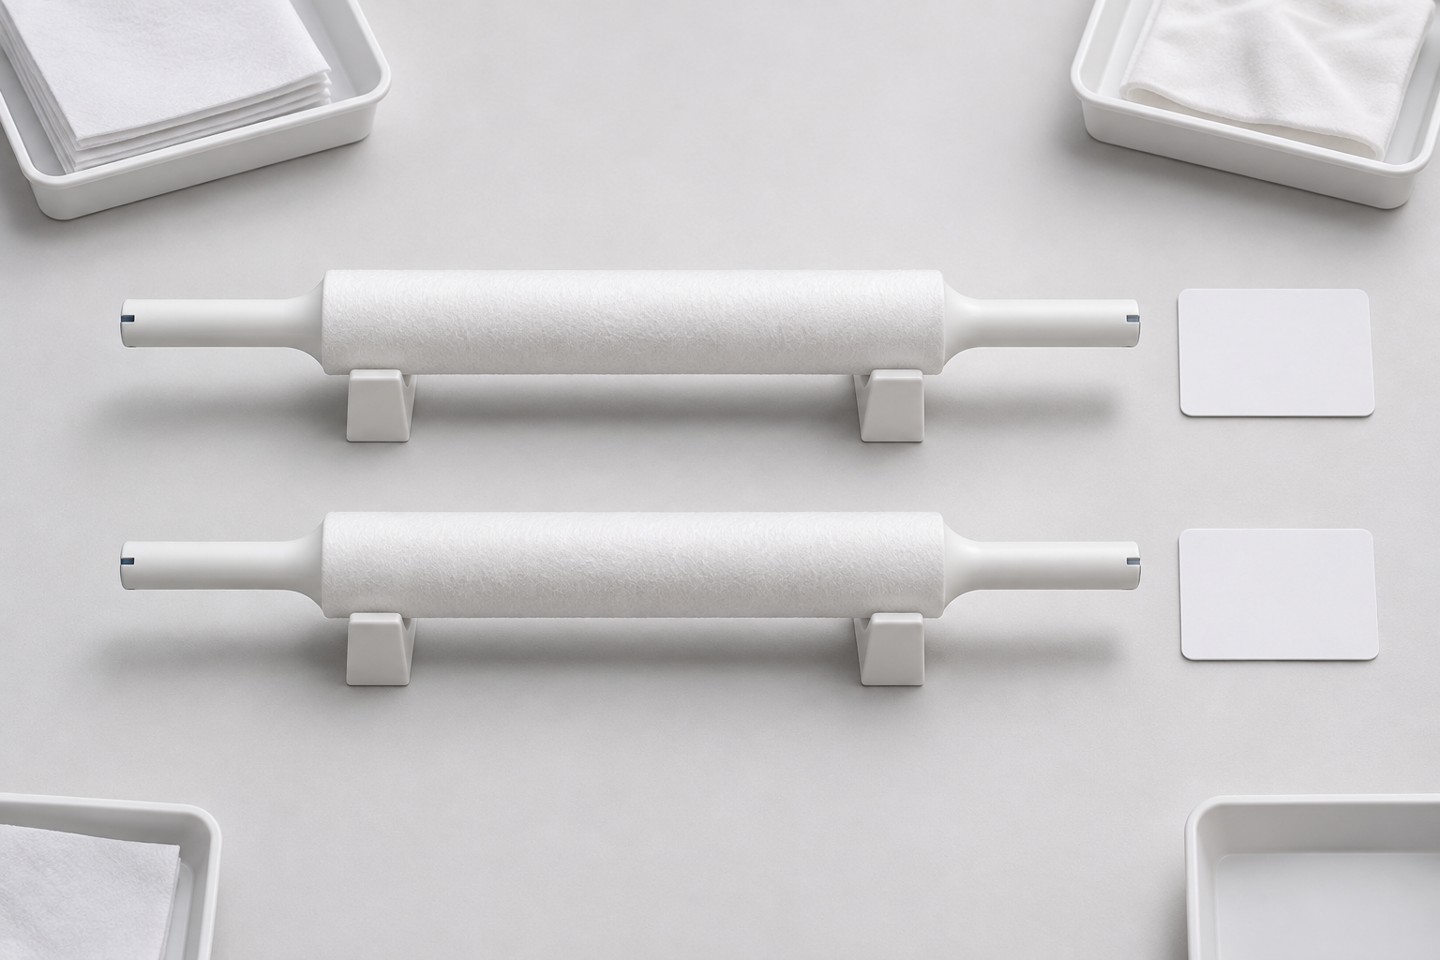
Ilustracje pokazują nieuszkodzoną geometrię odniesienia i przykładowe podpory inspekcyjne. Nie są to fotografie akceptacyjne, zatwierdzone mocowania ani rysunki wymiarowe. Porównaj dostarczony element z uzgodnionymi informacjami od dostawcy i zachowaj rzeczywiste fotografie problemu. Unika się w ten sposób pomyłki obrazu redakcyjnego z dowodem dotyczącym otrzymanego towaru.
W przypadku różnicy między ręcznymi wycieraczkami a automatyczną rolką czyszczącą, zobacz porównanie materiałów wycierających SMT. Ręczna wycieraczka nie powinna stać się improwizowanym zamiennikiem niepasującej rolki bez zatwierdzonego procesu weryfikacji.
Utrzymywać próby ładowania zgodnie z procedurą maszyny
Każda próba załadunku lub podawania należy do wykwalifikowanego, uprawnionego personelu korzystającego z rzeczywistych instrukcji drukarki. Inspektor odbioru nie powinien sięgać do maszyny tylko po to, aby potwierdzić, że rdzeń może się obrócić. Przerwać, gdy wystąpi nieoczekiwany opór, niepewne osadzenie lub niezgodność z zatwierdzoną konfiguracją. Rozwiązać problem przed kontynuacją produkcji.
Wytyczne OSHA dotyczące niebezpiecznej energii poruszają ryzyko urazów związanych z nieoczekiwaną energizacją i zgromadzoną energią podczas odpowiednich serwisów i konserwacji. To, czy konkretne zadanie mieści się w obowiązkowej procedurze kontroli energii, zależy od sprzętu, aktywności i obowiązujących przepisów. Postępować zgodnie z bezpieczną procedurą maszyny specyficzną dla miejsca; wyłączenie sterowania nie jest uniwersalnym zamiennikiem wymaganej izolacji.
Należy odnotować identyfikację testowanej rolki, numer referencyjny konfiguracji maszyny oraz poczynione obserwacje. Pomyślny wynik próby może potwierdzić ograniczoną obserwację mechaniczną. Nie stanowi jednak potwierdzenia długoterminowej niezawodności, skuteczności czyszczenia, kompatybilności z pastą ani jakości druku. Wymagają one odrębnych dowodów procesowych określonych przez zespół inżynieryjny. Nie należy przekształcać ograniczonej próby w ogólną zgodę na uznanie równoważności.
Prześlij dostawcy szczegółowe zapytanie dotyczące uszkodzenia
Podaj zamówiony produkt, numer partii źródłowej, otrzymaną ilość, ilość uszkodzoną oraz fotografie wykonane z określonych ujęć. Dołącz zatwierdzony numer referencyjny konfiguracji i rzeczowy opis problemu. Określ, czy rolka pozostawała zabezpieczona, została otwarta w celu przeprowadzenia kontroli, czy też była testowana zgodnie z autoryzowaną procedurą. Informacje te pomagają odróżnić stan produktu w chwili dostawy od uszkodzeń powstałych podczas późniejszego obchodzenia się z nim.
Poproś dostawcę o potwierdzenie dostarczonej konfiguracji i proponowanego sposobu postępowania. Wymiana powinna pozostać powiązana z pierwotnym zgłoszeniem i spełniać uzgodnione wymagania dotyczące produktu. Jeśli dostawca zaproponuje inną konstrukcję, należy skierować ją do procedury przeglądu zmian, zamiast automatycznie uznawać ją za zamienną. Zachowaj odpowiedź i podjętą decyzję, aby przy kolejnej dostawie nie trzeba było ponownie rozpoczynać tej samej nierozstrzygniętej dyskusji.
Jeśli problemy z zabezpieczeniem opakowania powtarzają się, przeanalizuj dowody dotyczące kolejnych dostaw wspólnie z działami zakupów i jakości. Rezultatem takiej analizy może być doprecyzowanie wymagań dotyczących pakowania lub instrukcji kontroli przy odbiorze. Nie twierdź, że zmiana rozwiązała problem, dopóki kolejne dostawy tego nie potwierdzą. Prowadź oddzielną dokumentację bieżącego problemu i długoterminowych działań korygujących, wskazując jasno osoby odpowiedzialne.
Podczas przeglądu należy zachować procedury postępowania z elektroniką
Kontrola mechaniczna rdzenia nie potwierdza właściwości związanych z ochroną przed wyładowaniami elektrostatycznymi (ESD). W przypadku pracy w pobliżu wrażliwych komponentów elektronicznych należy przestrzegać zatwierdzonego programu ochrony przed ESD podczas przeglądu lub testowania materiału. Wprowadzenie do ESD według EOS/ESD Association zawiera podstawowe informacje na temat zagrożeń elektrostatycznych. Nie należy interpretować go jako zatwierdzenia konkretnej rolki, rdzenia ani wyposażenia pomocniczego do kontroli.
Poniższy film edukacyjny wyjaśnia podstawowe zagadnienia dotyczące ESD w pracach związanych z elektroniką. Jego rola ogranicza się do przedstawienia kontekstu bezpiecznego postępowania z materiałami; nie demonstruje on kryteriów akceptacji uszkodzeń rdzenia ani sposobu załadunku rolki do drukarki. Podstawą podejmowania takich decyzji pozostają pisemny protokół odbioru, zatwierdzony rysunek techniczny oraz procedura obsługi maszyny.
Pytania dotyczące uszkodzonych rdzeni rolek do wycierania szablonów
Czy uszkodzony rdzeń można wymusić na wrzecionie?
Nie. Należy wstrzymać dalsze działania i rozwiązać problem związany ze stanem produktu lub niezgodnością konfiguracji zgodnie z autoryzowaną procedurą.
Czy dopasowana szerokość rolki zapewnia kompatybilność?
Nie. Wymiary rdzenia, cechy zaangażowania oraz rzeczywiste wymagania dotyczące jednostki czyszczącej również mają znaczenie.
Czy obraz produktu może określić kluczowe tolerancje?
Nie. Zastosuj zatwierdzony rysunek i uzgodnione wymagania dotyczące kontroli dla dostarczonego wariantu.
Czy wizualnie nienaruszone rdzenie potwierdzają dobrą wydajność czyszczenia?
Nie. Warunki odbioru, mechaniczne podawanie i skuteczność czyszczenia wymagają oddzielnych dowodów.
Czy po uszkodzeniu jednej rolki należy odrzucić całą dostawę?
Oddziel uszkodzony materiał i pozwól upoważnionemu recenzentowi określić zakres na podstawie dowodów i uzgodnionego planu odbioru.
Napisz odpowiedź