- Turbo
- Blog
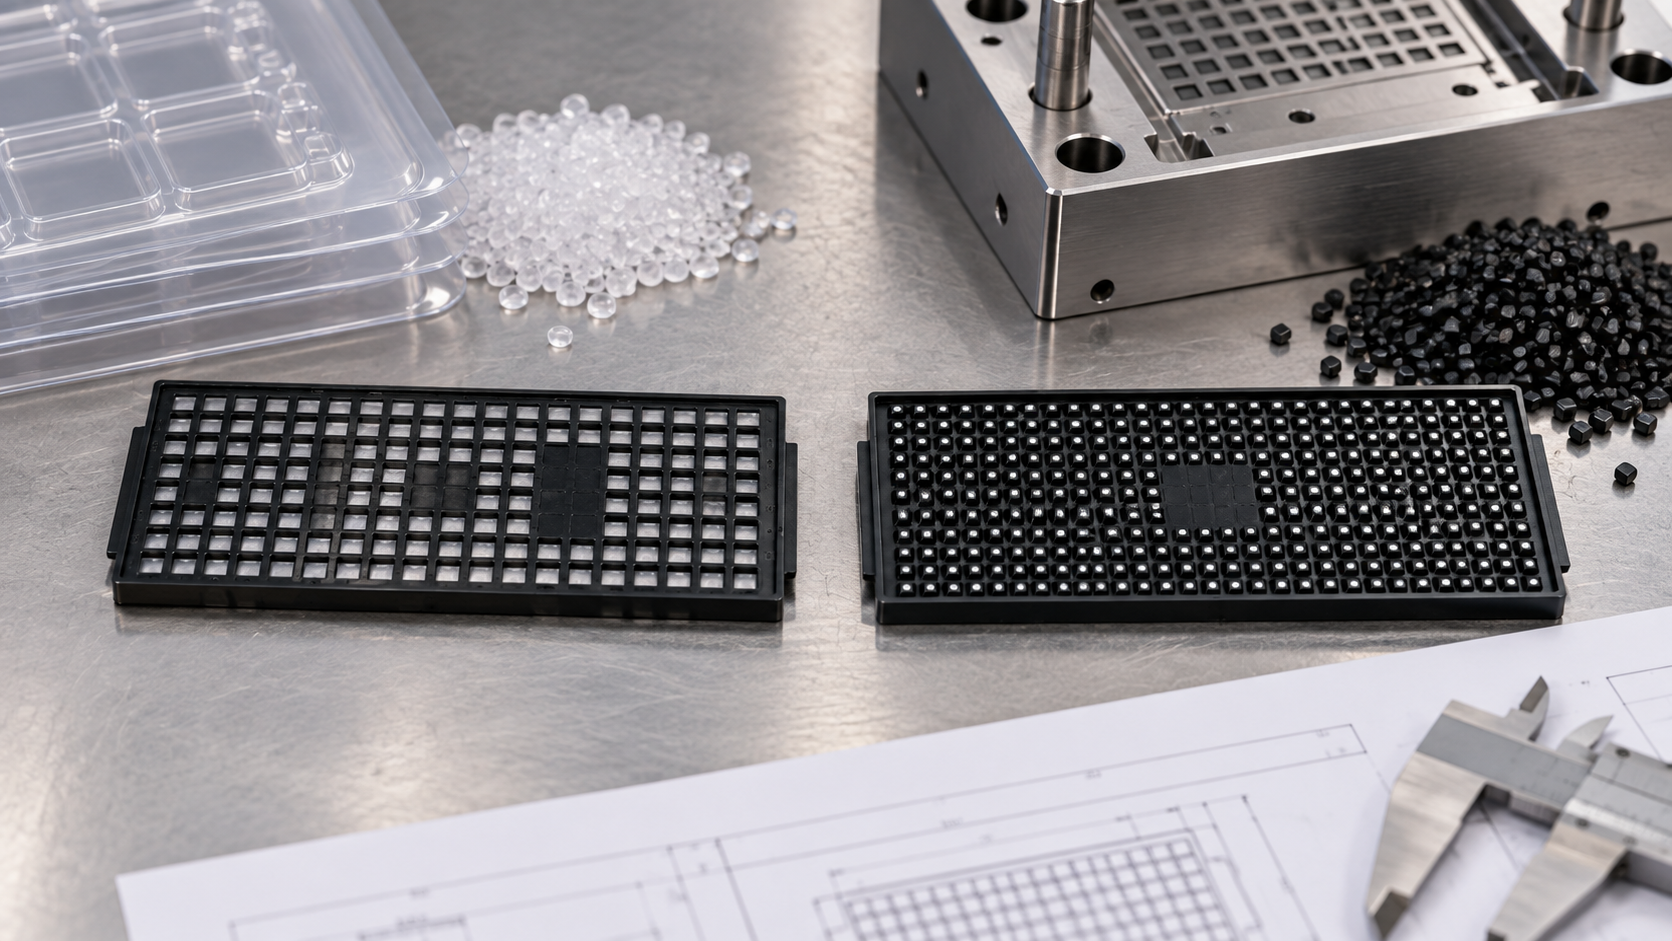
IC Tray Vacuum Forming vs Injection Molding is a purchasing and validation problem: the aim is to choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. A reliable decision starts with the protected device and its complete route, then converts the search term into measurable drawing, sample and receiving requirements. There is no universal material, tolerance, reuse count or test value that safely fits every program.
Decision Summary for ic tray vacuum forming
| Obszar decyzyjny | Zdefiniuj przed cytatem | Dowody do zażądania |
|---|---|---|
| Geometry | Pocket depth, undercuts, walls and detail | Review manufacturability with the supplier |
| Mechanical need | Stiffness, flatness, nesting and stack duty | Test a full handling route |
| Commercial profile | Tooling, volume, revisions and lead time | Compare total program cost |
| Material control | Sheet or resin formulation and ESD behavior | Require traceability and verification |
Użyj tabeli jako przewodnika do dyskusji nad zapytaniem ofertowym (RFQ), a nie jako substytutu kontrolowanych wartości. Ostateczne limity powinny pochodzić z aktualnych rysunków urządzeń, interfejsów sprzętowych, facility ESD program, dokumentacji dostawcy oraz kwalifikowanych prób. Kiedy liczba nie jest jeszcze znana, należy określić ryzyko funkcjonalne i uzgodnić test prototypu zamiast kopiować limit z niezwiązanej tacy.
1. Geometry: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define pocket depth, undercuts, walls and detail. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
Praktyczna weryfikacja polega na tym, aby review manufacturability with the supplier. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
2. Mechanical need: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define stiffness, flatness, nesting and stack duty. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
Praktyczna weryfikacja polega na tym, aby test a full handling route. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
3. Commercial profile: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define tooling, volume, revisions and lead time. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
Praktyczna weryfikacja polega na tym, aby compare total program cost. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
4. Material control: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define sheet or resin formulation and esd behavior. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
Praktyczna weryfikacja polega na tym, aby require traceability and verification. Rozpocznij od zidentyfikowanych próbek z proponowanego materiału produkcyjnego i narzędzi. Zarejestruj ilość próbek, partię lub gniazdo, kondycjonowanie, sprzęt, metodę i wynik. Uwzględnij zarówno normalne, jak i wiarygodne najgorsze warunki. Pozytywny wynik dla jednej dogodnej próby jest przydatny do celów rozwoju, ale nie jest dowodem na to, że zmienność produkcyjna jest kontrolowana.
Poproś dostawcę o wyjaśnienie, które zmienne wejściowe mogą zmienić ten wynik. W zależności od właściwości mogą one obejmować partię żywicy lub arkusza, poziom dodatków, ustawienia formowania, chłodzenie, przycinanie, przechowywanie, czyszczenie i wcześniejsze użycie. Przekształć ważne zmienne w dowody dostawy, kontrole okresowe lub formalne powiadomienie o zmianie. Dzięki temu wymaganie podlega audytowi, a obietnica z katalogu przestaje być jedyną podstawą odbioru.
Zatwierdzenie prototypu i produkcji
Zatwierdź propozycję w bramkach (gates). Najpierw sprawdź rewizję urządzenia, orientację, dozwolony kontakt, trasę, sprzęt oraz stos pakowania. Następnie sprawdź zidentyfikowane pierwsze wyroby (first articles) i zweryfikuj cztery powyższe obszary decyzyjne. Potem załaduj reprezentatywne urządzenia minimalne i maksymalne, zbuduj rzeczywisty stos, nałóż osłony lub ograniczenia i uruchom normalną sekwencję obsługi. Uwzględnij czyszczenie, ciepło, etykiety, magazynowanie i wysyłkę tylko wtedy, gdy należą do faktycznej trasy.
Zachowaj zatwierdzony rysunek, tożsamość materiału lub konstrukcji, partię próbną, fotografie, surowe wyniki, odchylenia i zatwierdzenie razem. Kontrola jakości dostaw powinna sprawdzać tożsamość przed pobraniem próbek, oddzielać partie, kontrolować krytyczne cechy za pomocą zatwierdzonej bazy pomiarowej i metody oraz poddawać kwarantannie elementy wadliwe, zanim zmieszają się z przyjętymi zapasami. Wielkość próby wynika z ryzyka i historii dostawcy; nie należy jej wymyślać na blogu ani w notatce zakupowej.
Awarie, którym plan kontroli musi zapobiec
Failure 1: Comparing quotes without equal performance requirements
Ten skrót może doprowadzić do zwolnienia tac, które wyglądają akceptowalnie, ale ulegają uszkodzeniu podczas manipulacji. Należy zabezpieczyć wadliwą partię, zidentyfikować miejsce, w którym błędne założenie zostało wprowadzone do specyfikacji, oraz porównać tacę z kontrolowanym wyrobem i wymaganiami procesowymi. Należy powtórzyć odpowiednie pomiary wymiarowe, funkcjonalne lub elektryczne w udokumentowanych warunkach. Należy zarejestrować decyzję dotyczącą kwalifikacji, aby ten sam problem można było rozpoznać przy odbiorze i podczas ponownego użycia.
Failure 2: Assuming thermoformed always means disposable
Ten skrót może doprowadzić do zwolnienia tac, które wyglądają akceptowalnie, ale ulegają uszkodzeniu podczas manipulacji. Należy zabezpieczyć wadliwą partię, zidentyfikować miejsce, w którym błędne założenie zostało wprowadzone do specyfikacji, oraz porównać tacę z kontrolowanym wyrobem i wymaganiami procesowymi. Należy powtórzyć odpowiednie pomiary wymiarowe, funkcjonalne lub elektryczne w udokumentowanych warunkach. Należy zarejestrować decyzję dotyczącą kwalifikacji, aby ten sam problem można było rozpoznać przy odbiorze i podczas ponownego użycia.
Failure 3: Ignoring revision risk after hard tooling
Ten skrót może doprowadzić do zwolnienia tac, które wyglądają akceptowalnie, ale ulegają uszkodzeniu podczas manipulacji. Należy zabezpieczyć wadliwą partię, zidentyfikować miejsce, w którym błędne założenie zostało wprowadzone do specyfikacji, oraz porównać tacę z kontrolowanym wyrobem i wymaganiami procesowymi. Należy powtórzyć odpowiednie pomiary wymiarowe, funkcjonalne lub elektryczne w udokumentowanych warunkach. Należy zarejestrować decyzję dotyczącą kwalifikacji, aby ten sam problem można było rozpoznać przy odbiorze i podczas ponownego użycia.
Lista kontrolna zapytania ofertowego (RFQ) i dostawcy
- Rysunek kontrolowanego urządzenia, próbki, orientacja oraz powierzchnie, które mogą stykać się z kieszenią.
- Liczba tacek, liczba sztuk w stosie, pokrywa, element zabezpieczający, opakowanie zewnętrzne oraz interfejsy urządzeń.
- Cztery obszary decyzyjne specyficzne dla tematu oraz dokładne dowody oczekiwane dla każdego z nich.
- Tożsamość materiałowa lub konstrukcyjna, substancje ograniczane, czyszczenie i narażenie środowiskowe.
- Ilość sztuk pierwszych, identyfikowalność partii produkcyjnej, metoda inspekcji i zapisy archiwalne.
- Powiadomienie o zmianie materiału, dodatku, powłoki, narzędzia, gniazda, zakładu, procesu lub podwykonawcy.
- Wykorzystaj ponownie inspekcję, kontrolę etykiet wycofania z użycia, instrukcje czyszczenia oraz kryteria wycofania z eksploatacji, jeśli ma to zastosowanie.
Rozpocznij dyskusję handlową od SWESD Strona produktu tacek na układy scalone. W przypadku sąsiednich decyzji należy skonsultować się z Przewodnik po wymiarach tacek JEDEC, Przewodnik zapytania ofertowego (RFQ) dotyczący niestandardowych tac na układy scalone i poradnik dotyczący tacek do transportu półprzewodników. Te strony służą planowaniu; kontrolowane dokumenty projektu pozostają wiążące.
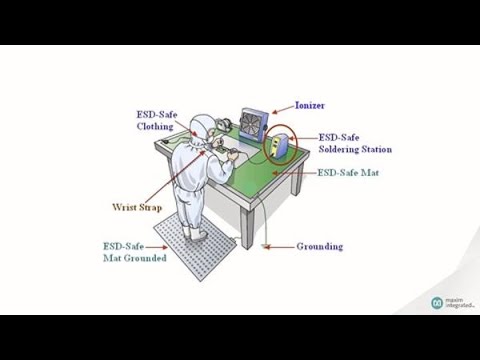
Film edukacyjny: Kontekst ESD
Ten neutralny film producenta wyjaśnia podstawy wyładowań elektrostatycznych. Ma on charakter uzupełniający i nie określa limitów koryt kablowych dla konkretnego projektu.
Często zadawane pytania
Which process is cheaper?
It depends on tooling, volume, material use, precision and lifecycle. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Which is more precise?
Injection molding often supports more controlled rigid features, but the actual supplier process and design determine capability. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Can thermoformed trays stack?
They can when nesting and stack features are deliberately designed and validated. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Do both processes support ESD materials?
Yes, subject to formulation, thickness, geometry and verified performance. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
How should buyers decide?
Use a weighted review of function, validation, tooling, volume, change risk and total cost. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Autorytatywne źródła
- EOS/ESD Association: podstawy pakowania i obsługi materiałów
- NASA-STD-8739.6B: Kontrola wyładowań elektrostatycznych
- JEDEC JEP95: zarejestrowane i standardowe zarysy mechaniczne
Granica aplikacji: Ostateczne wymiary, ograniczenia elektryczne, narażenie na temperaturę, częstotliwość inspekcji oraz zasady dyspozycji muszą być zgodne z aktualnymi kontrolowanymi rysunkami, normami, informacjami od producenta oraz systemami jakości i ESD obiektu.
Napisz odpowiedź