- Turbo
- Blog
La planificación del consumo de fundas para dedos comienza con la cobertura de tareas aprobada y los eventos que requieren fundas nuevas. Cuenta los eventos de emisión reales, separa los conjuntos completos de los reemplazos individuales y convierte el resultado en las unidades confirmadas suministradas por paquete. No reduzcas la previsión asumiendo que las fundas desechables retiradas pueden ser reutilizadas. Para un puesto de trabajo de electrónica, un plan útil conecta la demanda del operador, los tamaños aceptados, el stock liberado y el tiempo de reabastecimiento. Debe explicar por qué se necesita la cantidad de entrega siguiente sin cambiar las reglas de control de contaminación para ajustarse al presupuesto de compras.
Define la tarea aprobada antes de contar piezas
Enumera la operación y el arreglo de cobertura de manos aceptado. El número de dedos cubiertos es una entrada del proceso, no una preferencia de compra. Un planificador no debe elegir menos fundas porque una pequeña prueba utilizó menos stock. Pide al propietario del proceso que identifique la instrucción actual y las personas o turnos a los que se aplica.
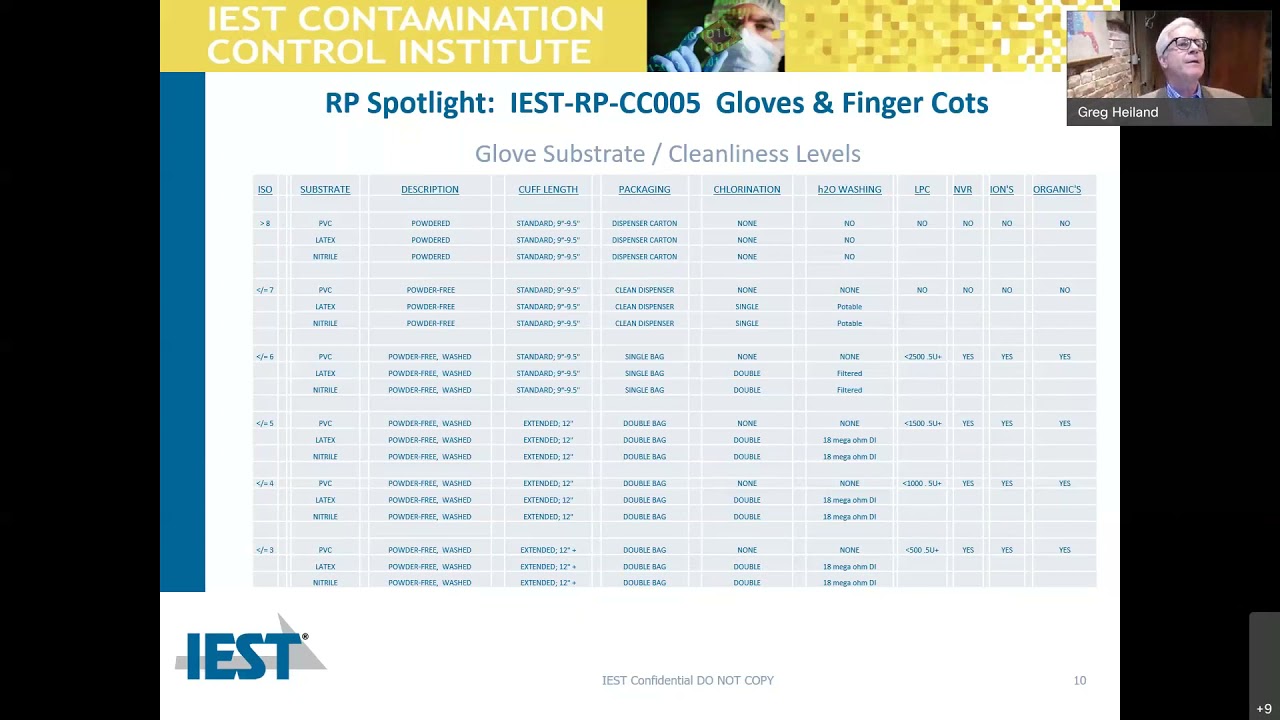
El Resumen de las prácticas recomendadas de guantes y fundas para dedos de IEST describe los temas de evaluación de productos. No publica una tasa de consumo universal. Úsalo como contexto para mantener la idoneidad del producto separada de un cálculo de stock. Una previsión no puede aprobar una funda para una aplicación que no la ha aceptado.
El Página de producto de fundas para dedos SWESD identifica un artículo de suministro real para la consulta. Confirma sus tamaños disponibles y las unidades de embalaje entregadas directamente. Las fotografías de muestras sueltas no pueden establecer cuántas piezas hay en un paquete interno o cartón, ni establecen una clasificación de sala limpia o médica.
Mapea los eventos de emisión a través de un turno representativo
Observa cuándo los operadores comienzan la tarea, se van y regresan, cambian de operaciones o reemplazan la cobertura dañada. Registra cada evento de acuerdo con la instrucción aceptada. Un evento de entrada podría requerir una nueva emisión completa, mientras que otro evento podría requerir un reemplazo individual. El planificador debe saber qué cantidad se está contando antes de sumar los registros.
Utiliza producción representativa en lugar de una sola hora inusualmente tranquila. Incluye diferentes patrones de turnos, mezclas de productos y formación planificada. Registra el período de observación y cualquier evento inusual, como un lote de prueba o un movimiento de puesto de trabajo. Una tasa basada en una semana anormal puede ser útil, pero necesita una etiqueta que evite que se convierta accidentalmente en la línea base permanente.
Mantén el método proporcional. Una hoja de turno simple puede registrar el conteo de operadores, problemas rutinarios y reemplazos adicionales. Evita clasificaciones de rendimiento personal a partir de datos de consumo bruto: un alto uso podría reflejar un trabajo más difícil, cambios aprobados adicionales o un problema de ajuste. Investiga el contexto del proceso antes de tratar la diferencia como desperdicio.
Calcula la demanda con unidades que no puedan confundirse
Para una tarea estable, define O como el número de operadores por turno, F como fundas por emisión completa, y E como eventos de emisión completa por operador por turno. Deja que R sea el número adicional de fundas individuales reemplazadas durante ese turno, excluyendo cualquier cosa ya incluida en E. La demanda planificada del turno es O × F × E + R, medida en fundas individuales por turno.
Considera un grupo hipotético de puestos de trabajo con 8 operadores, una emisión aprobada de 4 fundas, 3 emisiones completas por operador durante un turno y 16 reemplazos individuales adicionales. La demanda es 8 × 4 × 3 + 16 = 112 fundas por turno. Estas entradas de planificación inventadas ilustran solo aritmética. No son una recomendación de cobertura, intervalo de cambio, resultado medido de fábrica o especificación de embalaje SWESD.
Si el paquete interno hipotético confirmado por el proveedor contiene 100 fundas, el total representa 1.12 paquetes de consumo. La compra o el reabastecimiento pueden requerir redondear a 2 paquetes completos, pero el saldo sigue siendo stock utilizable solo bajo las condiciones de manejo aprobadas. Redondear un pedido no significa que el puesto de trabajo consumió las 200 piezas. Mantén el consumo, la emisión y las cantidades de pedido separadas.
Para tamaños mixtos o diferentes tareas, calcula cada artículo aprobado por separado y luego totaliza solo las cantidades que comparten la misma identidad de stock. No combines fundas pequeñas y grandes en un solo saldo disponible cuando los operadores no pueden usarlas de manera intercambiable. Registra cualquier suposición sobre el personal o los eventos de emisión junto al resultado.
Distingue el consumo real de los movimientos de stock
Un paquete transferido de la tienda principal a un puesto de trabajo se ha movido; no necesariamente ha sido consumido. Si ambas ubicaciones informan esa transferencia como uso, la previsión la contará dos veces. Define el punto donde la organización reconoce el consumo y utiliza la misma definición en el sistema de stock y la hoja de observación.
Realice un seguimiento de los artículos no utilizados, dañados o contaminados por separado cuando el proceso pueda hacerlo sin un manejo inseguro. Esa información puede identificar problemas de embalaje, retiro o ajuste. No debe alentar a los operadores a retener piezas sospechosas para contarlas o devolverlas al suministro fresco. Utilice registros aprobados en lugar de clasificar físicamente los cuneros usados al final de un turno.
El finger cot storage review aborda el estado del stock en la parte superior. El stock retenido, no identificado o caducado no debe hacer que el saldo de reposición parezca más saludable de lo que es. Cuente solo el material liberado para la tarea real y mantenga la identidad de tamaño y lote a través de la emisión.
Construya las entradas de reposición a partir de evidencia
La tabla es una hoja de trabajo de planificación, no una especificación de producto. Sus entradas deben provenir de instrucciones aprobadas, unidades de stock verificadas y demanda observada. Donde falte una entrada, muestre la incertidumbre explícitamente en lugar de ocultarla dentro de un porcentaje de tolerancia no explicado.
| Entrada | Unidad para registrar | Origen |
|---|---|---|
| Cobertura aprobada | Cuneros por evento de emisión completa | Instrucción de tarea aceptada |
| Eventos rutinarios | Emisiones completas por operador por turno | Entradas y transiciones observadas |
| Reemplazos adicionales | Cuneros individuales o conjuntos completos | Daños registrados y eventos de contacto |
| Conversión de stock | Cuneros por paquete interno y paquetes por caja | Artículo suministrado confirmado |
| Exposición de suministro | Días laborables de demanda antes de la recepción | Tiempo de entrega aprobado actual |
| Suministro utilizable | Unidades liberadas disponibles para esta tarea | Registro de stock de lote y tamaño |
El Discusión del programa de consumo de la Asociación Nacional de Gestión de Propiedades proporciona un contexto general para identificar requisitos, revisar cambios y mantener información confiable sobre problemas. No es un estándar de uso de dedales. Las ecuaciones y ejemplos aquí son ayudas de planificación local propuestas cuyas suposiciones deben ser reemplazadas con datos reales del sitio.
Un modelo básico de punto de reorden es la demanda esperada durante el tiempo de entrega de reabastecimiento más un buffer acordado. Si la demanda diaria se mide en dedales individuales, el tiempo de entrega debe expresarse en los días laborables correspondientes. Cuando los proveedores citen días calendario, convierta utilizando el horario real de recepción y producción. Documente la justificación del buffer y revíselo cuando la variabilidad cambie.
Separe la demanda rutinaria de las pérdidas evitables
Un aumento en el consumo puede reflejar más producción, más operadores o una regla de cambio aprobada revisada. Normalice la comparación antes de buscar desperdicios. Compare turnos equivalentes o exprese la demanda por actividad de producción definida, recordando que la cantidad de producto por sí sola puede no capturar la complejidad del manejo. No utilice un objetivo simplista de piezas por tablero para anular los controles de contaminación.
Eventos adicionales de reemplazo pueden señalar un problema corregible. Registre si los dedales se rompen durante la aplicación, se deslizan durante la tarea o se desechan después de entrar en contacto con una superficie no controlada. El cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits ayuda a abordar el ajuste como una decisión de aprobación separada. Un cambio de tamaño o modelo necesita esa evaluación en lugar de una sustitución informal para reducir el conteo.
El finger cot donning guide covers contact and replacement triggers. Preserve those controls while improving the supply layout or training. Lower consumption is beneficial only when the process still meets its accepted requirements; a reduced issue record alone does not demonstrate better performance.
Keep replacement rules outside the savings calculation
The historical IEC TR 62258-3:2010 preview includes finger-cot handling guidance for its bare-die context, including replacement after damage and avoiding reuse. Its context and date matter. It does not define one modern rate for every electronics operation, and the site must use its applicable current requirements.
Do not assume that a cot may remain in use for an entire shift because the purchasing forecast was expressed per shift. A planning interval and an allowed wear interval are different things. Likewise, the calculation’s number of covered fingers is an input from an approved task, not permission to transfer that arrangement to another product or workstation.
If a supply shortage threatens an approved replacement rule, escalate before stock runs out. The response might involve a qualified alternate supply or a production decision by the responsible owner. Extending use, washing disposable cots or returning removed items to fresh stock should not become an undocumented purchasing workaround.
Send a replenishment inquiry that can be confirmed
State the exact approved product, accepted sizes, forecast period and required arrival window. Ask the supplier to confirm individual pieces per inner pack, inner packs per case, any order multiple and current delivery information. Keep a quoted lead time dated; it can change, and a historical delivery does not guarantee the next one.
Provide expected demand by size and distinguish a routine replenishment from a temporary launch or training requirement. Request the product and packaging identification needed to connect the shipment to the approved stock item. Where supplier stock changes, obtain the change details before accepting a visually similar substitute.
Review the plan after the first replenishment cycle. Compare predicted use with actual consumption, explain differences and retain the revised assumptions. The result should be a defensible stock decision that protects the accepted work method and gives purchasing a quantity it can reconcile to real supply units.
Educational background on finger-cot evaluation
This IEST presentation introduces glove and finger-cot evaluation. It provides product-selection context and does not prescribe workstation consumption, pack quantity or a universal replacement schedule. Use the locally approved task instruction for those inputs.
Preguntas frecuentes
¿Hay un número universal de fundas para dedos por trabajador?
No. Use the approved coverage and actual replacement events for the specific task.
¿Se puede reducir el consumo reutilizando las cunas desechables retiradas?
No. Preserve las reglas de reemplazo aprobadas e investigue el desperdicio evitable por separado.
¿Debería contar el stock disponible como suministro disponible?
No. Mantenga el stock retenido, caducado, no identificado o no aprobado fuera de la cantidad utilizable.
Does the worked example specify SWESD pack quantities?
No. Sus números son hipotéticos y deben ser reemplazados por unidades específicas de artículo confirmadas.
¿Puede un tamaño grande sustituir a un tamaño aprobado que falta?
Not automatically. Obtain fit and process approval before changing the supplied item.
Publicación reciente
-
-
 Contaminación de la suela del calzado ESD: Preservar el registro de verificación22 de noviembre de 2026
-
Dejar un comentario