- Turbo
- Blog
IC Tray Sampling Plan for Incoming Quality Inspection is a purchasing and validation problem: the aim is to build a receiving sampling plan that detects wrong revision, damaged pockets, warpage and missing evidence before trays reach production. A reliable decision starts with the protected device and its complete route, then converts the search term into measurable drawing, sample and receiving requirements. There is no universal material, tolerance, reuse count or test value that safely fits every program.
Decision Summary for ic tray inspection
| Área de decisión | Definir antes de la cotización | Evidencia a solicitar |
|---|---|---|
| Identity gate | Part number, revision, supplier and lot | Match purchase and approved sample |
| Visual gate | Cracks, flash, contamination and labels | Use defect definitions and lighting |
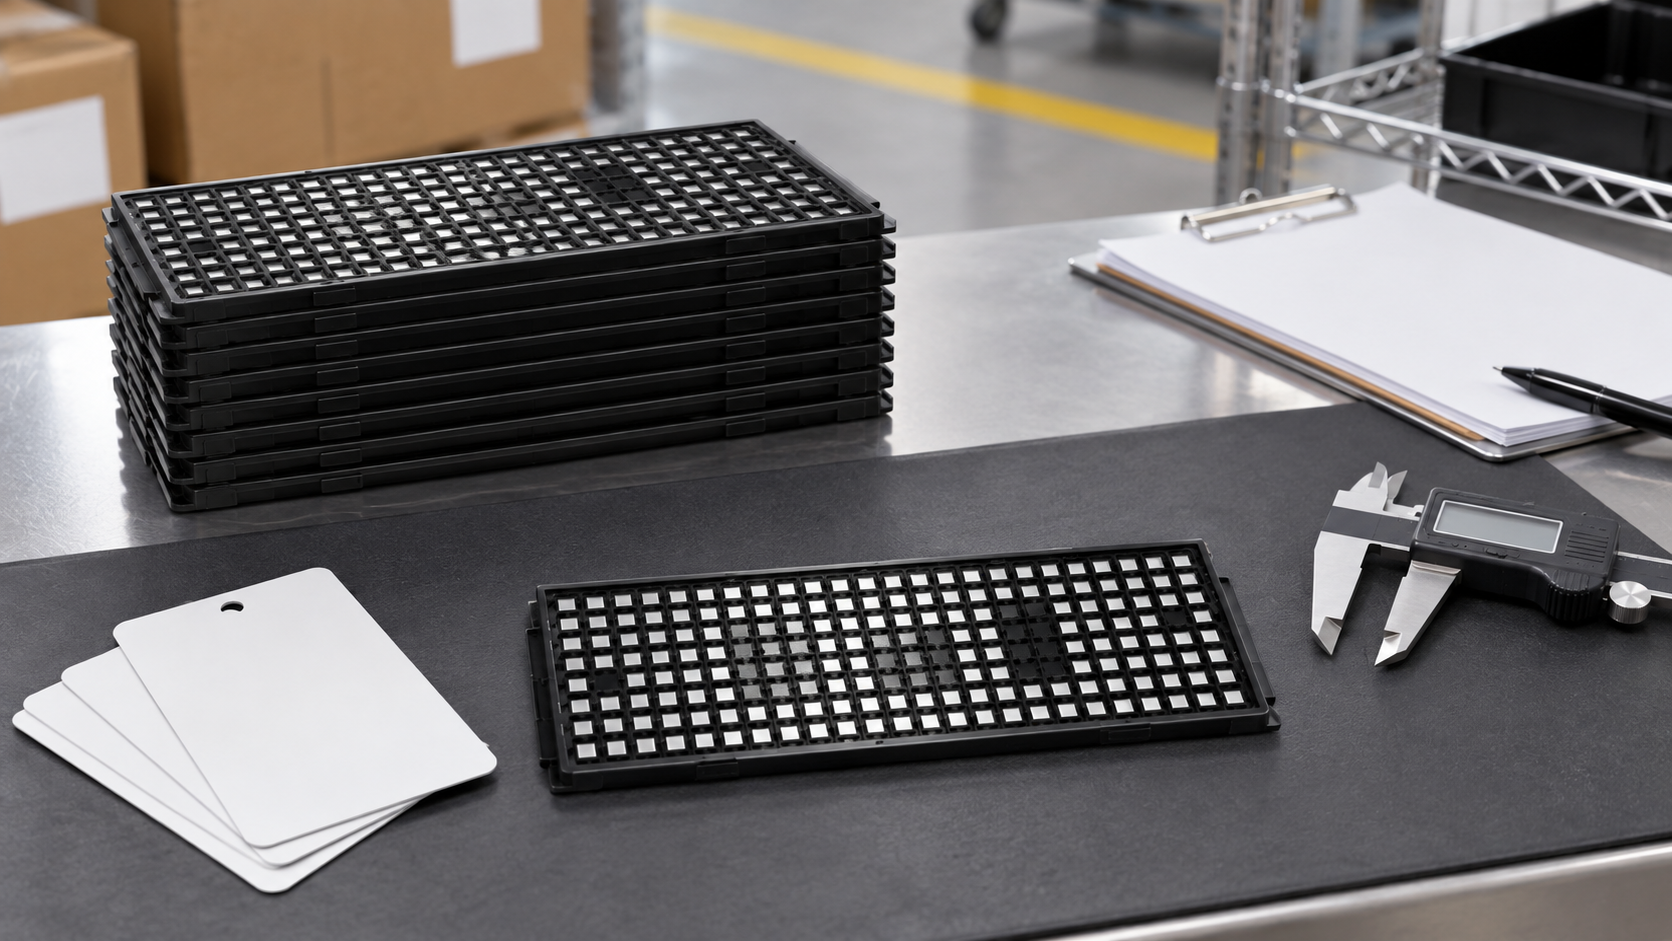
| Dimensional gate | Critical pockets, datums and stack features | Use controlled gauges and sampling |
| Functional gate | Fit, stack and equipment interface | Test representative worst-case units |
Utilice la tabla como guía de discusión para la solicitud de cotización (RFQ), no como un sustituto de los valores controlados. Los límites finales deben provenir de los planos actuales del dispositivo, las interfaces de los equipos, el programa ESD de la instalación, la documentación del proveedor y las pruebas calificadas. Cuando aún no se conozca un número, indique el riesgo funcional y acuerde una prueba de prototipo en lugar de copiar un límite de una bandeja no relacionada.
1. Identity gate: Turn the Requirement into Evidence
For ic tray inspection, the buyer must define part number, revision, supplier and lot. This point controls whether the tray can build a receiving sampling plan that detects wrong revision, damaged pockets, warpage and missing evidence before trays reach production. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La verificación práctica es match purchase and approved sample. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
2. Visual gate: Turn the Requirement into Evidence
For ic tray inspection, the buyer must define cracks, flash, contamination and labels. This point controls whether the tray can build a receiving sampling plan that detects wrong revision, damaged pockets, warpage and missing evidence before trays reach production. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La verificación práctica es use defect definitions and lighting. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
3. Dimensional gate: Turn the Requirement into Evidence
For ic tray inspection, the buyer must define critical pockets, datums and stack features. This point controls whether the tray can build a receiving sampling plan that detects wrong revision, damaged pockets, warpage and missing evidence before trays reach production. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La verificación práctica es use controlled gauges and sampling. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
4. Functional gate: Turn the Requirement into Evidence
For ic tray inspection, the buyer must define fit, stack and equipment interface. This point controls whether the tray can build a receiving sampling plan that detects wrong revision, damaged pockets, warpage and missing evidence before trays reach production. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La verificación práctica es test representative worst-case units. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
Aprobación de prototipos y producción
Apruebe la propuesta en compuertas. Primero revise la revisión del dispositivo, la orientación, el contacto permitido, la ruta, el equipo y la pila de embalaje. A continuación, inspeccione los primeros artículos identificados y verifique las cuatro áreas de decisión anteriores. Luego, cargue dispositivos representativos mínimos y máximos, construya la pila real, aplique cubiertas o sujeciones y ejecute la secuencia de manipulación normal. Incluya la limpieza, el calor, las etiquetas, el almacenamiento y el envío solo donde correspondan a la ruta real.
Mantenga juntos el plano aprobado, la identidad del material o de la construcción, el lote de muestra, las fotografías, los resultados brutos, las desviaciones y la autorización. La inspección de recepción debe verificar la identidad antes del muestreo, separar los lotes, inspeccionar las características críticas con la referencia y el método aprobados, y poner en cuarentena los fallos antes de que se mezclen con el inventario aceptado. La profundidad del muestreo sigue el riesgo y el historial del proveedor; no debe inventarse en un blog o nota de compra.
Fallos que el plan de control debe prevenir
Failure 1: Sampling before separating lots
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Failure 2: Recording only pass or fail without defect location
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Failure 3: Releasing a lot while required test evidence is missing
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Lista de verificación de RFQ y proveedores
- Plano del dispositivo controlado, muestras, orientación y superficies que pueden entrar en contacto con el bolsillo.
- Cantidad por bandeja, cantidad por pila, tapa, retén, embalaje exterior e interfaces de los equipos.
- Las cuatro áreas de decisión específicas sobre temas y la evidencia exacta esperada para cada una.
- Identidad de materiales o construcción, sustancias restringidas, limpieza y exposición ambiental.
- Cantidad del primer artículo, trazabilidad del lote de producción, método de inspección y registros de retención.
- Aviso de cambio de material, aditivo, recubrimiento, herramienta, cavidad, planta, proceso o subcontratista.
- Reutilice la inspección, el control de etiquetas obsoletas, las instrucciones de limpieza y los criterios de retirada cuando proceda.
Iniciar la discusión comercial por parte de SWESD página de producto de bandejas para circuitos integrados. Para decisiones adyacentes, consulte la Guía de dimensiones de bandejas JEDEC, Guía de Solicitud de Cotización (RFQ) para bandejas de circuitos integrados (IC) personalizadas y guía de bandejas para transporte de semiconductores. Estas páginas sirven de apoyo para la planificación; los documentos del proyecto controlado siguen siendo decisivos.
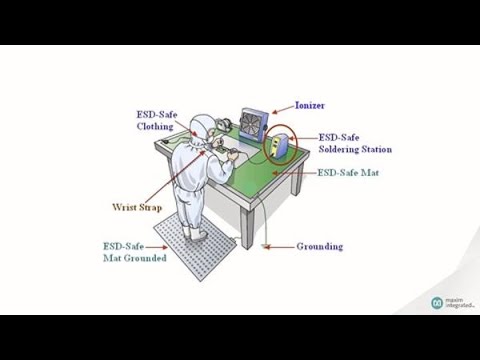
Video educativo: Contexto de la educación para el desarrollo sostenible
Este video de fabricante neutral explica los fundamentos de las descargas electrostáticas. Es complementario y no establece límites de bandejas específicos para el proyecto.
Preguntas frecuentes
How large should the sample be?
Use the organization’s approved risk-based sampling method; no universal count applies. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Which dimensions are critical?
Those that protect the device or control stack and equipment interfaces. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Should every lot receive electrical testing?
Frequency follows risk, supplier performance and the control plan. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
What happens after a defect?
Contain the lot, classify the defect, expand inspection or reject under the agreed procedure. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Why keep photos?
They improve defect communication and help trace recurring cavity or handling patterns. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Referencias autorizadas
- Asociación EOS/ESD: fundamentos de embalaje y manipulación de materiales
- NASA-STD-8739.6B: Control de descargas electrostáticas
- JEDEC JEP95: esquemas mecánicos estándar y registrados
Límite de la aplicación: Las dimensiones finales, los límites eléctricos, la exposición a la temperatura, la frecuencia de inspección y las normas de disposición deben seguir los planos controlados actuales, las normas, la información del fabricante y los sistemas de calidad y ESD de la instalación.
Publicación reciente
-
-
 IC Tray Vacuum Forming vs Injection Molding19 Sep,2026
-
 IC Tray Packaging for Moisture-Sensitive Devices18 Sep,2026
Dejar un comentario