- Turbo
- Blog
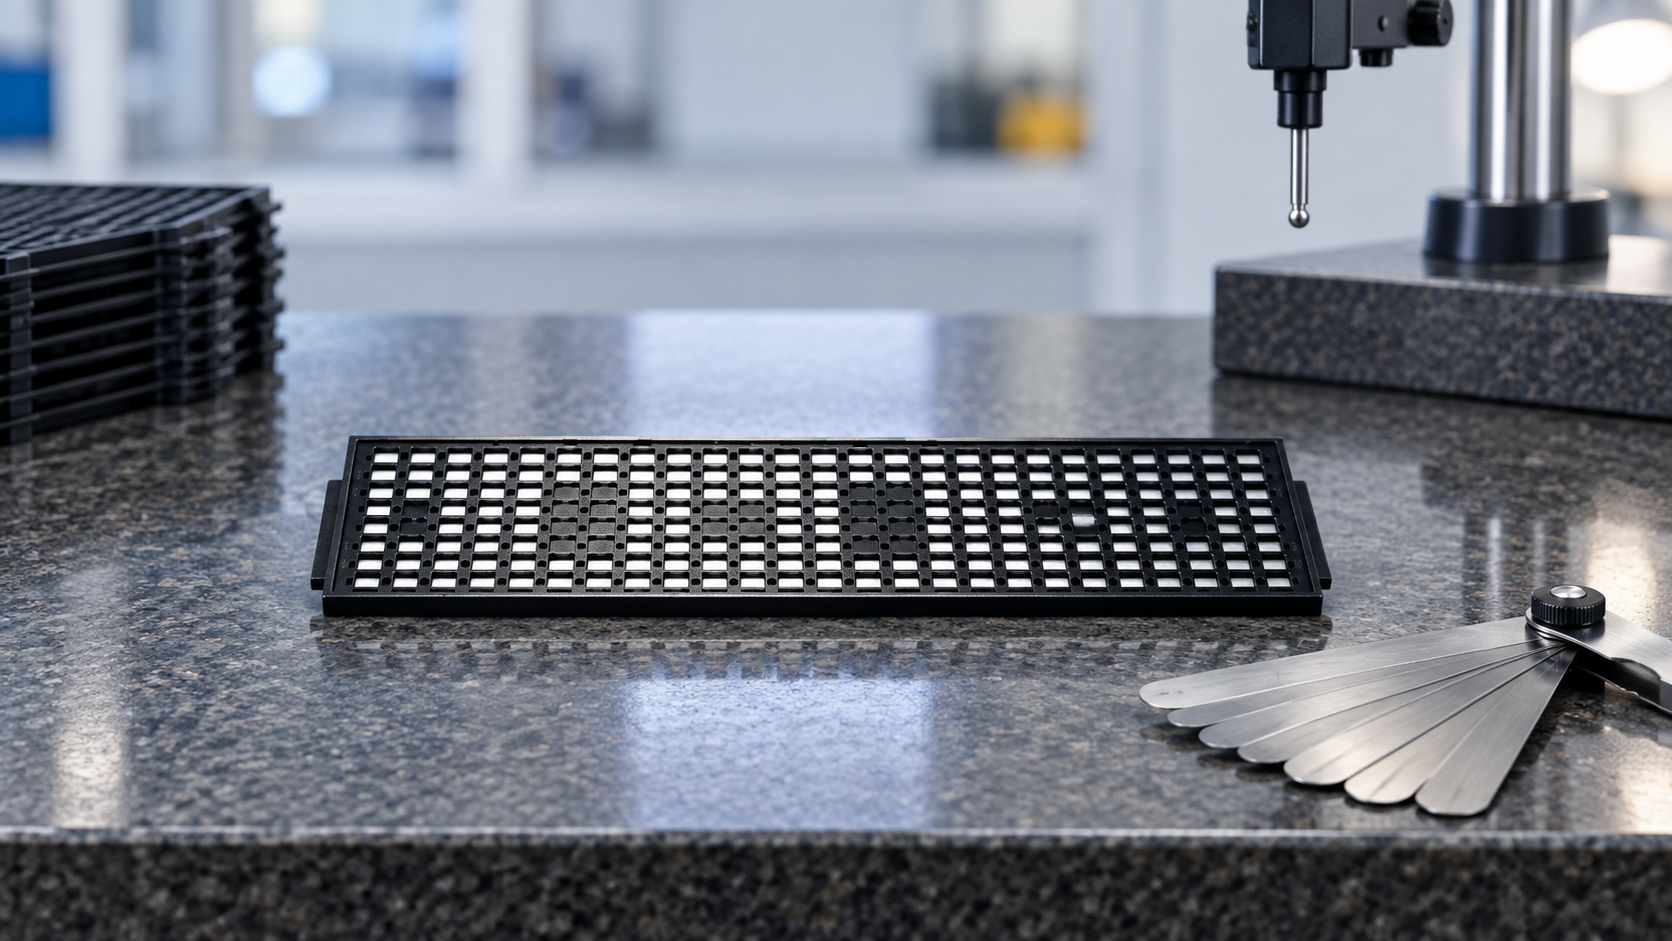
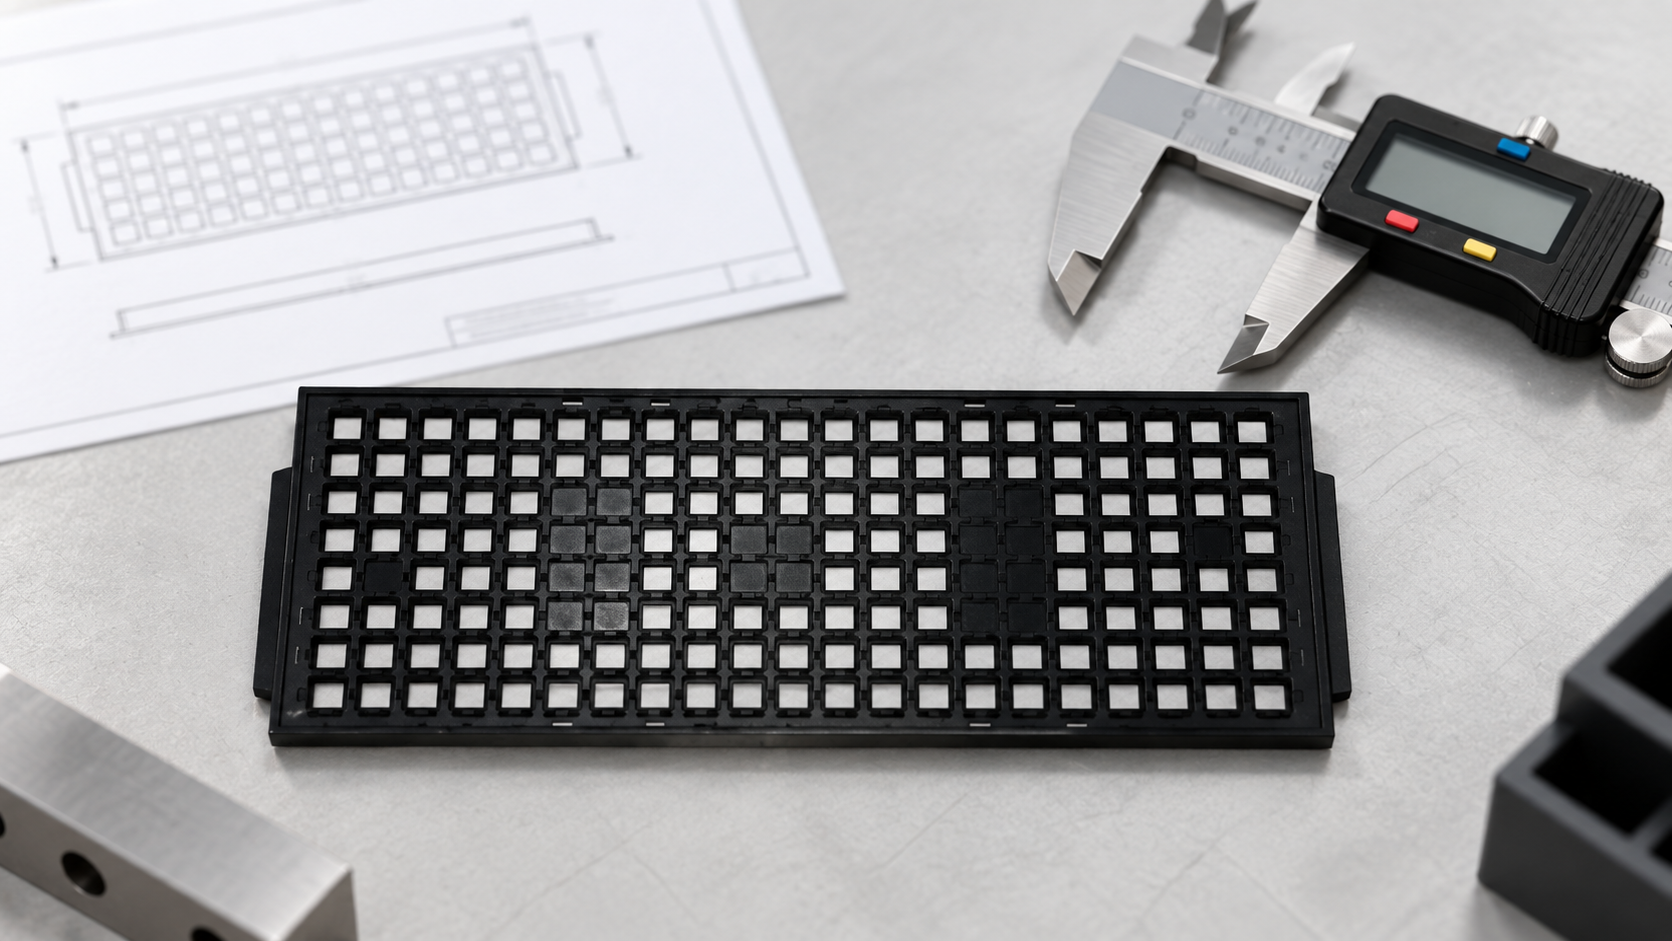
La deformación de las bandejas JEDEC: causas, inspección y criterios de aceptación es un problema de compras y validación: el objetivo es detectar la distorsión de las bandejas que puede causar apilamientos inestables, contacto con dispositivos o problemas de alimentación en los equipos. Una decisión fiable comienza con el dispositivo protegido y su ruta completa, y luego convierte el término de búsqueda en requisitos medibles de dibujo, muestra y recepción. No existe un material universal, una tolerancia, un recuento de reutilización o un valor de prueba que se adapte de forma segura a todos los programas.
Resumen de decisiones sobre la deformación de las bandejas JEDEC
| Área de decisión | Definir antes de la cotización | Evidencia a solicitar |
|---|---|---|
| Acondicionamiento | Tiempo, temperatura y humedad antes de la medición | Registre las condiciones y utilice el método aprobado |
| Método de soporte | Superficie de referencia y restricción | Evite aplanar la bandeja durante la medición |
| Lugares de medición | Esquinas, rieles, centro e interfaces de equipos | Utilizar puntos definidos por el dibujo |
| Confirmación funcional | Prueba de apilamiento, transportador y manipulador | Probar la peor muestra aceptada |
Utilice la tabla como guía de discusión para la solicitud de cotización (RFQ), no como un sustituto de los valores controlados. Los límites finales deben provenir de los planos actuales del dispositivo, las interfaces de los equipos, el programa ESD de la instalación, la documentación del proveedor y las pruebas calificadas. Cuando aún no se conozca un número, indique el riesgo funcional y acuerde una prueba de prototipo en lugar de copiar un límite de una bandeja no relacionada.
1. Condicionamiento: Convierte el requisito en evidencia
Para el alabeo de la bandeja JEDEC, el comprador debe definir tiempo, temperatura y humedad antes de la medición. Este punto controla si la bandeja puede detectar distorsiones en la misma que puedan causar pilas inestables, contacto con el dispositivo o problemas de alimentación del equipo. Escriba el requisito en función del dispositivo real, la ruta y el equipo en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es registre las condiciones y utilice el método aprobado. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
2. Método de apoyo: Convertir el requisito en evidencia
Para el alabeo de la bandeja JEDEC, el comprador debe definir superficie de referencia y restricción. Este punto controla si la bandeja puede detectar distorsiones en la misma que puedan causar pilas inestables, contacto con el dispositivo o problemas de alimentación del equipo. Escriba el requisito en función del dispositivo real, la ruta y el equipo en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es evite aplanar la bandeja durante la medición. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
3. Lugares de medición: Convierta el requisito en evidencia
Para el alabeo de la bandeja JEDEC, el comprador debe definir esquinas, rieles, centro e interfaces de equipos. Este punto controla si la bandeja puede detectar distorsiones en la misma que puedan causar pilas inestables, contacto con el dispositivo o problemas de alimentación del equipo. Escriba el requisito en función del dispositivo real, la ruta y el equipo en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es utilizar puntos definidos por el dibujo. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
4. Confirmación funcional: Convertir el requisito en evidencia
Para el alabeo de la bandeja JEDEC, el comprador debe definir prueba de apilamiento, transportador y manipulador. Este punto controla si la bandeja puede detectar distorsiones en la misma que puedan causar pilas inestables, contacto con el dispositivo o problemas de alimentación del equipo. Escriba el requisito en función del dispositivo real, la ruta y el equipo en lugar de una descripción genérica de la bandeja. Indique el nombre del plano o instrucción de trabajo responsable, la condición en la que se aplica la característica y quién aprueba una excepción.
La verificación práctica es probar la peor muestra aceptada. Comience con muestras identificadas del material de producción propuesto y las herramientas. Registre la cantidad de muestras, el lote o la cavidad, el acondicionamiento, el equipo, el método y el resultado. Incluya tanto las condiciones normales como las peores condiciones creíbles. Una aprobación en una muestra conveniente es útil para el desarrollo, pero no es evidencia de que la variación de la producción esté controlada.
Pida al proveedor que explique qué variables de entrada pueden cambiar este resultado. Dependiendo de la característica, estas pueden incluir el lote de resina o de lámina, el nivel de aditivos, los parámetros de moldeo o conformado, el enfriamiento, el recorte, el almacenamiento, la limpieza y el uso previo. Convierta las variables importantes en evidencia de entrada, controles periódicos o una notificación formal de cambio. Esto hace que el requisito sea auditable y evita que una promesa de catálogo se convierta en la única base de aceptación.
Aprobación de prototipos y producción
Apruebe la propuesta en compuertas. Primero revise la revisión del dispositivo, la orientación, el contacto permitido, la ruta, el equipo y la pila de embalaje. A continuación, inspeccione los primeros artículos identificados y verifique las cuatro áreas de decisión anteriores. Luego, cargue dispositivos representativos mínimos y máximos, construya la pila real, aplique cubiertas o sujeciones y ejecute la secuencia de manipulación normal. Incluya la limpieza, el calor, las etiquetas, el almacenamiento y el envío solo donde correspondan a la ruta real.
Mantenga juntos el plano aprobado, la identidad del material o de la construcción, el lote de muestra, las fotografías, los resultados brutos, las desviaciones y la autorización. La inspección de recepción debe verificar la identidad antes del muestreo, separar los lotes, inspeccionar las características críticas con la referencia y el método aprobados, y poner en cuarentena los fallos antes de que se mezclen con el inventario aceptado. La profundidad del muestreo sigue el riesgo y el historial del proveedor; no debe inventarse en un blog o nota de compra.
Fallos que el plan de control debe prevenir
Fallo 1: Presionar la bandeja para que quede plana mientras se mide
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Fallo 2: Mezclar lecturas a temperatura ambiente y posteriores al horneado
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Fallo 3: Aceptar la lectura de un único centro como prueba funcional completa
Este acceso directo puede liberar bandejas que parecen aceptables pero fallan durante la manipulación. Contenga el lote afectado, identifique dónde se introdujo la suposición en la especificación y compare la bandeja con el dispositivo controlado y los requisitos del proceso. Repita la comprobación dimensional, funcional o eléctrica correspondiente en condiciones documentadas. Registre la disposición para que el mismo problema pueda reconocerse en la recepción y durante su reutilización.
Lista de verificación de RFQ y proveedores
- Plano del dispositivo controlado, muestras, orientación y superficies que pueden entrar en contacto con el bolsillo.
- Cantidad por bandeja, cantidad por pila, tapa, retén, embalaje exterior e interfaces de los equipos.
- Las cuatro áreas de decisión específicas sobre temas y la evidencia exacta esperada para cada una.
- Identidad de materiales o construcción, sustancias restringidas, limpieza y exposición ambiental.
- Cantidad del primer artículo, trazabilidad del lote de producción, método de inspección y registros de retención.
- Aviso de cambio de material, aditivo, recubrimiento, herramienta, cavidad, planta, proceso o subcontratista.
- Reutilice la inspección, el control de etiquetas obsoletas, las instrucciones de limpieza y los criterios de retirada cuando proceda.
Iniciar la discusión comercial por parte de SWESD página de producto de bandejas para circuitos integrados. Para decisiones adyacentes, consulte la Guía de dimensiones de bandejas JEDEC, Guía de Solicitud de Cotización (RFQ) para bandejas de circuitos integrados (IC) personalizadas y guía de bandejas para transporte de semiconductores. Estas páginas sirven de apoyo para la planificación; los documentos del proyecto controlado siguen siendo decisivos.
Video educativo: Contexto de la educación para el desarrollo sostenible
Este video de fabricante neutral explica los fundamentos de las descargas electrostáticas. Es complementario y no establece límites de bandejas específicos para el proyecto.
Preguntas frecuentes
¿Qué causa la deformación de las bandejas?
El material, la tensión de moldeo, el enfriamiento desigual, la exposición al calor, la carga de apilamiento y el almacenamiento pueden contribuir. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
¿Se puede juzgar la deformación a simple vista?
La inspección visual encuentra una deformación severa, pero no reemplaza una medición controlada. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
¿Se debe medir una bandeja cargada?
Utilice la condición definida por el plano y realice también una prueba funcional relevante. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
¿Se puede reutilizar una bandeja deformada?
Solo si cumple con los criterios dimensionales y funcionales aprobados. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
¿Cómo se deben contener los fallos?
Ponga en cuarentena el lote, rastree el uso afectado, confirme el método e investigue el historial del proceso o de exposición. La respuesta aprobada debe identificar el dispositivo aplicable, la revisión de la bandeja, la ruta y la evidencia para que compras y producción utilicen la misma regla.
Referencias autorizadas
- Asociación EOS/ESD: fundamentos de embalaje y manipulación de materiales
- NASA-STD-8739.6B: Control de descargas electrostáticas
- JEDEC JEP95: esquemas mecánicos estándar y registrados
Límite de la aplicación: Las dimensiones finales, los límites eléctricos, la exposición a la temperatura, la frecuencia de inspección y las normas de disposición deben seguir los planos controlados actuales, las normas, la información del fabricante y los sistemas de calidad y ESD de la instalación.
Dejar un comentario