- Turbo
- Blog
Die ESD-Verpackungsnorm für Leiterplatten sollte als Teil eines definierten Prozesses zur Elektronikhandhabung ausgewählt werden und nicht als generischer Katalogartikel. Die richtige Spezifikation verbindet Bauteilgeometrie, ESD-Funktion, mechanischen Schutz, Bedienerzugang, Geräteschnittstellen, Reinigung und Verifizierung. Dieser Leitfaden zeigt Ingenieuren und Einkäufern, wie sie diese Anforderungen in eine Angebotsanfrage (RFQ), einen Musterfreigabeplan und eine wiederholbare Wareneingangsprüfung umsetzen. Er erklärt auch, wie sich ESD-Boxen und -Trays in das umfassendere ESD-Kontrollsystem einfügen, ohne dabei vorauszusetzen, dass Farbe, ein Materialname oder ein einzelnes Testergebnis die Eignung für jedes Gerät und jeden Transportweg belegen.
Was das Produkt im echten Arbeitsablauf leisten muss
Der praktische Zweck besteht darin, ESD-Programmanforderungen in eine routenspezifische Verpackungsspezifikation für unbestückte Leiterplatten und Baugruppen umzusetzen. Dieser Satz ist die Ausgangsanforderung. Eine nützliche Spezifikation benennt den zu schützenden Gegenstand, den Ort seines Eintritts in den Prozess, jede Übergabe, die berührten Geräte, die Verweildauer in der Verpackung und was schiefgehen kann. Ohne diese Landkarte kann ein Tray, ein Wischtuch, ein Prüfgerät oder ein Transportwagen eine Schreibtischprüfung bestehen und dennoch in der Produktion versagen.
Unterteilen Sie das Schutzproblem in drei Ebenen. Erstens: Verhindern Sie mechanischen Kontakt, unkontrollierte Bewegung und Verwechslungen. Zweitens: Definieren Sie die erforderliche elektrostatische Funktion und deren Anbindung an die Anlagensteuerung. Drittens: Machen Sie die Lösung handhabbar: Bediener müssen Teile laden, identifizieren, prüfen und entladen, ohne ein neues Risiko zu erzeugen. Einkäufer sollten daher vor dem Einfrieren der Lastenheftbeschreibung die Prozessmesstechnik, die Qualitätssicherung und den ESD-Koordinator einbinden.
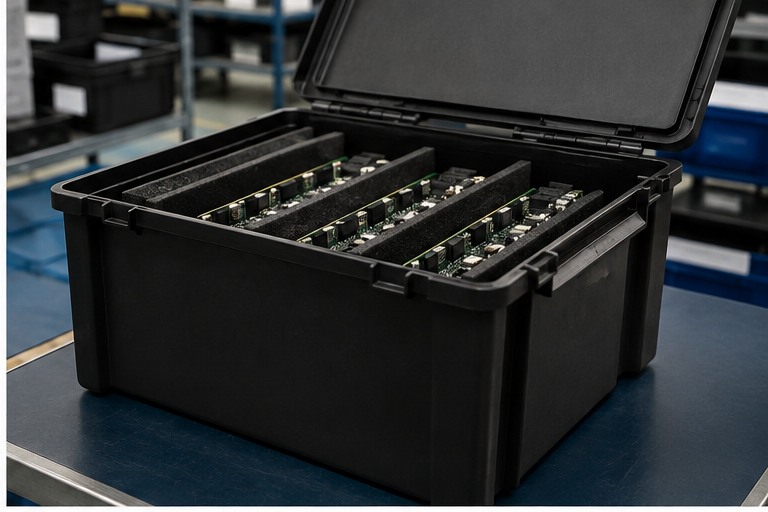
Erstellen Sie ein Anforderungsheft, bevor Sie einen Preis anfragen
Ein Lieferant kann nur dann ein genaues Angebot abgeben, wenn die Angebotsanfrage verbindliche Abnahmekriterien von Präferenzen unterscheidet. Hängen Sie kontrollierte Zeichnungen anstelle von Screenshots an, kennzeichnen Sie Revisionen und geben Sie an, ob es sich bei den Abmessungen um Referenz- oder Prüfmerkmale handelt. Beschreiben Sie die reale Umgebung, einschließlich Reinigungsmittel, Temperatureinwirkung, Feuchtigkeitsbereich, Lagerdauer und eventueller automatisierter Schnittstellen. Wenn ein Grenzwert noch nicht bekannt ist, fordern Sie einen Musterversuch an, anstatt eine Zahl zu erfinden.
| Entscheidungsbereich | Was zu definieren | Wie man verifiziert |
|---|---|---|
| ESD-Schutz | Kontaktmaterial, Schirmungsbedarf und Erdungspfad | Bindung an das Gerät und Routenrisiko |
| Mechanischer Schutz | Platinenauflage, Abstand, Trennwände und Deckel | Untersuche die Worst-Case-Assembly |
| Prozessexposition | Temperatur, Reinigung, Feuchtigkeit und Dauer | Aktuelle Grenzen angeben |
| Beweis | Prüfverfahren, Konditionierung, Probenahme und Aufzeichnungen | Vor dem Versand vereinbaren |
Der Tisch ist bewusst methodenorientiert. Numerische Annahmegrenzen müssen der geltenden Produktzeichnung, den Gerätedaten, dem ESD-Kontrollplan und der referenzierten Prüfmethode entnommen werden. Eine von einem unbeteiligten Lieferantenblatt kopierte Zahl kann eine andere Konditionierung, Geometrie oder Spannung verwenden und ein falsches Sicherheitsgefühl erzeugen.
Beginnen Sie mit dem geschützten Gegenstand, nicht mit dem Behälter
Erfassen Sie den maximalen Materialzustand des geschützten Teils, empfindliche Merkmale, zulässige Kontaktzonen, die Ausrichtung und die Kennzeichnungsanforderungen. Bei elektronischen Baugruppen erfordern Steckverbinder, Lötstellen, freiliegende Anschlüsse und hohe Bauteile möglicherweise Sperrzonen, die von der äußeren Länge und Breite her nicht offensichtlich sind. Wenn sich mehrere Teilenummern eine Lösung teilen, testen Sie die kleinste, die größte und die empfindlichste Konfiguration anstelle eines bequemen Durchschnitts.
Physische Muster sind wertvoll, aber sie ersetzen keine kontrollierten Daten. Ein Muster repräsentiert ein Produktionsergebnis und zeigt möglicherweise nicht die volle Toleranz auf. Nutzen Sie Zeichnungen zur Definition des Hüllvolumens, Muster zum Verständnis der Handhabung und einen Probelauf zum Nachweis der Funktion. Führen Sie bei einer Revisionsänderung eine dokumentierte Kompatibilitätsprüfung durch, bevor Sie die alte Verpackung oder Arbeitsanweisung weiter verwenden.
Definition der ESD-Funktion und der Testgrenze
Begriffe wie antistatisch, ableitfähig und leitfähig beschreiben unterschiedliche Konzepte und werden manchmal ungenau verwendet. Die Anfrage sollte die Kontaktoberflächen, die beabsichtigte Funktion zur Ladungsableitung, die anwendbare Methode, die Konditionierung, die Prüfspannung oder den Aufbau, den Akzeptanzbereich und den Stichprobenplan ausweisen. Die korrekte Anforderung hängt von der Empfindlichkeit des Bauteils, dem Abstand, der Erdung und davon ab, ob der Weg sowohl eine Abschirmung als auch eine kontrollierte Ableitung erfordert.
Testen Sie das montierte System, wenn Schnittstellen eine Rolle spielen. Eine Materialprobe kann einen schlechten Kontakt zwischen einem Einsatz und einer äußeren Wanne, einem isolierten Regal, einer verschmutzten Lenkrolle oder einer an einem Handhabungspunkt abgenutzten Beschichtung nicht aufdecken. Umgebungsbedingungen und Oberflächenreinheit sollten aufgezeichnet werden, da sie Messungen beeinflussen können. Ergebnisse sind nur dann vergleichbar, wenn Methode und Bedingungen vergleichbar sind.
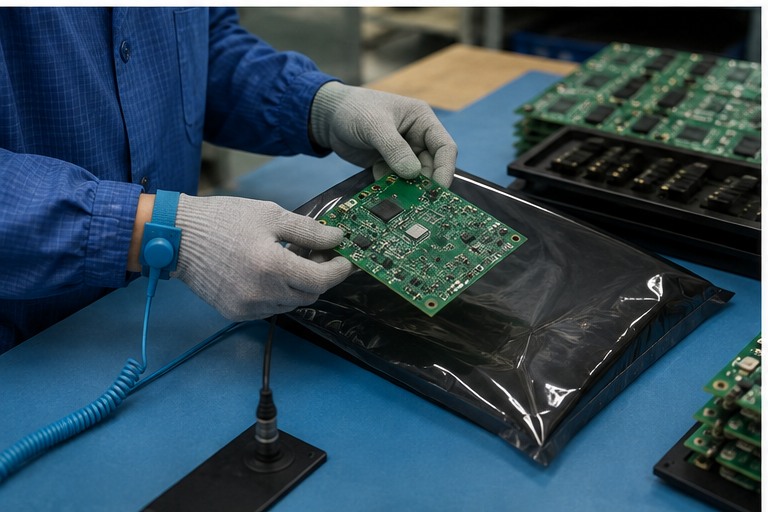
Überprüfung der mechanischen Passform, der Zugänglichkeit und der Prozesskompatibilität
Eine Passprobe sollte die Belastung, den normalen Transport, das Stapeln oder Parken und das Entladen reproduzieren. Achten Sie auf Wackeln, Klemmen, Anschlusskontakt, Platinendurchbiegung, unbeabsichtigtes Lösen und Interferenzen mit Handschuhen, Pinzetten, Vakuumgreifern oder Inspektionswerkzeugen. Wenn die Lösung in die Anlage gelangt, testen Sie das Takten, die Sensoren, Schienen und Abstände unter Verwendung des vorgesehenen Stapels und der vorgesehenen Ausrichtung. Eine einzelne handgeführte Demonstration ist keine Anlagenqualifizierung.
Die Prozesskompatibilität umfasst mehr als nur Abmessungen. Reinigungschemikalien können ein Polymer angreifen oder Rückstände hinterlassen. Wärmeeinwirkung kann die Planarität verändern. Wiederholte Handhabung kann Passfedern oder Zentrierungen abnutzen. Etiketten können sich ablösen, die Inspektion verdecken oder Klebstoffrückstände hinterlassen. Dokumentieren Sie diese Schnittstellen, damit der Lieferant ein Material und eine Konstruktion zur Überprüfung empfehlen kann, und validieren Sie diese Empfehlung anschließend im tatsächlichen Prozess.
Prototypen- und Genehmigungssequenz
- Schreibtischprüfung: Zeichnungen, Revisionen, geschütztes Element, Route, ESD-Funktion und Abnahmeplan bestätigen.
- Erster Artikel: Identität, Verarbeitung und kritische Maße vor dem Einsatz wertvoller Geräte überprüfen.
- Anprobe: repräsentative Elemente laden und zulässigen Kontakt, Abstand, Ausrichtung und Entnahme prüfen.
- Routenprüfung Reproduktion von Stapelung, Handhabung, Transport, Geräteschnittstelle, Reinigung und Lagerung.
- Evidenzprüfung: Prüfen Sie Materialdeklarationen und Prüfberichte auf Methode, Konditionierung, Probenidentität und Rückverfolgbarkeit.
- Freigabe Erfassen Sie das genehmigte Muster, die Zeichnung, Abweichungen, Fotos und Wareneingangsprüfungen.
Diese abgesicherte Sequenz verhindert, dass ein attraktiver Prototyp zu einem unkontrollierten Produktionsstandard wird. Jede Abweichung sollte ausweisen, wer sie akzeptiert hat, für welches Teil und wie lange, und wie der betroffene Bestand kontrolliert wird. Wenn sich der Lieferant oder das Material ändert, sind die von dieser Änderung betroffenen Prüfungen zu wiederholen.
Eingangsprüfung und laufende Überprüfung
Die Wareneingangsprüfung sollte dem Risiko und der Lieferantenhistorie angemessen sein. Bestätigen Sie zunächst die Identität und Revisionsstufe des Einkaufs, prüfen Sie dann auf sichtbare Schäden, Verunreinigungen, Verformungen, Montage, Etiketten und kritische Schnittstellen. Verwenden Sie den vereinbarten Stichprobenplan für Maße und elektrische Prüfungen. Sperren Sie verdächtige Lose, bevor sie mit dem angenommenen Bestand vermischt werden, und bewahren Sie genügend Informationen auf, um ein Ergebnis zum Lieferantenlos und den Prüfgeräten zurückzuverfolgen.
Laufende Prüfungen sollten sich auf Eigenschaften konzentrieren, die sich durch den Gebrauch verändern können: Sauberkeit, Verschleiß, Verformung, beschädigte Trennwände, lose Beschläge, Zustand der Elektroden oder beeinträchtigte Erdungswege. Definieren Sie Reinigungs- und Ausmusterungskriterien in beobachtbaren Begriffen. “Benutzen, bis es schlecht ist” ist kein Kriterium; Beispiele hierfür sind eine gerissene Tasche, ein instabiler Stapel, eine unlesbare Kennzeichnung, Rückstände, die durch das zugelassene Verfahren nicht entfernt werden können, oder eine fehlgeschlagene Verifizierung.
Häufige Fehler bei der Spezifikation
- Die Zitierung eines Standardnamens ohne Übersetzung in die Kriterien für die Verpackungsannahme. Verhindern Sie dies, indem Sie die Entscheidung mit einer Zeichnung, einer Prüfmethode oder einem Streckenversuch verknüpfen und den Genehmigungsnachweis aufbewahren.
- Die Auswahl von Verpackungen nur nach Oberflächenwiderstand unter Vernachlässigung von physischen Beschädigungen und Abschirmungsanforderungen. Verhindern Sie dies, indem Sie die Entscheidung mit einer Zeichnung, einer Prüfmethode oder einem Streckenversuch verknüpfen und den Genehmigungsnachweis aufbewahren.
- Die Verwendung derselben Ausrüstung für jede Route ohne Risikobeurteilung. Verhindern Sie dies, indem Sie die Entscheidung mit einer Zeichnung, einer Prüfmethode oder einem Streckenversuch verknüpfen und den Genehmigungsnachweis aufbewahren.
Ein weiterer häufiger Fehler besteht darin, zuzulassen, dass eine Marketingbezeichnung den Abnahmeplan ersetzt. Ein Produktname kann bei der Suche und Kommunikation helfen, aber Qualitätsentscheidungen erfordern kontrollierte Nachweise. Käufer und Lieferant sollten sich darüber einig sein, was geprüft wird, wo die Messung erfolgt, welche Revision gilt und was passiert, wenn ein Ergebnis nicht den Anforderungen entspricht.
Anfrage-Checkliste
- Geschützte Artikelnummern, Zeichnungen, Revisionen, Muster und zulässige Kontaktbereiche.
- Menge pro Behälter oder Lage, Ausrichtung und Rückverfolgbarkeitsmethode.
- Vollständiger Prozessweg, Bediener, Anlagenschnittstellen, Stapel- und Transportbedingungen.
- ESD-Funktion, referenzierte Methode, Konditionierung, Akzeptanzgrenzen und Prüfprotokolle.
- Materialeinschränkungen, Sauberkeit, Reinigungschemie und Umwelteinflüsse.
- Kritische Maße, Toleranzen und Erstmusterprüfplan.
- Prototypenmenge, Freigabefolge und Verantwortlichkeit für Änderungen.
- Produktionsbedarf, Verpackung, Ersatzteile, Lebenszyklus und Liefererwartungen.
Für ein Lieferantengespräch verknüpfen Sie diese Anforderungen mit den relevanten ESD-Boxen und Trays und verwenden Sie die ESD-Verpackungen für Leiterplattenhersteller Anleitung zur Einbettung der Entscheidung in das übergeordnete Handhabungssystem. Dies verhindert, dass eine einzelne Komponente als das vollständige ESD-Programm betrachtet wird.
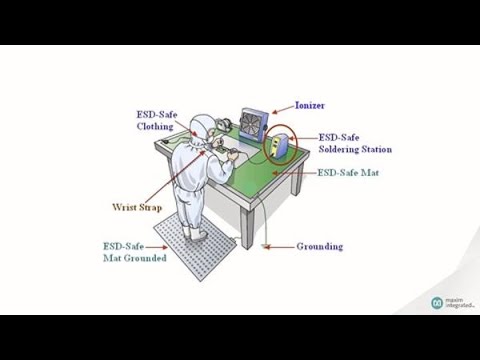
Schulungsvideo: ESD-Kontext
Dieses neutrale Schulungsvideo unterstützt den ESD-Kontrollkontext. Es ersetzt nicht die oben beschriebene produktspezifische Validierung.
Verwandte Leitfäden
- Auswahl ESD-sicherer Materialien
- Dissipative vs. leitfähige Speicher
- ESD-Verpackungs-Anfrage-Checkliste
Häufig gestellte Fragen
Schreibt eine Norm eine Leiterplattenbox vor?
Nein. Normen legen Kontrollprinzipien und Prüfrahmen fest; das Verpackungsdesign hängt weiterhin von der Geräteempfindlichkeit und dem Transportweg ab. Die endgültige Regel sollte für das spezifische Gerät, die Einrichtung und den Kontrollplan dokumentiert werden.
Ist dissipatives Material immer ausreichend?
Nein. Einige Leitungen erfordern möglicherweise Abschirmung oder zusätzliche Kontrollen. Der ESD-Koordinator sollte die erforderliche Verpackungsfunktion festlegen. Die endgültige Regel sollte für das spezifische Bauteil, die Einrichtung und den Kontrollplan dokumentiert werden.
Was sollte ein Prüfbericht des Lieferanten zeigen?
Es sollte Material, Methode, Konditionierung, Ausrüstung, Probe, Ergebnis, Datum und Akzeptanzkriterium identifizieren. Die endgültige Regel sollte für das spezifische Gerät, die Anlage und den Kontrollplan dokumentiert werden.
Wie sollen bestückte Platinen unterstützt werden?
Unterstützen Sie stabile Platinenbereiche und halten Sie Abstand zu Bauteilen, Anschlüssen, Steckverbindern und Lötstellen. Die endgültige Regel sollte für das spezifische Gerät, die Einrichtung und den Prüfungsplan dokumentiert werden.
Was ist der beste Empfangscheck?
Überprüfen Sie Identität, Verpackungsintegrität, Sauberkeit, Platinenbewegung, Beschädigung und erforderliche Aufzeichnungen, bevor Sie Material an die EPA freigeben. Die endgültige Regel sollte für das spezifische Gerät, die Einrichtung und den Kontrollplan dokumentiert werden.
Maßgebliche Referenzen
- ESD Association: ESD-Grundlagen
- NASA-STD-8739.6B: Steuerung elektrostatischer Entladungen
- NASA-Programm für handwerkliche Verarbeitung
Anwendungshinweis: Grenzwerte und Prüfintervalle müssen dem genehmigten Anlagenprogramm, den Geräteanforderungen, den geltenden Normen, den Herstelleranweisungen und den qualifizierten Prüfverfahren entsprechen. Dieser Leitfaden ist eine Beschaffungs- und Prozessplanungshilfe und kein Ersatz für diese kontrollierten Dokumente.
Neuester Beitrag
-
 ESD-Box-Verformungsprüfung: Passgenauigkeit vor dem Auspacken messen22. Oktober 2026
-

-

Schreiben Sie eine Antwort