- Turbo
- Blog
Standar Pengemasan ESD PCB harus dipilih sebagai bagian dari proses penanganan elektronika yang ditentukan, bukan sebagai item katalog generik. Spesifikasi yang tepat menghubungkan geometri komponen, fungsi ESD, perlindungan mekanis, akses operator, antarmuka peralatan, pembersihan, dan verifikasi. Panduan ini menunjukkan kepada para insinyur dan pembeli cara mengubah kebutuhan tersebut menjadi RFQ, rencana persetujuan sampel, dan pemeriksaan penerimaan yang dapat diulang. Panduan ini juga menjelaskan di mana kotak dan nampan ESD cocok dalam sistem kontrol ESD yang lebih luas tanpa berasumsi bahwa warna, nama bahan, atau satu hasil uji membuktikan kesesuaian untuk setiap perangkat dan rute.
Apa yang Harus Dilakukan Produk dalam Alur Kerja Nyata
Tujuan praktisnya adalah mengubah persyaratan program ESD menjadi spesifikasi pengemasan khusus jalur untuk papan telanjang dan perakitan. Kalimat tersebut adalah persyaratan awal. Spesifikasi yang berguna menyebutkan barang yang dilindungi, di mana barang tersebut masuk ke dalam proses, setiap perpindahan tangan, peralatan yang disentuhnya, berapa lama barang tersebut tetap berada di dalam kemasan, dan apa saja yang bisa salah. Tanpa peta tersebut, sebuah baki, tisu, alat uji, atau troli dapat lolos tinjauan meja dan tetap gagal di lantai produksi.
Pisahkan masalah perlindungan menjadi tiga lapisan. Pertama, cegah kontak mekanis, gerakan tak terkendali, dan pencampuran. Kedua, tentukan fungsi elektrostatik yang diperlukan dan koneksinya dengan program kontrol fasilitas. Ketiga, buat solusi tersebut dapat digunakan: operator harus memuat, mengidentifikasi, memeriksa, dan menurunkan komponen tanpa menimbulkan risiko baru. Oleh karena itu, pembeli harus melibatkan teknik proses, kualitas, dan koordinator ESD sebelum menetapkan deskripsi pembelian.
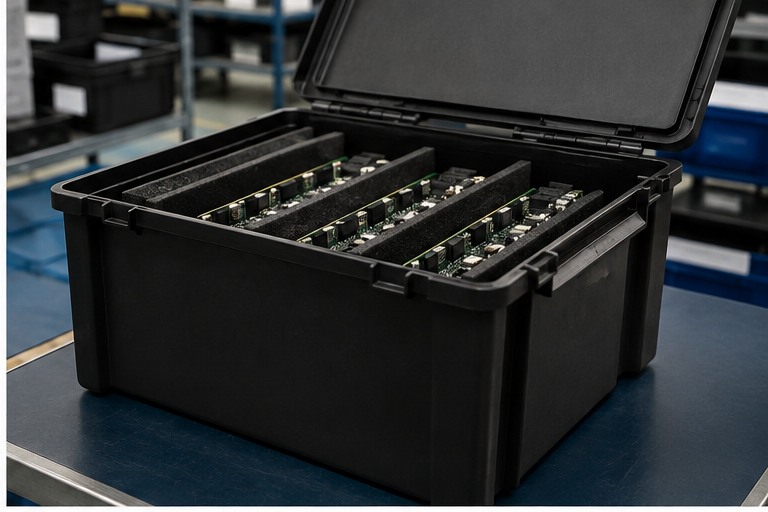
Buat Lembar Persyaratan Sebelum Meminta Harga
Pemasok dapat memberikan penawaran harga secara akurat hanya jika RFQ membedakan antara kriteria penerimaan wajib dan preferensi. Lampirkan gambar teknik terkontrol, bukan tangkapan layar, identifikasi revisi, dan nyatakan apakah dimensi tersebut merupakan karakteristik referensi atau pemeriksaan. Deskripsikan lingkungan yang sebenarnya, termasuk bahan pembersih, paparan suhu, kisaran kelembapan, durasi penyimpanan, dan antarmuka otomatis apa pun. Jika suatu batas belum diketahui, mintalah uji coba sampel alih-alih mengarang angka.
| Area keputusan | Apa yang harus didefinisikan | Cara memverifikasi |
|---|---|---|
| Perlindungan ESD | Bahan kontak, kebutuhan pelindung, dan jalur pembumian | Tautkan ke perangkat dan risiko rute |
| Perlindungan mekanis | Dukungan papan, jarak bebas, sekat, dan tutup | Periksa perakitan kasus terburuk |
| Paparan proses | Suhu, pembersihan, kelembapan, dan durasi | Sebutkan batas sebenarnya |
| Bukti | Metode pengujian, pengondisian, pengambilan sampel, dan catatan | Setujui sebelum pengiriman |
Tabel ini secara sengaja berfokus pada metode. Batas penerimaan numerik harus berasal dari gambar produk yang berlaku, data perangkat, rencana pengendalian ESD, dan metode pengujian yang dirujuk. Angka yang disalin dari lembar pemasok yang tidak terkait dapat menggunakan pengkondisian, geometri, atau tegangan yang berbeda dan dapat menimbulkan keyakinan yang keliru.
Mulai dari Barang yang Dilindungi, Bukan Wadahnya
Catat kondisi material maksimum dari barang yang dilindungi, fitur yang rapuh, zona kontak yang diizinkan, orientasi, dan kebutuhan identifikasi. Untuk perakitan elektronik, konektor, sambungan solder, kabel yang terbuka, dan komponen tinggi mungkin memerlukan zona larangan yang tidak terlihat dari panjang dan lebar luar. Jika beberapa nomor komponen berbagi satu solusi, ujilah konfigurasi yang terkecil, terbesar, dan paling rentan, bukan mengambil rata-rata yang mudah.
Sampel fisik memang berharga, tetapi tidak dapat menggantikan data terkontrol. Satu sampel merepresentasikan satu hasil produksi dan mungkin tidak mengungkap toleransi secara keseluruhan. Gunakan gambar teknik untuk menentukan batas toleransi, sampel untuk memahami penanganan, dan uji coba jalur untuk membuktikan fungsi. Saat item mengalami perubahan revisi, lakukan tinjauan kompatibilitas yang didokumentasikan sebelum terus menggunakan kemasan atau instruksi kerja yang lama.
Definisikan Fungsi ESD dan Batas Pengujian
Istilah-istilah seperti antistatis, disipasi statis, dan konduktif menjelaskan gagasan yang berbeda dan terkadang digunakan secara longgar. RFQ harus mengidentifikasi permukaan kontak, fungsi kontrol muatan yang dimaksudkan, metode yang berlaku, pengondisian, tegangan atau pengaturan pengujian, rentang penerimaan, dan rencana pengambilan sampel. Persyaratan yang benar bergantung pada sensitivitas perangkat, kedekatan, pembumian, dan apakah jalur tersebut memerlukan pelindung serta disipasi terkontrol.
Uji sistem yang dirakit ketika antarmuka menjadi penentu. Sampel material tidak dapat mengungkap kontak yang buruk antara sisipan dan baki luar, rak yang terisolasi, roda kastor yang terkontaminasi, atau lapisan yang aus pada titik penanganan. Kondisi lingkungan dan kebersihan permukaan harus dicatat karena dapat memengaruhi pengukuran. Hasil hanya dapat dibandingkan jika metode dan kondisinya sebanding.
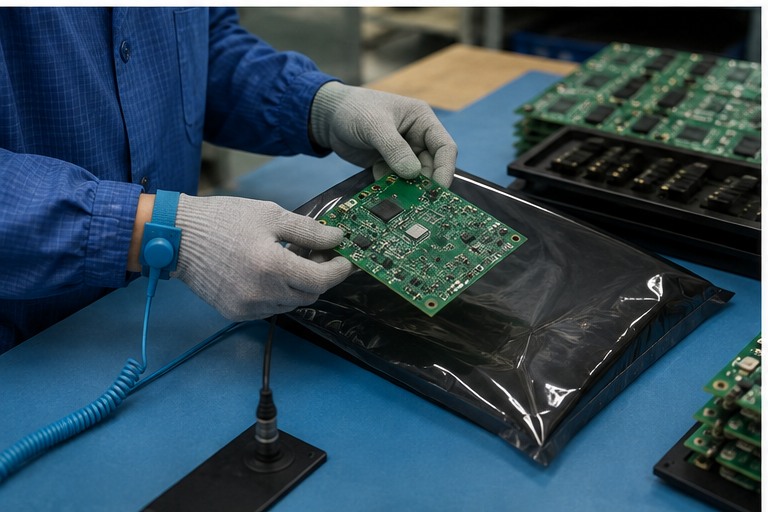
Periksa Kesesuaian Mekanis, Akses, dan Kompatibilitas Proses
Pemeriksaan kesesuaian harus mereproduksi pemuatan, pengangkutan normal, penyusunan atau pemarkiran, dan pembongkaran. Perhatikan adanya guncangan, jepitan, kontak timbal, lendutan papan, pelepasan tidak disengaja, dan gangguan dengan sarung tangan, pinset, pengambil vakum, atau inspeksi. Jika solusi tersebut masuk ke dalam peralatan, ujilah pengindeksan, sensor, rel, dan jarak bebas menggunakan susunan dan orientasi yang dimaksudkan. Satu kali demonstrasi genggam bukanlah kualifikasi peralatan.
Kompatibilitas proses mencakup lebih dari sekadar dimensi. Bahan kimia pembersih dapat merusak polimer atau meninggalkan residu. Paparan panas dapat mengubah kerataan. Penanganan yang berulang dapat mengauskan fitur penentu posisi. Label dapat terkelupas, mengaburkan pemeriksaan, atau meninggalkan perekat. Dokumentasikan antarmuka ini agar pemasok dapat merekomendasikan bahan dan konstruksi untuk ditinjau, kemudian validasi rekomendasi tersebut dalam proses sebenarnya.
Urutan Prototipe dan Persetujuan
- Tinjauan dokumen: konfirmasi gambar, revisi, item yang dilindungi, rute, fungsi ESD, dan rencana penerimaan.
- Artikel pertama: periksa identitas, pengerjaan, dan dimensi kritis sebelum memasukkan perangkat bernilai tinggi.
- Uji pas: muat item representatif dan periksa kontak yang diizinkan, jarak bebas, orientasi, dan pelepasan.
- Uji coba rute: mereproduksi penanganan, penumpukan, transportasi, antarmuka peralatan, pembersihan, dan penyimpanan.
- Tinjauan bukti: periksa deklarasi material dan laporan uji untuk metode, pengondisian, identitas sampel, dan keterlacakan.
- Rilis catat sampel yang disetujui, gambar, penyimpangan, foto, dan pemeriksaan penerimaan.
Urutan berpagar ini mencegah prototipe yang menarik menjadi standar produksi yang tidak terkendali. Setiap penyimpangan harus mengidentifikasi siapa yang menyetujuinya, untuk komponen dan durasi mana, serta bagaimana inventaris yang terdampak akan dikendalikan. Ketika pemasok atau material berubah, ulangi pemeriksaan yang terdampak oleh perubahan tersebut.
Pemeriksaan Masuk dan Verifikasi Berkelanjutan
Pemeriksaan penerimaan harus sebanding dengan risiko dan riwayat pemasok. Konfirmasikan identitas dan revisi pembelian terlebih dahulu, lalu periksa kerusakan yang terlihat, kontaminasi, distorsi, perakitan, label, dan antarmuka kritis. Gunakan rencana pengambilan sampel yang disepakati untuk dimensi dan pemeriksaan kelistrikan. Karantina lot yang mencurigakan sebelum mencampurnya dengan stok yang diterima, dan simpan informasi yang cukup untuk melacak kembali suatu hasil ke lot pemasok dan alat uji.
Pemeriksaan berkala harus berfokus pada karakteristik yang dapat menyimpang akibat penggunaan: kebersihan, keausan, kemelengkungan, sekat yang rusak, perangkat keras yang longgar, kondisi elektroda, atau jalur pembumian yang terganggu. Tentukan kriteria pembersihan dan penghentian penggunaan (pensiun alat) dalam istilah yang dapat diamati. “Gunakan sampai rusak” bukanlah sebuah kriteria; contohnya meliputi kantong yang retak, tumpukan yang tidak stabil, identitas yang tidak terbaca, residu yang tidak dapat dihilangkan dengan proses yang disetujui, atau verifikasi yang gagal.
Kesalahan Spesifikasi Umum
- Mengutip nama standar tanpa menerjemahkannya ke dalam kriteria penerimaan pengemasan. Cegah hal ini dengan menghubungkan keputusan tersebut pada gambar, metode pengujian, atau uji coba rute dan menyimpan bukti persetujuannya.
- Memilih kemasan hanya berdasarkan resistans permukaan sambil mengabaikan kerusakan fisik dan kebutuhan pelindung. Cegah hal ini dengan menghubungkan keputusan tersebut pada gambar, metode pengujian, atau uji coba rute dan menyimpan bukti persetujuannya.
- Menggunakan tas punggung yang sama untuk setiap rute tanpa tinjauan risiko. Cegah hal ini dengan menghubungkan keputusan tersebut pada gambar, metode pengujian, atau uji coba rute dan menyimpan bukti persetujuannya.
Kesalahan umum lainnya adalah membiarkan label pemasaran menggantikan rencana penerimaan. Nama produk dapat membantu pencarian dan komunikasi, tetapi keputusan kualitas memerlukan bukti yang dikendalikan. Pembeli dan pemasok harus menyepakati apa yang akan diperiksa, di mana pengukuran dilakukan, revisi mana yang berlaku, dan apa yang terjadi ketika suatu hasil gagal.
Daftar Periksa RFQ
- Nomor item yang dilindungi, gambar, revisi, sampel, dan area kontak yang diizinkan.
- Kuantitas per wadah atau lapisan, orientasi, dan metode keterlacakan.
- Rute proses lengkap, operator, antarmuka peralatan, kondisi penumpukan dan pengangkutan.
- Fungsi ESD, metode yang direferensikan, pengkondisian, batas penerimaan, dan catatan pengujian.
- Pembatasan material, kebersihan, bahan kimia pembersih, dan paparan lingkungan.
- Dimensi kritis, toleransi, dan rencana pengambilan sampel artikel pertama.
- Jumlah prototipe, urutan persetujuan, dan tanggung jawab atas perubahan.
- Permintaan produksi, pengemasan, suku cadang, siklus hidup, dan ekspektasi pengiriman.
Untuk diskusi pemasok, hubungkan persyaratan ini dengan yang relevan Kotak dan nampan ESD dan gunakan Pengemasan ESD untuk Produsen PCB panduan untuk menempatkan keputusan dalam sistem penanganan yang lebih luas. Ini menghindari perlakuan terhadap satu komponen sebagai program ESD yang lengkap.
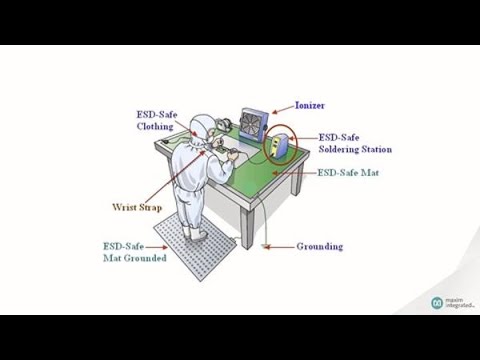
Video Pelatihan: Konteks ESD
Video edukasi netral ini mendukung konteks pengendalian ESD. Video ini tidak menggantikan validasi khusus produk yang dijelaskan di atas.
Panduan Terkait
- Pemilihan material yang aman dari ESD
- Penyimpanan disipatif vs konduktif
- Daftar periksa RFQ kemasan ESD
Pertanyaan yang Sering Diajukan
Apakah satu standar menentukan satu kotak PCB?
Tidak. Standar menetapkan prinsip kendali dan kerangka pengujian; desain kemasan tetap bergantung pada sensitivitas perangkat dan rute. Aturan akhir harus didokumentasikan untuk perangkat, fasilitas, dan rencana kendali tertentu.
Apakah material disipatif selalu cukup?
Tidak. Beberapa rute mungkin memerlukan pelindung atau kontrol tambahan. Koordinator ESD harus menentukan fungsi pengemasan yang diperlukan. Aturan akhir harus didokumentasikan untuk perangkat, fasilitas, dan rencana kontrol tertentu.
Apa yang harus ditunjukkan oleh laporan uji pemasok?
Ini harus mengidentifikasi bahan, metode, pengkondisian, peralatan, sampel, hasil, tanggal, dan kriteria penerimaan. Aturan akhir harus didokumentasikan untuk perangkat, fasilitas, dan rencana kontrol tertentu.
Bagaimana papan yang telah dirakit harus didukung?
Dukung area papan yang stabil dan jaga jarak bebas dari komponen, kabel, konektor, dan sambungan solder. Aturan akhir harus didokumentasikan untuk perangkat, fasilitas, dan rencana kendali tertentu.
Apa pemeriksaan penerimaan terbaik?
Verifikasi identitas, integritas kemasan, kebersihan, pergerakan papan, kerusakan, dan catatan yang diperlukan sebelum merilis bahan ke EPA. Aturan akhir harus didokumentasikan untuk perangkat, fasilitas, dan rencana kontrol tertentu.
Referensi Otoritatif
- Asosiasi ESD: Dasar-Dasar ESD
- NASA-STD-8739.6B: Pengendalian Pelepasan Muatan Elektrostatis
- Program Keahlian Pengerjaan NASA
Catatan aplikasi: Batas akhir dan interval verifikasi harus mengikuti program fasilitas yang disetujui, persyaratan perangkat, standar terkini, instruksi pabrikan, dan metode pengujian yang memenuhi syarat. Panduan ini merupakan alat bantu pengadaan dan perencanaan proses, bukan pengganti dokumen terkontrol tersebut.



Tinggalkan Balasan