- เทอร์โบ
- บล็อก
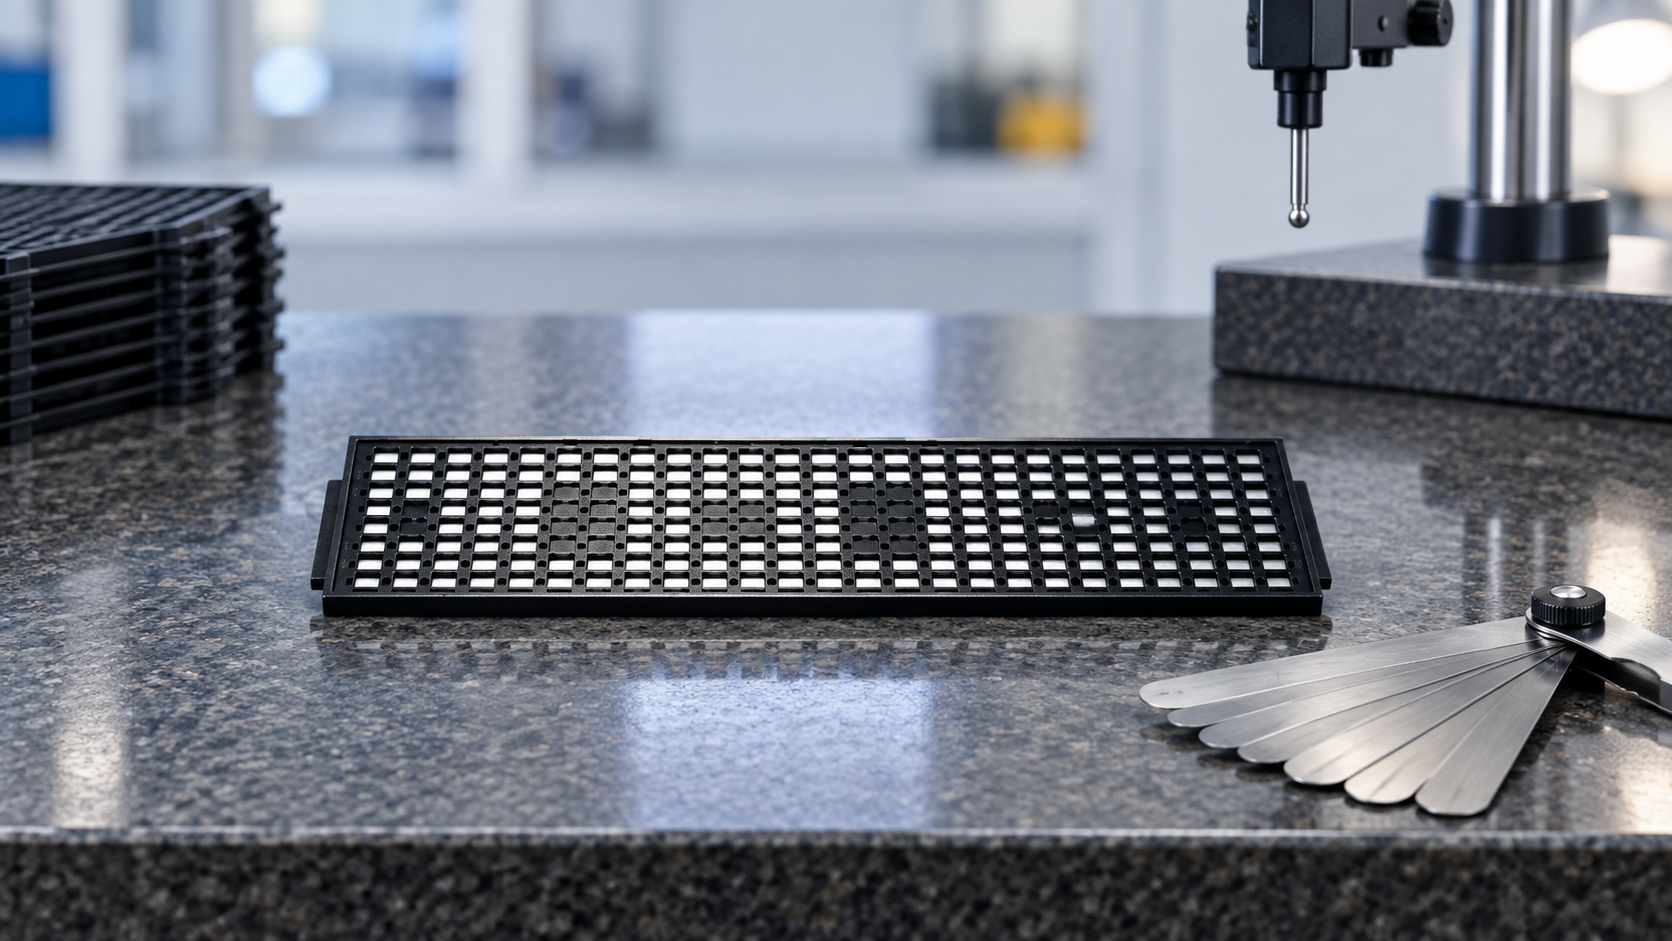
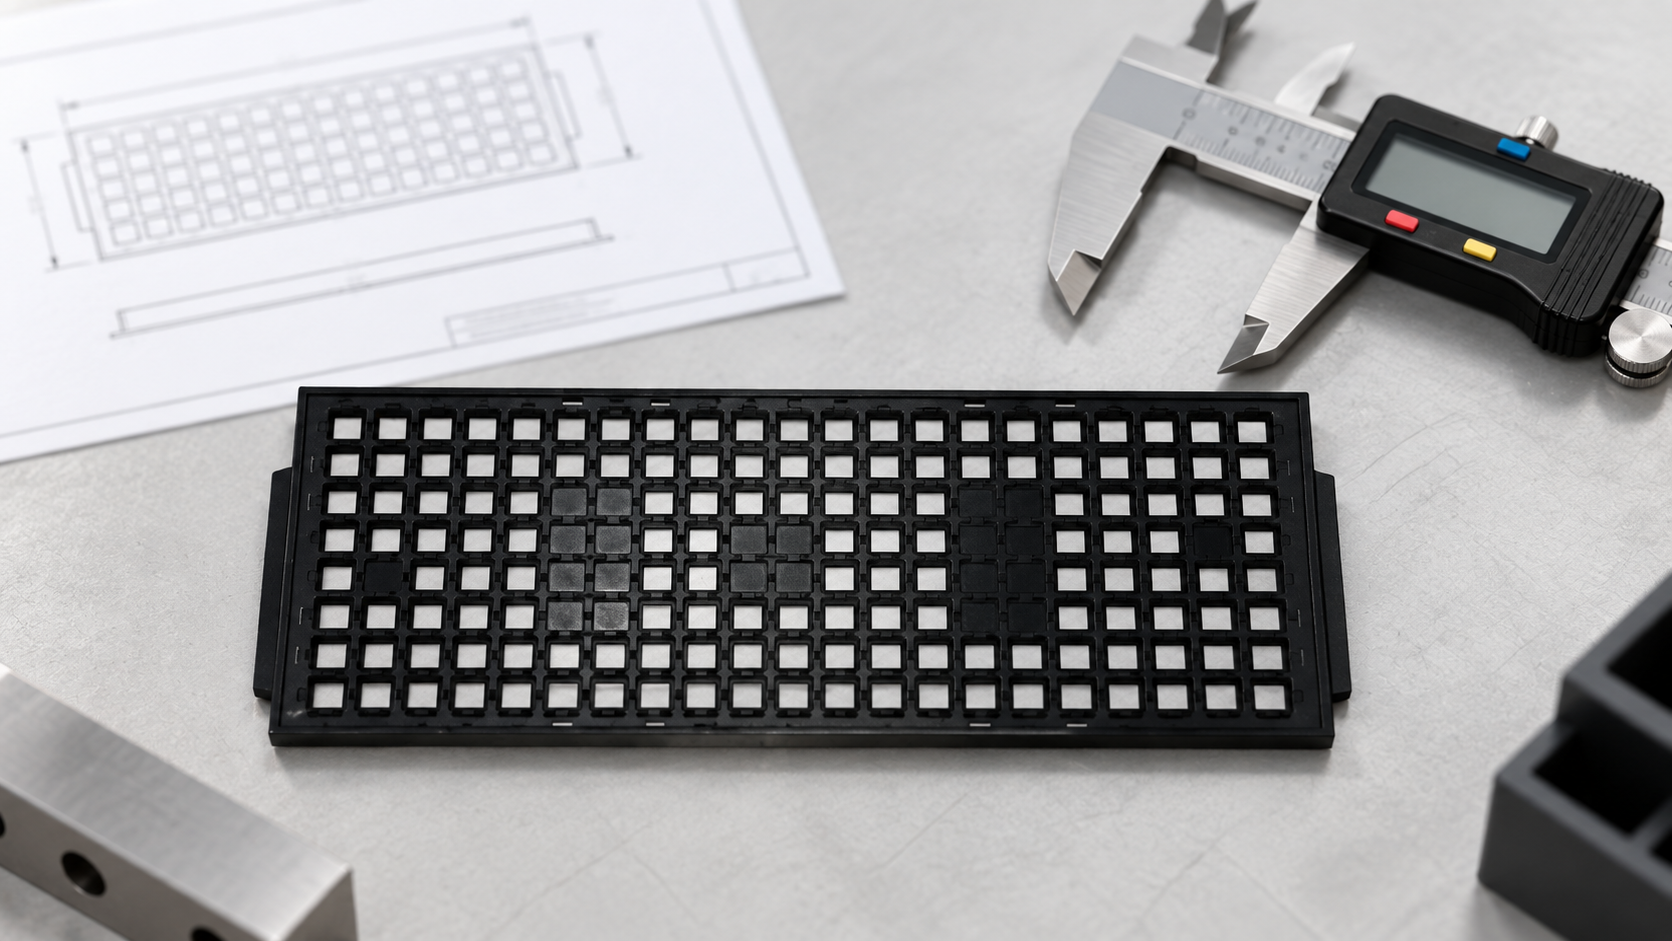
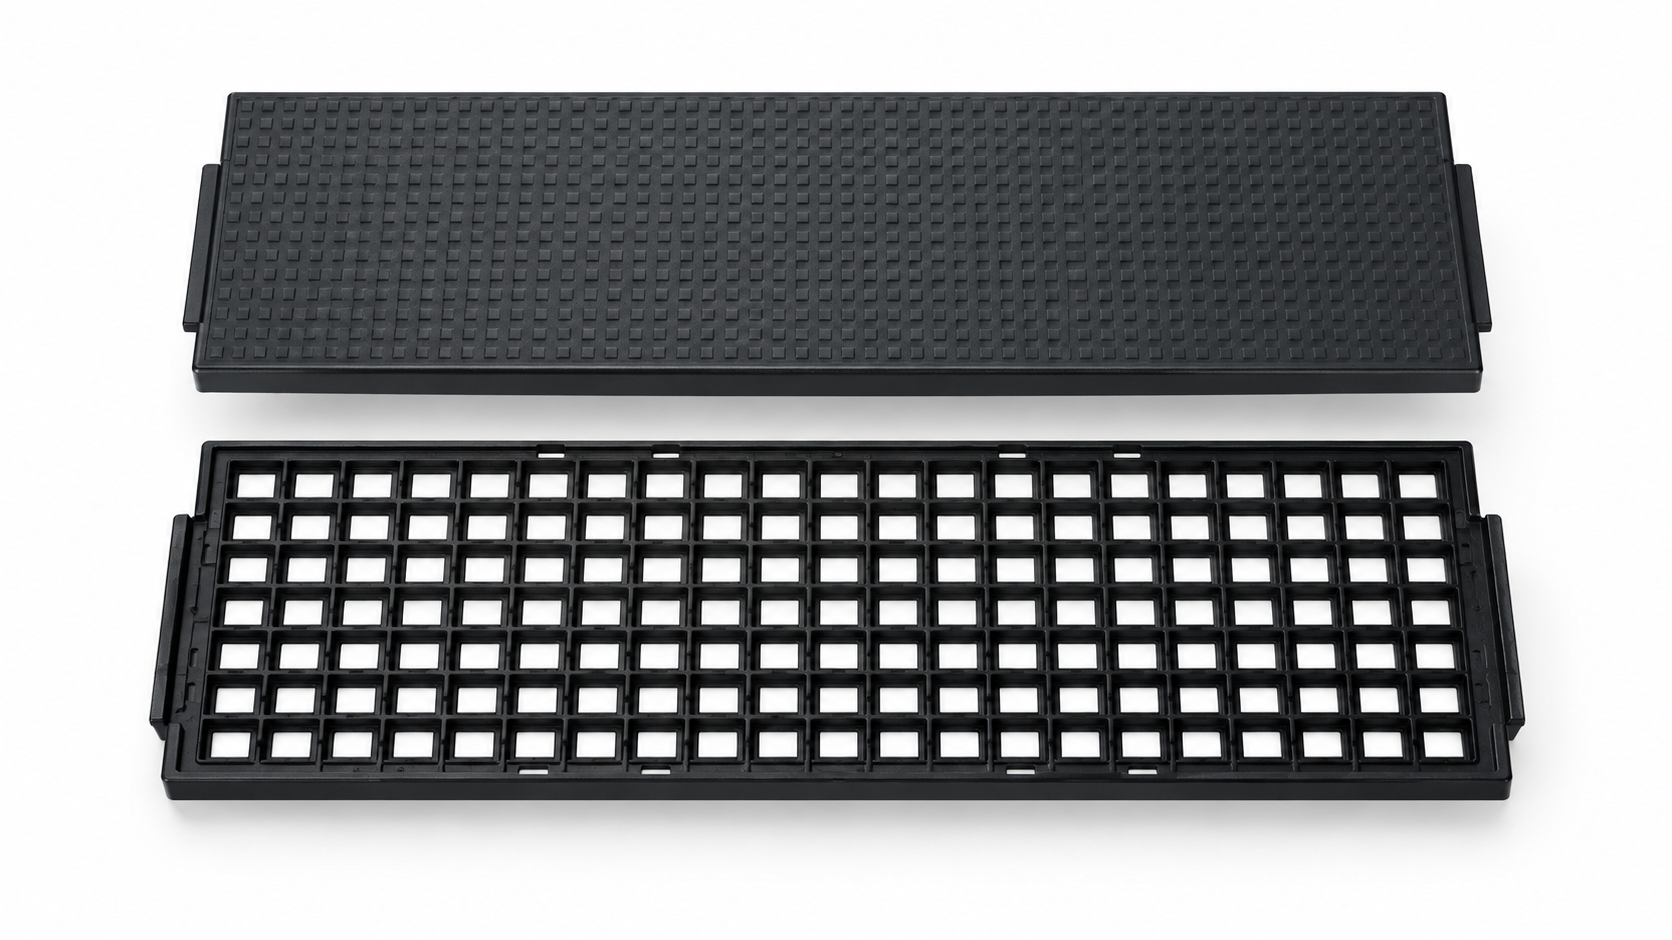
การบิดงอของถาด JEDEC: สาเหตุ, การตรวจสอบ และเกณฑ์การยอมรับ ถือเป็นปัญหาด้านการจัดซื้อและการตรวจสอบความถูกต้อง โดยมีเป้าหมายเพื่อตรวจจับการบิดเบี้ยวของถาดที่อาจทำให้เกิดการซ้อนกันที่ไม่มั่นคง, ปัญหาการสัมผัสของอุปกรณ์ หรือปัญหาการป้อนอุปกรณ์ การตัดสินใจที่เชื่อถือได้เริ่มต้นจากอุปกรณ์ที่ได้รับการป้องกันและเส้นทางทั้งหมด จากนั้นจึงแปลงคำค้นหาให้เป็นข้อกำหนดด้านแบบ drawing, ตัวอย่าง และการรับสินค้าที่วัดผลได้ ไม่มีวัสดุ, ค่าความเผื่อ (tolerance), จำนวนครั้งในการนำกลับมาใช้ใหม่ หรือค่าการทดสอบที่เป็นสากลใดที่จะเหมาะสมกับทุกโปรแกรมได้อย่างปลอดภัย.
สรุปการตัดสินใจเรื่องการโก่งงอของถาด JEDEC
| พื้นที่การตัดสินใจ | กำหนดก่อนการเสนอราคา | หลักฐานที่ต้องขอ |
|---|---|---|
| การปรับเงื่อนไข | เวลา อุณหภูมิ และความชื้นก่อนการวัด | บันทึกเงื่อนไขและใช้วิธีการที่ได้รับการอนุมัติ |
| วิธีการสนับสนุน | ระนาบฐานอ้างอิงและสิ่งยึดตรึง | หลีกเลี่ยงการทำให้ถาดแบนราบระหว่างการวัด |
| ตำแหน่งการวัด | มุม ราง ศูนย์กลาง และจุดเชื่อมต่ออุปกรณ์ | ใช้จุดที่กำหนดโดยภาพวาด |
| การยืนยันการทำงาน | การทดลองระบบเรียงซ้อน สายพานลำเลียง และอุปกรณ์จัดการ | ทดสอบตัวอย่างที่แย่ที่สุดที่ได้รับการยอมรับ |
ใช้ตารางนี้เป็นแนวทางในการอภิปราย RFQ ไม่ใช่ใช้แทนค่าที่ควบคุมได้ ขีดจำกัดสุดท้ายควรมาจากแบบร่างอุปกรณ์ปัจจุบัน อินเทอร์เฟซของอุปกรณ์ โปรแกรม ESD ของโรงงาน เอกสารของซัพพลายเออร์ และการทดลองที่ผ่านการรับรอง เมื่อยังไม่ทราบตัวเลข ให้ระบุความเสี่ยงเชิงฟังก์ชันและตกลงที่จะทำการทดสอบต้นแบบแทนที่จะคัดลอกขีดจำกัดมาจากถาดที่ไม่เกี่ยวข้องกัน.
1. การปรับเงื่อนไข: เปลี่ยนความต้องการให้เป็นหลักฐาน
สำหรับการโก่งตัวของถาด JEDEC ผู้ซื้อจะต้องกำหนด เวลา อุณหภูมิ และความชื้นก่อนการวัด. จุดนี้ทำหน้าที่ควบคุมว่าถาดสามารถตรวจจับการบิดเบี้ยวของถาด ซึ่งอาจทำให้เกิดการกองซ้อนที่ไม่เสถียร การสัมผัสกับอุปกรณ์ หรือปัญหาการป้อนกระดาษของอุปกรณ์ได้หรือไม่ ให้เขียนข้อกำหนดที่อ้างอิงกับอุปกรณ์ เส้นทาง และอุปกรณ์จริง แทนที่จะเป็นคำอธิบายถาดแบบทั่วไป ระบุชื่อแบบสั่งงานหรือคำแนะนำในการทำงานที่รับผิดชอบ เงื่อนไขที่ลักษณะนี้มีผลบังคับใช้ และผู้ที่อนุมัติกรณีที่ได้รับการยกเว้น.
การตรวจสอบเชิงปฏิบัติคือการ บันทึกเงื่อนไขและใช้วิธีการที่ได้รับการอนุมัติ. เริ่มต้นด้วยตัวอย่างที่ระบุจากวัสดุการผลิตและเครื่องมือที่เสนอ บันทึกปริมาณตัวอย่าง ล็อตหรือแม่พิมพ์ (คาวิตี้) การปรับสภาพ อุปกรณ์ วิธีการ และผลลัพธ์ โดยให้รวมถึงทั้งสภาวะปกติและสภาวะเลวร้ายที่สุดที่น่าเชื่อถือ การผ่านการทดสอบบนตัวอย่างที่สะดวกเพียงตัวอย่างเดียวจะมีประโยชน์สำหรับการพัฒนา แต่ไม่ใช่หลักฐานว่าความผันแปรในการผลิตได้รับการควบคุมแล้ว.
ขอให้ซัพพลายเออร์อธิบายว่าตัวแปรอินพุตใดบ้างที่สามารถเปลี่ยนแปลงผลลัพธ์นี้ได้ ขึ้นอยู่กับลักษณะเฉพาะ ซึ่งอาจรวมถึงล็อตของเรซินหรือแผ่นวัสดุ ระดับสารเติมแต่ง การตั้งค่าการขึ้นรูปหรือการขึ้นรูปชิ้นงาน การทำความเย็น การตัดแต่ง การจัดเก็บ การทำความสะอาด และการใช้งานก่อนหน้า แปลงตัวแปรสำคัญให้เป็นหลักฐานขาเข้า การตรวจสอบเป็นระยะ หรือการแจ้งการเปลี่ยนแปลงอย่างเป็นทางการ การดำเนินการนี้ทำให้ข้อกำหนดสามารถตรวจสอบย้อนกลับได้ และป้องกันไม่ให้คำมั่นสัญญาในแคตตาล็อกกลายเป็นเกณฑ์การยอมรับเพียงอย่างเดียว.
2. วิธีการสนับสนุน: เปลี่ยนข้อกำหนดให้เป็นหลักฐาน
สำหรับการโก่งตัวของถาด JEDEC ผู้ซื้อจะต้องกำหนด ระนาบอ้างอิงและสิ่งยึดรั้ง. จุดนี้ทำหน้าที่ควบคุมว่าถาดสามารถตรวจจับการบิดเบี้ยวของถาด ซึ่งอาจทำให้เกิดการกองซ้อนที่ไม่เสถียร การสัมผัสกับอุปกรณ์ หรือปัญหาการป้อนกระดาษของอุปกรณ์ได้หรือไม่ ให้เขียนข้อกำหนดที่อ้างอิงกับอุปกรณ์ เส้นทาง และอุปกรณ์จริง แทนที่จะเป็นคำอธิบายถาดแบบทั่วไป ระบุชื่อแบบสั่งงานหรือคำแนะนำในการทำงานที่รับผิดชอบ เงื่อนไขที่ลักษณะนี้มีผลบังคับใช้ และผู้ที่อนุมัติกรณีที่ได้รับการยกเว้น.
การตรวจสอบเชิงปฏิบัติคือการ หลีกเลี่ยงการทำให้ถาดแบนราบระหว่างการวัด. เริ่มต้นด้วยตัวอย่างที่ระบุจากวัสดุการผลิตและเครื่องมือที่เสนอ บันทึกปริมาณตัวอย่าง ล็อตหรือแม่พิมพ์ (คาวิตี้) การปรับสภาพ อุปกรณ์ วิธีการ และผลลัพธ์ โดยให้รวมถึงทั้งสภาวะปกติและสภาวะเลวร้ายที่สุดที่น่าเชื่อถือ การผ่านการทดสอบบนตัวอย่างที่สะดวกเพียงตัวอย่างเดียวจะมีประโยชน์สำหรับการพัฒนา แต่ไม่ใช่หลักฐานว่าความผันแปรในการผลิตได้รับการควบคุมแล้ว.
ขอให้ซัพพลายเออร์อธิบายว่าตัวแปรอินพุตใดบ้างที่สามารถเปลี่ยนแปลงผลลัพธ์นี้ได้ ขึ้นอยู่กับลักษณะเฉพาะ ซึ่งอาจรวมถึงล็อตของเรซินหรือแผ่นวัสดุ ระดับสารเติมแต่ง การตั้งค่าการขึ้นรูปหรือการขึ้นรูปชิ้นงาน การทำความเย็น การตัดแต่ง การจัดเก็บ การทำความสะอาด และการใช้งานก่อนหน้า แปลงตัวแปรสำคัญให้เป็นหลักฐานขาเข้า การตรวจสอบเป็นระยะ หรือการแจ้งการเปลี่ยนแปลงอย่างเป็นทางการ การดำเนินการนี้ทำให้ข้อกำหนดสามารถตรวจสอบย้อนกลับได้ และป้องกันไม่ให้คำมั่นสัญญาในแคตตาล็อกกลายเป็นเกณฑ์การยอมรับเพียงอย่างเดียว.
3. ตำแหน่งการวัด: เปลี่ยนข้อกำหนดให้เป็นหลักฐานเชิงประจักษ์
สำหรับการโก่งตัวของถาด JEDEC ผู้ซื้อจะต้องกำหนด มุม ราวตรงกลาง จุดศูนย์กลาง และจุดเชื่อมต่ออุปกรณ์. จุดนี้ทำหน้าที่ควบคุมว่าถาดสามารถตรวจจับการบิดเบี้ยวของถาด ซึ่งอาจทำให้เกิดการกองซ้อนที่ไม่เสถียร การสัมผัสกับอุปกรณ์ หรือปัญหาการป้อนกระดาษของอุปกรณ์ได้หรือไม่ ให้เขียนข้อกำหนดที่อ้างอิงกับอุปกรณ์ เส้นทาง และอุปกรณ์จริง แทนที่จะเป็นคำอธิบายถาดแบบทั่วไป ระบุชื่อแบบสั่งงานหรือคำแนะนำในการทำงานที่รับผิดชอบ เงื่อนไขที่ลักษณะนี้มีผลบังคับใช้ และผู้ที่อนุมัติกรณีที่ได้รับการยกเว้น.
การตรวจสอบเชิงปฏิบัติคือการ ใช้จุดที่กำหนดโดยการวาด. เริ่มต้นด้วยตัวอย่างที่ระบุจากวัสดุการผลิตและเครื่องมือที่เสนอ บันทึกปริมาณตัวอย่าง ล็อตหรือแม่พิมพ์ (คาวิตี้) การปรับสภาพ อุปกรณ์ วิธีการ และผลลัพธ์ โดยให้รวมถึงทั้งสภาวะปกติและสภาวะเลวร้ายที่สุดที่น่าเชื่อถือ การผ่านการทดสอบบนตัวอย่างที่สะดวกเพียงตัวอย่างเดียวจะมีประโยชน์สำหรับการพัฒนา แต่ไม่ใช่หลักฐานว่าความผันแปรในการผลิตได้รับการควบคุมแล้ว.
ขอให้ซัพพลายเออร์อธิบายว่าตัวแปรอินพุตใดบ้างที่สามารถเปลี่ยนแปลงผลลัพธ์นี้ได้ ขึ้นอยู่กับลักษณะเฉพาะ ซึ่งอาจรวมถึงล็อตของเรซินหรือแผ่นวัสดุ ระดับสารเติมแต่ง การตั้งค่าการขึ้นรูปหรือการขึ้นรูปชิ้นงาน การทำความเย็น การตัดแต่ง การจัดเก็บ การทำความสะอาด และการใช้งานก่อนหน้า แปลงตัวแปรสำคัญให้เป็นหลักฐานขาเข้า การตรวจสอบเป็นระยะ หรือการแจ้งการเปลี่ยนแปลงอย่างเป็นทางการ การดำเนินการนี้ทำให้ข้อกำหนดสามารถตรวจสอบย้อนกลับได้ และป้องกันไม่ให้คำมั่นสัญญาในแคตตาล็อกกลายเป็นเกณฑ์การยอมรับเพียงอย่างเดียว.
4. การยืนยันการทำงาน: เปลี่ยนความต้องการให้เป็นหลักฐาน
สำหรับการโก่งตัวของถาด JEDEC ผู้ซื้อจะต้องกำหนด การทดลองระบบเรียงซ้อน สายพานลำเลียง และอุปกรณ์จัดการวัสดุ. จุดนี้ทำหน้าที่ควบคุมว่าถาดสามารถตรวจจับการบิดเบี้ยวของถาด ซึ่งอาจทำให้เกิดการกองซ้อนที่ไม่เสถียร การสัมผัสกับอุปกรณ์ หรือปัญหาการป้อนกระดาษของอุปกรณ์ได้หรือไม่ ให้เขียนข้อกำหนดที่อ้างอิงกับอุปกรณ์ เส้นทาง และอุปกรณ์จริง แทนที่จะเป็นคำอธิบายถาดแบบทั่วไป ระบุชื่อแบบสั่งงานหรือคำแนะนำในการทำงานที่รับผิดชอบ เงื่อนไขที่ลักษณะนี้มีผลบังคับใช้ และผู้ที่อนุมัติกรณีที่ได้รับการยกเว้น.
การตรวจสอบเชิงปฏิบัติคือการ ทดสอบตัวอย่างที่แย่ที่สุดที่ได้รับการยอมรับ. เริ่มต้นด้วยตัวอย่างที่ระบุจากวัสดุการผลิตและเครื่องมือที่เสนอ บันทึกปริมาณตัวอย่าง ล็อตหรือแม่พิมพ์ (คาวิตี้) การปรับสภาพ อุปกรณ์ วิธีการ และผลลัพธ์ โดยให้รวมถึงทั้งสภาวะปกติและสภาวะเลวร้ายที่สุดที่น่าเชื่อถือ การผ่านการทดสอบบนตัวอย่างที่สะดวกเพียงตัวอย่างเดียวจะมีประโยชน์สำหรับการพัฒนา แต่ไม่ใช่หลักฐานว่าความผันแปรในการผลิตได้รับการควบคุมแล้ว.
ขอให้ซัพพลายเออร์อธิบายว่าตัวแปรอินพุตใดบ้างที่สามารถเปลี่ยนแปลงผลลัพธ์นี้ได้ ขึ้นอยู่กับลักษณะเฉพาะ ซึ่งอาจรวมถึงล็อตของเรซินหรือแผ่นวัสดุ ระดับสารเติมแต่ง การตั้งค่าการขึ้นรูปหรือการขึ้นรูปชิ้นงาน การทำความเย็น การตัดแต่ง การจัดเก็บ การทำความสะอาด และการใช้งานก่อนหน้า แปลงตัวแปรสำคัญให้เป็นหลักฐานขาเข้า การตรวจสอบเป็นระยะ หรือการแจ้งการเปลี่ยนแปลงอย่างเป็นทางการ การดำเนินการนี้ทำให้ข้อกำหนดสามารถตรวจสอบย้อนกลับได้ และป้องกันไม่ให้คำมั่นสัญญาในแคตตาล็อกกลายเป็นเกณฑ์การยอมรับเพียงอย่างเดียว.
การอนุมัติ prototype และการผลิต
อนุมัติข้อเสนอในเกณฑ์ เริ่มจากการตรวจสอบการแก้ไขอุปกรณ์ ทิศทาง การสัมผัสที่อนุญาต เส้นทาง อุปกรณ์ และชั้นบรรจุภัณฑ์ จากนั้นตรวจสอบชิ้นงานตัวอย่างแรกที่ระบุและยืนยันพื้นที่ตัดสินใจทั้งสี่ด้านข้างต้น จากนั้นใส่อุปกรณ์ที่มีขนาดเล็กที่สุดและใหญ่ที่สุดที่เป็นตัวแทน ประกอบชั้นจริง ใส่ฝาครอบหรืออุปกรณ์ยึด และรันลำดับการจัดการตามปกติ รวมการทำความสะอาด ความร้อน ฉลาก การจัดเก็บ และการจัดส่งเฉพาะในส่วนที่เป็นของเส้นทางจริงเท่านั้น.
เก็บแบบที่อนุมัติ เอกลักษณ์ของวัสดุหรือการก่อสร้าง ล็อตตัวอย่าง รูปถ่าย ผลลัพธ์ดิบ ค่าเบี่ยงเบน และการลง名อนุมัติไว้ด้วยกัน การตรวจสอบรับเข้าควรตรวจสอบเอกลักษณ์ก่อนการสุ่มตัวอย่าง แยกแยะล็อตต่างๆ ตรวจสอบลักษณะสำคัญด้วยเกณฑ์อ้างอิงและวิธีที่อนุมัติ และกักกันชิ้นงานที่ไม่ผ่านเกณฑ์ก่อนที่จะปะปนกับสินค้าคงคลังที่ยอมรับแล้ว ความลึกของการสุ่มตัวอย่างเป็นไปตามความเสี่ยงและประวัติของ The supplier; ห้ามคิดค้นขึ้นเองในบล็อกหรือใบบันทึกการจัดซื้อ.
ความล้มเหลวที่แผนควบคุมต้องป้องกัน
ความล้มเหลว 1: การกดถาดให้แบนในขณะที่ทำการวัด
ทางลัดนี้สามารถปล่อยถาดที่ดูเหมือนจะยอมรับได้แต่มักล้มเหลวระหว่างการจัดการ ควบคุมล็อตที่ได้รับผลกระทบ ระบุจุดที่ข้อสันนิษฐานหลุดเข้าไปในข้อกำหนด และเปรียบเทียบถาดกับอุปกรณ์ควบคุมและข้อกำหนดของกระบวนการ ทำการตรวจสอบมิติ การทำงาน หรือทางไฟฟ้าที่เกี่ยวข้องซ้ำภายใต้เงื่อนไขที่มีการบันทึกไว้ บันทึกการจัดการเพื่อให้สามารถรับรู้ปัญหาเดียวกันได้ ณ จุดรับเข้าและระหว่างการนำกลับมาใช้ใหม่.
ความผิดพลาดที่ 2: การนำค่าที่อ่านได้ที่อุณหภูมิห้องและหลังการอบมาปะปนกัน
ทางลัดนี้สามารถปล่อยถาดที่ดูเหมือนจะยอมรับได้แต่มักล้มเหลวระหว่างการจัดการ ควบคุมล็อตที่ได้รับผลกระทบ ระบุจุดที่ข้อสันนิษฐานหลุดเข้าไปในข้อกำหนด และเปรียบเทียบถาดกับอุปกรณ์ควบคุมและข้อกำหนดของกระบวนการ ทำการตรวจสอบมิติ การทำงาน หรือทางไฟฟ้าที่เกี่ยวข้องซ้ำภายใต้เงื่อนไขที่มีการบันทึกไว้ บันทึกการจัดการเพื่อให้สามารถรับรู้ปัญหาเดียวกันได้ ณ จุดรับเข้าและระหว่างการนำกลับมาใช้ใหม่.
ความล้มเหลวที่ 3: การยอมรับผลการอ่านจากศูนย์กลางเดี่ยวว่าเป็นหลักฐานการทำงานที่สมบูรณ์
ทางลัดนี้สามารถปล่อยถาดที่ดูเหมือนจะยอมรับได้แต่มักล้มเหลวระหว่างการจัดการ ควบคุมล็อตที่ได้รับผลกระทบ ระบุจุดที่ข้อสันนิษฐานหลุดเข้าไปในข้อกำหนด และเปรียบเทียบถาดกับอุปกรณ์ควบคุมและข้อกำหนดของกระบวนการ ทำการตรวจสอบมิติ การทำงาน หรือทางไฟฟ้าที่เกี่ยวข้องซ้ำภายใต้เงื่อนไขที่มีการบันทึกไว้ บันทึกการจัดการเพื่อให้สามารถรับรู้ปัญหาเดียวกันได้ ณ จุดรับเข้าและระหว่างการนำกลับมาใช้ใหม่.
รายการตรวจสอบคำขอใบเสนอราคาและซัพพลายเออร์
- แบบวาดอุปกรณ์ควบคุม ตัวอย่าง ทิศทาง และพื้นผิวที่อาจสัมผัสกับช่องกระเป๋า.
- จำนวนถาด, จำนวนการซ้อน, ฝาครอบ, อุปกรณ์ยึดรั้ง, บรรจุภัณฑ์ชั้นนอก และอินเทอร์เฟซของอุปกรณ์.
- พื้นที่การตัดสินใจเฉพาะหัวข้อทั้งสี่และหลักฐานที่คาดหวังที่แน่นอนสำหรับแต่ละรายการ.
- เอกลักษณ์ของวัสดุหรือโครงสร้าง สารต้องห้าม การทำความสะอาด และการสัมผัสสิ่งแวดล้อม.
- จำนวนชิ้นงานตัวแรก, การสอบย้อนกลับล็อตการผลิต, วิธีการตรวจสอบ และบันทึกการจัดเก็บ.
- การแจ้งเตือนการเปลี่ยนแปลงสำหรับวัสดุ สารเติมแต่ง สารเคลือบ เครื่องมือ เบ้าหลอม สถานที่ กระบวนการ หรือผู้รับเหมาช่วง.
- นำการตรวจสอบซ้ำ การควบคุมป้ายกำกับที่เลิกใช้งาน คำแนะนำในการทำความสะอาด และเกณฑ์การปลดระวางมาใช้ใหม่ตามความเหมาะสม.
เริ่มการเจรจาเชิงพาณิชย์จาก SWESD หน้าผลิตภัณฑ์ถาดไอซี. สำหรับข้อมูลเกี่ยวกับการตัดสินใจที่อยู่ติดกัน โปรดปรึกษา คู่มือขนาดถาด JEDEC, คู่มือขอใบเสนอราคาถาดไอซีสั่งทำพิเศษ และ คู่มือถาดบรรจุสารกึ่งตัวนำ. หน้าเหล่านี้มีไว้เพื่อสนับสนุนการวางแผน ส่วนเอกสารโครงการที่มีการควบคุมยังคงถือเป็นหลักเด็ดขาด.
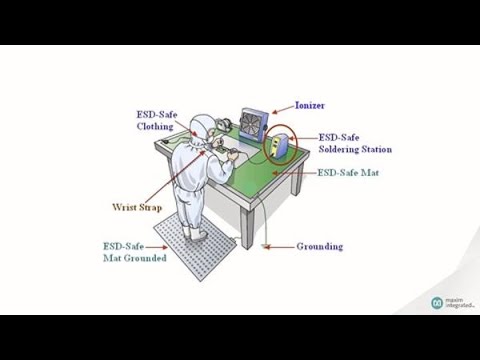
วิดีโอเพื่อการศึกษา: บริบทของ ESD
วิดีโอจากผู้ผลิตที่เป็นกลางนี้อธิบายพื้นฐานเกี่ยวกับการคายประจุไฟฟ้าสถิต โดยเป็นเนื้อหาเสริมและไม่ได้กำหนดขีดจำกัดของรางสายเคเบิลเฉพาะโครงการ.
คำถามที่พบบ่อย
สาเหตุของการโก่งงอของถาดคืออะไร
วัสดุ ความเค้นในการขึ้นรูป การระบายความร้อนที่ไม่สม่ำเสมอ การสัมผัสความร้อน น้ำหนักการกองซ้อน และการจัดเก็บสามารถมีส่วนทำให้เกิดปัญหาได้ คำตอบที่ได้รับการอนุมัติควรระบุอุปกรณ์ที่เกี่ยวข้อง การแก้ไขถาด เส้นทาง และหลักฐาน เพื่อให้ฝ่ายจัดซื้อและฝ่ายผลิตใช้กฎเกณฑ์เดียวกัน.
สามารถตัดสินการบิดเบี้ยวด้วยตาเปล่าได้หรือไม่
การตรวจสอบด้วยสายตาพบการบิดเบี้ยวอย่างรุนแรงแต่ไม่สามารถทดแทนการวัดแบบควบคุมได้ คำตอบที่ได้รับการอนุมัติควรระบุอุปกรณ์ที่เกี่ยวข้อง ฉบับของถาด เส้นทาง และหลักฐาน เพื่อให้ฝ่ายจัดซื้อและฝ่ายผลิตใช้กฎเกณฑ์เดียวกัน.
ควรวัดถาดในขณะที่มีของอยู่บนถาดหรือไม่
ใช้เงื่อนไขที่กำหนดโดยแบบวาดและดำเนินการทดสอบการทำงานที่เกี่ยวข้องด้วย คำตอบที่ได้รับการอนุมัติควประบุอุปกรณ์ที่เกี่ยวข้อง, การแก้ไขถาด, เส้นทาง และหลักฐาน เพื่อให้ฝ่ายจัดซื้อและฝ่ายผลิตใช้กฎเดียวกัน.
ถาดที่บิดงอแล้วสามารถนำกลับมาใช้ใหม่ได้หรือไม่
เฉพาะในกรณีที่ตรงตามเกณฑ์มิติและการทำงานที่ได้รับอนุมัติแล้วเท่านั้น คำตอบที่ได้รับอนุมัติควรระบุอุปกรณ์ที่เกี่ยวข้อง การแก้ไขถาด เส้นทาง และหลักฐาน เพื่อให้ฝ่ายจัดซื้อและฝ่ายผลิตใช้กฎเดียวกัน.
ควรจำกัดความล้มเหลวไว้อย่างไร
กักกันชุดผลิตภัณฑ์ดังกล่าว ตรวจสอบการใช้งานที่ได้รับผลกระทบ ยืนยันวิธีการ และตรวจสอบกระบวนการหรือประวัติการสัมผัส คำตอบที่ได้รับการอนุมัติควรกระบุอุปกรณ์ ถาดรุ่นปรับปรุง เส้นทาง และหลักฐานที่เกี่ยวข้อง เพื่อให้ฝ่ายจัดซื้อและฝ่ายผลิตใช้กฎเดียวกัน.
เอกสารอ้างอิงที่เชื่อถือได้
- สมาคม EOS/ESD: พื้นฐานการบรรจุภัณฑ์และการจัดการวัสดุ
- NASA-STD-8739.6B: การควบคุมการประจุไฟฟ้าสถิต
- JEDEC JEP95: โครงร่างทางกลแบบมาตรฐานและที่ลงทะเบียนแล้ว
ขอบเขตแอปพลิเคชัน ขนาดสุดท้าย ขีดจำกัดทางไฟฟ้า การสัมผัสอุณหภูมิ ความถี่ในการตรวจสอบ และกฎระเบียบการจำหน่ายต้องเป็นไปตามแบบควบคุม มาตรฐาน ข้อมูลผู้ผลิตปัจจุบัน ตลอดจนระบบคุณภาพและระบบ ESD ของโรงงาน.
แสดงความคิดเห็น