- Turbo
- Blog
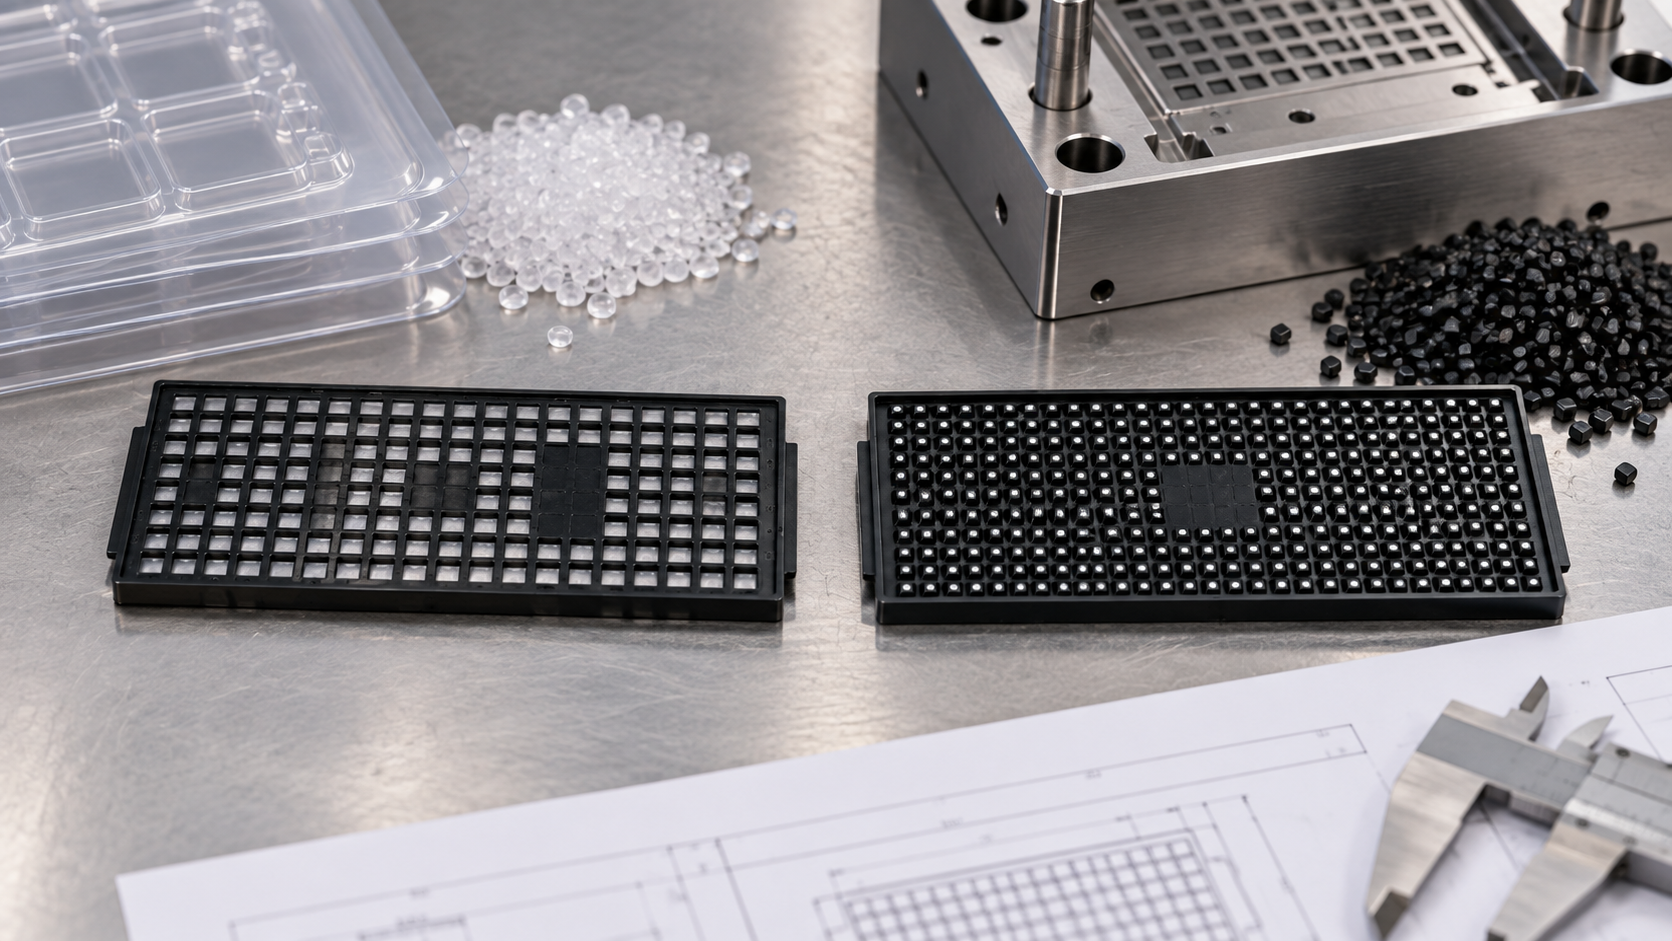
IC Tray Vacuum Forming vs Injection Molding is a purchasing and validation problem: the aim is to choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. A reliable decision starts with the protected device and its complete route, then converts the search term into measurable drawing, sample and receiving requirements. There is no universal material, tolerance, reuse count or test value that safely fits every program.
Decision Summary for ic tray vacuum forming
| Zone de décision | Définir avant citation | Éléments de preuve à demander |
|---|---|---|
| Geometry | Pocket depth, undercuts, walls and detail | Review manufacturability with the supplier |
| Mechanical need | Stiffness, flatness, nesting and stack duty | Test a full handling route |
| Commercial profile | Tooling, volume, revisions and lead time | Compare total program cost |
| Material control | Sheet or resin formulation and ESD behavior | Require traceability and verification |
Utilisez le tableau comme guide de discussion pour les RFQ et non comme substitut aux valeurs contrôlées. Les limites finales doivent provenir des dessins actuels des dispositifs, des interfaces des équipements, du programme ESD de l'installation, de la documentation des fournisseurs et des essais qualifiés. Lorsqu'un chiffre n'est pas encore connu, indiquez le risque fonctionnel et convenez d'un essai sur prototype au lieu de copier la limite d'un plateau sans rapport.
1. Geometry: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define pocket depth, undercuts, walls and detail. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La vérification pratique consiste à review manufacturability with the supplier. Commencez par des échantillons identifiés issus du matériel de production et de l'outillage proposés. Enregistrez la quantité d'échantillons, le lot ou l'empreinte, le conditionnement, l'équipement, la méthode et le résultat. Incluez à la fois les conditions normales et les pires cas crédibles. La réussite sur un seul échantillon pratique est utile pour le développement, mais ce n'est pas la preuve que la variation de production est maîtrisée.
Demandez au fournisseur d'expliquer quelles variables d'entrée peuvent modifier ce résultat. Selon la caractéristique, celles-ci peuvent inclure le lot de résine ou de tôle, le taux d'adjuvants, les paramètres de moulage ou de façonnage, le refroidissement, l'ébarbage, le stockage, le nettoyage et l'utilisation antérieure. Convertissez les variables importantes en éléments de preuve à réception, en contrôles périodiques ou en notification formelle de modification. Cela rend l'exigence auditable et évite qu'une promesse sur catalogue ne devienne la seule base d'acceptation.
2. Mechanical need: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define stiffness, flatness, nesting and stack duty. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La vérification pratique consiste à test a full handling route. Commencez par des échantillons identifiés issus du matériel de production et de l'outillage proposés. Enregistrez la quantité d'échantillons, le lot ou l'empreinte, le conditionnement, l'équipement, la méthode et le résultat. Incluez à la fois les conditions normales et les pires cas crédibles. La réussite sur un seul échantillon pratique est utile pour le développement, mais ce n'est pas la preuve que la variation de production est maîtrisée.
Demandez au fournisseur d'expliquer quelles variables d'entrée peuvent modifier ce résultat. Selon la caractéristique, celles-ci peuvent inclure le lot de résine ou de tôle, le taux d'adjuvants, les paramètres de moulage ou de façonnage, le refroidissement, l'ébarbage, le stockage, le nettoyage et l'utilisation antérieure. Convertissez les variables importantes en éléments de preuve à réception, en contrôles périodiques ou en notification formelle de modification. Cela rend l'exigence auditable et évite qu'une promesse sur catalogue ne devienne la seule base d'acceptation.
3. Commercial profile: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define tooling, volume, revisions and lead time. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La vérification pratique consiste à compare total program cost. Commencez par des échantillons identifiés issus du matériel de production et de l'outillage proposés. Enregistrez la quantité d'échantillons, le lot ou l'empreinte, le conditionnement, l'équipement, la méthode et le résultat. Incluez à la fois les conditions normales et les pires cas crédibles. La réussite sur un seul échantillon pratique est utile pour le développement, mais ce n'est pas la preuve que la variation de production est maîtrisée.
Demandez au fournisseur d'expliquer quelles variables d'entrée peuvent modifier ce résultat. Selon la caractéristique, celles-ci peuvent inclure le lot de résine ou de tôle, le taux d'adjuvants, les paramètres de moulage ou de façonnage, le refroidissement, l'ébarbage, le stockage, le nettoyage et l'utilisation antérieure. Convertissez les variables importantes en éléments de preuve à réception, en contrôles périodiques ou en notification formelle de modification. Cela rend l'exigence auditable et évite qu'une promesse sur catalogue ne devienne la seule base d'acceptation.
4. Material control: Turn the Requirement into Evidence
For ic tray vacuum forming, the buyer must define sheet or resin formulation and esd behavior. This point controls whether the tray can choose a forming process based on geometry, stiffness, precision, volume, tooling and lifecycle rather than unit price alone. Write the requirement against the actual device, route and equipment rather than a generic tray description. Name the responsible drawing or work instruction, the condition in which the characteristic applies, and who approves an exception.
La vérification pratique consiste à require traceability and verification. Commencez par des échantillons identifiés issus du matériel de production et de l'outillage proposés. Enregistrez la quantité d'échantillons, le lot ou l'empreinte, le conditionnement, l'équipement, la méthode et le résultat. Incluez à la fois les conditions normales et les pires cas crédibles. La réussite sur un seul échantillon pratique est utile pour le développement, mais ce n'est pas la preuve que la variation de production est maîtrisée.
Demandez au fournisseur d'expliquer quelles variables d'entrée peuvent modifier ce résultat. Selon la caractéristique, celles-ci peuvent inclure le lot de résine ou de tôle, le taux d'adjuvants, les paramètres de moulage ou de façonnage, le refroidissement, l'ébarbage, le stockage, le nettoyage et l'utilisation antérieure. Convertissez les variables importantes en éléments de preuve à réception, en contrôles périodiques ou en notification formelle de modification. Cela rend l'exigence auditable et évite qu'une promesse sur catalogue ne devienne la seule base d'acceptation.
Approbation du prototype et de la production
Approuvez la proposition dans Gates. Examinez d'abord la révision du dispositif, l'orientation, le contact autorisé, le trajet, l'équipement et la pile d'emballage. Inspectez ensuite les premiers articles identifiés et vérifiez les quatre domaines de décision ci-dessus. Chargez ensuite des dispositifs représentatifs minimum et maximum, construisez la pile réelle, appliquez des couvercles ou des dispositifs de retenue, et exécutez la séquence de manipulation normale. N'incluez le nettoyage, la chaleur, les étiquettes, le stockage et l'expédition que lorsqu'ils font partie du trajet réel.
Conservez ensemble le dessin approuvé, l'identité du matériau ou de la construction, le lot d'échantillons, les photographies, les résultats bruts, les écarts et la validation. L'inspection de réception doit vérifier l'identité avant l'échantillonnage, séparer les lots, inspecter les caractéristiques critiques avec la référence et la méthode approuvées, et mettre en quarantaine les non-conformités avant qu'elles ne se mélangent au stock accepté. La profondeur de l'échantillonnage dépend du risque et de l'historique du fournisseur ; elle ne doit pas être inventée dans un blog ou sur un bon de commande.
Défauts que le plan de contrôle doit prévenir
Failure 1: Comparing quotes without equal performance requirements
Ce raccourci peut libérer des plateaux qui semblent acceptables mais qui échouent lors de la manipulation. Isolez le lot concerné, identifiez où l'hypothèse s'est glissée dans les spécifications et comparez le plateau avec le dispositif contrôlé et les exigences du processus. Répétez le contrôle dimensionnel, fonctionnel ou électrique pertinent dans des conditions documentées. Enregistrez la décision de déclassement afin que le même problème puisse être reconnu à la réception et lors de la réutilisation.
Failure 2: Assuming thermoformed always means disposable
Ce raccourci peut libérer des plateaux qui semblent acceptables mais qui échouent lors de la manipulation. Isolez le lot concerné, identifiez où l'hypothèse s'est glissée dans les spécifications et comparez le plateau avec le dispositif contrôlé et les exigences du processus. Répétez le contrôle dimensionnel, fonctionnel ou électrique pertinent dans des conditions documentées. Enregistrez la décision de déclassement afin que le même problème puisse être reconnu à la réception et lors de la réutilisation.
Failure 3: Ignoring revision risk after hard tooling
Ce raccourci peut libérer des plateaux qui semblent acceptables mais qui échouent lors de la manipulation. Isolez le lot concerné, identifiez où l'hypothèse s'est glissée dans les spécifications et comparez le plateau avec le dispositif contrôlé et les exigences du processus. Répétez le contrôle dimensionnel, fonctionnel ou électrique pertinent dans des conditions documentées. Enregistrez la décision de déclassement afin que le même problème puisse être reconnu à la réception et lors de la réutilisation.
Demande de prix et liste de contrôle des fournisseurs
- Dessin de l'appareil contrôlé, échantillons, orientation et surfaces pouvant entrer en contact avec la poche.
- Quantité par plateau, quantité par pile, couvercle, dispositif de retenue, emballage extérieur et interfaces des équipements.
- Les quatre domaines de décision spécifiques à un sujet et les preuves exactes attendues pour chacun d'eux.
- Identité des matériaux ou de la construction, substances réglementées, nettoyage et exposition environnementale.
- Quantité du premier article, traçabilité des lots de production, méthode d'inspection et dossiers de conservation.
- Avis de modification concernant le matériau, l'additif, le revêtement, l'outil, l'empreinte, le site, le procédé ou le sous-traitant.
- Réutiliser les instructions d'inspection, de contrôle des étiquettes d'obsolescence, de nettoyage et les critères de mise hors service le cas échéant.
Engager la discussion commerciale de la part de SWESD Page produit de plateau CI. Pour les décisions adjacentes, consultez le Guide des dimensions des plateaux JEDEC, Guide de demande de devis pour plateaux CI sur mesure et guide des plateaux d'expédition de semi-conducteurs. Ces pages facilitent la planification ; les documents de projet contrôlés font foi.
Vidéo éducative : Contexte du DD
Cette vidéo neutre d'un fabricant explique les principes fondamentaux des décharges électrostatiques. Elle est complémentaire et ne définit pas les limites de chemins de câbles spécifiques au projet.
Foire aux questions
Which process is cheaper?
It depends on tooling, volume, material use, precision and lifecycle. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Which is more precise?
Injection molding often supports more controlled rigid features, but the actual supplier process and design determine capability. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Can thermoformed trays stack?
They can when nesting and stack features are deliberately designed and validated. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Do both processes support ESD materials?
Yes, subject to formulation, thickness, geometry and verified performance. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
How should buyers decide?
Use a weighted review of function, validation, tooling, volume, change risk and total cost. The approved answer should identify the applicable device, tray revision, route and evidence so that purchasing and production use the same rule.
Références faisant autorité
- Association EOS/ESD : principes fondamentaux de l'emballage et de la manutention
- NASA-STD-8739.6B : Contrôle des décharges électrostatiques
- JEDEC JEP95 : plans d'encombrement mécaniques standardisés et enregistrés
Limite de l'application Les dimensions finales, les limites électriques, l'exposition à la température, la fréquence d'inspection et les règles de disposition doivent être conformes aux plans contrôlés actuels, aux normes, aux informations du fabricant et aux systèmes de qualité et ESD de l'installation.
Laisser un commentaire